Kaplama Kalınlığı Bant Genişliği Boyunca Neden Değişir?

Düzensiz kaplama birkaç şekilde ortaya çıkabilir. Merkez kenarlardan daha ağır olabilir. Bir taraf diğerinden daha fazla kaplama taşıyabilir. Dar bir şerit çok ince kalabilir veya hat çalışmaya devam ettikçe kaplama ağırlığı yavaşça değişebilir.

Bu desenler nadiren tam olarak aynı kaynaktan gelir.

Ayarları değiştirmeden önce kalınlığın nasıl değiştiğini kontrol edin. Fark bant genişliği boyunca mı, çalışma yönü boyunca mı yoksa düzenli bir mesafede tekrar mı ediyor? Sabit mi kalıyor yoksa kaplama ısındıktan, hız değiştikten veya hat daha uzun süre çalıştıktan sonra hareket mi ediyor?

Bu ilk kontrol sıvı beslemesini, viskoziteyi, kaplama kafası kurulumunu, bant durumunu ve merdane kaynaklı nedenleri ayırmaya yardımcı olur.

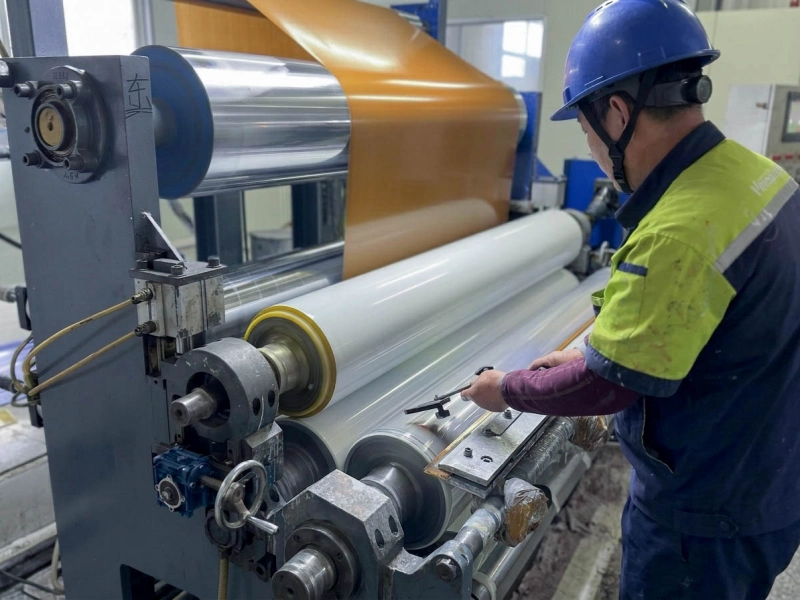
Film laminasyon hattında beyaz kauçuk merdaneyi ayarlayan işçi

Önce Kalınlığın Nasıl Değiştiğini Kontrol Edin

Ortalama bir kaplama ağırlığı sonucu kabul edilebilir görünürken bandın bir kısmı hala çok hafif veya çok ağır olabilir. Operatör tarafından tahrik tarafına kadar aynı konumları ölçün, ardından çalışmanın ilerleyen aşamalarında ölçümü tekrarlayın.

Gördüğünüz durum Kontrol edilecek ana alanlar
Merkez kenarlardan daha ağır Akış dağılımı, kaplama kafası yüklemesi, merdane esnemesi, aralık şekli ve bant desteği
Bir taraf daha ağır Yandan yana besleme, bant gerginliği, basınç dağılımı, merdane paralelliği ve tek taraflı aşınma
Dar bir ince veya kalın bölge Bölgesel tıkanıklık, bıçak hasarı, parçacıklar, alt tabaka değişimi veya bölgesel merdane kirliliği
Tüm profil yükseliyor veya düşüyor Akış, viskozite, sıcaklık, bant hızı ve genel dozajlama
Kalın ve ince alanlar tekrar ediyor Dönen merdaneler, pompa çevrimleri, salgı, eksantriklik veya bölgesel yüzey hasarı
Kaplama ağırlığı yavaşça kayıyor Sıvı ısınması, buharlaşma, tank durumu, filtreler, hız ilişkisi veya termal hareket

İki desen aynı anda gerçekleşebilir. Genel kaplama ağırlığı yavaşça düşerken bir taraf ağır kalabilir. Bu durumda bant genişliği boyunca olan profil ve zamana bağlı değişim ayrı ipuçları olarak ele alınmalıdır.

Bant Genişliği Boyunca Profil Size Neler Söyleyebilir?

Merkez Daha Ağır Olduğunda

Merkez ağırlıklı bir profil, bandın orta kısmının kenarlardan farklı bir kaplama veya temas koşulu gördüğü anlamına gelir.

Kaplama kafası merkeze doğru daha fazla malzeme besliyor olabilir. Bıçak veya kalıp (die) yüklemesi genişlik boyunca farklılık gösterebilir. Bir merdane çalışma basıncı altında hafifçe esneyerek merkez ile kenarlar arasındaki etkin aralığı değiştirebilir. Kenar kıvrılması veya zayıf destek de her iki tarafın yakınındaki teması azaltabilir.

Merdane aşınması da benzer bir sonuç yaratabilir. Uzun kullanımdan veya tekrarlayan taşlamadan sonra merkez, kenarlardan farklı bir çapa veya yüzey durumuna sahip olabilir.

Faydalı bir kontrol, genişlik yönü kurulumunu değiştirmeden genel kaplama miktarını değiştirmektir. Merkez ağırlıklı şekil devam ederse kaynağın kaplama dağılımı, bant desteği veya merdane geometrisi ile bağlantılı olma olasılığı daha yüksektir.

Bir Taraf Daha Ağır Olduğunda

Tek tarafı ağır bir profil genellikle operatör tarafı ile tahrik tarafı arasında bir şeyin farklı olduğunu gösterir.

Fark sıvı sisteminde başlayabilir. Düzensiz besleme basıncı, kenar ayarları, kısıtlanmış akış veya kaplama kafası yüklemesi nedeniyle bir taraf daha fazla kaplama alabilir.

Bant ayrıca gerginlik, kıvrılma, gezinme veya alt tabaka kalınlığı nedeniyle kaplama noktasına her iki tarafta farklı şekilde girebilir.

Mekanik tarafta ise merdane paralelliği, rulman konumu, silindir yükü, şaft hizalaması veya merdane çapındaki küçük farklar geniş bir bant boyunca belirgin bir kaplama ağırlığı eğimi oluşturabilir.

Ayara verilen tepki en iyi ipucunu verir. Ağır taraf bir aralık veya basınç ayarından hemen sonra değişiyorsa temas geometrisi daha yakın ilgiyi hak eder. Tank seviyesini, sıvı sıcaklığını, pompa durumunu veya kaplama partisini takip ediyorsa sıvı tarafı daha iyi bir başlangıç noktası olmaya devam eder.

Dar Bir Bölge Hatalı Olduğunda

Dar bir ince veya ağır şerit genellikle bölgesel bir koşuldan kaynaklanır.

İncelenecek ilk yerler aynı genişlik konumundaki akış yolu, bıçak kenarı, kaplama kafası, alt tabaka ve merdane yüzeyidir. Kurumuş kaplama, parçacıklar, hasarlı bir bıçak, bölgesel bir alt tabaka farkı veya bir merdane üzerindeki aşınmış şerit dar bir anormal bölge oluşturabilir.

Kalınlık farkının ölçülebilir hale geldiği ilk istasyonu bulun. Aynı şerit her zaman tek bir kaplama veya transfer noktasından sonra ortaya çıkıyorsa başka yerlerdeki ayarları değiştirmeden önce o konumu inceleyin.

Bölgesel bir merdane sorunu genellikle aynı konumda kaplama birikintisi, parlamış bir şerit, farklı yüzey dokusu veya olağan dışı aşınma gibi görünür kanıtlar bırakır.

Ana sorun ölçülen bir kaplama kalınlığı farkından ziyade görünür bir çizik, çizgi veya basınç izi ise sayfasına bakın: kaplama hattı yüzey izleri.

Çalışma Sırasında Kaplama Ağırlığı Değiştiğinde

Bir kaplama profili başlangıçta iyi görünebilir ve hat bir süre çalıştıktan sonra değişebilir.

Sıvı ısınabilir ve viskozitesi değişebilir. Solvent veya su buharlaşabilir. Tank seviyesi düşebilir, bir filtre akışı kısıtlamaya başlayabilir veya karıştırma daha az homojen hale gelebilir. Bant ve makine de stabil bir çalışma sıcaklığına ulaştıktan sonra farklı davranabilir.

Değişimin bant boyunca nasıl yayıldığına bakın.

Her ölçüm konumu benzer bir miktarda yükseliyor veya düşüyorsa olası alan toplam akış, viskozite, sıcaklık, bant hızı veya genel dozajlamadır.

Bir taraf diğerinden daha fazla değişiyorsa genişlik yönündeki besleme ve temas koşulu yine de dikkat gerektirir.

Üretim kaydı değişimin ne zaman başladığını açıklamalıdır. “Kaplama bir süre çalıştıktan sonra değişiyor” ifadesi çok az yön gösterir. “Sıvı çalışma sıcaklığına ulaştıktan sonra tahrik tarafı ağırlaşıyor” ifadesini araştırmak çok daha kolaydır.

Hız Değişimi Neleri Ortaya Çıkarabilir?

Bir hız değişimi, halihazırda kararsız bir koşula yakın olan bir prosesi açığa çıkarabilir.

Hat hızı değiştikten sonra tüm profil yükseliyor veya düşüyorsa kaplama beslemesini yeni bant hızıyla karşılaştırın. Pompa ayarı, gerçek akış, viskozite ve genel dozajlama koşulu artık daha hızlı veya daha yavaş hatla eşleşmiyor olabilir.

Merdaneli kaplamada aplikatör, dozajlama ve transfer merdanelerinin gerçek yüzey hızları da ne kadar sıvının taşındığını ve aktarıldığını etkiler. Mekanik aralık ayarlanmamış olsa bile bir hız değişimi kaplama ağırlığını değiştirebilir.

Ortalama kaplama ağırlığı değişiyor ve aynı anda bant genişliği boyunca şekil değişiyorsa merdane hızı ilişkisini aralık, bant desteği ve merdane paralelliği ile birlikte kontrol edin.

Doğrudan merdaneli kaplama, ters merdaneli kaplama ve slot-die kaplama, kaplama miktarını aynı şekilde kontrol etmez. Bir sistemde çalışan bir aralık veya hız oranı doğrudan başka bir sisteme kopyalanmamalıdır.

Önce Sıvıyı, Kaplama Kafasını ve Bandı Kontrol Edin

Doğrudan merdanelere geçmeden önce kaplama beslemesinin stabil olduğunu doğrulayın.

Pompa çıkışı, tank seviyesi, filtre durumu, karıştırma, kısıtlanmış akış yolları ve yandan yana dağılım uygulama noktasına ulaşan kaplama miktarını değiştirebilir. Viskozite ve sıcaklık, kalınlık profiliyle aynı anda kaydedilmelidir. Başlangıçtan önce alınan bir değer, çalışmanın ilerleyen aşamalarındaki sıvıyı artık temsil etmeyebilir.

Kaplama kafasının da yakından incelenmesi gerekir. Kurumuş kaplama, parçacıklar, bıçak hasarı, düzensiz yükleme veya farklı kenar ayarları bant genişliği boyunca olan profili etkileyebilir. İlgili kontroller kaplama yöntemine bağlıdır; bu nedenle inceleme genel bir kaplama kuralı yerine gerçek makineyi takip etmelidir.

Bant kaplama noktasına stabil bir durumda girmelidir. Gerginlik, gezinme, kıvrılma, kırışıklıklar, alt tabaka kalınlığı, ek yerleri ve bant desteği malzemenin kaplama kafası ve merdanelerle nasıl buluştuğunu değiştirebilir.

Bu koşullar makul ölçüde stabil hale geldiğinde aralığı, basıncı, merdane hızını, temizliği veya dönüşü takip eden kalan herhangi bir profil değişimi merdane kontrolü için çok daha faydalı bir kanıt haline gelir.

Merdanelere İşaret Eden Belirtiler

Merdaneli kaplama sistemlerinde aplikatör merdane ve dozajlama merdanesi aralıkları, yüzey hızları ve temas koşulları aracılığıyla sıvı filmini kontrol etmeye yardımcı olur.

Bir aralık ayarından, merdane hızı değişiminden, taşlamadan, merdane değişiminden, rulman işleminden veya yeniden montajdan sonra kaplama değiştiğinde bu merdaneler daha yakından kontrol edilmelidir.

Yalnızca kontrol panelinde gösterilen yüzdeleri değil, gerçek çalışma hızlarını kullanın. Ayrıca her iki uçtaki aralığı kontrol edin. Operatör tarafında doğru görünen bir ayar tahrik tarafında hala farklı olabilir.

Basınç dağılımı da önemlidir. Bir basınç merdanesi kaplamayı doğrudan dozajlamayabilir ancak bant desteğini ve yüklemeyi değiştirebilir. Geniş bir bantta silindir yükü, rulman konumu, merdane çapı veya merdane esnemesindeki küçük bir fark görünür bir kaplama ağırlığı eğimi üretebilir.

Profil merdane işleminden kısa bir süre sonra değiştiyse mevcut merdaneyi önceki durumla karşılaştırın. Çap profili, montaj, rulman durumu, yüzey kalitesi ve salgı, yalnızca merdanenin yeni olup olmadığını sormaktan daha faydalıdır.

Merdane Yüzeyi Kaplama Profilini Değiştirebilir

Bir merdane doğru monte edilmiş olsa bile yüzey artık homojen değilse yine de düzensiz kaplama üretebilir.

Kurumuş kaplama, yapıştırıcı birikintisi, camlaşmış alanlar, kesikler, ezikler veya aşınmış bir şerit yüzeyin ne kadar sıvı taşıdığını ve bıraktığını değiştirebilir. Bölgesel bir birikinti ağır bir bölge oluşturabilir. Parlamış veya aşınmış bir alan ise daha az kaplama aktarabilir.

Kaplamanın birkaç merdane temasından geçtiği yerlerde transfer merdanesi konumunu dozajlama ve aplikatör merdaneleriyle birlikte inceleyin. Sorun bir merdane yüzeyinde başlayıp yalnızca bir sonraki transfer noktasından sonra görünür hale gelebilir.

Temizlik de faydalı bir ipucu sağlayabilir. Bölgesel bir alan merdane temizlendikten hemen sonra iyileşiyor ve kalıntı tekrar biriktiğinde geri dönüyorsa yüzey durumunun dahil olma olasılığı yüksektir.

Kauçuk yüzey yapışkan kalıyorsa veya kalıntı hızla geri dönüyorsa sayfasına bakın: kauçuk merdane yüzeylerine malzeme yapışması.

Kauçuk Kaplama Ne Zaman Daha Yakından İncelenmelidir?

Kauçuk kaplamalı dozajlama, transfer veya basınç merdanelerinde, merdane uzaktan hala kabul edilebilir görünse bile kaplama durumu kaplama profilini etkileyebilir.

Kauçuk bir tarafta sertleşebilir, başka bir alanda yumuşayabilir veya merkez boyunca daha fazla aşınabilir. Kaplama, solvent veya temizleme sıvısı ile temas şişmeye veya yüzey değişimine neden olabilir. Taşlama da bir taraftan diğerine farklı bir çap profili veya yüzey kalitesi bırakabilir.

Bu değişiklikler çalışma aralığını, basınç tepkisini, sıvı transferini ve merdane yüzeyinden ayrılmayı (bırakmayı) etkileyebilir.

İki kauçuk kaplama aynı genel malzeme adını kullanabilir ve yine de farklı davranabilir. Kauçuk karışımı, sertlik, bağlanma, kürlenme, taşlama ve yüzey kalitesi merdanenin gerçek kaplama koşulları altında nasıl performans gösterdiğini etkiler.

Normal bir değişim için mevcut teknik resim, ölçüler, sertlik, merdane konumu ve eski merdane fotoğrafları başlamak için yeterli olabilir.

Aynı profil sorunu yeniden kaplama veya değişim sonrasında geri geldiğinde, gerçek temas ortamını ve çalışma koşulunu kontrol etmeden eski şartnameyi tekrarlamak aynı sonucu tekrarlayabilir.

Kalınlık Deseni Tekrar Ettiğinde

Kalın ve ince alanlar düzenli bir mesafede geri geliyorsa bu mesafeyi kaplama bölümündeki merdanelerin çevresiyle karşılaştırın.

Salgı, eksantrik dönüş, rulman hareketi, bölgesel yüzey hasarı veya kirlilik çalışma aralığının her devirde bir kez değişmesine neden olabilir. İlgili merdane dozajlama merdanesi, aplikatör merdane, transfer merdanesi veya destekleyici bir basınç merdanesi olabilir.

Ayrıca tekrar frekansını merdane hızıyla karşılaştırın. Merdane hızı değiştiğinde aralık da değişiyorsa bu durum bakım ekibine incelemek için daha net bir konum verir.

Eşleşen bir tekrar mesafesi merdanenin tek neden olduğunu kanıtlamaz ancak genel bir tahminden çok daha güçlü bir kanıttır.

Bu mekanik yön hakkında daha fazla detay için sayfasına bakın: merdane salgısı, hizasızlık ve eksantriklik.

Neler Kaydedilmeli?

Bir merdaneyi kontrol etmeden veya değiştirmeden önce şunları kaydedin:

  • Sabit enine bant konumlarında yaş kalınlık, kuru kalınlık veya kaplama ağırlığı
  • Bant genişliği ve alt tabaka bilgileri
  • Hat hızı, bant gerginliği, sıvı viskozitesi ve sıcaklığı
  • Dozajlama, aplikatör ve transfer merdanesi hızları
  • Aralık veya basınç ayarı
  • Değişimin ne zaman başladığı ve tekrar edip etmediği
  • Görünür merdane aşınması, şişme, camlaşma veya kirlilik
  • Yakın zamanlı taşlama, rulman işlemi, merdane değişimi veya yeniden montaj

Her seferinde aynı ölçüm konumlarını ve aynı proses aşamasını kullanın. Yaş kalınlık, kuru kalınlık ve kaplama ağırlığı ayrı ayrı kaydedilmelidir.

Kaplama ve laminasyon ekipmanları etrafındaki merdane konumlarının daha geniş bir görünümü için sayfasına bakın: kaplama ve laminasyon hattı merdaneleri.

Teknik Resim veya Merdane Bilgilerini Gönderin

Kaplama profili bir dozajlama, transfer, aplikatör veya basınç merdanesine işaret ediyorsa merdane teknik resmini, ölçülerini, sertliğini, yüzey gereksinimini, eski merdane fotoğraflarını ve hatta görülen sorunu gönderin.

Wolorin aracılığıyla teknik resme dayalı değişimi, numuneye dayalı üretimi, seçili yeniden kaplama işlemlerini, fiyat teklifini ve üretim onayını destekleyebilir: endüstriyel kauçuk merdane hizmetlerimiz.

Halihazırda teknik resimleriniz, ölçüleriniz, numuneleriniz veya net bir şartnameniz varsa bunları doğrudan gönderebilirsiniz.

Bilgiler henüz tam değilse merdane konumu, kaplama yöntemi, temas ortamı ve gördüğünüz kalınlık sorunu ile başlayın.