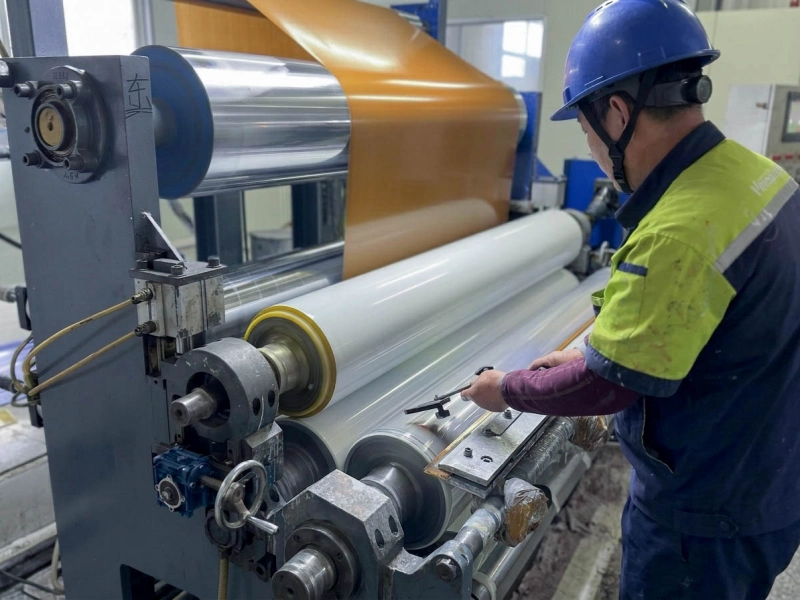
Compruebe primero fluido, coating head y banda
Antes de pasar directamente a los rodillos, confirme que el suministro es estable.
Output de bomba, nivel de tanque, filtros, mezcla, restricciones de flujo y distribución lateral pueden cambiar la cantidad que llega al punto de aplicación. Viscosidad y temperatura deben registrarse al mismo tiempo que el perfil de espesor. Un valor tomado antes de startup puede no representar el fluido después de un run prolongado.
El coating head también necesita revisión: coating seco, partículas, blade damage, carga desigual y edge settings pueden cambiar el perfil. Las comprobaciones deben seguir la máquina y método reales, no una regla genérica.
La banda debe entrar de forma estable. Tensión, tracking, curl, arrugas, espesor, splices y soporte pueden cambiar cómo se encuentra con el coating head y los rodillos.
Cuando estas condiciones están razonablemente estables, cualquier cambio restante que siga gap, presión, velocidad del rodillo, limpieza o rotación se convierte en evidencia mucho más útil para una revisión del rodillo.
Señales que vuelven a apuntar a los rodillos
En los sistemas de recubrimiento por rodillos, el rodillo aplicador y el rodillo dosificador ayudan a controlar la película líquida a través de su separación, su velocidad superficial y su condición de contacto.
Revise estos rodillos más de cerca cuando el perfil cambie después de un ajuste de gap, cambio de speed ratio, grinding, replacement, bearing work o remounting.
Utilice las velocidades de funcionamiento reales y no solo los porcentajes que muestra el panel de control. Compruebe también la separación en ambos extremos. Un ajuste que parece correcto en el lado del operario puede ser distinto en el lado del accionamiento.
La distribución de la presión también importa. Un rodillo de presión puede no dosificar el recubrimiento directamente, pero puede cambiar el soporte y la carga de la banda. En una banda ancha, una pequeña diferencia en la carga del cilindro, la posición de los rodamientos, el diámetro del rodillo o la flexión del rodillo puede producir una pendiente visible del peso de recubrimiento.
Si el perfil cambió poco después de trabajar sobre el rodillo, compare con la condición anterior. Perfil de diámetro, montaje, bearings, acabado y runout son más útiles que preguntar simplemente si el rodillo es nuevo.
La superficie del rodillo puede cambiar el perfil
Un rodillo puede estar bien instalado y aun producir coating desigual si la superficie deja de ser uniforme.
Coating seco, build-up de adhesivo, glazing, cuts, dents o una franja gastada pueden cambiar cuánto líquido recoge y libera. Un depósito local puede crear una zona pesada. Una franja pulida o gastada puede transferir menos.
Cuando el recubrimiento pasa por varios contactos de rodillo, inspeccione el rodillo de transferenciajunto con los rodillos dosificador y aplicador. El problema puede empezar en la superficie de un rodillo y hacerse visible solo después del siguiente punto de transferencia.
La limpieza también aporta una pista. Si una zona mejora inmediatamente y vuelve a empeorar cuando regresa el residuo, la condición superficial está implicada.
Si la superficie de caucho sigue pegajosa o los residuos reaparecen rápidamente, consulte material que se pega a las superficies de los rodillos de caucho.
Cuando el recubrimiento de caucho necesita una revisión más profunda
En metering, transfer o pressure rolls recubiertos, el cover puede afectar el perfil aunque el rodillo parezca aceptable a distancia.
El caucho puede endurecerse en un lado, ablandarse en otra zona o desgastarse más por el centro. Contacto con coating, solvente o limpiador puede causar swelling o cambio superficial. Grinding puede dejar un perfil de diámetro o acabado distinto entre lados.
Estos cambios pueden afectar a la separación de trabajo, a la respuesta a la presión, a la transferencia del líquido y a la liberación desde la superficie del rodillo.
Dos covers con el mismo nombre general de material pueden comportarse distinto. Compuesto, dureza, bonding, curing, grinding y acabado cambian el resultado real.
Para sustitución normal, plano, dimensiones, dureza, posición y fotos antiguas pueden bastar.
Cuando el mismo perfil vuelve después de re-covering o replacement, repetir la especificación antigua sin revisar medio y condición reales puede repetir el resultado.
Cuando el patrón de espesor se repite
Si las zonas gruesas y finas vuelven a distancia regular, compare esa distancia con la circunferencia de los rodillos de la sección.
Runout, rotación excéntrica, movimiento de bearings, daño local o contaminación pueden hacer variar el gap una vez por revolución.
El rodillo relevante puede ser metering, applicator, transfer o pressure/support.
Compare también la frecuencia con la velocidad del rodillo. Si el spacing cambia cuando cambia la velocidad, la posición a inspeccionar queda más clara.
Una coincidencia de repeat distance no demuestra por sí sola que el rodillo sea la única causa, pero es evidencia más fuerte que una suposición general.
Para más detalle sobre esta dirección mecánica, consulte descentramiento, desalineación y excentricidad del rodillo.