Warum variiert die Bezugsdicke über die Bahnbreite?

Ungleichmäßige Beschichtung kann sich auf verschiedene Weise äußern. Die Mitte kann dichter beschichtet sein als die Ränder. Eine Seite kann mehr Beschichtung aufweisen als die andere. Ein schmaler Streifen kann zu dünn bleiben, oder die Bezugsdicke kann sich im Laufe des Produktionsvorgangs langsam verändern.

Diese Muster stammen selten aus genau derselben Quelle.

Prüfen Sie vor dem Ändern der Einstellungen, wie sich die Schichtdicke verändert. Tritt der Unterschied quer zur Bahn, in Laufrichtung oder in regelmäßigen Abständen auf? Bleibt die Schichtdicke konstant oder verändert sie sich, nachdem sich die Beschichtung erwärmt hat, die Geschwindigkeit geändert wurde oder die Produktionslinie länger gelaufen ist?

Diese erste Überprüfung hilft dabei, Ursachen wie Flüssigkeitszufuhr, Viskosität, Einstellung des Beschichtungskopfes, Bahnzustand und walzenbedingte Faktoren zu unterscheiden.

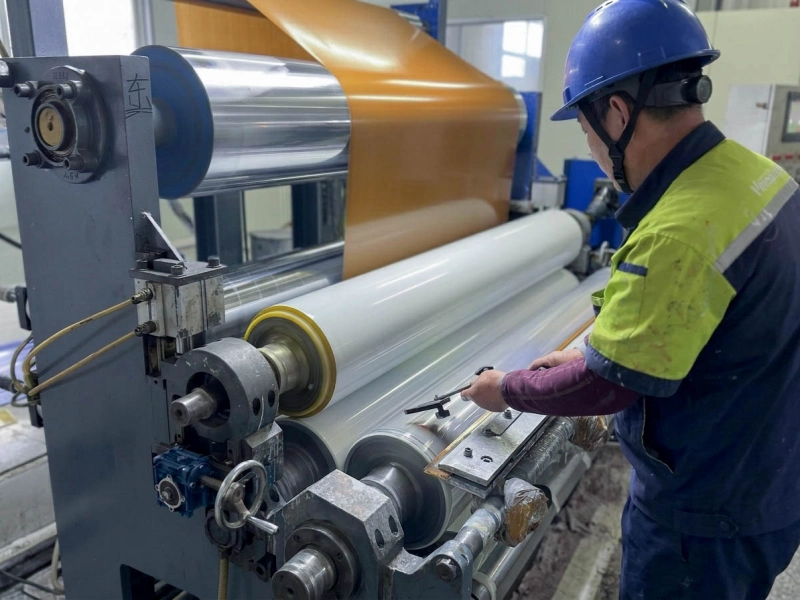
Ein Arbeiter justiert eine weiße Gummiwalze an einer Folienkaschieranlage

Prüfen Sie zunächst, wie sich die Dicke ändert.

Ein durchschnittliches Mantelgewicht kann akzeptabel erscheinen, obwohl Teile des Gewebes noch zu leicht oder zu schwer sind. Messen Sie an denselben Stellen von der Bedienerseite zur Antriebsseite und wiederholen Sie die Messung später im Produktionsprozess.

Was Sie sehen Wichtigste zu überprüfende Bereiche
Die Mitte ist schwerer als die Ränder. Fließverteilung, Beladung des Beschichtungskopfes, Walzenbiegung, Spaltform und Bahnunterstützung
eine Seite stärker Seitliche Materialzufuhr, Bahnspannung, Druckverteilung, Walzenparallelität und einseitiger Verschleiß
schmale zu dünne/dicke Zone Lokale Verstopfung, Beschädigung der Klinge, Partikel, Substratabweichungen oder lokale Walzenverunreinigung
gesamtes Profil steigt/fällt Durchfluss, Viskosität, Temperatur, Bahngeschwindigkeit, Gesamtdosierung
Dicke und dünne Bereiche wiederholen sich Rotierende Walzen, Pumpzyklen, Rundlauffehler, Exzentrizität oder lokale Oberflächenbeschädigungen
Das Mantelgewicht verändert sich langsam Erwärmung, Verdunstung, Tankzustand, Filter, Geschwindigkeitsrelation, thermische Bewegung

Zwei Muster können gleichzeitig auftreten. Eine Seite kann schwer bleiben, während das Gesamtgewicht des Mantels langsam abnimmt. In diesem Fall sollten das Profil der Querweben und die zeitliche Veränderung als separate Hinweise betrachtet werden.

Was Ihnen das Cross-Web-Profil verraten kann

Wenn der Schwerpunkt schwerer ist

Ein zentrumsbetontes Profil bedeutet, dass die Mitte der Bahn eine andere Beschichtung oder Kontaktbedingung erfährt als die Ränder.

Der Beschichtungskopf kann mehr Material zur Mitte hin zuführen. Die Materialbeladung von Rakel oder Düse kann über die Walzenbreite variieren. Eine Walze kann sich unter Betriebsdruck leicht verbiegen, wodurch sich der effektive Spalt zwischen Mitte und Rand verändert. Kantenverformungen oder eine schwache Unterstützung können den Kontakt an beiden Seiten ebenfalls verringern.

Walzenverschleiß kann ein ähnliches Ergebnis hervorrufen. Nach langer Nutzung oder wiederholtem Schleifen kann der Durchmesser oder die Oberflächenbeschaffenheit des Kerns von den Rändern abweichen.

Eine hilfreiche Überprüfung besteht darin, die Gesamtbeschichtungsmenge zu ändern, ohne die Einstellung in Breitenrichtung zu verändern. Bleibt die mittelstarke Verteilung bestehen, liegt die Ursache höchstwahrscheinlich in der Beschichtungsverteilung, der Bahnunterstützung oder der Walzengeometrie.

Wenn eine Seite stärker ist

Ein einseitig schweres Profil deutet in der Regel darauf hin, dass es Unterschiede zwischen der Bedienerseite und der Antriebsseite gibt.

Der Unterschied kann im Fluidsystem beginnen. Eine Seite kann aufgrund ungleichmäßigen Versorgungsdrucks, Kanteneinstellungen, eingeschränktem Durchfluss oder Belastung des Beschichtungskopfes mehr Beschichtung erhalten.

Aufgrund von Spannung, Krümmung, Spurbildung oder Substratdicke kann die Bahn auf jeder Seite unterschiedlich in den Beschichtungspunkt eintreten.

Auf der mechanischen Seite können bereits kleine Abweichungen in der Walzenparallelität, der Lagerposition, der Zylinderbelastung, der Wellenausrichtung oder dem Walzendurchmesser zu einer Gewichtsverlagerung des Klarlacks über eine breite Bahn führen.

Die Reaktion auf eine Justierung liefert den besten Hinweis. Ändert sich die schwerere Seite unmittelbar nach einer Spalt- oder Druckanpassung, sollte die Kontaktgeometrie genauer untersucht werden. Folgt sie hingegen dem Tankfüllstand, der Flüssigkeitstemperatur, dem Pumpenzustand oder der Beschichtungscharge, bleibt die Flüssigkeitsseite der bessere Ausgangspunkt.

Wenn nur eine schmale Zone falsch ist

Ein schmaler, dünner oder dicker Streifen wird in der Regel durch eine lokale Gegebenheit verursacht.

Zunächst sollten der Fließweg, die Schaufelkante, der Beschichtungskopf, das Substrat und die Walzenoberfläche an derselben Position überprüft werden. Eingetrocknete Beschichtung, Partikel, eine beschädigte Schaufel, lokale Substratunterschiede oder eine abgenutzte Stelle an der Walze können allesamt eine schmale, abnormale Zone verursachen.

Ermitteln Sie die erste Station, an der der Dickenunterschied messbar wird. Falls nach einer Beschichtung oder einem Transferpunkt immer derselbe Streifen auftritt, überprüfen Sie diese Position, bevor Sie die Einstellungen an anderer Stelle ändern.

Ein lokales Walzenproblem hinterlässt oft sichtbare Spuren an derselben Stelle, wie z. B. Beschichtungsablagerungen, einen polierten Streifen, eine veränderte Oberflächenstruktur oder ungewöhnlichen Verschleiß.

Wenn das Hauptproblem ein sichtbarer Kratzer, eine Linie oder eine Druckstelle ist und nicht ein gemessener Unterschied in der Bezugsdicke, siehe Oberflächenmarkierungen der Beschichtungslinie.

Wenn sich das Mantelgewicht während des Laufs ändert

Das Beschichtungsprofil kann bei der Inbetriebnahme gut aussehen und sich verändern, nachdem die Anlage einige Zeit in Betrieb war.

Die Flüssigkeit kann sich erwärmen und ihre Viskosität verändern. Lösungsmittel oder Wasser können verdunsten. Der Füllstand im Tank kann sinken, ein Filter kann den Durchfluss behindern oder die Durchmischung kann ungleichmäßiger werden. Auch das Bahnmaterial und die Maschine können sich nach Erreichen einer stabilen Betriebstemperatur anders verhalten.

Schau dir an, wie sich der Wandel im Internet ausbreitet.

Wenn sich die Messwerte an jeder Position um einen ähnlichen Betrag erhöhen oder verringern, handelt es sich wahrscheinlich um den Gesamtfluss, die Viskosität, die Temperatur, die Bahngeschwindigkeit oder die Gesamtdosierung.

Wenn sich eine Seite stärker verändert als die andere, müssen die Stromversorgung in Breitenrichtung und die Kontaktbedingungen weiterhin beachtet werden.

Im Produktionsprotokoll sollte der Zeitpunkt des Veränderungsbeginns beschrieben werden. Die Aussage “Die Beschichtung verändert sich nach einer gewissen Betriebsdauer” ist wenig aussagekräftig. Die Aussage “Die Antriebsseite wird schwerer, nachdem das Fluid die Betriebstemperatur erreicht hat” lässt sich wesentlich leichter untersuchen.

Was eine Geschwindigkeitsänderung offenbaren kann

Eine Geschwindigkeitsänderung kann einen Prozess offenlegen, der sich bereits nahe an einem instabilen Zustand befand.

Wenn sich das gesamte Profil nach einer Änderung der Bahngeschwindigkeit ändert, vergleichen Sie die Beschichtungsmenge mit der neuen Bahngeschwindigkeit. Die Pumpeneinstellung, der tatsächliche Durchfluss, die Viskosität und die Gesamtdosierungsbedingungen passen möglicherweise nicht mehr zur schnelleren oder langsameren Bahn.

Beim Walzenbeschichtungsverfahren beeinflussen die tatsächlichen Oberflächengeschwindigkeiten der Applikator-, Dosier- und Transferwalzen auch die transportierte und übertragene Flüssigkeitsmenge. Eine Geschwindigkeitsänderung kann das Beschichtungsgewicht verändern, selbst wenn der mechanische Spalt nicht angepasst wurde.

Wenn sich das durchschnittliche Mantelgewicht und gleichzeitig die Querbahnform ändern, überprüfen Sie die Beziehung zwischen Walzengeschwindigkeit, Spalt, Bahnunterstützung und Walzenparallelität.

Direktwalzenbeschichtung, Rückwärtswalzenbeschichtung und Schlitzdüsenbeschichtung steuern die Beschichtungsmenge nicht auf dieselbe Weise. Ein Spalt- oder Geschwindigkeitsverhältnis, das bei einem System funktioniert, sollte nicht einfach auf ein anderes übertragen werden.

Zuerst Flüssigkeit, Beschichtungskopf und Bahn prüfen

Bevor Sie direkt zu den Walzen übergehen, vergewissern Sie sich, dass die Beschichtungszufuhr stabil ist.

Pumpenleistung, Tankfüllstand, Filterzustand, Durchmischung, Strömungsbehinderungen und die seitliche Verteilung können die Menge des am Applikationspunkt ankommenden Beschichtungsmittels beeinflussen. Viskosität und Temperatur sollten gleichzeitig mit dem Schichtdickenprofil erfasst werden. Ein vor dem Anfahren gemessener Wert ist möglicherweise nicht mehr repräsentativ für die Flüssigkeit im späteren Verlauf des Prozesses.

Der Beschichtungskopf bedarf ebenfalls einer genauen Überprüfung. Eingetrocknete Beschichtung, Partikel, Beschädigungen der Rakel, ungleichmäßige Beladung oder unterschiedliche Kanteneinstellungen können das Profil der Bahnquerschnittsfläche beeinflussen. Die relevanten Prüfungen hängen vom Beschichtungsverfahren ab; die Inspektion sollte sich daher an der jeweiligen Maschine orientieren und nicht nach allgemeinen Beschichtungsregeln erfolgen.

Die Bahn muss in einem stabilen Zustand in den Beschichtungsbereich eintreten. Spannung, Laufspuren, Krümmung, Faltenbildung, Substratdicke, Verbindungsstellen und Bahnunterstützung können beeinflussen, wie das Material auf den Beschichtungskopf und die Walzen trifft.

Sobald diese Bedingungen einigermaßen stabil sind, werden alle verbleibenden Profiländerungen, die durch Spalt, Druck, Walzengeschwindigkeit, Reinigung oder Rotation hervorgerufen werden, zu einem wesentlich nützlicheren Indiz für eine Walzenprüfung.

Hinweise, die auf den Rolls-Royce zurückführen

Bei Walzenbeschichtungssystemen bestehen die Applikatorwalze und die Dosierwalze Sie helfen dabei, den Flüssigkeitsfilm durch ihren Spalt, ihre Oberflächengeschwindigkeit und ihre Kontaktbedingungen zu steuern.

Diese Walzen sollten genauer überprüft werden, wenn sich die Beschichtung nach einer Spalteinstellung, einer Änderung der Walzengeschwindigkeit, dem Schleifen, dem Austausch der Walzen, Arbeiten an den Lagern oder einer Neumontage verändert.

Verwenden Sie die tatsächlichen Betriebsdrehzahlen und nicht nur die auf dem Bedienfeld angezeigten Prozentwerte. Überprüfen Sie außerdem den Spalt an beiden Enden. Eine Einstellung, die auf der Bedienerseite korrekt erscheint, kann auf der Antriebsseite dennoch abweichen.

Die Druckverteilung spielt ebenfalls eine Rolle. Druckwalze Die Beschichtung wird zwar nicht direkt dosiert, aber die Bahnunterstützung und -belastung können verändert werden. Bei breiten Bahnen können bereits geringe Unterschiede in der Zylinderbelastung, der Lagerposition, dem Walzendurchmesser oder der Walzenbiegung eine sichtbare Steigung des Beschichtungsgewichts verursachen.

Wenn sich das Profil kurz nach der Walzenbearbeitung verändert hat, vergleichen Sie die aktuelle Walze mit dem vorherigen Zustand. Durchmesserprofil, Montage, Lagerzustand, Oberflächenbeschaffenheit und Rundlauf sind aussagekräftiger als die bloße Frage, ob die Walze neu ist.

Die Walzenoberfläche kann das Beschichtungsprofil verändern.

Eine Walze kann auch bei korrekter Montage ein ungleichmäßiges Beschichtungsergebnis liefern, wenn die Oberfläche nicht mehr einheitlich ist.

Getrocknete Beschichtungen, Klebstoffreste, glasierte Stellen, Schnitte, Dellen oder abgenutzte Bereiche können die Flüssigkeitsaufnahme und -abgabe der Oberfläche beeinflussen. Lokale Ablagerungen können zu einer Zone mit hoher Beschichtungsdichte führen. Polierte oder abgenutzte Bereiche können weniger Beschichtung aufnehmen.

Prüfen Sie bei Stellen, an denen die Beschichtung mehrere Walzenkontakte durchläuft, die Transferwalzezusammen mit den Dosier- und Applikatorwalzen. Das Problem kann an einer Walzenoberfläche beginnen und erst nach dem nächsten Übergabepunkt sichtbar werden.

Auch die Reinigung kann einen nützlichen Hinweis liefern. Verbessert sich eine lokale Stelle unmittelbar nach der Walzenreinigung und kehrt das Problem zurück, sobald sich erneut Rückstände bilden, ist wahrscheinlich der Zustand der Oberfläche mitverantwortlich.

Falls die Gummioberfläche klebrig bleibt oder sich schnell Rückstände bilden, siehe Material, das an Gummiwalzenoberflächen haftet.

Wenn die Gummiabdeckung genauer betrachtet werden muss

Bei gummierten Dosier-, Transfer- oder Druckwalzen kann der Zustand der Gummierung das Beschichtungsprofil beeinflussen, selbst wenn die Walze aus der Ferne noch akzeptabel aussieht.

Das Gummi kann einseitig härter, an anderer Stelle weicher oder in der Mitte stärker abgenutzt sein. Der Kontakt mit Beschichtungen, Lösungsmitteln oder Reinigungsflüssigkeiten kann zu Quellungen oder Oberflächenveränderungen führen. Auch Schleifen kann unterschiedliche Durchmesserprofile oder Oberflächenbeschaffenheiten auf beiden Seiten hinterlassen.

Diese Veränderungen können sich auf den Arbeitsspalt, das Druckverhalten, den Flüssigkeitstransfer und die Ablösung von der Walzenoberfläche auswirken.

Zwei Gummibeschichtungen können die gleiche Materialbezeichnung tragen und sich dennoch unterschiedlich verhalten. Die Gummimischung, Härte, Haftung, Vulkanisation, Schleifung und Oberflächenbeschaffenheit beeinflussen das Verhalten der Walze unter realen Beschichtungsbedingungen.

Für einen normalen Austausch genügen möglicherweise die vorhandene Zeichnung, die Abmessungen, die Härte, die Position der Walze und Fotos der alten Walze als Ausgangspunkt.

Wenn nach einer Neubeschichtung oder einem Austausch dasselbe Profilproblem erneut auftritt, kann die Wiederholung der alten Spezifikation ohne Überprüfung des tatsächlichen Kontaktmediums und der Betriebsbedingungen zum gleichen Ergebnis führen.

Wenn sich das Dickenmuster wiederholt

Wenn dicke und dünne Bereiche in einem regelmäßigen Abstand zurückkehren, vergleichen Sie diesen Abstand mit dem Umfang der Walzen im Beschichtungsbereich.

Rundlauffehler, exzentrische Rotation, Lagerbewegungen, lokale Oberflächenbeschädigungen oder Verunreinigungen können dazu führen, dass sich der Arbeitsspalt einmal pro Umdrehung ändert. Die betreffende Walze kann die Dosierwalze, die Auftragswalze, die Transferwalze oder eine Stützdruckwalze sein.

Vergleichen Sie außerdem die Wiederholungsfrequenz mit der Walzengeschwindigkeit. Wenn sich der Abstand bei Änderung der Walzengeschwindigkeit ändert, bietet dies dem Wartungsteam eine klarere Grundlage für die Inspektion.

Eine übereinstimmende Wiederholungsdistanz beweist zwar nicht, dass der Wurf die einzige Ursache ist, aber sie ist ein wesentlich stärkerer Beweis als eine allgemeine Vermutung.

Weitere Einzelheiten zu dieser mechanischen Richtung finden Sie unter Rundlauffehler, Fehlausrichtung und Exzentrizität der Rollen.

Was dokumentiert werden sollte

Vor dem Prüfen oder Austauschen einer Walze Folgendes dokumentieren:

  • Nassdicke, Trockendicke oder Beschichtungsgewicht an festgelegten Querbahnpositionen
  • Informationen zur Bahnbreite und zum Substrat
  • Bandgeschwindigkeit, Bahnspannung, Flüssigkeitsviskosität und Temperatur
  • Dosier-, Applikator- und Transferwalzengeschwindigkeiten
  • Spalt- oder Druckeinstellung
  • Wann die Variation beginnt und ob sie sich wiederholt
  • Sichtbarer Walzenverschleiß, Aufquellen, Verglasung oder Verunreinigungen
  • Kürzlich durchgeführte Schleif-, Lager-, Rollenwechsel- oder Montagearbeiten

Verwenden Sie stets dieselben Messpositionen und denselben Prozessschritt. Nassdicke, Trockendicke und Beschichtungsgewicht sind separat zu erfassen.

Eine umfassendere Übersicht über die Walzenpositionen an Beschichtungs- und Laminieranlagen finden Sie unter Walzen für Beschichtungs- und Laminieranlagen.

Zeichnungen oder Walzendaten senden

Wenn das Beschichtungsprofil auf eine Dosier-, Übertragungs-, Applikator- oder Druckwalze hinweist, senden Sie bitte die Walzenzeichnung, Abmessungen, Härte, Oberflächenanforderungen, Fotos der alten Walze und eine Beschreibung des Problems, das in der Produktionslinie auftritt.

Wolorin kann durch unsere Dienstleistungen zeichnungsbasierte Ersatzlieferungen, musterbasierte Fertigung, ausgewählte Neubezüge, Angebotserstellung und Produktionsbestätigung unterstützen. Industrielle Gummiwalzen-Dienstleistungen.

Wenn Sie bereits Zeichnungen, Maße, Muster oder eine klare Spezifikation haben, können Sie Senden Sie sie direkt.

Falls die Informationen noch nicht vollständig sind, beginnen Sie mit der Walzenposition, dem Beschichtungsverfahren, dem Kontaktmedium und dem Problem der Schichtdicke, das Sie feststellen.