
Merdane Salgısı, Hizalama Hatası veya Eksantriklik Hangi Sorunlara Yol Açabilir?
Tekrarlayan izler, tek taraflı basınç bantları, titreşim ve bant yönlendirme kayması her zaman kauçuk yüzeyden kaynaklanmaz. Kaplama temiz görünebilir. Sertlik hala teknik resme yakın olabilir. Sorun; merdanenin nasıl döndüğünden, nasıl monte edildiğinden veya malzemeye ne kadar eşit temas ettiğinden kaynaklanabilir.
Kusur merdane dönüşüyle tekrarlandığında, temas hattı (nip) basıncıyla değiştiğinde, hızda kötüleştiğinde veya değişim, taşlama, rulman işlemi ya da yeniden kaplama sonrasında ortaya çıktığında salgı, eşmerkezlilik, eksantriklik, paralellik, dinamik balans, rulman durumu ve montaj referansı birlikte kontrol edilmelidir.
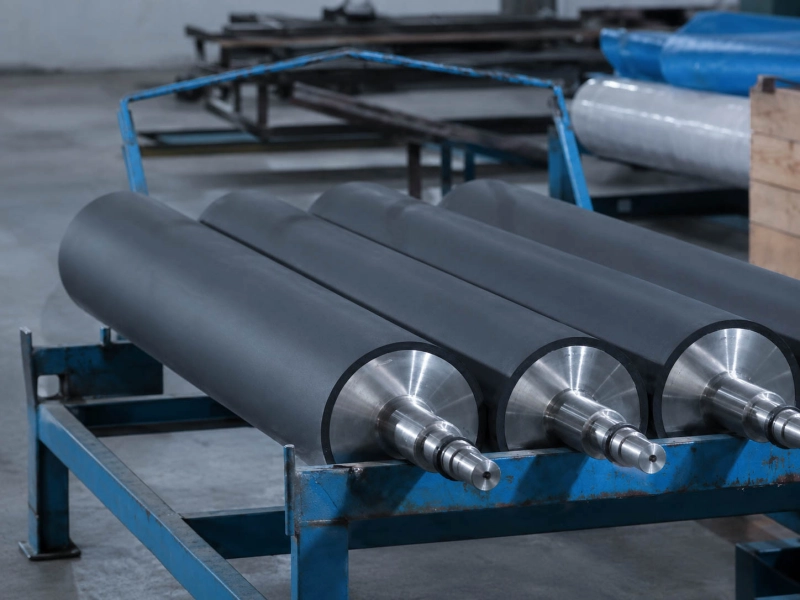
Önce Ne Tür Bir Sorun Gördüğünüzü Kontrol Edin
Tekrarlayan izler, titreşim, yönlendirme kayması ve düzensiz basınç farklı mekanik yönlerden kaynaklanabilir. Kauçuk kaplamayı değiştirmeden önce sorunu hatta nasıl göründüğüne göre ayırmak yardımcı olur.
| Saha Terimi | Kontrol Edilecek Nokta | Yaygın Hat Sonucu |
|---|---|---|
| Salgı / TIR | Dönüş sırasında yüzey hareketi | Tekrarlayan izler, basınç değişimi, kararsız temas hattı (nip) |
| Eşmerkezlilik | Çalışma yüzeyi ve mil ekseni | Düzensiz temas, bölgesel yüksek veya düşük basınç |
| Eksantriklik | Dönüş merkezinde veya kütle merkezinde kaçıklık | Titreşim, vuruntulu temas, rulman yükü değişimi |
| Hizalama hatası | Merdane, mil, rulman yatağı veya şasi konumu | Tek taraflı izler, düzensiz aşınma, bant yönlenmesi |
| Paralellik | Bant yolu boyunca merdaneden merdaneye hizalama | Yönlendirme kayması, kırışıklıklar, kararsız sarım |
| Dinamik denge | Çalışma hızında kütle dağılımı | Hıza bağlı titreşim, rulman zorlanması |
Bir merdane projesi için yararlı ayrıntılar arasında ölçülen TIR/salgı, merdane çapı, gövde boyu, çalışma hızı (rpm), rulman detayları, paralellik okumaları ve teknik resimde gösterilen balans gereksinimi yer alır. Yüksek hızlı veya uzun gövdeli merdanelerde şartnameler G6.3 veya G2.5 gibi balans sınıflarını içerebilir. Bu ayrıntılar en iyi şekilde merdane ağırlığı, mil yapısı, rulman desteği ve gerçek çalışma hızı ile birlikte incelenir.
Salgı ve Tekrarlayan İzler
Salgı, dönüş sırasında değişen bir temas noktası oluşturur. Bir basınç bölümünde bu durum tekrarlayan bir iz, açık renkli bant, mat bant, sığ çöküntü veya kaplama değişimi olarak görülebilir. Bir bant taşıma bölümünde ise önce küçük gerginlik değişimi olarak görünebilir, ardından yönlendirme veya sarım kararsızlığına dönüşebilir.
Tekrarlama mesafesi ilk ipucudur. İz adımı (pitch) merdane çevresine yakınsa o merdane konumu kontrol edilmelidir. Adım başka bir dönen parçayla, dişliyle, kayışla veya sarım döngüsüyle eşleşiyorsa inceleme daha geniş tutulmalıdır.
| Saha Kontrolü | Neden Yardımcı Olur |
|---|---|
| Tekrarlama adımını merdane çevresiyle karşılaştırın | İzi tek bir merdane dönüşüne bağlar |
| Temas hattı (nip) basıncını dikkatlice artırın veya azaltın | İzin basınca duyarlı olup olmadığını gösterir |
| İzin bant genişliği boyunca aynı konumda kalıp kalmadığını kontrol edin | Bölgesel merdane temasını bant genelindeki proses değişiminden ayırır |
| Taşlama, değişim veya yeniden kaplama sonrasında kontrol edin | Değişen geometriyi, yüzey kalitesini veya montaj referansını arar |
Basınç Merdaneleri için kauçuk bileşiği uygun olsa bile salgı önemli olabilir. Bir basınç merdanesinin yüzey boyunca kararlı temasa ihtiyacı vardır. Bir nokta her devirde bir kez daha sert temas ederse hassas film, kağıt, kaplama, folyo veya nonwoven malzeme görünür bir iz gösterebilir.
Eşmerkezlilik ve Eksantriklik
Eşmerkezlilik, çalışma yüzeyinin amaçlanan mil ekseni etrafında dönüp dönmediği ile ilgilidir. Eksantriklik ise dönüş merkezindeki veya kütle merkezindeki kaçıklık ile ilgilidir. Her ikisi de temas kararlılığını etkileyebilir.
Yaygın nedenler şunlardır:
- düzensiz kauçuk kaplama kalınlığı;
- mil veya metal gövde (çekirdek) onarım hatası;
- aşınmış rulman yatakları;
- yanlış referanstan yapılan taşlama;
- kullanım sonrasında şişme, sertleşme veya düzensiz aşınma;
- bakım sonrasında hatalı montaj.
Eksantriklik genellikle hız arttıkça daha görünür hale gelir. Bir merdane düşük devirde (rpm) sessizce çalışabilir, ardından hızlanmadan sonra titreşebilir. Uzun merdaneler, kalın kaplamalar, kanallı yüzeyler, bombeli merdaneler ve manşon (sleeve) yapıları bunu daha belirgin hale getirebilir.
Merdane dönen bir bütün olarak kontrol edilmelidir: metal gövde (çekirdek), kaplama, mil uçları, rulmanlar ve montaj konumu. Yalnızca kauçuk yüzeye bakmak gerçek sorunu gözden kaçırabilir.
Hizalama Hatası ve Düzensiz Temas
Hizalama hatası genellikle merdane yüzeyi boyunca düzensiz temas olarak görülür. Bir taraf daha fazla yük taşır. Bir kenar daha hızlı aşınır. Bandın bir tarafı daha güçlü basınç izleri gösterir. Kaplama, laminasyon, dilimleme, yeniden sarım, film, kağıt, folyo ve nonwoven hatlarında bu durum hızla görünür bir kalite sorununa dönüşebilir.
Aynı merdane şartnamesini tekrarlamadan önce makine referansını kontrol edin. Yeni bir merdane aynı makine konumunda aynı tek taraflı izi oluşturuyorsa sorun şaside, rulman yatağında, basınç kolunda, mil omzunda veya montaj yüzeyinde olabilir.
Pratik kontroller:
- sol ve sağ rulman yatağı yüksekliğini karşılaştırın;
- yük altında merdanenin karşı merdaneye paralel olup olmadığını kontrol edin;
- temas hattı (nip) bölgesinin tüm yüzey boyunca eşit kapanıp kapanmadığını kontrol edin;
- sol ve sağ basınç yüklemesini karşılaştırın;
- parlama bantları, ısı bantları, kenar aşınması veya bölgesel çatlama olup olmadığına bakın;
- bombe yönünü ve montaj yönünü doğrulayın.
Geometri ile ilgili sorunlarda ana destek sayfası Kalite Kontrol sayfasıdır. Çalışma hassasiyeti, muayene kayıtları ve teknik resim gereksinimleri görünümden tahmin edilmek yerine projenin bir parçası olarak ele alınmalıdır.
Paralellik ve Bant Yönlendirme (Tracking)
Zayıf paralellik bandı yönlendirebilir. Gerginlik ayarları normal görünse bile malzeme bir merdaneden geçtikten sonra yana doğru hareket edebilir. Bu durum kenar gezinmesine, çapraz kırışıklıklara, kararsız dilimleme girişine, düzensiz yeniden sarım yapısına veya tekrarlayan kılavuz düzeltmesine neden olabilir.
Kılavuz Merdaneler Aynı bant yolu bölümü yakınında yönlendirme kayması ortaya çıktığında kontrol edilmelidir. Kılavuz merdane bandı tahrik etmeyebilir ancak açısı, rulman durumu, yüzeyi, sarım açısı ve montaj desteği yine de bant yolu kararlılığını etkiler.
Yalnızca merdaneyi kontrol etmeyin. Şasiyi, rulman yataklarını, montaj bloklarını, şimleri ve referans yüzeylerini kontrol edin. Doğru üretilmiş bir merdane bile zayıf bir referansa monte edilirse yönlendirme sorunları yaratabilir.
Film İşleme Merdaneleri için küçük hizalama hataları hızla kendini gösterir. İnce, parlak, metalize, koruyucu veya ayrılma (release) filmlerinin bant yolu bozulmasına karşı toleransı düşüktür. Küçük bir merdane açısı sorunu; kenar hareketine, kırışıklıklara, sürtünme izlerine, teleskoplanmaya veya zayıf yeniden sarıma dönüşebilir.
Hızda Dinamik Balans
Salgı geometriyle ilgilidir. Dinamik balans ise dönüş sırasındaki kütle dağılımıyla ilgilidir. Bir merdane kabul edilebilir statik ölçülere sahip olabilir ve çalışma hızında yine de titreşebilir.
Merdane uzun, ağır, yüksek hızlı, kalın kaplamalı, kanallı, bombeli olduğunda veya hassas kaplama, muayene, sarım ya da rulman konumları yakınında kullanıldığında dinamik balans daha önemli hale gelir.
Gönderilecek yararlı ayrıntılar:
- çalışma hızı (rpm);
- merdane çapı ve gövde boyu;
- biliniyorsa merdane ağırlığı;
- mil ve rulman yapısı;
- kaplama kalınlığı ve yüzey profili;
- teknik resimde gereken balans sınıfı;
- titreşimin yalnızca hız arttıktan sonra ortaya çıkıp çıkmadığı.
G6.3 veya G2.5 gibi ISO 1940-1 balans sınıfları müşteri teknik resimlerinde yer alabilir. Sınıf, çalışma hızı ve rotor kütlesiyle birlikte kullanılmalıdır. Teknik resim gerektirmiyorsa daha yüksek bir sınıf gelişigüzel eklenmemelidir.
Montaj Referansı Sonucu Değiştirebilir
İyi bir merdane, makine referansı yanlışsa kötü çalışabilir.
Yaygın montaj sorunları şunlardır:
- hizası bozuk rulman yatakları;
- aşınmış rulman gövdeleri;
- gevşek geçmeler;
- eğilmiş mil uçları;
- merdaneyi yana doğru çeken kaplin;
- dengesiz basınç kolları;
- bakım sonrasında değişen şimler;
- montaj blokları altında çapak, korozyon veya eski yapıştırıcı.
Eski merdane aynı konumda tek taraflı aşınma, tekrarlayan rulman hasarı, yönlendirme kayması veya titreşim gösterdiyse çevredeki makine durumunu kontrol edin. Aynı kauçuk kaplamayı ve sertliği tekrarlamak bir referans sorununu çözmeyebilir.
İlgili Sayfalar
- Kalite Kontrol — Muayene mantığı, proje kontrolleri ve teslimat güveni.
- Hizmetler — Özel üretim, yedek merdaneler, seçili yeniden kaplama, taşlama, yüzey işleme ve balansla ilgili gereksinimler.
- Basınç Merdaneleri — Temas hattı (nip) teması, tekrarlayan basınç izleri, düzensiz basınç ve temas kararlılığı.
- Kılavuz Merdaneler — Bant yolu kontrolü, kenar kararlılığı, paralellik ve yönlendirme ile ilgili konumlar.
- Film İşleme Merdaneleri — Küçük geometri değişimlerinin iz, yönlendirme kayması veya sarım kusuru olarak göründüğü hassas film hatları.
Özel Merdane Üretimi ve Kalite Kontrol
Güvenilir bir kauçuk merdane yalnızca boyuttan ibaret değildir. Bileşim yönü, sertlik dengesi, kaplama kalınlığı, yüzey kalitesi, mil yapısı ve çalışma hassasiyetinin tümü merdanenin hattaki performansını etkiler.
Wolorin, proje gereksinimlerine uygun üretim, muayene ve kayıtlı kalite kontrolleriyle hem rutin yedek merdaneleri hem de daha zorlu özel merdane projelerini destekler. Hizmet kapsamımızı, kalite kontrol sürecimizi ve şirket geçmişimizi aşağıda inceleyebilirsiniz.
Teklif İsteyin
Halihazırda teknik resimleriniz, ölçüleriniz, numuneleriniz veya net bir şartnameniz varsa, bunları doğrudan bize gönderebilirsiniz. Belgelerinize dayanarak özel üretim, fiyat teklifi veya üretim onayı ile ilerleyebiliriz.
Bilgiler henüz tam değilse merdane konumu, temel ölçüler, mevcut belirti, kusur fotoğrafları ve ölçülen salgı, paralellik, çalışma hızı veya balans gereksinimi ile başlayın.