Problemas de aplicación en coil coating: skipping y starving out

Cuando una línea deja áreas desnudas aisladas, bandas húmedas interrumpidas o una cobertura que se debilita durante el run, siga la pintura a través de la sección de aplicación:

Suministro de pintura y cubeta → Rodillo de captación → Rodillo aplicador → Fleje de acero

La película de pintura debe permanecer continua en cada transferencia.

El skipping suele aparecer como zonas separadas e irregulares donde la pintura no llega a la banda. El starving out suele desarrollarse de forma más gradual. La película húmeda se estrecha, adelgaza o se vuelve patchy a medida que aumenta la velocidad o la demanda de pintura.

La pregunta más útil es sencilla: ¿dónde desaparece primero la película húmeda continua?

Si el pick-up ya tiene zonas secas al salir del pan, la interrupción está aguas arriba. Si el pick-up permanece mojado pero el applicator desarrolla una banda seca, el fallo está entre los rodillos. Si el applicator llega a la banda con película completa y la banda sigue mostrando áreas desnudas, el problema aparece en la transferencia final.

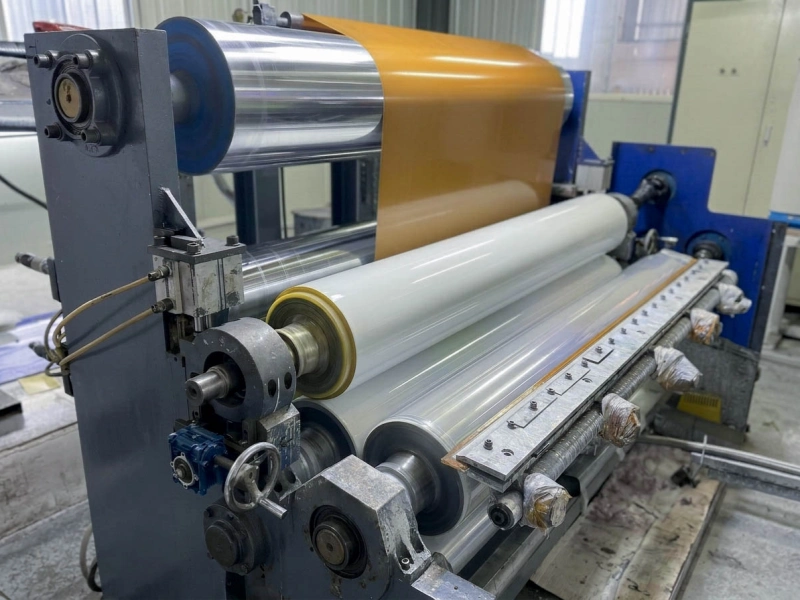
Rodillo de goma para línea de laminación de películas

¿Dónde pierde primero la continuidad la película de pintura?

Etapa de transferencia Qué debería verse Señal de interrupción Siguiente dirección
Suministro de pintura y cubeta Disponibilidad estable en la zona pick-up Nivel cayendo, profundidad desigual, espuma, aire o circulación inestable Confirmar suministro al pick-up
Pick-up roll Una película húmeda conectada a lo ancho requerido Islas secas, borde húmedo que retrocede, beading o wetting patchy Comparar pintura y humectación
Rodillo aplicador Película continua después del contacto roll-to-roll Pick-up sigue mojado pero applicator desarrolla dry areas Revisar transferencia y velocidades superficiales
Banda de acero Cobertura continua inmediatamente después Applicator sigue mojado mientras la banda muestra áreas desnudas Comparar condición de banda y contacto applicator

Observe lado del operador, centro y lado motriz cuando la seguridad y diseño lo permitan. Mire cada superficie inmediatamente antes y después del contacto.

Registre el patrón mientras el defecto está presente. Un rodillo parado y limpio puede parecer normal aunque la humectación o transferencia fueran inestables durante producción.

La forma del defecto también ayuda a acotar la dirección:

  • La rotura permanece en una posición transversal: compare el suministro, la superficie del rodillo y el contacto en esa posición del ancho.
  • La zona seca crece durante la marcha: busque una condición que cambie con el tiempo, la velocidad, la demanda de pintura o la temperatura.
  • La omisión se repite con regularidad: compruebe si sigue a un componente giratorio con la relación de velocidades de trabajo real.
  • El patrón se desplaza tras un cambio de velocidad: identifique qué superficie de rodillo cambia primero.

Punto de rotura 1: ¿llega la pintura a la zona de captación de forma constante?

Un pan puede contener mucha pintura y aun así alimentar de forma desigual la zona de pickup.

Observe el líquido donde el pick-up entra o sale. El nivel medio puede parecer correcto mientras un extremo empieza a perder su borde húmedo. Return flow, espuma, circulación desigual o una ruta restringida pueden afectar un lado antes que el resto.

Un patrón típico de falta de recubrimiento puede desarrollarse así:

  1. Cobertura normal al arranque.
  2. Un borde de película húmeda empieza a moverse hacia dentro.
  3. La zona correspondiente de la banda se debilita o queda parcialmente sin coating.
  4. Restaurar disponibilidad de pintura devuelve el área húmeda.

La espuma puede crear un patrón menos ordenado. Bolsas de aire interrumpen pickup momentáneamente y dejan dry areas dispersas que después aparecen como skips irregulares.

Las observaciones útiles en esta fase incluyen:

  • si cambia el nivel cuando empieza el defecto;
  • si un lado del pick-up se seca primero;
  • si espuma o aire llegan al pickup;
  • si la zona húmeda vuelve tras restaurar circulación/supply;
  • si el problema aparece antes cuando la línea acelera.

Si pan y wetting permanecen estables pero la película solo se rompe a mayor velocidad, registre velocidades reales, temperatura y viscosidad cuando estén disponibles. La pintura puede responder diferente bajo la nueva condición. El equipo de proceso y el proveedor de pintura deben confirmar ese lado antes de cambiar la especificación del rodillo.

Para una decisión relacionada con el rodillo, el resultado necesario de esta fase es limitado: ¿estaba ya rota la película húmeda antes de llegar al siguiente contacto del rodillo?

Punto de interrupción 2: ¿sale el pick-up del pan completamente mojado?

Un pick-up puede girar dentro de pintura y salir con una película incompleta.

Observe la superficie inmediatamente al emerger. La primera zona seca suele aportar más información que la mancha final en la banda.

Zona seca fija

Cuando la misma zona de la cara del rodillo se queda seca repetidamente, compare esa posición con la superficie circundante.

Busque:

  • pintura seca o residuo de limpieza;
  • banda vitrificada/pulida;
  • scratches o daño fino;
  • desgaste irregular;
  • cambio local de textura;
  • hinchamiento, reblandecimiento o endurecimiento en la zona afectada.

La limpieza puede usarse como comparación corta. Si después de limpiar se humecta bien pero la zona seca vuelve pronto, registre cuánto tarda y qué toca la superficie antes de reaparecer.

Una fuente continua de contaminación y una superficie de caucho permanentemente cambiada pueden parecerse inicialmente. Su comportamiento después de limpiar suele diferir.

Un borde húmedo que se desplaza gradualmente hacia dentro

Un límite húmedo que retrocede poco a poco es más consistente con disponibilidad limitada de pintura que con un defecto fijo.

El rodillo puede aceptar pintura normalmente donde hay suministro; simplemente la película útil deja de cubrir todo el ancho.

Compare con nivel del pan, circulación, velocidad y condición del mismo borde de la banda.

Formación de gotas y humectación irregular

Beading repetido, islas húmedas separadas o zonas húmedas/secas claramente definidas muestran que la pintura se retrae de partes de la cara.

Compare:

  • condición de pintura;
  • contaminación/residuo de cleaner;
  • superficie actual;
  • resultado justo después de limpiar;
  • cualquier cambio reciente de pintura, cleaner o rodillo.

Algunos coaters usan un metering roll separado. Su posición varía. Colóquelo donde realmente esté en la cadena y compare la película inmediatamente antes y después.

Si la película está completa antes del rodillo dosificador contacto y rota después, el contacto de dosificación es la primera rotura confirmada. Si ya está rota antes de ese punto, siga con el suministro y la humectación de captación.

Juzgue el rodillo mientras transporta pintura real a velocidad de producción. Una superficie parada y recién limpiada no muestra su comportamiento durante el run.

Punto de rotura 3: ¿se rompe la película entre el rodillo de captación y el aplicador?

El pick-up puede permanecer completamente mojado mientras el applicator sale del contacto con una banda seca o dry areas.

Observe ambas superficies cerca del contacto:

  • ¿pick-up mojado inmediatamente antes?
  • ¿applicator mojado inmediatamente después?
  • ¿Permanece la zona seca en una posición transversal?
  • ¿se mueve o desaparece al cambiar la relación de velocidad?

Si el pick-up sigue completo y el applicator se rompe justo después, el roll-to-roll transfer es el primer fallo confirmado.

Compare la velocidad superficial, no solo las rpm

Registre velocidad superficial cuando sea posible. Rodillos de distintos diámetros pueden tener rpm diferentes pero velocidades de superficie similares.

La evidencia útil es la respuesta de la película húmeda.

Ejemplo: el pick-up permanece mojado después de acelerar, pero aparece una banda seca en el lado motriz del applicator. Si la película vuelve a conectarse al restaurar la relación anterior, el contacto merece revisión.

Un cambio de velocidad que no produce cambio visible en ninguna superficie no confirma este punto.

Siga la posición de la banda seca

Una banda seca que vuelve a la misma posición transversal debe compararse localmente.

Observe:

  • película pick-up entrando;
  • superficie applicator saliendo;
  • desgaste/cambio visible;
  • uniformidad del contacto en esa posición;
  • si empezó tras grinding, re-covering, replacement o remounting.

La posición principal de rodillo que respalda esta fase se trata en Rodillos de transferencia. Para la sección de recubrimiento más amplia, incluidas las posiciones de contacto húmedo, apoyo y aplicación, consulte Rodillos para líneas de recubrimiento y laminación.

La selección de material viene después de vincular el fallo al rodillo. Pintura, solvente, cleaner, temperatura, condición actual e historial antiguo son mejor base que un nombre general de caucho.

Para muchos contactos generales con recubrimientos, aceites y líquidos industriales, Rodillos de caucho NBR / nitrilo puede ser una dirección inicial. Determinadas posiciones con mayor exposición a disolventes, calor, aceite o productos químicos pueden requerir una revisión de rodillo de caucho FKM .

Dos covers con el mismo nombre de material pueden comportarse diferente por compound, bonding, curing, grinding, acabado y contacto real.

Punto de rotura 4: ¿permanece húmedo el aplicador mientras el fleje sigue desnudo?

Si el applicator llega con película completa pero la banda sigue mostrando áreas desnudas, el primer fallo ocurre en la transferencia final.

Observe:

  1. el aplicador inmediatamente antes del contacto con el fleje;
  2. banda justo después;
  3. applicator después de abandonar la banda.

Si entra mojado y sale con pintura todavía presente en la zona perdida, la banda no recibió o aceptó la pintura normalmente.

Cuándo merece atención el estado del fleje

Aceite entrante, residuo de pretratamiento, contaminación, daño superficial, diferencia local de temperatura y shape inestable pueden interferir.

La banda merece atención cuando:

  • película applicator uniforme;
  • defecto sigue una coil, batch o condición de pretratamiento;
  • bare area queda en una lane;
  • ajustes de contacto tienen poco efecto;
  • no sigue la rotación del rodillo.

Un borde levantado o inestable también puede perder cobertura antes de crear un problema visible de handling.

Estas señales permanecen con producción, pretratamiento y pintura. Cambiar el cover no corrige una condición de banda entrante.

Cuándo el contacto del aplicador se convierte en la pista más fuerte

El contacto del aplicador cobra más relevancia cuando:

  • defecto cambia inmediatamente tras ajustar posición/carga;
  • un lado responde de forma distinta al resto del ancho;
  • applicator sigue mojado después de la zona perdida;
  • problema empieza tras instalación, grinding, bearing work o remounting;
  • una lane coincide con diferencia visible en la cara.

El espaciado regular añade evidencia. Compare distancia entre defectos con una revolución real según relación applicator-banda.

Cuando las dos superficies se mueven a velocidades distintas, no compare la distancia en la banda solo con la circunferencia desnuda del rodillo. Un patrón confirmado de una revolución hace que una posición angular concreta merezca revisión por variación local, error de montaje, movimiento de rodamientos, runout o excentricidad.

Mantenga otros defectos próximos en sus rutas:

Para las omisiones y la falta de recubrimiento, manténgase en la cuestión de la continuidad: ¿había una película húmeda completa disponible inmediatamente antes de la transferencia final?

¿Qué cambia tras ajustar la velocidad o el suministro de pintura?

Resultado del trial Dirección más sólida
La zona húmeda del pick-up retrocede al subir velocidad Supply o pick-up wetting
Pick-up sigue mojado pero applicator se seca tras cambiar velocidad Transferencia pick-up→applicator
Applicator sigue mojado pero cambia cobertura con contacto/velocidad Transferencia applicator→banda
Cobertura vuelve al restaurar supply/circulación Suministro de pintura y cubeta
Limpiar mejora brevemente y vuelve el mismo dry patch Contaminación continua o cambio local de superficie

Una observación general como «las omisiones empeoran a mayor velocidad» ofrece poca orientación.

Un registro mejor sería:

La película del applicator del lado motriz desaparece después de acelerar, mientras el pick-up permanece completamente mojado.

Esa frase identifica el primer break visible entre dos superficies específicas.

Cuando la producción lo permita, cambie una condición principal cada vez. Cambiar supply, viscosidad, velocidades y contacto simultáneamente puede mejorar cobertura sin mostrar qué parte era inestable.

¿Cuándo merece el rodillo una revisión más detallada?

Cuando el break de la película sigue una cara, un contacto de transferencia o el contacto final.

Señales fuertes:

  • la misma zona pierde humectación repetidamente;
  • limpiar mejora brevemente y vuelve el mismo patrón;
  • cambia tras replacement, re-covering o grinding;
  • cover glazed, swollen, softened, hardened, damaged o worn unevenly;
  • applicator permanece mojado mientras una lane pierde cobertura;
  • defecto responde directamente a posición/contacto;
  • patrón de repetición sigue una revolución a la relación real de velocidades.

Una sustitución estándar puede ser sencilla si el rodillo anterior funcionó bien durante mucho tiempo. Plano, dimensiones, dureza conocida, posición y fotos pueden bastar para presupuesto o confirmación.

Fallos repetidos requieren más detalle: pintura, cleaner, compound, bonding, cover, grinding, acabado, runout y estabilidad de contacto pueden necesitar revisión conjunta.

Wolorin se ocupa de la parte del proyecto relacionada con el rodillo. Su Control de calidad proceso puede respaldar la confirmación de dimensiones, dureza, estado de la superficie y precisión de marcha para rodillos a medida y de sustitución. La formulación de la pintura, el pretratamiento, los equipos de circulación y el control completo de la línea quedan fuera de ese alcance.

Cinco registros que ayudan a localizar la rotura

  1. Forma del defecto y momento de inicio Registre las zonas de omisión separadas, las zonas desnudas que se ensanchan, la pérdida primero en los bordes o la falta gradual de recubrimiento a todo el ancho. Indique si el problema aparece en la capa superior o en la del reverso y anote el tipo de pintura.
  2. Estado del suministro cuando aparece el defecto Registre el nivel de la cubeta, la circulación, el estado de filtración, el flujo de retorno, la espuma y la viscosidad o temperatura cuando estén disponibles.
  3. Velocidades superficiales reales Registre las velocidades del rodillo de captación, del rodillo aplicador y de la línea. Incluya las relaciones de velocidad de trabajo y no solo las rpm.
  4. La primera pérdida de continuidad de la película húmeda Identifique el primer rodillo o punto de contacto donde la película se vuelve seca, estrecha, rota o inestable.
  5. La respuesta inmediata a un cambio controlado Registre qué ocurre tras restablecer el suministro, limpiar una superficie, cambiar una relación de velocidades o hacer un ajuste de contacto.

Estos registros separan un problema upstream de uno relacionado con rodillos antes de cambiar la especificación.

Recursos relacionados sobre rodillos y recubrimiento de bobinas

Cómo gestiona Wolorin los proyectos de rodillos a medida y de sustitución

Solicitar presupuesto

Si ya dispone de planos, muestras, un rodillo existente o especificaciones actuales, puede enviarlos directamente para cotización. Si la información aún está incompleta, también puede empezar indicando la posición del rodillo, la temperatura de funcionamiento, el material de contacto, los requisitos de superficie y el problema actual.