Bobin Boyama (Coil Coating) Uygulama Sorunları: Atlama ve Boya Yetersizliği (Starving Out)

Bir bobin boyama (coil coating) hattı izole çıplak alanlar, kesik ıslak bantlar veya çalışma sırasında zayıflayan bir kaplama bıraktığında, uygulama bölümü boyunca boyayı takip edin:

Boya beslemesi ve tava → Alıcı (pick-up) merdane → Aplikatör merdane → Çelik şerit

Boya filminin her aktarımda kesintisiz kalması gerekir.

Atlama (skipping) genellikle boyanın şeride ulaşamadığı ayrı, düzensiz alanlar olarak ortaya çıkar. Boya yetersizliği (starving out) ise çoğu zaman daha kademeli gelişir. Hat daha hızlı çalıştıkça veya boya talebi arttıkça ıslak film daralır, incelir veya lekeli hale gelir.

En faydalı soru basittir: kesintisiz ıslak film ilk nerede kayboluyor?

Alıcı (pick-up) merdane tavadan çıkarken üzerinde halihazırda kuru alanlar varsa, kesinti akış yönünün gerisindedir (upstream). Alıcı merdane ıslak kalıyor ancak aplikatör kuru bir bant geliştiriyorsa, kesinti merdaneler arasındadır. Aplikatör şeride tam bir ıslak filmle ulaşıyor ancak şerit yine de çıplak alanlar gösteriyorsa, sorunun görünür hale geldiği yer son aktarımdır.

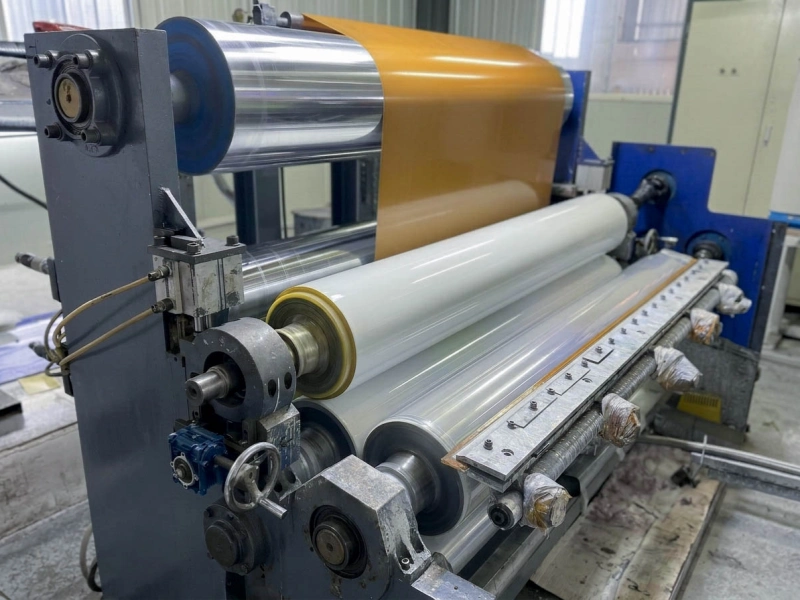
film laminasyon hattı için kauçuk merdane

Boya Filmi Sürekliliğini İlk Nerede Kaybeder?

Aktarım Aşaması Görünür Olması Gereken Durum Filmin Kesildiğini Gösteren İşaret Sonraki Yön
Boya beslemesi ve tava Alım alanı boyunca dengeli boya mevcudiyeti Düşen seviye, düzensiz sıvı derinliği, köpük, hava veya kararsız sirkülasyon Alım bölgesine ulaşan beslemeyi doğrulayın
Alıcı (pick-up) merdane Gerekli yüzey genişliği boyunca birbirine bağlı tek bir ıslak film Kuru adacıklar, içe çekilen ıslak kenar, boncuklanma veya lekeli ıslanma Boya durumunu ve merdane ıslanmasını karşılaştırın
Aplikatör merdane Merdaneden merdaneye temastan sonra kesintisiz film Alıcı merdane ıslak kalırken aplikatörün kuru alanlar geliştirmesi Merdaneden merdaneye aktarımı ve yüzey hızlarını gözden geçirin
Çelik şerit Uygulamadan hemen sonra kesintisiz kaplama Aplikatör ıslak kalırken şeridin çıplak alanlar göstermesi Şerit durumunu ve aplikatör temasını karşılaştırın

Makine yerleşimi ve güvenlik koşullarının izin verdiği yerlerde operatör tarafını, merkezi ve tahrik tarafını gözlemleyin. Aktarım temasının hemen önünde ve arkasında her yüzeye bakın.

Kusur mevcutken modeli kaydedin. Durdurulmuş ve temizlenmiş bir merdane, üretim sırasında ıslanma veya aktarım davranışı kararsız olsa bile normal görünebilir.

Kusur şekli de yönü daraltmaya yardımcı olur:

  • Kesinti tek bir enine konumda kalıyorsa: o genişlik konumundaki beslemeyi, merdane yüzeyini ve teması karşılaştırın.
  • Kuru alan çalışma sırasında büyüyorsa: zaman, hız, boya talebi veya sıcaklıkla değişen bir koşul arayın.
  • Atlama düzenli olarak tekrarlanıyorsa: gerçek çalışma hızı ilişkisinde tek bir dönen bileşeni takip edip etmediğini kontrol edin.
  • Hız değişikliğinden sonra model hareket ediyorsa: önce hangi merdane yüzeyinin değiştiğini belirleyin.

Kesinti Noktası 1: Boya Alım Bölgesine Tutarlı Şekilde Ulaşıyor mu?

Bir tava bol miktarda boya içerirken bile alım bölgesi düzensiz veya kesintili bir besleme alabilir.

Alıcı (pick-up) merdanenin tavaya girdiği veya tavadan çıktığı yerde sıvıyı izleyin. Merdanenin bir ucu ıslak kenarını kaybetmeye başlarken ortalama tava seviyesi kabul edilebilir görünebilir. Dönüş akışı, köpük, düzensiz sirkülasyon veya kısıtlı bir besleme yolu, genişliğin geri kalanından önce bir tarafı etkileyebilir.

Tipik bir boya yetersizliği (starvation) modeli şu şekilde gelişebilir:

  1. Başlangıçta kaplama normaldir.
  2. Alıcı merdane üzerindeki ıslak filmin bir kenarı içe doğru hareket etmeye başlar.
  3. Karşılık gelen şerit alanı zayıflar veya kısmen kaplamasız kalır.
  4. Boya mevcudiyetinin yeniden sağlanması ıslak alanı geri getirir.

Köpük daha düzensiz bir model oluşturabilir. Hava cepleri alımı bir anlığına kesintiye uğratarak, daha sonra şerit üzerinde düzensiz atlamalar olarak görünen dağınık kuru alanlar bırakır.

Bu aşamadaki faydalı gözlemler şunları içerir:

  • kusur başladığında tava seviyesinin değişip değişmediği;
  • alıcı merdanenin bir tarafının önce kuruyup kurumadığı;
  • köpük veya havanın alım alanına ulaşıp ulaşmadığı;
  • sirkülasyon veya besleme yeniden sağlandıktan sonra ıslak alanın geri dönüp dönmediği;
  • hat hızlandıktan sonra sorunun daha erken ortaya çıkıp çıkmadığı.

Tava durumu ve alıcı ıslanması dengeli kalıyor ancak film yalnızca daha yüksek hızda kesiliyorsa; mevcut olduğunda gerçek merdane hızlarını, boya sıcaklığını ve viskoziteyi kaydedin. Boya yeni çalışma koşulu altında farklı tepki veriyor olabilir. Merdane şartnamesi değiştirilmeden önce üretim ekibi ve boya tedarikçisi o tarafı doğrulamalıdır.

Merdaneyle ilgili bir karar için bu aşamadan gereken sonuç sınırlıdır: ıslak film bir sonraki merdane temasına ulaşmadan önce halihazırda kesilmiş miydi?

Kesinti Noktası 2: Alıcı Merdane Tavadan Tamamen Islanmış Olarak Çıkıyor mu?

Bir alıcı merdane boyanın içinde dönebilir ve yine de tavadan eksik bir filmle çıkabilir.

Yüzeyi boyadan çıktıktan hemen sonra gözlemleyin. İlk kuru alan genellikle şerit üzerindeki son çıplak lekeden daha faydalı bilgi verir.

Tek Bir Konumda Kalan Kuru Alan

Merdane yüzeyindeki aynı alan tekrar tekrar kuruduğunda, o konumu çevredeki yüzeyle karşılaştırın.

Şunları arayın:

  • kurumuş boya veya temizlik kalıntısı;
  • parlamış veya cilalanmış bir bant;
  • çizikler veya ince yüzey hasarı;
  • düzensiz aşınma;
  • dokuda bölgesel bir değişim;
  • etkilenen alanda şişme, yumuşama veya sertleşme.

Temizlik kısa bir karşılaştırma olarak kullanılabilir. Alan temizlikten sonra homojen şekilde ıslanıyor ancak kısa bir çalışma içinde tekrar kuruyorsa, ne kadar hızlı geri döndüğünü ve tekrar ortaya çıkmadan önce yüzeye neyin temas ettiğini not edin.

Devam eden bir kirlenme kaynağı ile kalıcı olarak değişmiş bir kauçuk yüzeyi ilk başta benzer görünebilir. Temizlikten sonraki davranışları genellikle farklıdır.

Kademeli Olarak İçe Doğru Hareket Eden Islak Kenar

Yavaşça geri çekilen bir ıslak sınır, sabit bir yüzey kusurundan ziyade sınırlı boya mevcudiyetiyle daha tutarlıdır.

Merdane, beslemenin ulaştığı yerlerde boyayı hala normal şekilde kabul ediyor olabilir. Kullanılabilir film yalnızca artık gerekli yüzey genişliğini kaplamıyordur.

Bu modeli tava seviyesi, sirkülasyon, hat hızı ve şeridin aynı kenarındaki durumla karşılaştırın.

Boncuklanma ve Lekeli Islanma

Tekrarlanan boncuklanma, ayrı ıslak adacıklar veya keskin sınırlarla ayrılmış ıslak ve kuru bölgeler, boyanın merdane yüzeyinin bazı kısımlarından geri çekildiğini gösterir.

Faydalı karşılaştırma şunlar arasındadır:

  • boya durumu;
  • kirlenme veya temizlik kalıntısı;
  • mevcut merdane yüzeyi;
  • temizlikten hemen sonraki sonuç;
  • boya, temizleyici veya merdanedeki yakın zamanlı herhangi bir değişiklik.

Bazı kaplayıcılar ayrı bir dozajlama (metering) merdanesi kullanır. Konumu makine tasarımına göre değişir. Bu teması aktarım zincirinde gerçekte durduğu yere yerleştirin, ardından hemen önündeki ve arkasındaki filmi karşılaştırın.

Film dozajlama merdanesi temasından önce tam ve sonrasında kesikse, dozajlama teması doğrulanan ilk kesinti noktasıdır. Bu noktadan önce halihazırda kesikse, besleme ve alıcı ıslanmasında kalın.

Merdaneyi gerçek boyayı üretim hızında taşırken değerlendirin. Durdurulmuş ve yeni temizlenmiş bir yüzey, çalışma sırasında nasıl davrandığını gösteremez.

Kesinti Noktası 3: Film Alıcı ve Aplikatör Merdaneler Arasında mı Kesiliyor?

Alıcı merdane tamamen ıslak kalırken aplikatör merdaneden merdaneye temastan kuru bir bant veya ayrı kuru alanlarla çıkabilir.

Temasa yakın her iki yüzeyi gözlemleyin:

  • Alıcı merdane temastan hemen önce ıslak mı?
  • Aplikatör temastan hemen sonra ıslak mı?
  • Kuru alan tek bir enine konumda kalıyor mu?
  • Hız ilişkisi değiştiğinde hareket ediyor veya kayboluyor mu?

Alıcı filmi tam kalıyor ve aplikatör filmi temastan hemen sonra kesiliyorsa, merdaneden merdaneye aktarım doğrulanan ilk arıza noktasıdır.

Yalnızca Devir Sayısını (RPM) Değil, Yüzey Hızını Karşılaştırın

Mümkün olan yerlerde yüzey hızını kaydedin. Farklı çaplara sahip merdaneler, yüzeyleri benzer hızlarda hareket ederken farklı devir sayılarında (rpm) çalışabilir.

Faydalı kanıt, görünür ıslak film tepkisidir.

Örneğin, hat hızlandıktan sonra alıcı merdane tamamen ıslak kalırken aplikatörün tahrik tarafında kuru bir bant ortaya çıkabilir. Önceki hız ilişkisi yeniden sağlandığında film tekrar birleşiyorsa, aktarım teması daha yakından incelenmeyi hak eder.

Her iki merdanede de görünür bir değişiklik üretmeyen bir hız değişikliği bu kesinti noktasını doğrulamaz.

Kuru Bandın Konumunu Takip Edin

Aynı enine konuma geri dönen bir kuru bant bölgesel olarak karşılaştırılmalıdır.

Şunlara bakın:

  • o konuma giren alıcı filmine;
  • temastan çıkan aplikatör yüzeyine;
  • görünür aşınma veya yüzey değişimine;
  • temasın o genişlik konumu boyunca eşit olup olmadığına;
  • sorunun taşlama, yeniden kaplama, değişim veya yeniden montajdan sonra başlayıp başlamadığına.

Bu aşamayı destekleyen ana merdane konumu Transfer Merdaneleri altında ele alınmaktadır. Islak temas, destek ve uygulama konumları dahil daha geniş kaplama bölümü için sayfasına bakın: Kaplama ve Laminasyon Hattı Merdaneleri.

Malzeme seçimi, kesinti merdaneye bağlandıktan sonra gelir. Gerçek boya, solvent, temizleme sıvısı, sıcaklık, mevcut kaplama durumu ve eski merdane geçmişi genel bir kauçuk adından daha iyi bir başlangıç noktası sağlar.

Birçok genel kaplama, yağ ve endüstriyel sıvı teması için NBR / Nitril Kauçuk Merdaneler bir başlangıç yönü olabilir. Daha güçlü solvent, ısı, yağ veya kimyasal maruziyet içeren seçili konumlar bir FKM Kauçuk Merdane incelemesi gerektirebilir.

Aynı malzeme adıyla tanımlanan iki kaplama; hamur yönü, yapışma, vulkanizasyon (kürlenme), taşlama, yüzey bitişi ve gerçek çalışma teması nedeniyle yine de farklı davranabilir.

Kesinti Noktası 4: Şerit Çıplak Kalırken Aplikatör Islak Kalıyor mu?

Aplikatör şeride tam bir ıslak filmle ulaşıyor ancak şerit yine de çıplak alanlar gösteriyorsa, ilk kesinti son aktarımda meydana gelmektedir.

Sırayla üç noktayı gözlemleyin:

  1. şerit temasından hemen önce aplikatör;
  2. uygulamadan hemen sonra şerit;
  3. şeritten ayrıldıktan sonra aplikatör.

Aplikatör temasa ıslak giriyor ve atlanan alanda hala boya mevcut olarak çıkıyorsa, şerit boyayı normal şekilde almamış veya kabul etmemiş demektir.

Şerit Durumu Ne Zaman Dikkat Gerektirir

Gelen yağ, ön işlem kalıntısı, kirlenme, yüzey hasarı, bölgesel sıcaklık farkı ve kararsız şerit şekli aktarımı engelleyebilir.

Şerit tarafı şu durumlarda dikkat gerektirir:

  • aplikatör filmi homojen kaldığında;
  • kusur tek bir bobini, malzeme partisini veya ön işlem koşulunu takip ettiğinde;
  • çıplak alan tek bir şerit izinde kaldığında;
  • aplikatör teması değişikliklerinin çok az etkisi olduğunda;
  • kusur merdane dönüşünü takip etmediğinde.

Kalkık veya kararsız bir şerit kenarı da bariz bir taşıma sorunu yaratmadan önce kaplamayı kaybedebilir.

Bu belirtiler üretim, ön işlem ve boya ekiplerinde kalmalıdır. Kauçuk kaplamayı değiştirmek gelen şerit durumunu düzeltmez.

Aplikatör Teması Ne Zaman Daha Güçlü İpucu Haline Gelir

Aplikatör teması şu durumlarda daha ilgili hale gelir:

  • merdane konumu veya yükleme ayarlandıktan hemen sonra kusur değiştiğinde;
  • bir taraf genişliğin geri kalanından farklı tepki verdiğinde;
  • aplikatör atlanan alandan ayrıldıktan sonra ıslak kaldığında;
  • sorun merdane montajı, taşlama, rulman çalışması veya yeniden montajdan sonra başladığında;
  • bir şerit izi aplikatör yüzeyindeki görünür bir farkla eşleştiğinde.

Düzenli tekrarlama aralığı bir başka ipucu ekler. Kusurlar arasındaki mesafeyi, gerçek aplikatör-şerit hız ilişkisindeki bir aplikatör devriyle karşılaştırın.

İki yüzey farklı hızlarda hareket ettiğinde, şerit üzerindeki tekrarlama mesafesi yalnızca çıplak merdane çevresiyle karşılaştırılmamalıdır. Doğrulanmış bir tek devir modeli; merdane üzerindeki tek bir açısal konumu bölgesel yüzey değişimi, montaj hatası, rulman hareketi, salgı veya eksantrik dönüş açısından kontrol etmeye değer kılar.

Yakındaki kaplama kusurlarını kendi araştırma yollarında tutun:

Atlama ve boya yetersizliği için süreklilik sorusunda kalın: son aktarımdan hemen önce tam bir ıslak film mevcut muydu?

Hız veya Boya Beslemesi Ayarlandıktan Sonra Ne Değişir?

Deneme Sırasında Ne Olur En Güçlü Yön
Hat hızı arttıktan sonra alıcı ıslak alanının geri çekilmesi Boya beslemesi veya alıcı ıslanması
Hız değişikliğinden sonra alıcının ıslak kalması ancak aplikatörün kuruması Alıcıdan aplikatöre aktarım
Aplikatörün ıslak kalması ancak şerit kaplamasının temas veya hız ilişkisiyle değişmesi Aplikatörden şeride aktarım
Tava beslemesi veya sirkülasyon yeniden sağlandığında kaplamanın geri dönmesi Boya beslemesi ve tava
Temizliğin bir alanı kısa süreliğine düzeltmesi, ardından aynı kuru lekenin geri dönmesi Devam eden kirlenme veya bölgesel merdane yüzeyi değişimi

“Atlama yüksek hızda kötüleşiyor” gibi genel bir gözlem çok az yön gösterir.

Daha faydalı bir kayıt şöyle olurdu:

Hat hızlandıktan sonra alıcı merdane tamamen ıslak kalırken, tahrik tarafındaki aplikatör filmi kayboluyor.

Bu ifade, iki belirli yüzey arasındaki ilk görünür kesintiyi tanımlar.

Üretimin izin verdiği yerlerde her seferinde tek bir ana koşulu değiştirin. Boya beslemesi, viskozite, merdane hızları ve aplikatör temasındaki eşzamanlı değişiklikler, aktarım zincirinin hangi kısmının kararsız olduğunu göstermeden kaplamayı iyileştirebilir.

Merdane Ne Zaman Daha Yakından İncelenmeye Değerdir?

Islak film kesintisi bir merdane yüzeyini, aktarım temasını veya aplikatör temasını takip ettiğinde daha yakından bir merdane incelemesi haklılık kazanır.

Merdaneyle ilgili güçlü belirtiler şunları içerir:

  • merdane yüzeyindeki aynı alanın tekrar tekrar ıslanmayı kaybetmesi;
  • temizliğin alanı kısa süreliğine iyileştirmesi, ardından aynı kuru modelin geri dönmesi;
  • merdane değişimi, yeniden kaplama veya taşlamadan sonra kaplamanın değişmesi;
  • kaplamanın parlamış, şişmiş, yumuşamış, sertleşmiş, hasar görmüş veya düzensiz aşınmış görünmesi;
  • bir şerit izi kaplamayı kaybederken aplikatörün ıslak kalması;
  • kusurun merdane konumu veya temas ayarına doğrudan tepki vermesi;
  • tekrarlayan bir modelin gerçek çalışma hızı ilişkisinde bir merdane devrini takip etmesi.

Standart bir değişim süreci doğrudan ilerleyebilir. Önceki merdane uzun süre iyi çalıştıysa; teknik resim, boyutlar, bilinen sertlik, merdane konumu ve eski merdane fotoğrafları fiyat teklifi veya üretim onayı için halihazırda yeterli olabilir.

Tekrarlanan arızalar daha fazla detay gerektirir. Boya ve temizleme ortamları, hamur yönü, yapışma, kaplama durumu, taşlama, yüzey bitişi, salgı ve temas dengesinin birlikte değerlendirilmesi gerekebilir.

Wolorin projenin merdaneyle ilgili kısmını yürütür. Kalite Kontrol süreci; özel ve yedek merdaneler için boyut, sertlik, yüzey durumu ve çalışma hassasiyeti onayını destekleyebilir. Boya formülasyonu, ön işlem, sirkülasyon ekipmanı ve tam hat kontrolü bu kapsamın dışında kalır.

Kesintiyi Bulmaya Yardımcı Olan Beş Kayıt

  1. Kusur şekli ve başlangıç zamanı Ayrı atlama alanlarını, genişleyen çıplak bölgeleri, önce kenarda başlayan kaybı veya tam genişlikte kademeli boya yetersizliğini kaydedin. Sorunun üst veya arka kaplamada mı ortaya çıktığını ekleyin ve boya tipini not edin.
  2. Kusur ortaya çıktığında besleme durumu Mevcut olduğunda tava seviyesini, sirkülasyonu, filtrasyon durumunu, dönüş akışını, köpüğü ve viskozite veya sıcaklığı kaydedin.
  3. Gerçek yüzey hızları Alıcı merdane, aplikatör merdane ve hat hızlarını kaydedin. Yalnızca devir sayısı (rpm) yerine çalışma hızı ilişkilerini dahil edin.
  4. Islak film sürekliliğinin ilk kaybı Filmin kuruduğu, daraldığı, kesildiği veya kararsız hale geldiği ilk merdaneyi veya temas noktasını belirleyin.
  5. Kontrollü tek bir değişikliğe verilen anlık tepki Beslemeyi yeniden sağladıktan, bir yüzeyi temizledikten, bir hız ilişkisini değiştirdikten veya bir temas ayarı yaptıktan sonra ne olduğunu kaydedin.

Bu kayıtlar, yedek merdane şartnamesi değiştirilmeden önce akış yönünün gerisindeki bir kaplama sorununu merdaneyle ilgili bir sorundan ayırmaya yardımcı olur.

İlgili Merdane ve Bobin Boyama (Coil Coating) Kaynakları

Teklif İsteyin

Halihazırda teknik resimleriniz, numuneleriniz, mevcut bir merdaneniz veya güncel şartnameleriniz varsa bunları fiyat teklifi için doğrudan gönderebilirsiniz. Bilgiler hala eksikse merdane konumunu, çalışma sıcaklığını, temas malzemesini, yüzey gereksinimlerini ve mevcut sorunu belirterek de başlayabilirsiniz.