Kantenfehler beim Folienlängsschneiden: Aufrollen, raue Schnittkanten, Staub und Breitenabweichung

Wenn die Schnittkante eingerollte Ränder, unsaubere Schnitte, Staub oder eine ungleichmäßige Breite aufweist, sollte die Kante unmittelbar nach dem Schneiden überprüft werden. Diese erste Beobachtung hilft, ein Problem am Schnitt selbst von einem Problem zu unterscheiden, das erst später im Produktionsprozess auftritt.

Ist der Defekt bereits am Messer sichtbar, überprüfen Sie zunächst Klinge, Messerhalter, Verunreinigungen, Schnittposition und Folienhalterung. Verlässt die Schneide das Messer sauber und verändert sich erst später, verfolgen Sie den betroffenen Schnittverlauf durch die Führungs-, Zug- und Aufwickelabschnitte.

Vergleichen Sie vor dem Ändern der Maschineneinstellungen die fehlerhafte Bahn mit den fehlerfreien Bahnen. Notieren Sie, wo der Fehler beginnt, ob er an einer bestimmten Messerposition auftritt und ob Geschwindigkeit, Spannung oder Bahnbreite sein Erscheinungsbild verändern.

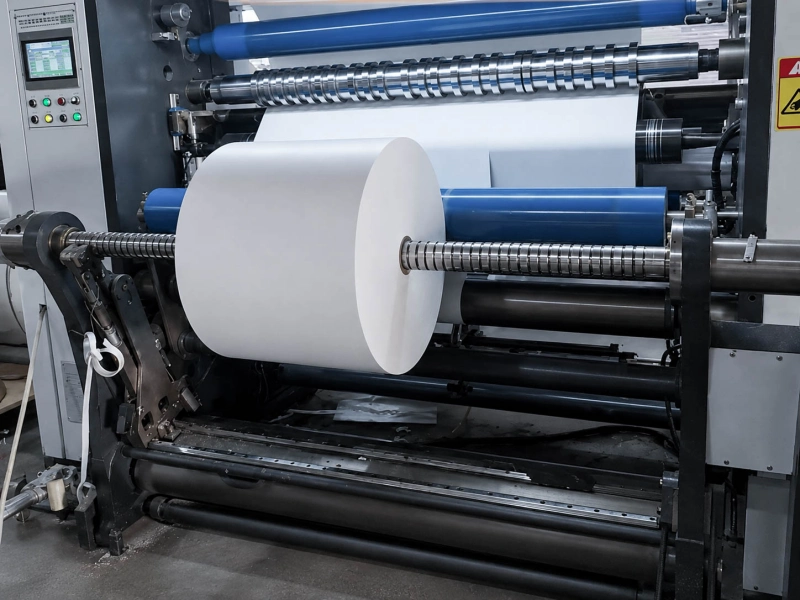
Weiße Bahnrolle läuft durch eine Schneid- und Aufwickelmaschine

Ordnen Sie den Defekt dem Bereich zu, in dem er beginnt.

Unterschiedliche Kantenfehler weisen auf unterschiedliche Prüfbereiche hin. Prüfen Sie zuerst die Schneide in der Nähe des Messers und verfolgen Sie sie dann stromabwärts.

Was Sie sehen Was es bedeuten könnte Erste Überprüfung
Eine Schneide bleibt an derselben Messerposition rau. Lokale Probleme mit Klinge, Halter, Verunreinigungen oder schlechter Schneidkontakt Überprüfen Sie die Position des Messers.
Mehrere Fahrspuren werden zusammen holprig. Allgemeiner Klingenverschleiß, Materialveränderung, instabile Auflage oder höhere Geschwindigkeit Vergleichen Sie die gesamte Messerabteilung
Staub entsteht unterhalb eines Messers. Lokales Schneidproblem Prüfen Sie den Zustand der Klinge und eventuelle Ablagerungen.
Staub bedeckt viele Fahrspuren. Breiteres Messer, Material oder Einstellungsproblem Vergleichen Sie alle Spuren vor der Anpassung.
Die Locke entsteht unmittelbar nach dem Schneiden. Unterbrechender Kontakt, Filmspannung oder mangelhafte Unterstützung Biegerichtung am Messer notieren
Die Schneide ist am Messer sauber, rollt sich aber später ein. Spurspannung, Widerstand, Traktion oder Wickelkontakt Folgen Sie der Fahrspur stromabwärts.
Nur schmale Fahrspuren werden instabil. Geringfügige Unterschiede in Spannung, Widerstand, Richtung oder Kernposition Vergleichen Sie schmale und breite Fahrspuren
Die äußeren Fahrspuren unterscheiden sich von den mittleren Fahrspuren. Seitliche Ausrichtung, Unterstützung oder Spannungsunterschied Vergleichen Sie beide Maschinenseiten
Die Breite variiert in der Nähe des Messers Messerposition, Klingenstabilität, Gewebebewegung oder mangelnde Planheit Messen Sie die freie Fahrspur nach dem Schneiden.
Die Breite der freien Bahn ist stabil, aber das fertige Walzenbild wirkt ungleichmäßig. Bahnbewegung, Kernposition oder gewundener Einstieg Den Pfad zum Zurückspulen prüfen

Kantenlocke

Notieren Sie, ob sich die Kante nach oben, nach unten, zur Fahrbahnmitte hin oder nach außen krümmt. Vermerken Sie außerdem, ob eine oder beide Kanten betroffen sind.

Die unmittelbar nach dem Schneiden sichtbare Wölbung kann durch ungleichmäßigen Schnittkontakt, unzureichende Auflage am Messer oder durch im Film freigesetzte Spannungen verursacht werden. Beschichtete, laminierte, gedehnte oder ungleichmäßig gelagerte Folien können innere Spannungen aufweisen, die erst nach dem Schneiden sichtbar werden.

Bleibt die Kante am Messer flach und krümmt sich später, vergleichen Sie die betroffene Spur mit den benachbarten. Achten Sie auf eine veränderte Laufbahn, höheren Widerstand, ungleichmäßigen Zug oder zusätzlichen Druck.

Raue, ausgefranste oder gezackte Kanten

Ein schlecht geschnittener Schnittrand kann unscharf, zerrissen, ausgefranst oder zackig aussehen.

Wenn die Schneide an einer Messerposition weiterhin rau ist, überprüfen Sie zuerst das betreffende Messer und den Halter. Wenn mehrere Bahnen gleichzeitig rau werden, suchen Sie nach einer Veränderung, die die gesamte Breite betrifft, wie z. B. allgemeiner Messerverschleiß, eine neue Materialrolle, höhere Geschwindigkeit oder eine instabile Folienhalterung.

Bei dickeren oder beschichteten Folien kann eine erhabene Kante mitunter als Schneidgrat bezeichnet werden. Die sichtbare Form und Lage sind dabei aussagekräftiger als die Bezeichnung selbst.

Schlitzstaub und Schutt

Partikel können als feines Pulver, Flocken, lose Teilchen oder dünne Fäden auftreten.

Notieren Sie, wo der Schmutz zuerst auftritt. Staub, der sich auf einer flussabwärts gelegenen Fläche befindet, könnte vom Messer dorthin verschleppt worden sein. Reinigen Sie den Bereich und beobachten Sie, wo der Schmutz wieder auftritt, anstatt die Quelle anhand der größten Ablagerung zu bestimmen.

Schlitzbreitenvariation

Messen Sie die Bahn kurz nach dem Schneiden, bevor sie mehrere Kontaktpunkte passiert. Vergleichen Sie dieses Maß mit der fertigen Rolle.

Wenn die Breite in der Nähe des Messers bereits variiert, überprüfen Sie die Messerposition, die Stabilität der Klinge, die Folienausrichtung und die Planheit. Wenn die Breite der freien Bahn konstant bleibt, die fertige Rolle aber ungleichmäßig erscheint, überprüfen Sie die Bahnbewegung und den Aufwickelvorgang.

Überprüfen Sie zuerst den Messerbereich.

Bei rauen Kanten, Schnittstaub und bereits nach dem Schneiden sichtbaren Breitenänderungen sollte der Schnittbereich überprüft werden, bevor die allgemeine Spannung oder die Rückspuleinstellungen geändert werden.

Überprüfen:

  1. Klingenschärfe und sichtbare Beschädigungen
  2. Klebstoff-, Beschichtungsrückstände oder fester Staub
  3. Lockerheit oder Bewegung des Messerhalters
  4. Klingenmontage und Schnittposition
  5. Filmunterstützung am Schnittpunkt
  6. Kürzlich vorgenommene Änderungen an Klinge, Material, Reinigung oder Einrichtung

Vergleichen Sie die fehlerhafte Position mit einer intakten Messerposition. Tauschen Sie, sofern die Maschinenbedingungen dies zulassen, das verdächtige Messer gegen ein nachweislich intaktes aus. Wandert der Fehler mit dem Messer, bleiben Schneidwerkzeug oder Halter die wahrscheinlichsten Verdächtigen.

Messerabstand, Kontakt und Überlappung beeinflussen die Kantenqualität, die korrekte Einstellung hängt jedoch vom Messersystem, der Folienstruktur, der Foliendicke und der Maschinenkonstruktion ab. Eine einheitliche Einstellung sollte nicht für jede Folie verwendet werden.

Eine Erhöhung der Bahnspannung kann die Folie zwar kurzfristig fester halten, aber sie kann weder eine beschädigte Klinge reparieren noch einen lockeren Halter stabilisieren.

Die in diesem Abschnitt verwendeten Führungs-, Stütz-, Spannungs-, Zug- und Rückspulkontaktpositionen sind dargestellt auf Walzen für Längsschneide- und Wickelanlagen.

Überprüfen Sie das Internet unmittelbar vor dem Messerstich.

Der Film sollte flach, ruhig und korrekt ausgerichtet in den Schneideteil eingeführt werden.

Betrachten Sie den kurzen Abschnitt unmittelbar vor dem Schneiden:

  • Bleibt die Folie über die gesamte Breite flach?
  • Wirkt eine Seite straffer?
  • Flimmert das Web, wenn die Geschwindigkeit zunimmt?
  • Bewegt es sich seitlich relativ zu den Messern?
  • Ist die letzte Führungsrolle sauber und dreht sie sich frei?
  • Verläuft die letzte Walze parallel zum Messerteil?

Bewegt sich die gesamte Bahn vor dem Schneiden seitlich, liegt das Problem eher an der Führung als an einem einzelnen Schneidmesser. Weitergehende Ursachen für seitliche Bewegungen werden in dem verlinkten Beitrag behandelt. Web-Tracking-Probleme.

Das Finale Führungsrolle Besondere Aufmerksamkeit sollte man sich zu Herzen nehmen, wenn der Film schräg in das Messer eintritt, eine Seite straffer bleibt oder sich die Filmposition während der Produktion verändert.

Sind vor dem Zuschneiden bereits lose Stellen oder leichte Falten sichtbar, überprüfen Sie den umliegenden Weg und Streuwalze. Diese Kontrolle ist nur dann sinnvoll, wenn der Film bereits vor dem Schneiden uneben ist.

Folgen Sie nach dem Abbiegen jeder Fahrspur.

Nach der Aufteilung reagiert jede Einzelbahn separat auf Spannung, Laufwiderstand, Traktion und Wickelkontakt. Schmale Bahnen zeigen kleine Unterschiede häufig zuerst.

Schmale Fahrspuren zeigen oft zuerst Instabilität. Geringfügige Unterschiede im Luftwiderstand oder in der Fahrtrichtung wirken sich stärker auf einen schmalen Streifen aus, sodass sich eine schmale Fahrspur krümmen oder verschieben kann, während breitere Fahrspuren noch stabil erscheinen.

Fahrbahnspannung

Prüfen Sie, ob sich nach einer Geschwindigkeits- oder Spannungsanpassung mehrere Spuren gleichzeitig ändern. Vergleichen Sie außerdem die Bedienerseite, die Maschinenmitte und die Antriebsseite.

Unter Bahnspannungswalzen sind einen Blick wert, wenn:

  • Mehrere Fahrspuren werden gleichzeitig instabil;
  • Eine Maschinenseite läuft durchgehend präziser;
  • Das Problem ändert sich mit der Geschwindigkeit oder dem Walzendurchmesser;
  • Die Spurtrennung wird nach dem Schlitz weniger stabil.

Durch eine Spannungsanpassung kann sich das Erscheinungsbild des Defekts verändern, ohne dessen ursprüngliche Ursache zu beheben. Vergleichen Sie die tatsächliche Schneide vor und nach der Anpassung.

Traktion und Laufwiderstand

Überprüfen Sie die Zugwalzen und nahegelegene freilaufende Walzen, wenn:

  • Die Kante verändert sich nach einem Kontaktpunkt;
  • Bei höheren Geschwindigkeiten wird eine Fahrspur instabil;
  • Durch die Reinigung verbessert sich der Zustand vorübergehend;
  • Ein Teil der Kontaktfläche ist verschmutzt, glatt, abgenutzt oder klebrig;
  • Eine Fahrspur bewegt sich anders als die benachbarten Fahrspuren.

Prüfen Sie außerdem, ob sich die benachbarten Walzen leichtgängig drehen. Ungleichmäßiger Lagerwiderstand kann zu einseitigem Widerstand führen, ohne dass dabei deutliche Spuren auf dem Film sichtbar sind.

Die Rollenposition ist relevant, wenn die Kante vor dem Kontakt akzeptabel ist und sich danach verformt. Prüfen Sie in dieser Position Oberflächenreinheit, Verschleiß, freie Drehung, seitliches Schleifen, parallele Montage und Anpressdruck.

Staub auf einer Walze beweist nicht, dass er von der Walze stammt. Wenn der Staub vom Messer stammt und erst später auf die Walze gelangt, bleibt der Schneidbereich die Quelle.

Wickeleingang

Bestätigen Sie Folgendes:

  • Jeder Kern ist korrekt positioniert;
  • Jede Fahrspur erreicht ihren Mittelpunkt ohne eine abrupte seitliche Korrektur;
  • Der Rückspulkontakt ist über alle Spuren hinweg gleichmäßig;
  • Schmale Fahrspuren werden nicht anders gezogen;
  • Eine bereits eingerollte Kante wird nicht in eine stärkere Form gedrückt.

Wenn die Breite der freien Bahn konstant bleibt, die fertige Walze aber breiter, schmaler oder ungleichmäßig erscheint, notieren Sie die Kernposition und die Bahnbewegung.

Weitergehende Wickelprobleme wie Faltenbildung, Verrutschen, Wiederholungsmarken und ungleichmäßiger Rollenaufbau werden behandelt in Häufige Probleme beim Längsschneiden und Aufwickeln.

Zeichnungen oder Walzendaten senden

Bevor Sie Wolorin kontaktieren, notieren Sie sich die betroffene Spur, die Stelle, an der sich die Kante erstmals verändert, und ob sich das Problem mit Geschwindigkeit, Spannung oder Reinigung ändert. Einige Fotos der Schnittkante und der vermuteten Kontaktstelle genügen in der Regel für den Anfang.

Falls die Beweislage auf eine Führungs-, Spannungs-, Zug-, Druck- oder Rückspulkontaktrolle hindeutet, senden Sie bitte die Rollenposition, Abmessungen, Oberflächenfotos, Filmtyp, Liniengeschwindigkeit und Kontaktbedingungen.

Wenn Sie bereits Zeichnungen, Maße, Muster oder eine klare Spezifikation haben, können Sie Senden Sie sie direkt nach Wolorin. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, der Angebotserstellung oder der Produktionsbestätigung fortfahren.

Falls die Informationen unvollständig sind, beginnen Sie mit der Position der Walze, dem Film, mit dem sie in Kontakt kommt, und dem Problem, das Sie lösen möchten.