Defectos de borde en el corte longitudinal de película: curvatura, bordes rugosos, polvo y variación de ancho

Cuando la película cortada muestra bordes curvados, cortes rugosos, polvo o ancho inestable, inspeccione el borde inmediatamente después del corte. Esta primera observación ayuda a separar un problema de corte de otro que aparece más adelante.

Si el defecto ya es visible en la cuchilla, empiece por blade, knife holder, contaminación, posición de corte y soporte de la película. Si el borde sale limpio y cambia después, siga esa lane por las secciones de guiado, tracción y rebobinado.

Antes de cambiar settings, compare la lane defectuosa con las buenas. Registre dónde empieza, si permanece en la misma cuchilla y si velocidad, tensión o ancho de lane cambian su aspecto.

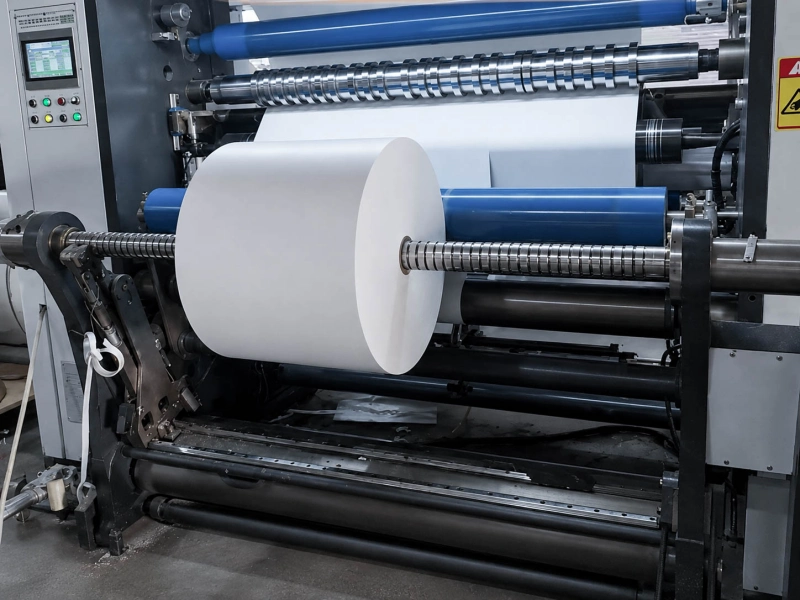
Rollo de bobina blanca pasando por una máquina de corte y rebobinado.

Relacione el defecto con la zona donde empieza

Los distintos defectos de borde apuntan a distintas zonas de inspección. Compruebe primero el borde cerca de la cuchilla y luego sígalo aguas abajo.

Lo que observa Qué puede indicar Primera comprobación
Un borde sigue rugoso en la misma cuchilla Blade, holder, contaminación o mal contacto local Inspeccionar esa posición
Varias lanes se vuelven rugosas Desgaste general, cambio de material, soporte inestable o mayor velocidad Comparar toda la sección
El polvo empieza bajo una cuchilla Problema local de corte Revisar blade y depósitos
El polvo aparece en muchas lanes Problema más amplio de knife, material o setup Comparar todas las lanes
El curl aparece inmediatamente después del corte Contacto de corte, tensión interna o soporte Registrar dirección del curl
El borde está limpio en knife pero se curva después Tensión de lane, drag, tracción o winding contact Seguir la lane aguas abajo
Solo las lanes estrechas se vuelven inestables Diferencias pequeñas de tensión, drag, dirección o posición del core Comparar lanes estrechas y anchas
Lanes exteriores distintas de las centrales Diferencia de alineación, soporte o tensión de lado a lado Comparar ambos lados de máquina
El ancho varía cerca del knife Posición de cuchilla, estabilidad, movimiento del web o mala planitud Medir la lane libre
La lane libre es estable pero la bobina final parece desigual Movimiento lateral, posición del core o entrada al rewind Revisar la trayectoria al rebobinado

Edge curl

Registre si el borde curva hacia arriba, hacia abajo, hacia el centro de la lane o hacia fuera. Anote también si afecta a un borde o a ambos.

Un curl que aparece inmediatamente después del corte puede proceder de contacto de corte desigual, soporte débil o liberación de tensiones internas del film. Películas coated, laminated, stretched o almacenadas de forma desigual pueden mostrar esa tensión solo después de slitting.

Si el borde permanece plano en la cuchilla y se curva después, compare la lane con las vecinas. Busque otra trayectoria, mayor drag, pull desigual o presión adicional.

Bordes rugosos, deshilachados o dentados

Un mal borde de corte puede verse deshilachado, desgarrado, plumoso o dentado.

Si el mismo borde sigue rugoso en una cuchilla, inspeccione primero blade y holder locales. Si muchas lanes cambian juntas, busque una condición que afecte a todo el ancho: desgaste general, roll de material nuevo, mayor velocidad o soporte inestable.

En film grueso o coated, un borde levantado puede llamarse burr, pero la forma y posición reales son más útiles que el nombre.

Polvo y residuos del slitting

El residuo puede aparecer como powder fino, flakes, partículas sueltas o hilos finos.

Registre dónde aparece por primera vez. El polvo encontrado en un rodillo aguas abajo puede haber sido transportado desde la cuchilla. Limpie la zona y observe dónde reaparece primero en lugar de juzgar la fuente por el mayor depósito final.

Variación del ancho cortado

Mida la lane poco después del corte, antes de varios contactos, y compárela con la bobina terminada.

Si el ancho ya varía cerca de la cuchilla, revise posición, blade stability, alineación y planitud del film. Si la lane libre es estable pero la bobina final parece más ancha, estrecha o irregular, revise movimiento lateral y entrada al winding.

Revise primero la zona de cuchillas

Para rough edges, dust y width changes visibles inmediatamente después del knife, inspeccione el corte antes de cambiar tensión general o ajustes de rewind.

Compruebe:

  1. sharpness y daño visible del blade;
  2. adhesivo, coating residue o packed dust;
  3. looseness/movement del knife holder;
  4. instalación y posición;
  5. soporte del film;
  6. cambios recientes de blade, material, limpieza o setup.

Compare la posición mala con una buena. Si la máquina lo permite, intercambie el blade sospechoso por uno conocido. Si el defecto se mueve con él, blade/holder sigue siendo la pista principal.

Knife spacing, contacto y overlap afectan la calidad, pero el ajuste correcto depende de sistema, estructura del film, espesor y diseño de máquina. No debe aplicarse un único setting a todas las películas.

Aumentar tensión puede sostener mejor el film temporalmente, pero no repara una cuchilla dañada ni estabiliza un holder suelto.

Las posiciones de guiado, soporte, tensión, tracción y contacto de rebobinado utilizadas en torno a esta sección se muestran en Rodillos para líneas de corte longitudinal y rebobinado.

Compruebe la banda inmediatamente antes del knife

La película debe entrar en la sección de cuchillas plana, estable y correctamente alineada.

Observe el tramo corto inmediatamente anterior al corte:

  • si permanece plano en todo el ancho;
  • si un lado parece más tenso;
  • si hay flutter al aumentar velocidad;
  • ¿Se desplaza lateralmente respecto a las cuchillas?
  • si el último guide roller está limpio y gira libremente;
  • si está paralelo a la sección de corte.

Si toda la banda se desplaza lateralmente antes del corte, el problema está más cerca del guiado que de una cuchilla concreta. Las causas más amplias del movimiento lateral se tratan en Problemas de seguimiento de la banda.

Conviene revisar el último rodillo guía cuando la película llega a la cuchilla en ángulo, uno de sus lados permanece más tenso o su posición cambia durante la producción.

Si ya se ven zonas flojas o arrugas leves antes del corte, compruebe el recorrido cercano y el Rodillo ensanchador. Esta comprobación solo es útil cuando la película ya es irregular antes de llegar a la cuchilla.

Siga cada lane después del corte

Después de dividir la banda, cada lane responde por separado a tensión, running resistance, tracción y winding contact.

Las lanes estrechas suelen mostrar la inestabilidad primero. Una pequeña diferencia de drag o dirección tiene mayor efecto sobre una tira estrecha.

Tensión por lane

Revise si varias lanes cambian juntas después de un ajuste de velocidad o tensión. Compare lado operador, centro y lado motriz.

Conviene revisar los rodillos de control de tensión cuando:

  • varias lanes se vuelven inestables a la vez;
  • un lado de máquina trabaja sistemáticamente más tenso;
  • cambia con velocidad o diámetro de bobina;
  • la separación de lanes se hace menos estable después del slit.

Un ajuste de tensión puede cambiar el aspecto sin eliminar la causa original. Compare el borde antes y después.

Tracción y resistencia de marcha

Revise los rodillos de tracción y los rodillos de giro libre cercanos cuando:

  • el borde cambia después de un driven contact;
  • una lane se vuelve inestable a mayor velocidad;
  • la limpieza mejora temporalmente la condición;
  • parte de la superficie está sucia, lisa, gastada o pegajosa;
  • una lane se mueve distinto de las vecinas.

Compruebe también que los rodillos giren suavemente. Diferencias de resistencia en bearings pueden añadir drag unilateral sin dejar una marca clara.

Una posición de rodillo se vuelve relevante cuando el borde es aceptable antes del contacto y está deformado después. En esa posición, compruebe la limpieza de la superficie, el desgaste, el giro libre, el arrastre lado a lado, la instalación paralela y la presión de contacto.

El polvo sobre un rodillo no demuestra que el rodillo lo generó. Si empieza en el knife y después se deposita sobre la superficie, el corte sigue siendo la fuente.

Entrada al rebobinado

Confirme que:

  • cada core está bien posicionado;
  • cada lane llega sin corrección lateral brusca;
  • el contacto de rewind es uniforme;
  • lanes estrechas no reciben un pull diferente;
  • un edge curl ya existente no se está prensando hasta hacerse más fuerte.

Si el ancho libre es estable pero la bobina terminada parece desigual, registre core position y movimiento lateral.

Los problemas de bobinado más amplios, como arrugas, deslizamiento, marcas repetidas y construcción irregular de la bobina, se tratan en Problemas habituales en el corte longitudinal y el rebobinado.

Enviar planos o datos del rodillo

Antes de contactar con Wolorin, anote el carril afectado, dónde cambia el borde por primera vez y si el problema varía con la velocidad, la tensión o la limpieza. Unas pocas fotografías del borde cortado y de la posición de contacto sospechosa suelen bastar para empezar.

Si la evidencia apunta a un guide, tension, traction, pressure o rewind-contact roller, envíe posición, dimensiones, fotos de superficie, tipo de film, velocidad y condición de contacto.

Si ya dispone de planos, medidas, muestras o una especificación clara, puede enviarlos directamente a Wolorin. Podemos proceder con la fabricación a medida, el presupuesto o la confirmación de producción a partir de sus documentos.

Si la información está incompleta, empiece por la posición del rodillo, la película con la que está en contacto y el problema que desea resolver.