
Probleme an Kühlwalzen für Kunststoffplatten: Dickenschwankungen, Verzug und Oberflächenqualität
Wenn die Kunststofffolie den Kühlwalzenstapel mit ungleichmäßiger Dicke, aufgerollten Rändern, matten Stellen, Trübung oder einer uneinheitlichen Oberfläche verlässt, ist es leicht, das Problem an der falschen Stelle zu suchen.
Ein dick-dünner Streifen kann bereits von der Matrize stammen. Eine Verformung kann durch eine ungleichmäßige Abkühlung auf einer Seite entstehen. Ein matter oder trüber Bereich kann auf ein Kontaktproblem hinweisen, insbesondere wenn er nach einem Walzvorgang auftritt und sich nach der Reinigung kurzzeitig bessert. Die Abzugsgeschwindigkeit kann zudem kleine Abweichungen im Zulauf deutlich sichtbarer machen.
Die entscheidende Frage ist nicht “Welche Einstellung ist falsch?”, sondern “Wo hat sich das Blech zuerst verändert?” Betrachten Sie das Blech beim Austritt aus der Matrize, nach dem ersten Kontakt mit der Kühlwalze und nach der Endabkühlung. Diese einfache Abfolge erspart oft mehrere Runden blinder Justierung.
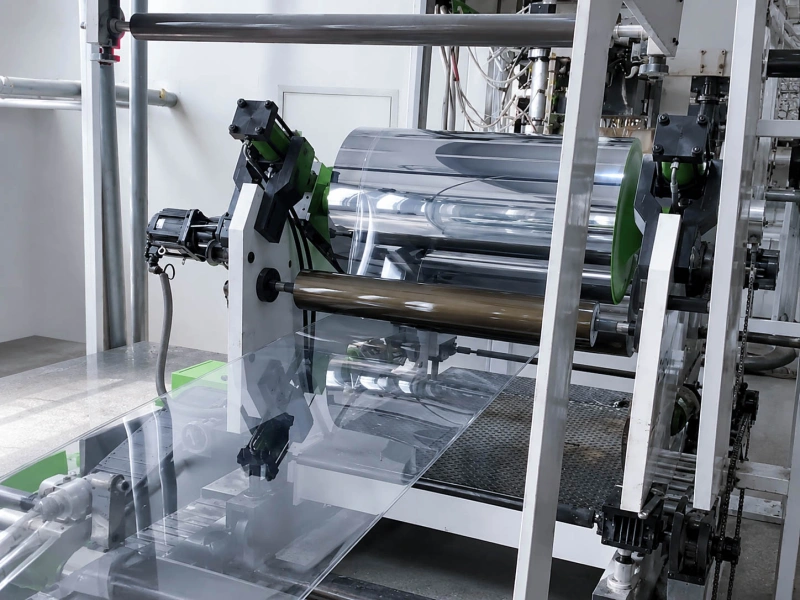
Beginnen Sie dort, wo sich das Blatt zum ersten Mal ändert.
Ein Kühlwalzenstapel kann Dicke, Kühlung und Oberflächenbeschaffenheit beeinflussen, aber er ist nicht die Ursache für jedes Problem.
Wenn vor dem ersten Walzenkontakt der gleiche dicke-dünne Bereich sichtbar ist, sollte die erste Prüfung im Bereich der Düse erfolgen. Achten Sie auf Düsenspalt, Schmelzefluss, Stabilität des Ausstoßes und darauf, ob der Bereich seine Breite beibehält.
Wenn das Blech beim Düsenaustritt akzeptabel aussieht, sich aber nach dem Walzenkontakt verändert, gewinnt der Walzenstapel an Bedeutung. Walzenspalt, Druck, Temperatur, Kontaktbreite und Walzenoberflächenbeschaffenheit rücken in der Prioritätenliste weiter nach oben.
Wenn das Blech nach dem Stapeln akzeptabel aussieht, sich aber später wellt, kann es noch Wärme oder Spannungen enthalten. Nachfolgende Prozesse wie Ziehen, Stützen, Kontakt mit dem Kühlförderband oder Lagerung können dann das endgültige Aussehen des Blechs beeinflussen.
Drahtstärke, Lockenstärke und Finish nicht mischen
Abweichungen in der Drahtstärke, Krümmung und Oberflächenveränderungen können zwar im selben Bereich der Produktlinie auftreten, erzählen aber unterschiedliche Geschichten.
Für die Bestimmung der Blechdicke ist das Breitenmuster am wichtigsten. Ein Blech mit dickerer Mitte, dünnen Kanten oder einseitig dickerer Blechverlauf liefert mehr Informationen als ein einzelner durchschnittlicher Dickenwert.
Beim Locken kommt es auf den Zeitpunkt und die Richtung an. Das Locken direkt nach dem Stapeln unterscheidet sich vom Locken nach dem Abkühlen oder der Lagerung. Auch das Locken am Rand ist anders als das Locken über die gesamte Breite.
Für die Oberflächenbeschaffenheit ist das Finish entscheidend. Eine durchgehende matte Stelle, ein lokaler trüber Streifen und ein matter Randbereich sollten nicht als derselbe Fehler behandelt werden.
| Was das Datenblatt zeigt | Wo man zuerst suchen sollte | Feldsignal, das hilft |
|---|---|---|
| Festes dickes/dünnes Band | Werkzeugspalt, Schmelzefluss, Walzenspalt | Das Band behält seine Breitenposition bei. |
| Dickenänderungen nach dem Walzenkontakt | Rollspalt, Druck, Kontakt | Das Muster reagiert auf Spalt- oder Druckänderungen |
| Eine Seite ist immer anders | Seitlicher Spalt, Ausrichtung, ungleichmäßiger Zug | Gleiche Maschinenseite wiederholt |
| Curl direkt nach dem Stapel | Walzentemperatur und Kühlgleichgewicht | Die Locke folgt einer abgekühlten Seite |
| Kantenlocke | Randkontakt und Randkühlung | Die Ränder heben sich, bevor sich die Mitte ändert. |
| Geringer Glanz oder Trübung | Walzentemperatur, Kontakt, Rückstand | Oberflächenänderungen nach einem Rollkontakt |
| Langweiliges Band | Lokaler Kontakt, eingeschlossene Luft, verschmutzte Oberfläche | Die Reinigung hilft kurzzeitig oder das Band folgt einem Rollbereich |
Für die breitere Blechwalzenanordnung hat Wolorin die Walzen für die Verarbeitung von Kunststoffplatten und -tafeln Die Seite enthält die kommerziellen Unterstützungsrichtlinien für Kühlung, Unterstützung, Traktion und nachgelagerte Rollenpositionen.
Maschenprobenabweichung: Achten Sie auf das Muster, nicht nur auf die Zahl.
Viele Probleme mit der Blechdicke werden deutlicher, sobald das Blech quer zur Breite gemessen wird. Die durchschnittliche Dicke mag noch akzeptabel erscheinen, obwohl eine Kante dünn, die Mitte dick oder eine Seite ständig abweicht.
Ein gleichmäßiges Walzenmuster deutet in der Regel auf eine feste Fehlerursache hin. Diese kann beispielsweise ein Düsenspalt, eine ungleichmäßige Schmelzeverteilung, ein ungleichmäßiger Walzenspalt oder ein ungleichmäßiger Seitenkontakt sein. Ein Walzenmuster, das sich mit der Ausbringungsmenge oder der Abzugsgeschwindigkeit ändert, deutet eher auf einen Materialabzug und eine ungleichmäßige Linienbalance hin.
Wenn das Muster bereits am Düsenaustritt sichtbar ist, ist eine zu lange Temperaturregelung der Walze meist Zeitverschwendung. Zuerst sollte die Düsenseite untersucht werden. Wird das Muster erst sichtbar, nachdem das Blech den Walzenspalt passiert hat, ist der Walzenstapel in die Prüfkette aufgenommen worden.
Geringe Walzenspaltunterschiede können sich nach dem Abkühlen deutlich bemerkbar machen, insbesondere bei breiteren Blechen. Eine Seite kann stärker unter Druck stehen, das Blech kann die Walze unterschiedlich berühren oder die Walze kann unter Last nicht parallel laufen. Wenn die Blechdicke auf Druckveränderungen reagiert, Andruckwalzen sind eine hilfreiche Unterstützungsrichtung.
Wenn sich das Problem auf derselben Seite wiederholt, sollten Sie nicht bei den Einstellungen aufhören. Ausrichtung, Lagerzustand, Rollbewegung und Rundlauf können allesamt zu einem einseitigen Problem führen, das sich stabilisiert. Siehe dazu auch . Rollenrundlauf und Fehlausrichtung.
Kräuselung: Die Kunststoffplatte zeigt in der Regel an, wie es abgekühlt ist.
Verzug nach dem Kühlwalzenstapel ist oft eine kühlende Geschichte.
Eine Seite der Folie kann früher aushärten. Die andere Seite bleibt möglicherweise länger warm und schrumpft weiter. In diesem Fall biegt sich die Folie zur Seite hin, die stärker abkühlt oder schrumpft. Deshalb ist die Krümmungsrichtung wichtiger als eine allgemeine Aussage wie “Die Folie rollt sich nach dem Extrudieren ein”.”
Die Kantenverformung folgt einem bestimmten Muster. Der Kern kann fest auf der Walze aufliegen, während der Rand je nach Luftkontakt und Walzenkontakt den Kontakt verliert, schneller oder langsamer abkühlt. Die Kantenströmung aus der Düse und der nachgelagerte Zug können die Verformung verstärken.
Die Bandgeschwindigkeit ist ein hilfreicher Test, da sie die Kontaktzeit beeinflusst. Bei höherer Bandgeschwindigkeit verweilt das Papier kürzer auf der Walze, bei niedrigerer länger. Wenn sich die Krümmung mit der Geschwindigkeit ändert, ist die Abkühlzeit bereits Teil des Problems.
Die nach dem Transport oder der Lagerung entstehende Kräuselung sollte nicht allein auf die Kühlwalze zurückgeführt werden. Das Blech kann beim Erreichen der Zug-, Stütz- oder Haltewalzen noch warm sein. Ungleichmäßiger Zug in dieser Phase kann die Formveränderung fixieren. Informationen zu instabilem Zug oder geschwindigkeitsabhängigen Bewegungen finden Sie unter . Zugwalzen. Für paarweise Zuführung oder Haltekontakt siehe Klemmwalzen.
Mattglanz, Trübung oder matte Streifen: Beobachten Sie die Oberflächenreaktion
Oberflächenbeschaffenheitsprobleme lassen sich leichter erkennen, wenn sie in drei Typen unterteilt werden.
Eine durchgehende, matte Oberfläche deutet in der Regel auf einen Zustand hin, der das gesamte Blech betrifft: Schmelzzustand, Walzentemperatur, Abkühlgeschwindigkeit oder ein Oberflächenziel, das nicht mit der aktuellen Walzenoberfläche übereinstimmt.
Ein lokaler, matter oder trüber Streifen deutet eher auf lokal begrenzten Kontakt hin. Möglicherweise berührt das Blech die Walze in diesem Bereich nicht vollständig. Es könnte sich Luft zwischen dem heißen Blech und der Walzenoberfläche befinden. Rückstände oder Materialabplatzungen können den Oberflächenübergang ebenfalls verändern.
Ein Oberflächenproblem, das sich nach der Reinigung zunächst bessert und dann wieder auftritt, ist ein deutliches Warnsignal. Möglicherweise sammelt sich erneut Material an der Walze an, oder die Oberfläche gibt das Blech nicht mehr gleichmäßig ab bzw. poliert es nicht mehr zuverlässig. Wenn die Reinigung keine Besserung bringt, muss das Problem oft schon früher im Produktionsprozess untersucht werden.
Schmale Kontaktlinien, Kratzer und wiederholte Markierungen sollten separat von diesem Artikel behandelt werden. Diese werden besser durch Oberflächenmarkierungen auf Webmaterialien. Auf dieser Seite geht es hauptsächlich um Glanz, Trübung, Kühlkontakt und die Veränderung der Oberfläche nach dem Walzenkontakt.
Wann es sich lohnt, die Walze selbst zu überprüfen
Die Walze sollte auf der Checkliste weiter oben platziert werden, wenn sich das Blech direkt nach einem bestimmten Kontaktpunkt verändert, wenn die Reinigung nur kurzfristig hilft, wenn sich das Problem auf einer Seite wiederholt oder wenn das Problem bei höherer Geschwindigkeit stärker wird.
Seitenlicht ist hilfreich. Eine Rolle, die von vorne sauber aussieht, kann von der Seite betrachtet matte Stellen, klebrige Rückstände, Kantenablagerungen, ungleichmäßiges Polieren, Risse, Aufquellen oder lokale Abnutzungsspuren aufweisen. Diese Anzeichen sind wichtiger als die Materialbezeichnung allein.
Bei gummierten Druck-, Stütz-, Quetsch- oder Zugwalzen in der Nähe des Kühlwalzenstapels muss die Beschichtung dem jeweiligen Anwendungszweck entsprechen. Eine zu harte Oberfläche kann den Druck konzentrieren. Eine zu weiche oder unter Wärmeeinwirkung instabile Oberfläche kann zu ungleichmäßigem Zug oder Oberflächenveränderungen führen.
Wenn die Position Unterstützung, Verschleißfestigkeit und festen Halt erfordert, Polyurethan-Gummiwalzen Dies könnte ein Ansatzpunkt für die Überprüfung sein. Bei anspruchsvolleren Blechoberflächen sollte die Überprüfung auch die Oberflächenbeschaffenheit, den Anpressdruck, die Walzengenauigkeit und das bisherige Walzenverschleißmuster umfassen.
Was vor dem Wechseln oder Ersetzen der Rollen einzusenden ist
Nützliche Informationen müssen nicht kompliziert sein. Sie sollten das Symptom, dessen ersten Auftritt und die Ursache der Veränderung aufzeigen.
Für die Platte senden Sie bitte das Material, die Zieldicke, die tatsächliche Dickenverteilung, die Plattenbreite, die Maße in der Mitte und am Rand, die Oberflächenbeschaffenheit und ob die Platte glänzend, matt, transparent oder strukturiert ist.
Für die Produktionslinie senden Sie bitte, falls verfügbar, den Düsenspalt, den Walzenspalt, die Walzentemperaturwerte, die Liniengeschwindigkeit, die Abzugsgeschwindigkeit, das Reinigungsergebnis und ob sich das Problem nach Anpassungen der Geschwindigkeit, des Drucks, der Temperatur oder der Reinigung ändert.
Bitte senden Sie für die Walze folgende Informationen: Walzenposition, Durchmesser, Walzenbreite, Härte (falls bekannt), Oberflächenbeschaffenheit, Fotos der alten Walze, lokale Abnutzungsspuren, Rückstände, Risse, Aufquellen oder Unebenheiten der Oberfläche. Fotos mit Seitenlicht sind oft hilfreicher als Fotos von der Vorderseite.
Wenn die alte Walze zuvor einwandfrei funktionierte, reichen Zeichnungen, Maße, Härte, Walzenposition und Fotos der alten Walze möglicherweise schon aus, um die Vorgehensweise bei einem Austausch zu bestimmen. Tritt das Problem nach Reinigung, Schleifen oder Austausch weiterhin auf, müssen Kontaktbeschaffenheit, Oberflächenbeschaffenheit, Ausrichtung und Richtung der Gummimischung genauer untersucht werden.
Verwandte Seiten
Zeichnungen oder Walzendaten senden
Bei Abweichungen in der Dicke, Wellenbildung, geringem Glanz, Trübung oder ungleichmäßigem Finish nach dem Kaltwalzenstapel ist der hilfreichste Ausgangspunkt der erste sichtbare Punkt und die Veränderung, die das Symptom verbessert oder verschlechtert.
Wenn Sie bereits Zeichnungen, Maße, Muster oder eine klare Spezifikation für die Walzen um die Blechlinie haben, können Sie schickt sie direkt nach Wolorin. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, der Angebotserstellung oder der Produktionsbestätigung fortfahren.
Falls die Informationen noch nicht vollständig sind, können Sie trotzdem mit der Walzenposition, dem Plattenmaterial, der Dicke und Breite, der Zieloberfläche, alten Walzenfotos und dem Problem, das Sie lösen möchten, beginnen.