
ปัญหาแผ่นพลาสติกที่ใช้ลูกกลิ้งทำความเย็น: ความแปรผันของความหนา การม้วนงอ และผิวสำเร็จ
เมื่อแผ่นพลาสติกออกจากกองม้วนเย็นด้วยความหนาที่ไม่สม่ำเสมอ ขอบม้วนงอ บริเวณที่หมองคล้ำ เป็นฝ้า หรือผิวสัมผัสไม่สม่ำเสมอ ปัญหาเหล่านี้มักจะถูกแก้ไขผิดที่ได้ง่าย.
แถบหนาบางอาจเกิดจากแม่พิมพ์อยู่แล้ว การม้วนงออาจเกิดจากการที่ด้านหนึ่งเย็นตัวเร็วกว่าอีกด้านหนึ่ง บริเวณที่หมองหรือเป็นฝ้าอาจเป็นปัญหาจากการสัมผัส โดยเฉพาะอย่างยิ่งเมื่อปรากฏขึ้นหลังจากรีดเพียงครั้งเดียวและดีขึ้นชั่วขณะหลังจากทำความสะอาด ความเร็วในการดึงออกยังสามารถทำให้ความแปรผันเล็กน้อยที่เกิดขึ้นก่อนหน้านั้นมองเห็นได้ชัดเจนยิ่งขึ้น.
คำถามที่สำคัญไม่ใช่ “การตั้งค่าใดผิดพลาด?” แต่เป็น “แผ่นโลหะเริ่มเปลี่ยนแปลงครั้งแรกที่จุดใด?” ให้สังเกตแผ่นโลหะที่ทางออกของแม่พิมพ์ หลังจากสัมผัสกับลูกกลิ้งทำความเย็นครั้งแรก และหลังจากเย็นตัวลงอย่างสมบูรณ์ ลำดับขั้นตอนง่ายๆ นี้มักช่วยประหยัดเวลาในการปรับแต่งแบบสุ่มหลายรอบ.
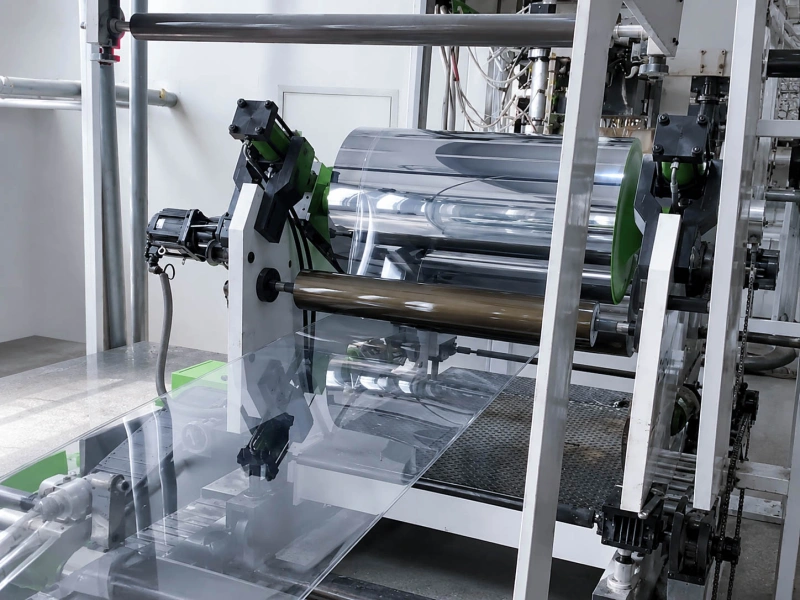
เริ่มจากตำแหน่งที่แผ่นเปลี่ยนครั้งแรก
การเรียงซ้อนลูกกลิ้งทำความเย็นสามารถช่วยกำหนดความหนา การระบายความร้อน และผิวสัมผัสได้ แต่ไม่ได้หมายความว่าจะแก้ปัญหาทุกอย่างได้ด้วยตัวมันเอง.
เมื่อเห็นแถบความหนาบางที่เหมือนกันก่อนการสัมผัสลูกกลิ้งครั้งแรก การตรวจสอบเบื้องต้นควรอยู่ที่บริเวณแม่พิมพ์ ตรวจสอบช่องว่างระหว่างแม่พิมพ์ การไหลของวัสดุหลอมเหลว ความเสถียรของผลผลิต และดูว่าแถบนั้นคงอยู่ในตำแหน่งความกว้างเดิมหรือไม่.
เมื่อแผ่นโลหะดูดีที่ทางออกของแม่พิมพ์ แต่กลับเปลี่ยนแปลงไปหลังจากสัมผัสกับลูกกลิ้ง การจัดเรียงลูกกลิ้งจึงมีความสำคัญมากขึ้น ช่องว่างระหว่างลูกกลิ้ง แรงดัน อุณหภูมิ ความกว้างของการสัมผัส และสภาพพื้นผิวของลูกกลิ้ง ล้วนมีความสำคัญมากขึ้นตามลำดับ.
เมื่อแผ่นโลหะดูเหมือนจะใช้ได้หลังจากเรียงซ้อนกัน แต่กลับม้วนงอในภายหลัง แสดงว่าแผ่นโลหะอาจยังคงมีความร้อนหรือความเครียดอยู่ การดึง การรองรับ การสัมผัสกับสายพานลำเลียงเพื่อระบายความร้อน หรือการจัดเก็บในขั้นตอนต่อไป จะเป็นตัวกำหนดว่าแผ่นโลหะจะมีลักษณะอย่างไรในขั้นสุดท้าย.
อย่ารวมความหนา การม้วนงอ และผิวสำเร็จเป็นปัญหาเดียว
ความแตกต่างของขนาดเส้นลวด ความโค้งงอ และลักษณะพื้นผิว อาจปรากฏในบริเวณเดียวกันของเส้นลวด แต่สิ่งเหล่านี้บอกเล่าเรื่องราวที่แตกต่างกัน.
สำหรับการวัดขนาด รูปแบบความกว้างมีความสำคัญที่สุด แผ่นโลหะที่มีความหนาตรงกลางบาง ขอบบาง หรือความหนาด้านใดด้านหนึ่งมาก จะให้ข้อมูลมากกว่าค่าความหนาเฉลี่ยเพียงค่าเดียว.
สำหรับการดัดผม จังหวะและทิศทางมีความสำคัญ การดัดผมทันทีหลังการซ้อนผมจะแตกต่างจากการดัดผมหลังการเย็นตัวหรือการเก็บรักษา การดัดผมบริเวณขอบก็แตกต่างจากการดัดผมตลอดทั้งแนวเช่นกัน.
สำหรับการตกแต่งขั้นสุดท้าย การตอบสนองของพื้นผิวมีความสำคัญ พื้นผิวที่ด้านเรียบตลอดแนว แถบฝ้าเฉพาะจุด และบริเวณขอบที่หมองคล้ำ ไม่ควรถูกมองว่าเป็นข้อบกพร่องเดียวกัน.
| สิ่งที่เอกสารนี้แสดง | ควรเริ่มดูจากตรงไหนก่อน | สัญญาณภาคสนามที่ช่วย |
|---|---|---|
| แถบหนา-บางคงที่ | ช่องว่างแม่พิมพ์, การไหลของโลหะหลอมเหลว, ช่องว่างลูกกลิ้ง | แถบจะคงอยู่ในตำแหน่งความกว้างเดิม |
| ความหนาเปลี่ยนแปลงหลังจากสัมผัสกับลูกกลิ้ง | ช่องว่างม้วน, แรงดัน, การสัมผัส | รูปแบบจะตอบสนองต่อช่องว่างหรือการเปลี่ยนแปลงความดัน |
| ฝั่งหนึ่งมักแตกต่างเสมอ | ช่องว่างด้านข้าง การจัดแนว การดึงที่ไม่สม่ำเสมอ | ด้านเครื่องจักรเดียวกันทำซ้ำ |
| ม้วนทันทีหลังจากซ้อน | อุณหภูมิของลูกกลิ้งและความสมดุลในการระบายความร้อน | ลอนผมเกิดขึ้นตามด้านที่เย็นด้านหนึ่ง |
| ลอนขอบ | การสัมผัสขอบและการระบายความร้อนที่ขอบ | ขอบยกขึ้นก่อนที่จุดศูนย์กลางจะเปลี่ยนแปลง |
| ความเงาต่ำหรือความขุ่นมัว | อุณหภูมิของลูกกลิ้ง, การสัมผัส, สารตกค้าง | การเปลี่ยนแปลงพื้นผิวเกิดขึ้นหลังจากสัมผัสกับลูกกลิ้ง |
| วงดนตรีที่น่าเบื่อ | การสัมผัสโดยตรง, อากาศที่ถูกกักไว้, พื้นผิวสกปรก | การทำความสะอาดช่วยได้ในระยะสั้น หรือแถบจะตามบริเวณม้วนหนึ่ง |
สำหรับรูปแบบลูกกลิ้งแผ่นเหล็กที่กว้างขึ้น Wolorin's ลูกกลิ้งสำหรับแปรรูปแผ่นและบอร์ดพลาสติก หน้านี้ให้ข้อมูลเกี่ยวกับการสนับสนุนเชิงพาณิชย์สำหรับระบบระบายความร้อน ระบบรองรับ ระบบดึง และตำแหน่งลูกกลิ้งปลายทาง.
ความแปรผันของความหนา: ดูรูปแบบ ไม่ใช่แค่ค่าเฉลี่ย
ปัญหาเกี่ยวกับความหนาของแผ่นโลหะหลายอย่างจะชัดเจนขึ้นเมื่อวัดความกว้างของแผ่นโลหะแล้ว ความหนาเฉลี่ยอาจดูยอมรับได้แม้ว่าขอบด้านหนึ่งจะบาง ตรงกลางหนา หรือด้านใดด้านหนึ่งจะเบี้ยวไปเรื่อยๆ.
รูปแบบความกว้างคงที่มักบ่งชี้ถึงแหล่งที่มาที่คงที่ แหล่งที่มานั้นอาจเป็นช่องว่างของแม่พิมพ์ การกระจายตัวของโลหะหลอมเหลว ช่องว่างของลูกกลิ้ง หรือการสัมผัสที่ไม่สม่ำเสมอระหว่างด้านซ้ายและขวา ส่วนรูปแบบที่เปลี่ยนแปลงไปตามปริมาณการผลิตหรือความเร็วในการดึงออก อาจบ่งชี้ถึงปัญหาการดึงลงและความสมดุลของสายการผลิตมากกว่า.
เมื่อลวดลายปรากฏให้เห็นแล้วตั้งแต่ทางออกของแม่พิมพ์ การใช้เวลานานเกินไปกับการควบคุมอุณหภูมิของลูกกลิ้งมักจะเสียเวลาเปล่า ควรให้ความสนใจกับด้านข้างของแม่พิมพ์ก่อน เมื่อลวดลายปรากฏให้เห็นหลังจากแผ่นโลหะผ่านช่องว่างของลูกกลิ้งแล้ว แสดงว่าลูกกลิ้งนั้นได้เข้าสู่กระบวนการตรวจสอบหลักฐานแล้ว.
ความแตกต่างเล็กน้อยของช่องว่างระหว่างลูกกลิ้งสามารถแสดงให้เห็นได้อย่างชัดเจนหลังจากการเย็นตัว โดยเฉพาะอย่างยิ่งในแผ่นโลหะที่กว้างกว่า ด้านหนึ่งอาจรับแรงกดมากกว่า แผ่นโลหะอาจสัมผัสกับลูกกลิ้งในลักษณะที่แตกต่างกัน หรือลูกกลิ้งอาจไม่วางตัวขนานกันภายใต้แรงกด เมื่อความหนาตอบสนองต่อการปรับแรงกด, ลูกกลิ้งกด เป็นแนวทางสนับสนุนที่มีประโยชน์.
เมื่อปัญหาด้านเดิมเกิดขึ้นซ้ำๆ อย่าหยุดแค่การตั้งค่า การจัดแนว สภาพของตลับลูกปืน การเคลื่อนที่ของลูกกลิ้ง และการเบี่ยงเบน ล้วนสามารถทำให้เกิดปัญหาด้านเดียวที่ไม่เสถียรได้ สำหรับรายละเอียดเพิ่มเติม โปรดดูที่... การเบี่ยงเบนและการไม่ตรงแนวของลูกกลิ้ง.
การม้วนงอ: เปรียบเทียบด้านที่เย็นและเวลาเกิด
การม้วนผมหลังจากวางม้วนผมแบบเย็นๆ มักจะเป็นเรื่องของการทำให้เย็นลง.
ด้านหนึ่งของแผ่นอาจแข็งตัวเร็วกว่า ในขณะที่อีกด้านหนึ่งอาจยังคงอุ่นกว่าและหดตัวต่อไป เมื่อเป็นเช่นนั้น แผ่นจะโค้งงอไปทางด้านที่มีการเย็นตัวหรือหดตัวมากกว่า นี่คือเหตุผลว่าทำไมทิศทางการโค้งงอจึงมีความสำคัญมากกว่าข้อความทั่วไป เช่น "แผ่นโค้งงอหลังจากการอัดขึ้นรูป"“
การม้วนงอของขอบมีรูปแบบเฉพาะตัว บริเวณตรงกลางอาจติดแน่นกับลูกกลิ้ง ในขณะที่ขอบอาจหลุดจากลูกกลิ้ง เย็นตัวเร็วขึ้น หรือเย็นตัวช้าลง ขึ้นอยู่กับการสัมผัสกับอากาศและการสัมผัสกับลูกกลิ้ง การไหลของขอบจากแม่พิมพ์และการดึงลงมาสามารถทำให้การม้วนงอแข็งแรงขึ้นได้.
ความเร็วของสายการผลิตเป็นตัวทดสอบที่มีประโยชน์ เพราะมันส่งผลต่อเวลาสัมผัส การทำงานที่เร็วขึ้นจะทำให้แผ่นกระดาษมีเวลาอยู่บนม้วนน้อยลง การทำงานที่ช้าลงจะทำให้มีเวลาในการเย็นตัวบนม้วนมากขึ้น เมื่อความโค้งงอเปลี่ยนไปตามความเร็ว เวลาในการเย็นตัวก็เป็นส่วนหนึ่งของปัญหาแล้ว.
การม้วนงอที่เกิดขึ้นหลังจากผ่านกระบวนการรีดหรือจัดเก็บแล้ว ไม่ควรบังคับให้กลับไปรีดซ้ำที่ลูกกลิ้งทำความเย็นเพียงอย่างเดียว แผ่นกระดาษอาจยังอุ่นอยู่เมื่อถึงลูกกลิ้งดึง ลูกกลิ้งรองรับ หรือลูกกลิ้งยึด การดึงที่ไม่สม่ำเสมอในขั้นตอนนี้อาจทำให้รูปทรงเปลี่ยนไปได้ สำหรับการดึงที่ไม่เสถียรหรือการเคลื่อนไหวที่เกี่ยวข้องกับความเร็ว โปรดดูที่... ลูกกลิ้งดึง. สำหรับการให้อาหารหรือการอุ้มสัมผัสแบบคู่ โปรดดูที่... ลูกกลิ้งหนีบ.
ความเงาต่ำ ความขุ่น หรือแถบผิวด้าน: ดูการตอบสนองของผิว
ปัญหาเกี่ยวกับการตกแต่งพื้นผิวจะเข้าใจได้ง่ายขึ้นเมื่อแบ่งออกเป็นสามประเภท.
โดยทั่วไปแล้ว ความเงาต่ำตลอดความกว้างของแผ่นโลหะบ่งชี้ถึงสภาวะที่ส่งผลกระทบต่อแผ่นโลหะทั้งหมด เช่น สภาวะการหลอม การอุณหภูมิของลูกกลิ้ง อัตราการเย็นตัว หรือเป้าหมายพื้นผิวที่ไม่ตรงกับความเงาของลูกกลิ้งในปัจจุบัน.
แถบสีหมองหรือเป็นฝ้าเฉพาะจุด บ่งชี้ถึงปัญหาการสัมผัสเฉพาะที่ แผ่นโลหะอาจไม่ได้สัมผัสกับลูกกลิ้งอย่างเต็มที่ในบริเวณนั้น อาจมีอากาศติดอยู่ระหว่างแผ่นโลหะร้อนกับหน้าลูกกลิ้ง นอกจากนี้ คราบหรือสิ่งสกปรกที่ตกค้างอยู่ก็อาจส่งผลต่อการถ่ายเทความร้อนบนพื้นผิวได้เช่นกัน.
ปัญหาเรื่องผิวสำเร็จที่ดูดีขึ้นหลังจากทำความสะอาดแล้วกลับมาเป็นอีก เป็นสัญญาณที่ชัดเจนว่าลูกกลิ้งอาจสะสมเศษวัสดุอีกครั้ง หรือพื้นผิวอาจไม่สามารถปล่อยหรือขัดแผ่นกระดาษได้อย่างสม่ำเสมออีกต่อไป เมื่อการทำความสะอาดไม่ได้ผล ปัญหาจึงมักต้องได้รับการตรวจสอบตั้งแต่เนิ่นๆ ในกระบวนการผลิต.
เส้นสัมผัสแคบ รอยขีดข่วน และรอยซ้ำๆ ควรแยกออกจากบทความนี้ ควรจัดการสิ่งเหล่านั้นด้วยวิธีอื่นที่ดีกว่า ร่องรอยบนพื้นผิวของวัสดุแผ่นต่อเนื่อง. สำหรับหน้านี้ ประเด็นหลักคือ ความเงา ความขุ่นมัว การสัมผัสเพื่อระบายความร้อน และการเปลี่ยนแปลงของพื้นผิวหลังจากสัมผัสกับลูกกลิ้ง.
เมื่อลูกกลิ้งควรเลื่อนขึ้นมาเป็นจุดตรวจหลัก
ลูกกลิ้งควรเลื่อนขึ้นไปอยู่ในลำดับที่สูงขึ้นในรายการตรวจสอบ เมื่อแผ่นกระดาษเปลี่ยนตำแหน่งทันทีหลังจากจุดสัมผัสเฉพาะ เมื่อการทำความสะอาดช่วยได้เพียงชั่วเวลาสั้นๆ เมื่อด้านใดด้านหนึ่งมีปัญหาซ้ำ หรือเมื่อปัญหารุนแรงขึ้นเมื่อใช้ความเร็วสูงขึ้น.
แสงด้านข้างมีประโยชน์ ม้วนกระดาษที่ดูสะอาดจากด้านหน้า อาจเผยให้เห็นบริเวณที่หมองคล้ำ คราบเหนียว การสะสมของคราบที่ขอบ การขัดเงาที่ไม่สม่ำเสมอ รอยแตก การบวม หรือการสึกหรอเฉพาะจุด เมื่อมองจากด้านข้าง สัญญาณเหล่านี้มีความสำคัญมากกว่าชื่อวัสดุเพียงอย่างเดียว.
สำหรับลูกกลิ้งกด ลูกกลิ้งรองรับ ลูกกลิ้งหนีบ หรือลูกกลิ้งดึงที่หุ้มด้วยยาง ซึ่งอยู่ใกล้กับชุดลูกกลิ้งทำความเย็นนั้น วัสดุหุ้มต้องเหมาะสมกับการใช้งาน พื้นผิวที่แข็งเกินไปอาจทำให้เกิดแรงกดกระจุกตัว พื้นผิวที่อ่อนเกินไปหรือไม่มีเสถียรภาพเมื่อสัมผัสกับความร้อนอาจทำให้เกิดแรงดึงที่ไม่สม่ำเสมอหรือการเปลี่ยนแปลงของพื้นผิว.
เมื่อต้องการความแข็งแรง ความทนทานต่อการสึกหรอ และการยึดเกาะที่มั่นคงในตำแหน่งงานนั้นๆ, ลูกกลิ้งยางโพลียูรีเทน อาจเป็นแนวทางหนึ่งในการพิจารณา สำหรับพื้นผิวแผ่นที่ต้องการความละเอียดสูงกว่า การพิจารณาควรครอบคลุมถึงความเรียบของพื้นผิว แรงกดสัมผัส ความแม่นยำของลูกกลิ้ง และรูปแบบความเสียหายของลูกกลิ้งแบบเก่าด้วย.
สิ่งที่ควรส่งก่อนเปลี่ยนลูกกลิ้ง
ข้อมูลที่เป็นประโยชน์ไม่จำเป็นต้องซับซ้อน ควรแสดงให้เห็นถึงอาการ ตำแหน่งที่เริ่มปรากฏครั้งแรก และปัจจัยที่ทำให้เกิดการเปลี่ยนแปลง.
สำหรับแผ่นวัสดุ โปรดส่งข้อมูลวัสดุ ความหนาที่ต้องการ แผนผังความหนาจริง ความกว้างของแผ่น การวัดจากกึ่งกลางและขอบ พื้นผิวที่ต้องการ และระบุว่าแผ่นวัสดุเป็นแบบมันเงา ด้าน โปร่งใส หรือมีลวดลาย.
สำหรับสายการผลิต โปรดส่งข้อมูลช่องว่างของแม่พิมพ์ (ถ้ามี) ช่องว่างของลูกกลิ้ง อุณหภูมิของลูกกลิ้ง ความเร็วสายการผลิต ความเร็วในการดึงออก ผลการทำความสะอาด และระบุว่าปัญหาเปลี่ยนแปลงไปหรือไม่หลังจากปรับความเร็ว ความดัน อุณหภูมิ หรือการทำความสะอาดแล้ว.
สำหรับลูกกลิ้ง ให้ส่งข้อมูลตำแหน่งลูกกลิ้ง เส้นผ่านศูนย์กลาง ความยาวหน้าตัด ความแข็ง (ถ้าทราบ) ผิวสำเร็จ รูปถ่ายลูกกลิ้งเก่า ร่องรอยการสึกหรอเฉพาะจุด คราบตกค้าง รอยแตก รอยบวม หรือสภาพพื้นผิวที่ไม่เรียบ รูปถ่ายที่ถ่ายจากด้านข้างมักมีประโยชน์มากกว่ารูปถ่ายด้านหน้าแบบสะอาดตา.
หากลูกกลิ้งเก่าใช้งานได้ดีมาก่อน การเขียนแบบ ขนาด ความแข็ง ตำแหน่งลูกกลิ้ง และภาพถ่ายลูกกลิ้งเก่า อาจเพียงพอที่จะเริ่มต้นกระบวนการเปลี่ยนได้แล้ว แต่หากปัญหาเดิมยังคงเกิดขึ้นซ้ำหลังจากทำความสะอาด ขัด หรือเปลี่ยนใหม่แล้ว จำเป็นต้องตรวจสอบสภาพการสัมผัส ผิวสำเร็จ การจัดแนว และทิศทางของส่วนผสมยางอย่างละเอียดมากขึ้น.
หน้าที่เกี่ยวข้อง
ส่งแบบหรือรายละเอียดลูกกลิ้ง
สำหรับปัญหาเรื่องความหนาของฟิล์มไม่สม่ำเสมอ การม้วนงอ ความเงาต่ำ ความขุ่นมัว หรือผิวฟิล์มไม่เรียบเนียนหลังจากการรีดเย็น จุดเริ่มต้นที่ได้ผลดีที่สุดคือจุดแรกที่มองเห็นได้ และการเปลี่ยนแปลงที่ทำให้ปัญหานั้นดีขึ้นหรือแย่ลง.
หากคุณมีแบบร่าง ขนาด ตัวอย่าง หรือข้อกำหนดที่ชัดเจนสำหรับลูกกลิ้งรอบแนวแผ่นโลหะอยู่แล้ว คุณสามารถ ส่งไปให้วอโลรินโดยตรง. เราสามารถดำเนินการผลิตตามสั่ง เสนอราคา หรือยืนยันการผลิตได้ตามเอกสารที่คุณส่งมา.
หากข้อมูลยังไม่ครบถ้วน คุณสามารถเริ่มต้นด้วยตำแหน่งลูกกลิ้ง วัสดุแผ่น ความหนาและความกว้าง พื้นผิวเป้าหมาย ภาพถ่ายลูกกลิ้งเก่า และปัญหาที่คุณต้องการแก้ไขได้.