
Проблемы охлаждающих валов пластикового листа: разнотолщинность, скручивание и качество поверхности
Когда пластиковый лист выходит из пакета охлаждающих валов с неравномерной толщиной, скрученными кромками, матовыми зонами, помутнением или неоднородной поверхностью, легко начать искать причину не там.
Толстая или тонкая полоса может уже формироваться в фильере. Скручивание может быть вызвано более быстрым охлаждением одной стороны. Матовая или мутная зона может быть проблемой контакта, особенно если появляется после одного вала и ненадолго уменьшается после очистки. Скорость тянущего устройства также способна сделать небольшое отклонение выше по линии намного заметнее.
Полезный вопрос — не «какая настройка неправильная?», а «где лист изменился впервые?». Посмотрите на него на выходе из фильеры, после первого контакта с охлаждающим валом и после окончательного охлаждения. Такая последовательность часто экономит несколько раундов слепых регулировок.
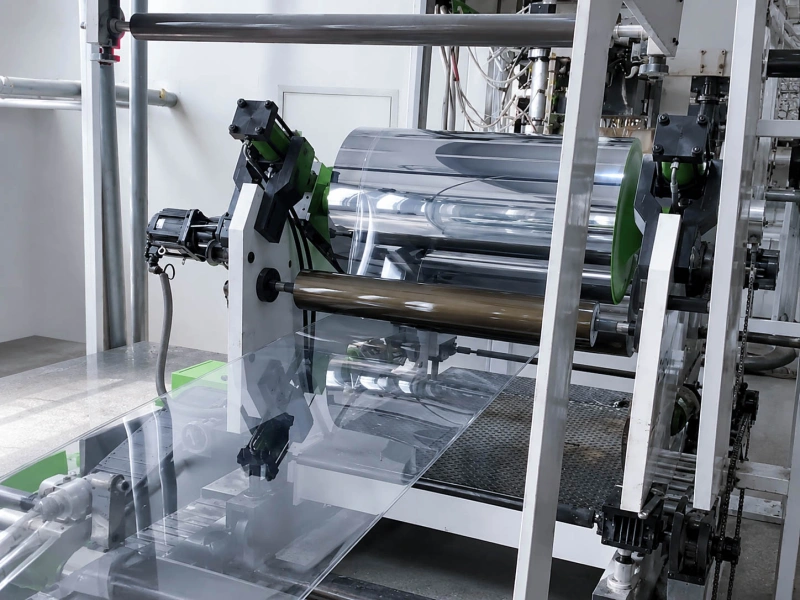
Начните с места первого изменения листа
Пакет охлаждающих валов может формировать толщину, охлаждение и поверхность, но не создает каждую проблему сам по себе.
Если одна и та же толстая или тонкая полоса видна до первого контакта с валом, первую проверку оставляйте возле фильеры. Оцените зазор фильеры, поток расплава, стабильность выхода и остается ли полоса в одной позиции по ширине.
Если на выходе из фильеры лист выглядит нормально, но меняется после контакта с валом, значение пакета валов возрастает. Выше в списке проверки оказываются зазор, давление, температура, ширина контакта и состояние поверхности.
Если после пакета лист выглядит нормально, но скручивается позже, в нем могут сохраняться тепло или напряжения. Тогда итоговую форму определяют последующая протяжка, поддержка, контакт охлаждающего конвейера или хранение.
Не смешивайте разнотолщинность, скручивание и поверхность
Разнотолщинность, скручивание и изменение поверхности могут появляться в одной зоне линии, но указывают на разные причины.
Для толщины важнее всего профиль по ширине. Более толстый центр, тонкая кромка или утолщение с одной стороны дают больше информации, чем одно среднее значение.
Для скручивания важны момент и направление. Скручивание сразу после пакета отличается от скручивания после охлаждения или хранения. Скрученная кромка также отличается от скручивания по всей ширине.
Для поверхности важна ее реакция. Низкий глянец по всей ширине, локальная мутная полоса и матовая зона у кромки — не один и тот же дефект.
| Что показывает лист | Где искать сначала | Полезный производственный признак |
|---|---|---|
| Фиксированная толстая/тонкая полоса | Зазор фильеры, поток расплава, зазор валов | Полоса остается в одной позиции по ширине |
| Толщина меняется после контакта с валом | Зазор валов, давление, контакт | Рисунок реагирует на изменение зазора или давления |
| Одна сторона всегда отличается | Разница зазора между сторонами, выверка, неравномерная тяга | Повторяется одна сторона машины |
| Скручивание сразу после пакета | Температура валов и баланс охлаждения | Скручивание следует одной охлаждаемой стороне |
| Скручивание кромки | Контакт и охлаждение кромки | Кромка поднимается раньше изменения центра |
| Низкий глянец или помутнение | Температура вала, контакт, остатки | Поверхность меняется после контакта с валом |
| Матовая полоса | Локальный контакт, захваченный воздух, грязная поверхность | Очистка ненадолго помогает или полоса следует одной зоне вала |
Для более широкой компоновки листовых вальцов компания Wolorin предлагает использовать вальцы Wolorin. Валы для обработки пластиковых листов и плит На этой странице представлена информация о технической поддержке, касающаяся охлаждения, опор, тяги и расположения роликов, расположенных ниже по потоку.
Разнотолщинность: смотрите на профиль, а не только на число
Многие проблемы толщины становятся яснее после измерений по ширине. Средняя толщина может оставаться приемлемой, хотя одна кромка тонкая, центр толстый или одна сторона постоянно отклоняется.
Фиксированный рисунок по ширине обычно указывает на фиксированный источник: зазор фильеры, распределение расплава, зазор валов или неравномерный контакт между сторонами. Рисунок, меняющийся с производительностью или скоростью тянущего устройства, скорее указывает на вытяжку и баланс линии.
Если рисунок уже есть на выходе из фильеры, чрезмерное внимание к температуре валов обычно тратит время. Сначала нужна сторона фильеры. Если рисунок появляется только после прохождения листа через зазор валов, пакет валов входит в цепочку доказательств.
Небольшие различия в зазорах между валками могут сильно проявляться после охлаждения, особенно на более широких листах. Одна сторона может испытывать большее давление, лист может по-разному контактировать с валком, или валок может не располагаться параллельно под нагрузкой. Когда толщина реагирует на регулировку давления, Прижимные валы являются полезным вспомогательным направлением.
Если проблема с одной и той же стороной повторяется постоянно, не ограничивайтесь настройками. Выравнивание, состояние подшипников, движение роликов и биение — все это может привести к стабильной проблеме с одной стороны. Для получения дополнительной информации см. Биение и смещение роликов.
Скручивание: лист обычно показывает, как он охлаждался
Скручивание после пакета охлаждающих валов часто связано с охлаждением.
Одна сторона листа может зафиксироваться раньше, другая дольше оставаться теплой и продолжать усаживаться. Тогда лист изгибается в сторону более сильного охлаждения или усадки. Поэтому направление скручивания важнее общего замечания «лист скручивается после экструзии».
Скручивание кромки имеет собственный рисунок. Центр может плотно лежать на вале, а кромка терять контакт и охлаждаться быстрее или медленнее в зависимости от воздуха и контакта с валом. Поток расплава у кромки и последующая тяга могут усиливать скручивание.
Скорость линии — полезный тест, поскольку меняет время контакта. При более высокой скорости лист меньше времени находится на вале, при низкой — дольше охлаждается. Если скручивание меняется со скоростью, время охлаждения уже является частью причины.
Скручивание, появившееся после транспортировки или хранения, не следует возвращать только к охлаждающему валу. Лист может быть еще теплым, когда достигнет тянущих, поддерживающих или удерживающих валов. Неравномерное натяжение на этом этапе может зафиксировать изменение формы. Для случаев нестабильного натяжения или движения, зависящего от скорости, см. Тянущие валы. Для парной подачи или удерживающего контакта см. Зажимные подающие валы.
Низкий глянец, помутнение или матовые полосы: наблюдайте реакцию поверхности
Проблемы поверхности проще оценивать, если разделить их на три типа.
Низкий глянец по всей ширине обычно указывает на условие, влияющее на весь лист: состояние расплава, температуру вала, скорость охлаждения или требуемую поверхность, не соответствующую текущей обработке вала.
Локальная матовая или мутная полоса скорее указывает на местный контакт. В этой зоне лист может неполностью касаться вала, между горячим листом и рабочей поверхностью может оставаться воздух, либо перенос поверхности меняют остатки или отложения.
Проблема поверхности, которая уменьшается после очистки и затем возвращается, — сильный признак. Вал может снова собирать материал либо его поверхность уже нестабильно отделяет или формирует лист. Если очистка ничего не меняет, причину часто нужно искать раньше в процессе.
Тонкие линии контакта, царапины и повторяющиеся следы следует оставлять отдельно от этой статьи. С ними лучше работать через... Поверхностные следы на рулонных материалах. На этой странице основное внимание уделяется блеску, помутнению, охлаждающему контакту и тому, как изменяется поверхность после контакта с валиком.
Когда стоит проверять сам вал
Вал следует поднять выше в списке проверок, если лист меняется сразу после конкретной контактной точки, очистка помогает лишь ненадолго, постоянно повторяется одна сторона или проблема усиливается на высокой скорости.
Полезен боковой свет. Вал, выглядящий чистым спереди, сбоку может показать матовые зоны, липкие остатки, краевое накопление, неравномерную полировку, трещины, набухание или локальный износ. Эти признаки важнее одного названия материала.
Для прижимных, опорных, зажимных или тянущих валов с резиновым покрытием возле охлаждающего пакета покрытие должно соответствовать задаче. Слишком твердая поверхность концентрирует давление, слишком мягкая или нестабильная при теплом контакте может создавать неравномерную тягу или изменение поверхности.
Когда требуется поддержка, износостойкость и надежный захват, Полиуретановые валы Это может быть одним из направлений для анализа. Для более сложных поверхностей листового металла анализ также должен включать в себя качество поверхности, контактное давление, точность валков и характер отказов старых валков.
Что отправить до регулировки или замены валов
Полезная информация не должна быть сложной. Она должна показывать симптом, место первого появления и то, что его меняет.
По листу отправьте материал, целевую толщину, фактическую карту толщины, ширину, измерения центра и кромок, требование к поверхности и тип поверхности: глянцевая, матовая, прозрачная или текстурированная.
По линии отправьте зазор фильеры при наличии, зазор валов, измерения температуры валов, скорость линии, скорость тянущего устройства, результат очистки и меняется ли проблема после регулировки скорости, давления, температуры или очистки.
По валу отправьте позицию, диаметр, рабочую длину, твердость при наличии, обработку поверхности, фотографии старого вала, локального износа, остатков, трещин, набухания или неравномерного состояния. Фотографии при боковом свете часто полезнее чистых фронтальных снимков.
Если старый вал раньше работал хорошо, чертежей, размеров, твердости, позиции и фотографий уже может быть достаточно для начала замены. Если та же проблема возвращается после очистки, шлифовки или замены, тщательнее проверьте условия контакта, поверхность, выверку и рецептуру резины.
Связанные страницы
Отправить чертежи или данные вала
При разнотолщинности, скручивании, низком глянце, помутнении или неоднородной поверхности после охлаждающего пакета наиболее полезны первая видимая точка и изменение, которое улучшает или ухудшает симптом.
Если у вас уже есть чертежи, размеры, образцы или четкая спецификация роликов для листогибочной линии, вы можете... отправьте их напрямую Волорину. На основании предоставленных вами документов мы можем приступить к изготовлению изделия на заказ, составлению сметы или подтверждению начала производства.
Если информация пока неполная, начните с позиции вала, материала листа, толщины и ширины, требований к поверхности, фотографий старого вала и проблемы, которую нужно решить.