
Plastik Levha Soğutma Merdanesi Sorunları: Kalınlık Değişimi, Kıvrılma ve Yüzey Kalitesi
Plastik levha, soğutma merdanesi grubundan düzensiz kalınlık, kenar kıvrılması, mat bölgeler, puslanma veya tutarsız bir yüzey kalitesiyle çıktığında, sorunu yanlış yerde aramak kolaydır.
Kalın-ince bir bant zaten kalıptan geliyor olabilir. Kıvrılma, bir tarafın diğerinden daha hızlı soğumasından kaynaklanabilir. Mat veya puslu bir alan, özellikle tek bir merdaneden sonra ortaya çıkıyor ve temizlik sonrasında kısa bir süre iyileşiyorsa bir temas sorunu olabilir. Çekici hızı da hat başındaki küçük bir değişimi çok daha görünür hale getirebilir.
Faydalı soru “hangi ayar yanlış?” değildir. Doğru soru “levha ilk nerede değişti?” sorusudur. Levhaya kalıp çıkışında, ilk soğutma merdanesi temasından sonra ve son soğutmadan sonra bakın. Bu basit sıra çoğu zaman körü körüne yapılan birkaç tur ayarı önler.
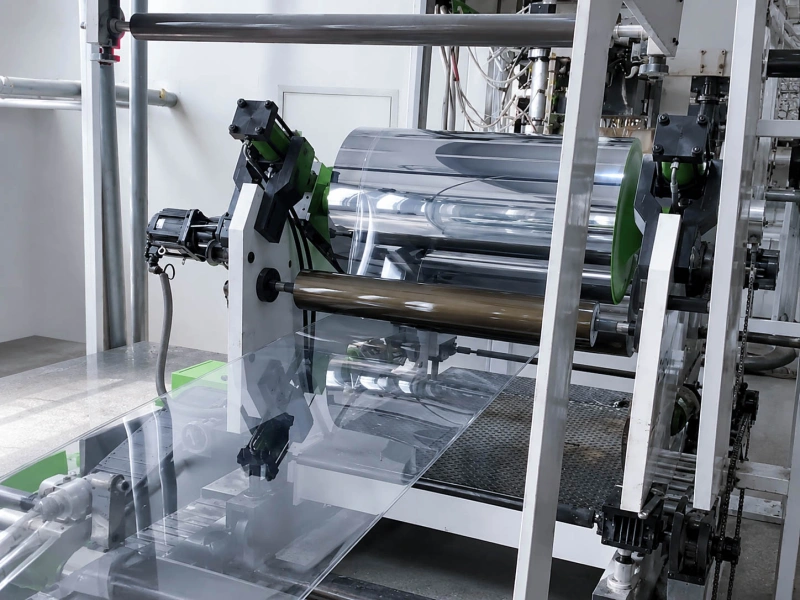
Levhanın İlk Değiştiği Yerden Başlayın
Bir soğutma merdanesi grubu kalınlığı, soğutmayı ve yüzey kalitesini şekillendirebilir ancak her sorunu tek başına yaratmaz.
Aynı kalın-ince bant ilk merdane temasından önce de görülüyorsa ilk kontrol kalıp çevresinde kalmalıdır. Kalıp aralığına, eriyik akışına, çıkış kararlılığına ve bandın aynı genişlik konumunda kalıp kalmadığına bakın.
Levha kalıp çıkışında kabul edilebilir görünüyor ancak merdane temasından sonra değişiyorsa merdane grubu daha önemli hale gelir. Merdane aralığı, basınç, sıcaklık, temas genişliği ve merdane yüzey durumu listede üst sıralara çıkar.
Levha merdane grubundan sonra kabul edilebilir görünüyor ancak daha sonra kıvrılıyorsa hala ısı veya gerilim taşıyor olabilir. Bu durumda hat sonu çekme, destek, soğutma konveyörü teması veya depolama, nihai levhanın nasıl görüneceğini belirleyebilir.
Kalınlık, Kıvrılma ve Yüzey Kalitesini Birbirine Karıştırmayın
Kalınlık değişimi, kıvrılma ve yüzey kalitesi değişimi hattın aynı bölgesinde görülebilir ancak farklı hikayeler anlatır.
Kalınlık için en çok genişlik deseni önemlidir. Ortası kalın bir levha, ince kenar veya tek tarafı kalın desen, tek bir ortalama kalınlık değerinden daha fazla bilgi verir.
Kıvrılma için zamanlama ve yön önemlidir. Merdane grubundan hemen sonraki kıvrılma, soğutma veya depolama sonrasındaki kıvrılmadan farklıdır. Kenar kıvrılması da tam genişlikte kıvrılmadan farklıdır.
Yüzey kalitesi için yüzey tepkisi önemlidir. Tam genişlikte düşük parlaklık, bölgesel puslu bir bant ve mat bir kenar alanı aynı kusur olarak ele alınmamalıdır.
| Levhanın Gösterdiği Belirti | İlk Bakılacak Yer | Yardımcı Saha Sinyali |
|---|---|---|
| Sabit kalın-ince bant | Kalıp aralığı, eriyik akışı, merdane aralığı | Bant aynı genişlik konumunda kalır |
| Merdane temasından sonra kalınlık değişimi | Merdane aralığı, basınç, temas | Desen aralık veya basınç değişimine tepki verir |
| Bir taraf her zaman farklı | Yandan yana aralık, hizalama, düzensiz çekme | Aynı makine tarafı tekrarlar |
| Merdane grubundan hemen sonra kıvrılma | Merdane sıcaklığı ve soğutma dengesi | Kıvrılma soğutulan bir tarafı takip eder |
| Kenar kıvrılması | Kenar teması ve kenar soğutması | Orta kısım değişmeden önce kenar kalkar |
| Düşük parlaklık veya puslanma | Merdane sıcaklığı, temas, kalıntı | Bir merdane temasından sonra yüzey kalitesi değişir |
| Mat bant | Bölgesel temas, sıkışmış hava, kirli yüzey | Temizlik kısa süreli yardımcı olur veya bant tek bir merdane alanını takip eder |
Daha geniş levha hattı merdane yerleşimi için Wolorin’in Plastik Levha ve Plaka İşleme Merdaneleri sayfası soğutma, destek, çekiş ve hat sonu merdane konumları için ticari destek yönünü sunar.
Kalınlık Değişimi: Sadece Sayıya Değil Desene Bakın
Birçok kalınlık sorunu, levha genişlik boyunca ölçüldüğünde daha net hale gelir. Bir kenar inceyken, orta kısım kalınken veya bir taraf sürekli kayarken ortalama kalınlık hala kabul edilebilir görünebilir.
Sabit bir genişlik deseni genellikle sabit bir kaynağa işaret eder. Bu kaynak kalıp aralığı, eriyik dağılımı, merdane aralığı veya yandan yana düzensiz temas olabilir. Çıkış kapasitesi veya çekici hızıyla değişen bir desen ise daha çok çekme oranına ve hat dengesine işaret edebilir.
Desen kalıp çıkışında zaten mevcutsa merdane sıcaklığına çok fazla zaman harcamak genellikle zaman kaybıdır. Önce kalıp tarafına dikkat edilmelidir. Desen yalnızca levha merdane aralığından geçtikten sonra görünür hale geliyorsa merdane grubu kanıt zincirine girmiş demektir.
Küçük merdane aralığı farkları, özellikle daha geniş levhalarda soğutmadan sonra güçlü bir şekilde ortaya çıkabilir. Bir taraf daha fazla basınç taşıyabilir, levha merdaneye farklı temas edebilir veya merdane yük altında paralel oturmayabilir. Kalınlık basınç ayarına tepki verdiğinde Basınç Merdaneleri faydalı bir destek yönüdür.
Aynı taraf sürekli tekrarladığında sadece ayarlarla yetinmeyin. Hizalama, rulman durumu, merdane hareketi ve salgı, sabit bir tek taraf sorunu oluşturabilir. Bu yön için sayfasına bakın: Merdane Salgısı ve Hizasızlık.
Kıvrılma: Levha Genellikle Nasıl Soğuduğunu Söyler
Soğutma merdanesi grubundan sonraki kıvrılma çoğu zaman bir soğutma hikayesidir.
Levhanın bir tarafı daha erken sertleşebilir. Diğer taraf daha uzun süre sıcak kalabilir ve çekmeye devam edebilir. Bu gerçekleştiğinde levha, daha güçlü soğutma veya çekme etkisine sahip tarafa doğru bükülür. Bu nedenle kıvrılma yönü, “levha ekstrüzyondan sonra kıvrılıyor” gibi genel bir nottan daha önemlidir.
Kenar kıvrılmasının kendine özgü bir deseni vardır. Orta kısım merdane üzerine sağlamca otururken kenar, hava temasına ve merdane temasına bağlı olarak teması kaybedebilir, daha hızlı soğuyabilir veya daha yavaş soğuyabilir. Kalıptan gelen kenar akışı ve hat sonu çekme kuvveti kıvrılmayı daha güçlü hale getirebilir.
Hat hızı, temas süresini değiştirdiği için faydalı bir testtir. Daha yüksek hızda çalışma, levhaya merdane üzerinde daha az zaman tanır. Daha düşük hızda çalışma ise merdane üzerinde soğuması için daha fazla zaman verir. Kıvrılma hızla değiştiğinde soğutma süresi zaten sorunun bir parçasıdır.
Hat sonu ilerlemesi veya depolama sonrasında ortaya çıkan kıvrılma yalnızca soğutma merdanesine bağlanmamalıdır. Levha çekme, destek veya tutma merdanelerine ulaştığında hala sıcak olabilir. Bu aşamadaki düzensiz çekme, şekil değişimini kalıcı hale getirebilir. Kararsız çekme veya hız kaynaklı hareket için Çekici Merdaneler sayfasına bakın. Eşli besleme veya tutma teması için sayfasına bakın: Kıstırma Merdaneleri.
Düşük Parlaklık, Puslanma veya Mat Bantlar: Yüzey Tepkisini İzleyin
Yüzey kalitesi sorunları üç türe ayrıldığında daha kolay okunur.
Tam genişlikte düşük parlaklık genellikle tüm levhayı etkileyen bir duruma işaret eder: eriyik durumu, merdane sıcaklığı, soğutma hızı veya mevcut merdane yüzeyiyle uyuşmayan bir yüzey hedefi.
Bölgesel mat veya puslu bir bant daha çok bölgesel temasa işaret eder. Levha o bölgede merdaneye tam olarak temas etmiyor olabilir. Sıcak levha ile merdane yüzeyi arasında hava sıkışmış olabilir. Kalıntı veya yüzey birikimi (plate-out) de yüzey transferini değiştiriyor olabilir.
Temizlikten sonra iyileşen ve ardından geri dönen bir yüzey kalitesi sorunu güçlü bir sinyaldir. Merdane tekrar malzeme topluyor olabilir veya yüzey artık levhayı kararlı bir şekilde bırakmıyor ya da parlatmıyor olabilir. Temizlik hiçbir fark yaratmadığında sorunun genellikle sürecin daha önceki aşamalarında kontrol edilmesi gerekir.
Dar temas çizgileri, çizikler ve tekrarlayan izler bu makaleden ayrı tutulmalıdır. Bunlar Tülbent (Web) Malzemelerde Yüzey İzleri kapsamında daha iyi ele alınır. Bu sayfa için ana odak parlaklık, puslanma, soğutma teması ve merdane temasından sonra yüzeyin nasıl değiştiğidir.
Merdanenin Kendisi Ne Zaman Kontrol Edilmeye Değer Hale Gelir?
Levha belirli bir temas noktasından hemen sonra değiştiğinde, temizlik yalnızca kısa bir süre yardımcı olduğunda, bir taraf sürekli tekrarladığında veya sorun daha yüksek hızda güçlendiğinde merdane kontrol listesinde üst sıralara çıkmalıdır.
Yandan aydınlatma faydalıdır. Önden temiz görünen bir merdane, yandan bakıldığında mat bölgeler, yapışkan kalıntı, kenar birikimi, düzensiz parlatma, çatlaklar, şişme veya bölgesel aşınma gösterebilir. Bu belirtiler tek başına malzeme adından daha önemlidir.
Soğutma merdanesi grubunun yakınındaki kauçuk kaplamalı basınç, destek, sıkıştırma veya çekme merdaneleri için kaplama işe uygun olmalıdır. Çok sert bir yüzey basıncı yoğunlaştırabilir. Çok yumuşak veya sıcak temas altında kararsız olan bir yüzey ise düzensiz çekme veya yüzey değişimi yaratabilir.
İlgili konumun desteğe, aşınma direncine ve sabit tutuşa ihtiyacı olduğunda Poliüretan Kauçuk Merdaneler incelenecek yönlerden biri olabilir. Daha hassas levha yüzeyleri için inceleme aynı zamanda yüzey kalitesini, temas basıncını, merdane hassasiyetini ve eski merdane hasar desenini de içermelidir.
Merdaneleri Değiştirmeden Önce Ne Gönderilmeli?
Faydalı bilgilerin karmaşık olması gerekmez. Belirtiyi, ilk nerede ortaya çıktığını ve onu neyin değiştirdiğini göstermelidir.
Levha için malzemeyi, hedef kalınlığı, gerçek kalınlık haritasını, levha genişliğini, merkez ve kenar ölçümlerini, yüzey hedefini ve levhanın parlak, mat, şeffaf veya dokulu olup olmadığını gönderin.
Hat için mevcutsa kalıp aralığını, merdane aralığını, merdane sıcaklık değerlerini, hat hızını, çekici hızını, temizlik sonucunu ve sorunun hız, basınç, sıcaklık veya temizlik ayarlarından sonra değişip değişmediğini gönderin.
Merdane için merdane konumunu, çapını, gövde boyunu, biliniyorsa sertliğini, yüzey kalitesini, eski merdane fotoğraflarını, bölgesel aşınmayı, kalıntıyı, çatlakları, şişmeyi veya düzensiz yüzey durumunu gönderin. Yandan ışıkla çekilmiş fotoğraflar çoğu zaman önden çekilmiş temiz fotoğraflardan daha faydalıdır.
Eski merdane daha önce iyi çalıştıysa teknik resimler, ölçüler, sertlik, merdane konumu ve eski merdane fotoğrafları bir yenileme yönü başlatmak için zaten yeterli olabilir. Aynı sorun temizlik, taşlama veya değişim sonrasında tekrarlamaya devam ediyorsa temas durumu, yüzey kalitesi, hizalama ve kauçuk karışım yönünün daha yakından incelenmesi gerekir.
İlgili Sayfalar
Teknik Resim veya Merdane Bilgilerini Gönderin
Soğutma merdanesi grubundan sonraki kalınlık değişimi, kıvrılma, düşük parlaklık, puslanma veya düzensiz yüzey kalitesi için en faydalı başlangıç noktası, ilk görünür nokta ve belirtiyi iyileştiren veya kötüleştiren değişimdir.
Levha hattı çevresindeki merdaneler için halihazırda teknik resimleriniz, ölçüleriniz, numuneleriniz veya net bir şartnameniz varsa bunları doğrudan Wolorin ile paylaşabilirsiniz. Belgelerinize dayanarak özel üretim, fiyat teklifi veya üretim onayı süreçleriyle ilerleyebiliriz.
Bilgiler henüz tam değilse merdane konumu, levha malzemesi, kalınlık ve genişlik, yüzey hedefi, eski merdane fotoğrafları ve çözmek istediğiniz sorun ile başlayabilirsiniz.