
Problemas de chill rolls en lámina plástica: variación de espesor, curvatura y acabado superficial
Una lámina plástica puede salir del stack de chill rolls con variación de espesor, curvatura en bordes, haze, zonas mates o un acabado inconsistente.
Una banda gruesa/delgada puede empezar en la salida de la matriz. El curl puede proceder de enfriamiento asimétrico. Una zona mate o con haze puede aparecer por contacto del rodillo. La sección de haul-off puede amplificar una diferencia que empezó antes.
La pregunta útil no es «¿qué ajuste está mal?», sino «¿dónde cambió primero la lámina?». Observe la lámina a la salida de la hilera, tras el primer contacto con el rodillo enfriador y tras el enfriamiento final. Esa secuencia sencilla suele ahorrar varias rondas de ajustes a ciegas.
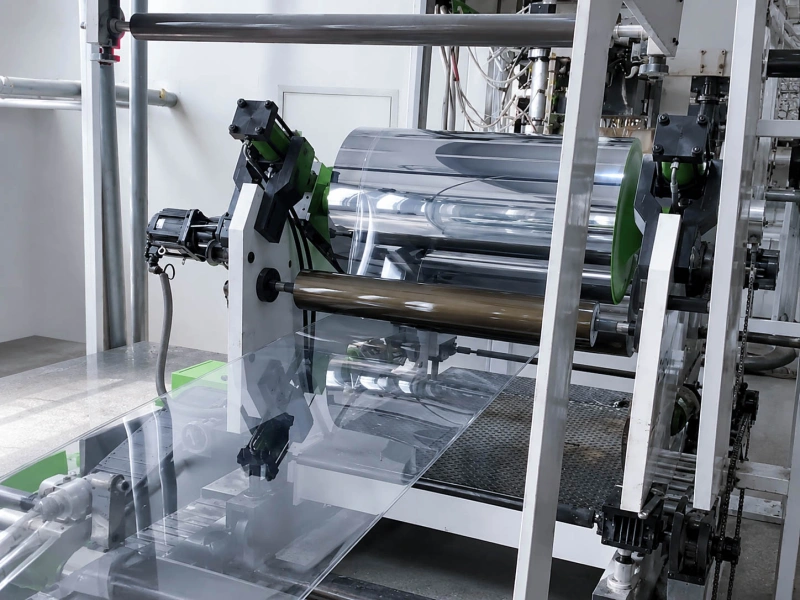
Empiece por el punto donde cambia la lámina
Una calandra de enfriamiento puede influir en el espesor, el enfriamiento y el acabado superficial, pero no crea por sí sola todos los problemas.
Cuando la misma franja gruesa-fina es visible antes del primer contacto con el rodillo, la primera comprobación debe centrarse en la hilera. Revise la abertura de la hilera, el flujo de fundido, la estabilidad de la producción y si la franja se mantiene en la misma posición a lo ancho.
Cuando la lámina parece aceptable a la salida de la hilera pero cambia tras el contacto con los rodillos, la calandra cobra más importancia. La separación entre rodillos, la presión, la temperatura, el ancho de contacto y el estado de la superficie del rodillo suben en la lista.
Cuando la lámina parece aceptable tras la calandra pero se curva después, puede que siga conservando calor o tensiones. El arrastre aguas abajo, el soporte, el contacto con el transportador de enfriamiento o el almacenamiento pueden decidir entonces el aspecto final de la lámina.
No mezcle variación de espesor, curl y acabado superficial
La variación de espesor, el curvado y el cambio de acabado pueden aparecer en la misma zona de la línea, pero cuentan historias distintas.
En el espesor, lo más importante es el patrón a lo ancho. Una lámina más gruesa en el centro, un borde fino o un patrón más grueso en un lado aportan más información que un único valor medio de espesor.
En el curvado, importan el momento y la dirección. El curvado justo después de la calandra es distinto del curvado tras el enfriamiento o el almacenamiento. El curvado de bordes también es distinto del curvado en todo el ancho.
En el acabado, importa la respuesta de la superficie. Un brillo bajo en todo el ancho, una franja local turbia y una zona de borde mate no deben tratarse como el mismo defecto.
| Defecto | Dónde mirar primero | Señal de campo útil |
|---|---|---|
| Banda thick/thin fija | Die gap, melt flow o roll gap | La franja se mantiene en la misma posición a lo ancho |
| El espesor cambia después de contacto | Gap, presión y condición de contacto | El patrón reacciona a cambios de separación o de presión |
| Un lado tiene distinto espesor | Gap lateral, alineación o pull desigual | Se repite en el mismo lado de la máquina |
| Curl justo después del stack | Temperatura y balance de enfriamiento | El curvado sigue a un lado enfriado |
| Edge curl | Contacto y cooling en bordes | El borde se levanta antes de que cambie el centro |
| Bajo brillo / haze | Temperatura del rodillo, contacto o residuo | El acabado cambia tras un contacto con rodillo |
| Banda mate local | Contacto local, aire atrapado o superficie sucia | La limpieza ayuda brevemente o la franja sigue una zona del rodillo |
Para la disposición general de rodillos de la línea de lámina, la página de Rodillos para procesamiento de láminas y placas plásticas de Wolorin ofrece la dirección de apoyo comercial para las posiciones de enfriamiento, soporte, tracción y rodillos aguas abajo.
Variación de espesor: trace el perfil transversal
Muchos problemas de espesor se aclaran al medir la lámina a lo ancho. El espesor medio puede seguir pareciendo aceptable mientras un borde es fino, el centro es grueso o un lado sigue desviándose.
Una banda thick/thin fija en la misma posición puede relacionarse con die gap, flujo de material o roll gap. Si cambia con output o haul-off, la relación de drawdown también merece revisión.
Cuando el patrón ya está presente a la salida de la hilera, dedicar demasiado tiempo a la temperatura del rodillo suele ser una pérdida de tiempo. Primero hay que atender la hilera. Cuando el patrón solo se hace visible tras pasar la lámina por la separación entre rodillos, la calandra ha entrado en la cadena de evidencias.
Pequeñas diferencias en la separación entre rodillos pueden notarse mucho tras el enfriamiento, sobre todo en láminas anchas. Un lado puede soportar más presión, la lámina puede contactar con el rodillo de forma distinta o el rodillo puede no quedar paralelo bajo carga. Cuando el espesor responde al ajuste de la presión, los Rodillos de presión son una dirección de apoyo útil.
Cuando se repite siempre el mismo lado, no se quede en los ajustes. La alineación, el estado de los rodamientos, el movimiento del rodillo y el descentramiento pueden provocar un problema estable en un lado. Para esa dirección, consulte Descentramiento y desalineación de rodillos.
Curl: trate el problema como una historia de enfriamiento y tensión
El curvado tras la calandra de enfriamiento suele ser una cuestión de enfriamiento.
Un lado de la lámina puede fijarse antes. El otro puede mantenerse más caliente durante más tiempo y seguir contrayéndose. Cuando ocurre, la lámina se curva hacia el lado con mayor efecto de enfriamiento o contracción. Por eso la dirección del curvado importa más que una nota general como «la lámina se curva tras la extrusión».
El edge curl debe tratarse por separado del curl de toda la lámina. Los bordes pueden enfriarse de forma distinta por menor contacto, airflow, geometría o temperatura local.
La velocidad también cambia el tiempo de contacto. Si el curl aumenta o disminuye claramente con velocidad, la historia térmica y el tiempo de enfriamiento son pistas importantes.
El curvado que aparece tras el recorrido aguas abajo o el almacenamiento no debe atribuirse solo al rodillo enfriador. La lámina puede seguir caliente al llegar a los rodillos de arrastre, soporte o sujeción. Un arrastre irregular en esa fase puede fijar el cambio de forma. Para un arrastre inestable o movimientos relacionados con la velocidad, consulte los Rodillos de tracción. Para el contacto emparejado de alimentación o sujeción, consulte los Rodillos de apriete.
Acabado superficial: compruebe si el defecto es general o local
Los problemas de acabado superficial se interpretan mejor separándolos en tres tipos.
Un brillo bajo en todo el ancho suele apuntar a una condición que afecta a toda la lámina: el estado del fundido, la temperatura del rodillo, la velocidad de enfriamiento o un objetivo superficial que no corresponde al acabado actual del rodillo.
Una franja local mate o turbia apunta más a un contacto local. Puede que la lámina no toque por completo el rodillo en esa zona. Puede quedar aire atrapado entre la lámina caliente y la cara del rodillo. Los residuos o el plate-out también pueden estar cambiando la transferencia superficial.
Un problema de acabado que mejora tras la limpieza y luego vuelve es una señal clara. Puede que el rodillo esté acumulando material de nuevo o que la superficie ya no libere o pula la lámina de forma estable. Cuando la limpieza no cambia nada, el problema suele tener que buscarse antes en el proceso.
Las líneas de contacto estrechas, los arañazos y las marcas repetidas deben tratarse aparte de este artículo. Se abordan mejor en Marcas superficiales en materiales en banda. En esta página, lo principal es el brillo, la turbidez, el contacto de enfriamiento y cómo cambia la superficie tras el contacto con el rodillo.
Cuándo el rodillo se vuelve una pista fuerte
El rodillo debe subir en la lista de comprobación cuando la lámina cambia justo después de un punto de contacto concreto, cuando la limpieza solo ayuda durante poco tiempo, cuando se repite un lado o cuando el problema se agrava a mayor velocidad.
La luz lateral es útil. Un rodillo que parece limpio de frente puede mostrar zonas mates, residuos pegajosos, acumulación en los bordes, pulido irregular, grietas, hinchamiento o desgaste local al mirarlo de lado. Estas señales importan más que el nombre del material por sí solo.
En los rodillos de presión, soporte, apriete o arrastre recubiertos de caucho cerca de la calandra de enfriamiento, el recubrimiento debe corresponder a la función. Una superficie demasiado dura puede concentrar la presión. Una superficie demasiado blanda o inestable con el contacto caliente puede crear un arrastre irregular o cambios superficiales.
Cuando la posición necesita soporte, resistencia al desgaste y un agarre estable, los Rodillos de caucho de poliuretano pueden ser una dirección a revisar. Para superficies de lámina más exigentes, la revisión también debe incluir el acabado superficial, la presión de contacto, la precisión del rodillo y el patrón de fallo del rodillo antiguo.
Qué enviar antes de cambiar o sustituir rodillos
La información útil no tiene por qué ser complicada. Debe mostrar el síntoma, dónde aparece primero y qué lo hace cambiar.
Para la lámina, envíe el material, el espesor objetivo, el mapa de espesor real, el ancho de la lámina, las mediciones en el centro y en los bordes, el objetivo superficial y si la lámina es brillante, mate, transparente o texturizada.
Para la línea, envíe la abertura de la hilera si se conoce, la separación entre rodillos, las lecturas de temperatura de los rodillos, la velocidad de línea, la velocidad de arrastre, el resultado de la limpieza y si el problema cambia tras ajustar la velocidad, la presión, la temperatura o la limpieza.
Para el rodillo, envíe la posición, el diámetro, la longitud de cara, la dureza si se conoce, el acabado superficial, fotos del rodillo antiguo, desgaste local, residuos, grietas, hinchamiento o estado superficial irregular. Las fotos con luz lateral suelen ser más útiles que las fotos frontales limpias.
Si el rodillo antiguo funcionaba bien, los planos, las dimensiones, la dureza, la posición del rodillo y las fotos del rodillo antiguo pueden bastar para iniciar una sustitución. Si el mismo problema vuelve tras la limpieza, el rectificado o la sustitución, hay que revisar con más detalle las condiciones de contacto, el acabado superficial, la alineación y la dirección del compuesto de caucho.
Páginas relacionadas
Enviar planos o datos del rodillo
Para la variación de espesor, el curvado, el brillo bajo, la turbidez o el acabado irregular tras la calandra de enfriamiento, el punto de partida más útil es el primer punto visible y el cambio que mejora o empeora el síntoma.
Si ya dispone de planos, medidas, muestras o una especificación clara de los rodillos de la línea de lámina, puede enviárnoslos directamente a Wolorin. Podemos proceder con la fabricación a medida, el presupuesto o la confirmación de producción a partir de sus documentos.
Si la información aún no está completa, puede empezar igualmente con la posición del rodillo, el material de la lámina, el espesor y el ancho, el objetivo superficial, fotos del rodillo antiguo y el problema que desea resolver.