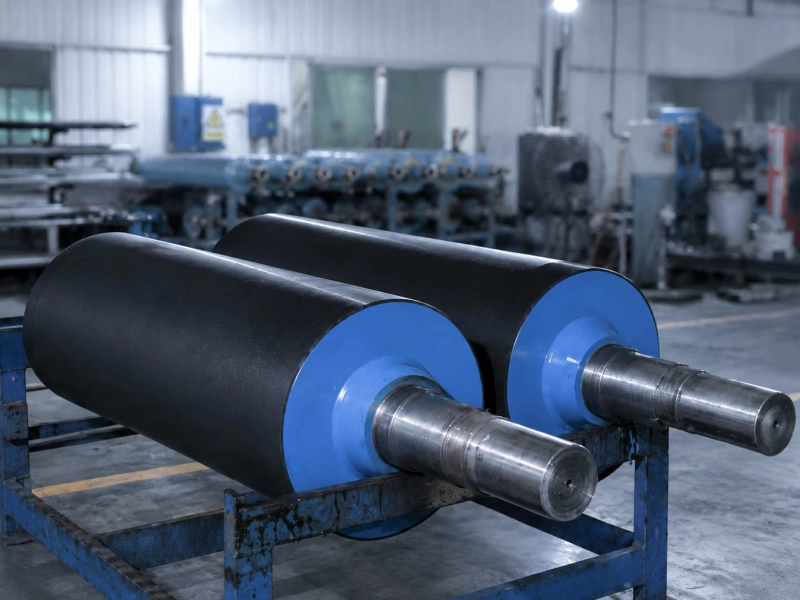
Übertragungswalzen
Klebstoffaufnahme, -ablösung und -übertragung.

Eine geringe Haftfestigkeit in flexiblen Verpackungslaminaten kann die gesamte Bahn, eine Seite, die Kanten oder nur einige wenige lokale Bereiche betreffen.
Das Laminat kann sich zu leicht ablösen. Eine Kante kann sich nach dem Schneiden abheben. Ein schmaler, schwacher Streifen kann über mehrere Walzen hinweg an derselben Stelle verbleiben. In anderen Fällen sieht das Laminat beim Verlassen der Produktionslinie akzeptabel aus, weist aber nach dem Aushärten dennoch Mängel auf.
Diese Muster weisen in der Regel auf unterschiedliche Prozessschritte hin. Eine allgemeine Schwäche hängt häufiger mit der Klebstoffvorbereitung, der Schichtdicke, der Benetzung oder der Aushärtung zusammen. Ein fester Schwachbereich oder ein deutlicher Unterschied zwischen Rand und Mitte lenkt die Aufmerksamkeit auf Übertragungs-, Dosier- und Spaltkontaktmerkmale.
Nehmen Sie Proben von der linken, mittleren und rechten Seite der Bahn. Verwenden Sie für jede Probe die gleiche Schältestmethode und die gleiche Aushärtungszeit.
Ziel ist es, das Muster über die gesamte Breite zu erkennen.
| Was Sie sehen | Wo soll ich anfangen? |
|---|---|
| Der größte Teil der Breite ist schwach. | Klebstoffmischung, Schichtgewicht, Benetzung, Trocknung und Aushärtung |
| eine Seite schwächer | Querbahnbeschichtung, Oberflächenbehandlung, Bahnposition oder Kontakt zwischen Bahn und Bahnspalt |
| Beide Ränder sind schwächer als die Mitte. | Kantenbeschichtung, Benetzung, Oberflächenbehandlung oder Kantenkontakt |
| eine Kante hebt sich nach dem Schneiden | Lokale Verunreinigungen, mangelhafter Kantentransfer oder ungleichmäßiger Kontakt zwischen Walzen und Stumpf |
| lokale trockene Stellen | Partikel, lokale Verunreinigung, mangelhafte Benetzung oder instabiler Transfer |
| Ein schwaches Band bleibt in einer Maschinenposition | Dosierung, Transfer, Behandlungsprofil oder Walzenzustand |
| Die Bindung bleibt auch nach dem Aushärten gering. | Mischungsverhältnis, Aushärtung, Restlösungsmittel, Tinte oder Grenzflächenfehler |
Ein einzelner Schälwert aus der Mitte kann akzeptabel erscheinen, während eine Kante bereits beschädigt ist. Testposition und Aushärtungszeit bei jedem Ergebnis beibehalten.
Wenn der größte Teil der Breite schwach ist, beginnen Sie mit der Klebeschicht selbst.
Prüfen Sie die Klebstoffcharge, das tatsächliche Mischungsverhältnis, die Mischmethode und die Zeitspanne zwischen Mischen und Beschichten. Vergleichen Sie anschließend das tatsächliche Beschichtungsgewicht, die Trocknungsbedingungen und den Aushärtungsprozess.
Die Verwendung des richtigen Klebstoffs garantiert nicht, dass die Charge korrekt zubereitet wurde. Ein falsches Mischungsverhältnis, unvollständiges Mischen, eine lange Wartezeit nach dem Mischen oder eine Veränderung des Klebstoffzustands können die gesamte Rolle beeinträchtigen.
Die Maschineneinstellung beweist auch nicht, dass die erwartete Klebstoffmenge die Folie erreicht hat. Das tatsächliche Beschichtungsgewicht kann sich beim Anfahren, bei Geschwindigkeitsänderungen, Stopps, Neustarts oder beim Nachfüllen von Klebstoff ändern.
Falls auf beiden abgezogenen Oberflächen Klebstoffreste zurückbleiben, sich aber innerhalb der Klebstoffschicht Risse bilden, sollten Misch- und Aushärtungsprozess überprüft werden, bevor der Anpressdruck verändert wird.
Manchmal ist die Klebstoffmenge ausreichend, aber sie verteilt sich nicht richtig auf einer Oberfläche.
Bleibt nach dem Abziehen fast der gesamte Klebstoff auf einer Seite und die andere ist sauber oder nur teilweise benetzt, liegt die Schwachstelle wahrscheinlich an dieser Grenzfläche.
Die Folie wurde möglicherweise falsch herum in das Laminiergerät eingelegt. Die Oberflächenbehandlung könnte unzureichend sein oder während der Lagerung nachgelassen haben. Staub, Öl, Feuchtigkeit, Gleitmittel oder unzureichend getrocknete Tinte können ebenfalls verhindern, dass der Klebstoff die Oberfläche gleichmäßig benetzt.
Bedruckte Bereiche bedürfen einer genaueren Betrachtung. Wenn die schwache Haftung auf eine einzelne Druckfarbe, eine Druckspur oder eine Filmrolle beschränkt ist, liegt das Problem höchstwahrscheinlich eher am Material oder am Druckprozess selbst als an der gesamten Maschinenbreite.
Die Messwerte der Oberflächenbehandlung können hilfreich sein, sollten aber mit der tatsächlichen Schwachstelle übereinstimmen. Die abgelösten Oberflächen zeigen in der Regel deutlicher, wo die Verbindung versagt hat.
Bei Walzen, die direkt mit Klebstoff, Tinte, Lösungsmittel oder Reinigungsflüssigkeit in Berührung kommen, prüfen Sie, ob die Walzenoberfläche klebrig, aufgequollen, glänzend oder schwer zu reinigen ist. Diese Veränderungen können die Klebstoffaufnahme und -abgabe beeinträchtigen.
Sehen Gummiwalzen für Tinten-, Klebstoff- und Lösungsmittelkontakt zur gesonderten Materialkontaktprüfung.
Wenn eine Seite dauerhaft schwächer ist, verändert sich etwas über die gesamte Maschinenbreite.
Vergleichen Sie die schwächere Seite mit dem Beschichtungsgewichtsprofil, der Oberflächenbehandlung, der Bahnposition, dem Walzenpressen, der Temperatur und dem Zustand der benachbarten Walzen.
Wenn der schwache Bereich nach dem Wechsel der Filmrolle auf derselben Maschinenseite verbleibt, überprüfen Sie die Beschichtung, die Dosierung, den Transfer und die Anpressbereiche auf dieser Seite.
Wenn sich die Schwachstelle mit der Filmrolle oder der bedruckten Bahn bewegt, überprüfen Sie zuerst den Film, die Tinte und die behandelte Oberfläche.
Dosier- und Transferwalzen werden wichtig, wenn das schwache Band mit einer festen Position auf der Walzenoberfläche übereinstimmt.
Getrockneter Klebstoff, lokale Verunreinigungen, ungleichmäßiger Verschleiß, Kratzer oder ungleichmäßige Kanten können die Klebeschicht beeinträchtigen. Eine Farbrolle kann noch brauchbar aussehen, obwohl ein Teil ihrer Oberfläche den Klebstoff nicht mehr gleichmäßig aufnimmt oder abgibt.
Wenn die Walze die Klebstoffmenge reguliert, überprüfen Sie die Dosierwalzen Position.
Wenn die Walze Klebstoff aufnimmt und auf die Bahn überträgt, überprüfen Sie die Übertragungswalzen Position.
Das Ablösen der Kanten wird oft erst nach dem Aufwickeln, Lagern, Schneiden oder der Beutelherstellung sichtbar. Der spätere Arbeitsschritt kann das Problem zwar aufdecken, die schwache Verbindung kann sich aber auch schon vorher gebildet haben.
Prüfen Sie, ob das Problem nur eine oder beide Kanten betrifft, ob es auf derselben Maschinenseite auftritt und ob es entlang derselben Schneidbahn verläuft. Achten Sie außerdem darauf, ob es nahe der Beschichtungskante bleibt oder nur in bedruckten Bereichen auftritt.
Vergleichen Sie den Rand mit der Mitte. Am Rand haftet möglicherweise weniger Klebstoff. Auch die Benetzung oder Oberflächenbehandlung kann dort schwächer sein. Verunreinigungen, eine instabile Bahnposition, geringerer Randdruck oder eine niedrigere Randtemperatur können dasselbe Ergebnis hervorrufen.
Wenn sich die schwache Kante nach der Druckanpassung verändert, überprüfen Sie den lokalen Einzugsbereich.
Unter Andruckwalzen Es sollte ein gleichmäßiger Kontakt über die gesamte Arbeitsbreite gewährleistet sein. Ungleichmäßige Belastung, mangelhafte Ausrichtung, einseitiger Verschleiß oder Beschädigungen der Gummioberfläche können dazu führen, dass eine Kante weniger effektiven Kontakt aufweist.
Eine Erhöhung des Drucks über die gesamte Breite ist nicht immer die Lösung. Wenn nur eine Seite schwach ist, kann die Mitte bereits normal funktionieren.
Lokale Trockenstellen entstehen in der Regel durch eine lokale Unterbrechung und nicht durch ein Problem, das die gesamte Breite betrifft.
Ein regelmäßiger Wiederholungsabstand deutet oft auf eine rotierende Oberfläche hin. Ein schmaler Streifen, der eine gleichbleibende Breite aufweist, steht eher im Zusammenhang mit Dosierung, Materialtransfer, Oberflächenbehandlung oder Walzenkontakt. Zufällige Flecken sind häufiger auf Partikel, Verunreinigungen oder unzureichende lokale Benetzung zurückzuführen.
Auch der Zeitpunkt spielt eine Rolle. Trockene Stellen, die nach einem Neustart auftreten, können auf eine instabile Klebstoffversorgung hindeuten. Verbessern sie sich nach der Reinigung und kehren dann wieder zurück, sollte man getrockneten Klebstoff oder Verunreinigungen auf der Transferfläche überprüfen.
Falls Klebstoffablagerungen den Transfer beeinträchtigen, siehe Material haftet an Gummiwalzenoberflächen.
Wenn das Laminat nach dem Aushärten noch schwach ist, überprüfen Sie den tatsächlichen Aushärtungsprozess und nicht die geplanten Einstellungen.
Die tatsächliche Lagertemperatur, die Zeitspanne zwischen Laminierung und Prüfung, die Aufzeichnung der Klebstoffmischung, die Trocknungsbedingungen, Restlösungsmittel und die Trocknung der Tinte – all dies spielt eine Rolle.
Die abgelösten Oberflächen können die Richtung verengen.
Wenn der Klebstoff größtenteils auf einer Seite bleibt, überprüfen Sie die Benetzung, die Oberflächenbehandlung, Verunreinigungen, Tinte und die schwächere Grenzfläche.
Wenn der Klebstoff auf beiden Seiten haftet, sich aber in der Mitte teilt, überprüfen Sie das Mischungsverhältnis, die Mischqualität, die Verarbeitungszeit, die Aushärtung und den Restlösungsmittelgehalt.
Wenn sich die Farbschicht ablöst, liegt das Problem eher an der Trocknung oder Haftung der Tinte. Erhöhter Anpressdruck kann eine schwache Farbschicht nicht reparieren.
Wenn der Film reißt, bevor sich die Bindung löst, könnte die Bindung an dieser Stelle bereits stärker sein als der Film selbst.
Gummiwalzen sollten genauer untersucht werden, wenn die Schwachstelle mit einer Dosier-, Transfer- oder Andruckstelle übereinstimmt.
An den Dosier- und Übergabestationen beeinflusst die Walzenoberfläche die Aufnahme, den Transport und die Abgabe des Klebstoffs. Eingetrockneter Klebstoff, lokaler Verschleiß, Oberflächenbeschädigungen oder ungleichmäßige Härte können dazu führen, dass sich in einem Bereich mehr Klebstoff ansammelt als in einem anderen.
Im Bereich der Laminierfuge beeinflusst die Gummibeschichtung die Druckverteilung über die Bahn. Härte, Ausrichtung, Oberflächenbeschaffenheit, Temperatur und Verschleiß verändern den tatsächlichen Kontakt.
Eine aufgequollene oder aufgeweichte Beschichtung kann den Walzendurchmesser und die Walzenform verändern. Ungleichmäßiges Schleifen oder Abrieb kann dazu führen, dass eine Seite stärker belastet wird. Eine glänzende oder verschmutzte Oberfläche kann ebenfalls die Klebstoffablösung und den Bahnkontakt beeinflussen.
Zwei Walzen können beide als NBR, EPDM, Silikon oder Polyurethan spezifiziert sein und sich dennoch unterschiedlich verhalten, da sich die Materialmischung, die Härte, die Haftung, das Schleifen und die endgültige Oberfläche unterscheiden.
Für einen unkomplizierten Austausch genügen möglicherweise die vorhandene Zeichnung, die Abmessungen, die Härte, die Walzenposition und Fotos der alten Walze.
Wenn das gleiche Haftungsproblem immer wieder auftritt, sollte die Walzenprüfung auch den Kontakt mit Klebstoff oder Lösungsmittel, die Betriebstemperatur, den Druck, die Geschwindigkeit, den Oberflächenzustand und die Art und Weise des Ausfalls der alten Walze umfassen.
Sehen Walzen für Beschichtungs- und Kaschieranlagen für die üblicherweise auf diesen Linien verwendeten Übergabe-, Dosier- und Anpresspositionen.
Eine kurze Produktionsbilanz genügt in der Regel.
Bewahren Sie die Ergebnisse der Abziehprüfung links, in der Mitte und rechts, die Aushärtungszeit, Fotos der abgezogenen Oberfläche, die Klebstoffcharge, das Mischungsverhältnis, Informationen zum Schichtgewicht und die genaue Position von Kantenablösungen oder trockenen Stellen auf.
Bei Prüfungen im Zusammenhang mit Walzen sollten die Walzenposition, Abmessungen, Härte, Oberflächenbeschaffenheit sowie Fotos von Verschleiß, Verunreinigungen, Aufquellen oder Beschädigungen hinzugefügt werden.
Ändern Sie jeweils nur eine Hauptbedingung. Andernfalls lässt sich selbst bei einem verbesserten Ergebnis möglicherweise nicht erkennen, welche Änderung tatsächlich geholfen hat.
Klebstoffaufnahme, -ablösung und -übertragung.
Klebstoffmenge und Kontrolle der Querbahn.
Anpressdruck und Kontaktbreite.
Walzenpositionen im Bereich der Beschichtung und Laminierung.
Gummimaterial bei Kontakt mit Flüssigkeiten und Chemikalien.
Klebstoffablagerungen und wiederkehrende Verunreinigungen.
Falls das Problem auf eine Transfer-, Dosier- oder Andruckwalze hinweist, senden Sie bitte die Walzenzeichnung, die Abmessungen, die Härte, Fotos der Oberfläche und die Arbeitsposition.
Fotos von Klebstoffablagerungen, ungleichmäßigem Verschleiß, Aufquellen, Kantenbeschädigungen oder polierten Bereichen sind ebenfalls hilfreich.
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie diese direkt an Wolorin senden. Auf Basis Ihrer Unterlagen können wir dann mit der kundenspezifischen Fertigung, einem Angebot oder der Produktionsbestätigung beginnen.
Falls die Informationen noch nicht vollständig sind, beginnen Sie mit der Walzenposition, der Laminatstruktur, dem Klebstoffkontakt und dem Problem, das in der Produktionslinie auftritt.