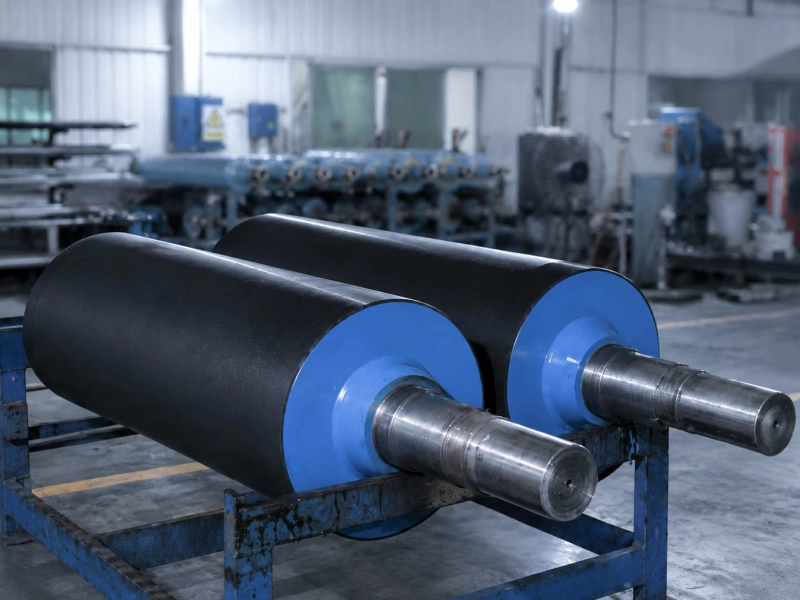
Transfer Merdaneleri
Yapıştırıcı alma, ayrılma (bırakma) ve transfer.

Esnek ambalaj laminatlarında düşük bağ kuvveti tam bandı, bir tarafı, kenarları veya yalnızca birkaç bölgesel alanı etkileyebilir.
Laminat çok kolay soyulup ayrılabilir. Dilimlemeden sonra bir kenar kalkabilir. Dar ve zayıf bir şerit birkaç bobin boyunca aynı konumda kalabilir. Diğer durumlarda ise laminat hattan çıktığında kabul edilebilir görünür ancak kürlenmeden sonra yine de başarısız olur.
Bu desenler genellikle prosesin farklı bölümlerine işaret eder. Genel zayıflık çoğunlukla yapıştırıcı hazırlığı, kaplama ağırlığı, ıslatma veya kürlenme ile bağlantılıdır. Sabit bir zayıf şerit veya belirgin bir kenar-merkez farkı ise transfer, dozajlama ve temas hattı (nip) temasını daha önemli hale getirir.
Bandın sol, merkez ve sağ tarafından numuneler alın. Her numune için aynı soyulma testi (peel test) yöntemini ve aynı kürlenme süresini kullanın.
Amaç genişlik boyunca deseni görmektir.
| Gördüğünüz durum | Nereden başlamalı |
|---|---|
| Genişliğin çoğu zayıf | Yapıştırıcı karıştırma, kaplama ağırlığı, ıslatma, kurutma ve kürlenme |
| Bir taraf daha zayıf | Enine bant kaplaması, yüzey işlemi, bant konumu veya temas hattı (nip) teması |
| Her iki kenar merkezden daha zayıf | Kenar kaplaması, ıslatma, yüzey işlemi veya kenar teması |
| Dilimleme veya sarımdan sonra bir kenar kalkıyor | Bölgesel kirlilik, zayıf kenar transferi veya düzensiz temas hattı (nip) teması |
| Küçük kuru alanlar görülüyor | Parçacıklar, bölgesel kirlilik, zayıf ıslatma veya kararsız transfer |
| Zayıf bir şerit tek bir makine konumunda kalıyor | Dozajlama, transfer, yüzey işlemi profili veya merdane durumu |
| Kürlenmeden sonra bağ düşük kalıyor | Karışım oranı, kürlenme, kalıntı solvent, mürekkep veya arayüz hatası |
Bir kenar halihazırda ayrılırken merkezden alınan tek bir soyulma değeri kabul edilebilir görünebilir. Test konumunu ve kürlenme süresini her sonuçla birlikte saklayın.
Genişliğin büyük kısmı zayıfsa doğrudan yapıştırıcı katmanının kendisiyle başlayın.
Yapıştırıcı partisini, gerçek karışım oranını, karıştırma yöntemini ve karıştırma ile kaplama arasındaki süreyi kontrol edin. Ardından gerçek kaplama ağırlığını, kurutma koşulunu ve kürlenme geçmişini karşılaştırın.
Doğru yapıştırıcı ürününü kullanmak partinin doğru hazırlandığını garanti etmez. Bir oran hatası, eksik karıştırma, karıştırmadan sonra uzun bir gecikme veya yapıştırıcı durumundaki bir değişiklik tüm bobini etkileyebilir.
Makine ayarı da beklenen miktarda yapıştırıcının filme ulaştığını kanıtlamaz. Gerçek kaplama ağırlığı başlangıç, hız değişimleri, duruşlar, yeniden başlatmalar veya yapıştırıcı takviyesi sırasında değişebilir.
Yapıştırıcı soyulan her iki yüzeyde de kalıyor ancak yapıştırıcı katmanının kendi içinde ayrılıyorsa temas hattını (nip) değiştirmeden önce karıştırma ve kürlenme kontrol edilmelidir.
Bazen yapıştırıcı miktarı yeterlidir ancak bir yüzey üzerine düzgün şekilde yayılmaz.
Soyulmadan sonra yapıştırıcının çoğu bir tarafta kalırken diğer taraf temiz veya yalnızca kısmen kaplanmış görünüyorsa zayıf nokta muhtemelen o arayüzdedir.
Film laminatöre yanlış taraftan girmiş olabilir. Yüzey işlemi (korona vb.) zayıf olabilir veya depolama sırasında düşmüş olabilir. Toz, yağ, nem, kaydırıcı katkılar (slip additives) veya zayıf kurumuş mürekkep de yapıştırıcının yüzeyi eşit şekilde ıslatmasını engelleyebilir.
Baskılı alanlar daha yakından incelenmeyi hak eder. Zayıf bağ tek bir mürekkep rengini, tek bir baskılı şeridi veya tek bir film bobinini takip ediyorsa sorunun tam makine genişliğinden ziyade malzeme veya baskı ile bağlantılı olma olasılığı daha yüksektir.
Yüzey işlemi ölçümleri yardımcı olabilir ancak gerçek zayıf alanla eşleşmelidir. Soyulan yüzeyler genellikle bağın nerede koptuğunu daha net gösterir.
Yapıştırıcı, mürekkep, solvent veya temizleme sıvısına doğrudan temas eden merdaneler için merdane yüzeyinin yapışkan, şişmiş, parlak veya temizlenmesi zor hale gelip gelmediğini kontrol edin. Bu değişiklikler yapıştırıcı alma ve ayrılma (bırakma) davranışını etkileyebilir.
Tutuş ve besleme teması hakkında daha fazla bilgi için Mürekkep, Yapıştırıcı ve Solvent Teması İçin Kauçuk Merdane sayfasına bakın.
Bir taraf tutarlı şekilde daha zayıf olduğunda makine genişliği boyunca bir şey değişiyor demektir.
Zayıf tarafı kaplama ağırlığı profili, yüzey işlemi, bant konumu, temas hattı (nip) basıncı, sıcaklık ve yakındaki merdane durumu ile karşılaştırın.
Film bobini değiştirildikten sonra zayıf şerit aynı makine tarafında kalıyorsa o taraftaki kaplama, dozajlama, transfer ve temas hattı (nip) bölgelerini kontrol edin.
Zayıf alan film bobini veya baskılı şeritle birlikte hareket ediyorsa önce filmi, mürekkebi ve işlem görmüş yüzeyi kontrol edin.
Zayıf şerit merdane yüzeyi üzerindeki sabit bir konumla hizalandığında dozajlama ve transfer merdaneleri önemli hale gelir.
Kurumuş yapıştırıcı, bölgesel kirlilik, düzensiz aşınma, çizikler veya bir kenarın diğerinden farklı çalışması yapıştırıcı katmanını bozabilir. Bir merdane hala kullanılabilir görünürken yüzeyinin bir kısmı artık yapıştırıcıyı eşit şekilde almıyor veya bırakmıyor olabilir.
Merdane yapıştırıcı miktarını kontrol ediyorsa Dozajlama Merdaneleri konumunu kontrol edin.
Merdane yapıştırıcıyı alıp banda aktarıyorsa Transfer Merdaneleri konumunu kontrol edin.
Kenar kalkması genellikle sarım, depolama, dilimleme veya torba yapımı sonrasında görünür hale gelir. Sonraki adım sorunu açığa çıkarabilir ancak zayıf bağ daha önce oluşmuş olabilir.
Sorunun tek bir kenarı mı yoksa her iki kenarı mı etkilediğini, aynı makine tarafında kalıp kalmadığını ve aynı dilimleme şeridini takip edip etmediğini kontrol edin. Ayrıca kaplama kenarına yakın kalıp kalmadığını veya yalnızca baskılı alanlarda görünüp görünmediğini not edin.
Kenarı merkezle karşılaştırın. Kenar daha az yapıştırıcı alıyor olabilir. Islatma veya yüzey işlemi de orada daha zayıf olabilir. Kirlilik, kararsız bant konumu, daha düşük kenar basıncı veya daha düşük kenar sıcaklığı da aynı sonucu yaratabilir.
Zayıf kenar basınç ayarından sonra değişiyorsa bölgesel temas hattı (nip) alanını inceleyin.
Basınç Merdaneleri çalışma genişliği boyunca eşit temas sağlamalıdır. Düzensiz yükleme, zayıf hizalama, tek taraflı aşınma veya kauçuk yüzeydeki hasar bir kenarı daha az etkin temasla bırakabilir.
Tam genişlik boyunca basıncı artırmak her zaman çözüm değildir. Yalnızca bir taraf zayıfsa merkez zaten normal çalışıyor olabilir.
Bölgesel kuru noktalar genellikle tam genişliği etkileyen bir sorundan ziyade bölgesel bir kesintiden kaynaklanır.
Düzenli bir tekrar mesafesi genellikle dönen bir yüzeye işaret eder. Tek bir genişlik konumunda kalan dar bir şeridin dozajlama, transfer, yüzey işlemi veya merdane teması ile bağlantılı olma olasılığı daha yüksektir. Rastgele noktalar ise çoğunlukla parçacıklar, kirlilik veya zayıf bölgesel ıslatma ile bağlantılıdır.
Zamanlama da yardımcı olur. Yeniden başlatmadan sonra ortaya çıkan kuru noktalar kararsız yapıştırıcı beslemesinden kaynaklanabilir. Temizlikten sonra iyileşip ardından geri dönüyorlarsa bir transfer yüzeyindeki kurumuş yapıştırıcı veya kirlilik kontrol edilmeye değerdir.
Yapıştırıcı birikintisi transferi etkiliyorsa sayfasına bakın: Kauçuk Merdane Yüzeylerine Malzeme Yapışması.
Laminat kürlenmeden sonra zayıf kaldığında planlanan ayar yerine gerçek kürlenme geçmişini kontrol edin.
Gerçek depolama sıcaklığı, laminasyon ile test arasındaki süre, yapıştırıcı karışım kaydı, kurutma koşulu, kalıntı solvent ve mürekkep kuruması önemlidir.
Soyulan yüzeyler yönü daraltabilir.
Yapıştırıcının çoğu bir tarafta kalıyorsa ıslatmayı, yüzey işlemini, kirliliği, mürekkebi ve daha zayıf olan arayüzü kontrol edin.
Yapıştırıcı her iki tarafta da kalıyor ancak ortadan ayrılıyorsa karışım oranını, karıştırma kalitesini, çalışma süresini, kürlenmeyi ve kalıntı solventi kontrol edin.
Mürekkep katmanı ayrılıyorsa sorun mürekkep kurumasına veya mürekkep tutunmasına daha yakındır. Daha fazla temas hattı (nip) basıncı zayıf bir mürekkep katmanını onarmaz.
Bağ ayrılmadan önce film yırtılıyorsa o konumdaki bağ zaten filmin kendisinden daha güçlü olabilir.
Zayıf alan bir dozajlama, transfer veya temas hattı (nip) konumuyla eşleştiğinde kauçuk merdaneler daha yakından incelenmeyi hak eder.
Dozajlama ve transfer istasyonlarında merdane yüzeyi yapıştırıcının nasıl alındığını, taşındığını ve bırakıldığını etkiler. Kurumuş yapıştırıcı, bölgesel aşınma, yüzey hasarı veya düzensiz sertlik bir alanda daha fazla, başka bir alanda daha az yapıştırıcı bırakabilir.
Laminasyon temas hattında (nip) ise kauçuk kaplama basıncın bant boyunca nasıl yayıldığını etkiler. Sertlik, hizalama, yüzey durumu, sıcaklık ve aşınma gerçek teması değiştirir.
Şişmiş veya yumuşamış bir kaplama merdane çapını ve temas hattı (nip) şeklini değiştirebilir. Düzensiz taşlama veya aşınma bir tarafın daha fazla yük taşımasına neden olabilir. Parlak veya kirli bir yüzey de yapıştırıcı ayrılmasını (bırakmasını) ve bant temasını değiştirebilir.
İki merdane de NBR, EPDM, silikon veya poliüretan olarak belirtilebilir ve karışım, sertlik, bağlanma, taşlama ve son yüzey farklı olduğu için yine de farklı çalışabilir.
Doğrudan bir değişim için mevcut teknik resim, ölçüler, sertlik, merdane konumu ve eski merdane fotoğrafları yeterli olabilir.
Aynı bağ sorunu tekrarlamaya devam ediyorsa merdane incelemesi yapıştırıcı veya solvent temasını, çalışma sıcaklığını, basıncı, hızı, yüzey durumunu ve eski merdanenin nasıl arızalandığını da içermelidir.
Tutuş ve besleme teması hakkında daha fazla bilgi için Kaplama ve Laminasyon Hattı Merdaneleri sayfasına bakın.
Kısa bir üretim kaydı genellikle yeterlidir.
Sol, merkez ve sağ soyulma sonuçlarını, kürlenme süresini, soyulan yüzey fotoğraflarını, yapıştırıcı partisini, karışım oranını, kaplama ağırlığı bilgilerini ve herhangi bir kenar kalkmasının veya kuru noktaların tam konumunu saklayın.
Merdane ile ilgili kontroller için merdane konumunu, ölçülerini, sertliğini, yüzey durumunu ve aşınma, kirlilik, şişme veya hasar fotoğraflarını ekleyin.
Her seferinde tek bir ana koşulu değiştirin. Aksi takdirde iyileşmiş bir sonuç bile gerçekte hangi değişikliğin yardımcı olduğunu göstermeyebilir.
Yapıştırıcı alma, ayrılma (bırakma) ve transfer.
Yapıştırıcı miktarı ve enine bant kontrolü.
Temas hattı (nip) basıncı ve genişlik boyunca temas.
Kaplama ve laminasyon etrafında kullanılan merdane konumları.
Sıvı ve kimyasal temas altında kauçuk malzeme.
Yapıştırıcı birikintisi ve tekrarlayan kirlilik.
Sorun bir transfer, dozajlama veya temas hattı (nip) merdanesine işaret ediyorsa merdane teknik resmini, ölçülerini, sertliğini, yüzey fotoğraflarını ve çalışma konumunu gönderin.
Yapıştırıcı birikintisi, düzensiz aşınma, şişme, kenar hasarı veya parlamış alanların fotoğrafları da faydalıdır.
Halihazırda teknik resimleriniz, ölçüleriniz, numuneleriniz veya net bir şartnameniz varsa bunları doğrudan Wolorin'e gönderebilirsiniz. Belgelerinize dayanarak özel üretim, fiyat teklifi veya üretim onayı süreçleriyle ilerleyebiliriz.
Bilgiler henüz tam değilse merdane konumu, laminat yapısı, yapıştırıcı teması ve hatta görülen sorun ile başlayın.