Rodillos de transferencia
Recogida, liberación y transferencia del adhesivo.

Una baja fuerza de unión en laminados de embalaje flexible puede afectar a toda la banda, a un lado, a los bordes o solo a algunas zonas locales.
El laminado puede separarse con demasiada facilidad. Un borde puede levantarse tras el corte longitudinal. Una franja débil estrecha puede mantenerse en la misma posición en varias bobinas. En otros casos, el laminado parece aceptable al salir de la línea, pero falla igualmente tras el curado.
Una debilidad general suele mantener la revisión en preparación del adhesivo, coat weight, wetting, secado y curing. Una franja débil fija o una diferencia borde-centro hace más relevantes las posiciones de transferencia, dosificación y nip.
Empiece con muestras izquierda-centro-derecha utilizando el mismo método de peel y el mismo tiempo de curado.
El objetivo es ver el patrón a lo ancho.
| Lo que se ve | Por dónde empezar |
|---|---|
| La mayor parte del ancho es débil | Mezcla del adhesivo, gramaje de recubrimiento, humectación, secado y curado |
| Un lado es más débil | Recubrimiento a lo ancho, tratamiento superficial, posición de la banda o contacto en el nip |
| Ambos bordes son más débiles que el centro | Recubrimiento de los bordes, humectación, tratamiento superficial o contacto en los bordes |
| Un borde se levanta tras el corte o el bobinado | Contaminación local, mala transferencia en el borde o contacto irregular en el nip |
| Aparecen pequeñas zonas secas | Partículas, contaminación local, mala humectación o transferencia inestable |
| Una franja débil se mantiene en una posición de la máquina | Dosificación, transferencia, perfil de tratamiento o estado del rodillo |
| La unión sigue siendo baja tras el curado | Proporción de mezcla, curado, disolvente residual, tinta o fallo en la interfaz |
Un único valor de pelado en el centro puede parecer aceptable mientras un borde ya está fallando. Conserve la posición del ensayo y el tiempo de curado con cada resultado.
Si la mayor parte del ancho es débil, empiece por la propia capa de adhesivo.
Compruebe el lote de adhesivo, la proporción de mezcla real, el método de mezcla y el tiempo entre la mezcla y el recubrimiento. Después compare el gramaje de recubrimiento real, las condiciones de secado y el historial de curado.
Utilizar el producto adhesivo correcto no garantiza que el lote se haya preparado correctamente. Un error de proporción, una mezcla incompleta, un largo retraso tras la mezcla o un cambio en el estado del adhesivo pueden afectar a toda la bobina.
El ajuste de la máquina tampoco demuestra que la cantidad de adhesivo prevista haya llegado a la película. El gramaje real puede cambiar durante el arranque, los cambios de velocidad, las paradas, los rearranques o la reposición de adhesivo.
Si queda adhesivo en ambas caras y el fallo se produce dentro de la propia capa adhesiva, mantenga la revisión en mezcla, curing, tiempo de trabajo y residual solvent.
Una cantidad aparentemente suficiente no garantiza que la película se haya mojado correctamente.
Si la mayor parte del adhesivo queda en un lado tras el pelado mientras el otro lado parece limpio o solo parcialmente cubierto, el punto débil probablemente está en esa interfaz.
Puede que la película entrara en la laminadora por la cara equivocada. El tratamiento superficial puede ser débil o haber disminuido durante el almacenamiento. El polvo, el aceite, la humedad, los aditivos deslizantes o una tinta mal secada también pueden impedir que el adhesivo moje la superficie de forma uniforme.
Si la debilidad sigue un color de impresión, una lane concreta o un roll de film, mantenga parte de la revisión en material/printing en lugar de trasladarla directamente al nip.
Las lecturas del tratamiento superficial pueden ayudar, pero deben corresponder a la zona débil real. Las superficies peladas suelen mostrar con más claridad dónde falló la unión.
En rodillos que contactan directamente adhesivo, tinta, solvente o limpiador, una superficie sticky, swollen, brillante o difícil de limpiar puede alterar transferencia y wetting.
Consulte Rodillos de caucho para contacto con tinta, adhesivo y disolvente para la revisión aparte del contacto con el material.
Si un lado del laminado es débil y el otro es estable, compare izquierda, centro y derecha.
Compare el lado débil con el perfil de gramaje, el tratamiento superficial, la posición de la banda, la presión del nip, la temperatura y el estado de los rodillos cercanos.
Si el lado débil permanece en el mismo lado de la máquina después de cambiar el roll de film, coating/metering/transfer/nip ganan peso.
Si se mueve con un roll de film, printed lane o lado de material, la evidencia se desplaza al sustrato, tinta o tratamiento.
Los rodillos dosificadores y de transferencia cobran importancia cuando la franja débil coincide con una posición fija en la cara del rodillo.
El adhesivo seco, la contaminación local, el desgaste irregular, los arañazos o un borde que funciona de forma distinta al otro pueden alterar la capa de adhesivo. Un rodillo puede seguir pareciendo utilizable mientras una parte de su superficie ya no recoge ni libera el adhesivo de forma uniforme.
Si el rodillo controla la cantidad de adhesivo, revise la posición del Rodillos dosificadores .
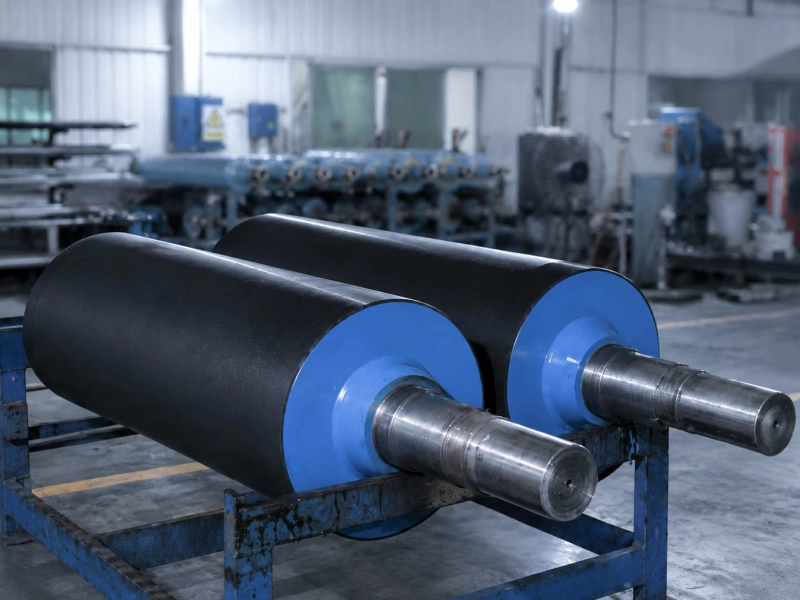
Si el rodillo recoge y transfiere adhesivo a la banda, revise la posición del Rodillos de transferencia .
El levantamiento de los bordes suele hacerse visible tras el bobinado, el almacenamiento, el corte longitudinal o la fabricación de bolsas. La etapa posterior puede revelar el problema, pero la unión débil puede haberse formado antes.
Compruebe si el problema afecta a un borde o a ambos, si se mantiene en el mismo lado de la máquina y si sigue la misma calle de corte. Anote también si se mantiene cerca del borde del recubrimiento o aparece solo en las zonas impresas.
Compare el borde con el centro. Puede que el borde reciba menos adhesivo. La humectación o el tratamiento superficial también pueden ser más débiles ahí. La contaminación, una posición inestable de la banda, una menor presión o una menor temperatura en el borde pueden producir el mismo resultado.
Si el borde débil cambia tras ajustar la presión, inspeccione la zona local del nip.
La página de Rodillos de presión deben proporcionar un contacto uniforme en todo el ancho de trabajo. Una carga irregular, una mala alineación, un desgaste en un solo lado o daños en la superficie de caucho pueden dejar un borde con un contacto efectivo menor.
Aumentar la presión en todo el ancho no siempre es la respuesta. Si solo un lado es débil, puede que el centro ya esté funcionando con normalidad.
Las zonas secas locales suelen deberse a una interrupción local más que a un problema que afecte a todo el ancho.
Una distancia de repetición regular suele apuntar a una superficie giratoria. Una franja estrecha que se mantiene en una posición del ancho suele estar más relacionada con la dosificación, la transferencia, el tratamiento superficial o el contacto del rodillo. Los puntos aleatorios suelen estar más relacionados con partículas, contaminación o una mala humectación local.
El momento en que aparecen también ayuda. Las zonas secas que aparecen tras un rearranque pueden deberse a un suministro inestable de adhesivo. Si mejoran tras la limpieza y luego vuelven, conviene revisar si hay adhesivo seco o contaminación en una superficie de transferencia.
Si la acumulación de adhesivo afecta a la transferencia, consulte Adherencia de material a la superficie de los rodillos de caucho.
Cuando el laminado sigue siendo débil tras el curado, revise el historial de curado real y no el ajuste previsto.
Importan la temperatura real de almacenamiento, el tiempo entre la laminación y el ensayo, el registro de mezcla del adhesivo, las condiciones de secado, el disolvente residual y el secado de la tinta.
Las superficies peladas pueden acotar la dirección.
Si la mayor parte del adhesivo queda en un lado, revise la humectación, el tratamiento superficial, la contaminación, la tinta y la interfaz más débil.
Si el adhesivo queda en ambos lados pero se separa por el centro, revise la proporción de mezcla, la calidad de la mezcla, el tiempo de trabajo, el curado y el disolvente residual.
Si se separa la capa de tinta, el problema está más relacionado con el secado o la adhesión de la tinta. Más presión en el nip no reparará una capa de tinta débil.
Si la película se rompe antes de que se libere la unión, la unión en esa posición puede ser ya más fuerte que la propia película.
Los rodillos se vuelven relevantes cuando la zona débil coincide con una posición de metering, transfer o nip.
En las estaciones de dosificación y transferencia, la superficie del rodillo influye en cómo se recoge, transporta y libera el adhesivo. El adhesivo seco, el desgaste local, los daños superficiales o una dureza irregular pueden dejar más adhesivo en una zona y menos en otra.
En el nip de laminación, el recubrimiento de caucho influye en cómo se reparte la presión a lo ancho de la banda. La dureza, la alineación, el estado de la superficie, la temperatura y el desgaste cambian el contacto real.
Swelling o softening puede cambiar diámetro y nip. Grinding/desgaste desigual puede alterar presión lateral. Una superficie shiny/contaminated puede cambiar release o contacto.
Dos rodillos pueden estar especificados como NBR, EPDM, silicona o poliuretano y aun así funcionar de forma distinta porque el compuesto, la dureza, la adhesión, el rectificado y la superficie final son diferentes.
Para una sustitución sencilla, el plano existente, las dimensiones, la dureza, la posición del rodillo y las fotos del rodillo antiguo pueden ser suficientes.
Si el mismo problema de unión sigue volviendo, la revisión del rodillo también debe incluir el contacto con adhesivo o disolvente, la temperatura de trabajo, la presión, la velocidad, el estado de la superficie y la forma en que falló el rodillo antiguo.
Consulte Rodillos para líneas de recubrimiento y laminación para las posiciones habituales de transferencia, dosificación y nip utilizadas en estas líneas.
Un registro de producción breve suele ser suficiente.
Conserve los resultados de pelado a la izquierda, en el centro y a la derecha, el tiempo de curado, fotos de las superficies peladas, el lote de adhesivo, la proporción de mezcla, la información de gramaje y la posición exacta de cualquier levantamiento de bordes o zona seca.
Para las comprobaciones relacionadas con el rodillo, añada la posición del rodillo, las dimensiones, la dureza, el estado de la superficie y fotos del desgaste, la contaminación, el hinchamiento o los daños.
Cambie una condición principal cada vez. De lo contrario, incluso un resultado mejorado puede no mostrar qué cambio ayudó realmente.
Recogida, liberación y transferencia del adhesivo.
Cantidad de adhesivo y control a lo ancho.
Presión del nip y contacto a lo ancho.
Posiciones de rodillos utilizadas en recubrimiento y laminación.
Material de caucho en contacto con líquidos y productos químicos.
Acumulación de adhesivo y contaminación recurrente.
Si el problema apunta a un rodillo de transferencia, dosificador o de nip, envíe el plano del rodillo, las dimensiones, la dureza, fotos de la superficie y la posición de trabajo.
También son útiles las fotos de acumulación de adhesivo, desgaste irregular, hinchamiento, daños en los bordes o zonas pulidas.
Si ya dispone de planos, medidas, muestras o una especificación clara, puede enviarlos directamente a Wolorin. Podemos proceder con la fabricación a medida, la cotización o la confirmación de producción a partir de sus documentos.
Si la información aún no está completa, empiece por la posición del rodillo, la estructura del laminado, el contacto con el adhesivo y el problema observado en la línea.