Probleme an ESA-Gegendruckwalzen im Tiefdruck

Eine schwächer werdende elektrostatische Druckhilfe zeigt sich häufig zuerst als Druckveränderung. In feinen Bildbereichen treten mehr fehlende Punkte auf, ein Band über die Bahnbreite überträgt weniger sauber oder die Verbesserung, die bei eingeschaltetem ESA normalerweise sichtbar ist, wird deutlich geringer.

Elektrische Überschläge und veränderte Widerstandswerte liefern stärkere Hinweise auf die Position. Achten Sie besonders darauf, wenn diese Erscheinungen erst nach dem Schleifen, Verschleiß, einer Neugummierung oder dem Austausch der Gegendruckwalze beginnen.

Mit wenigen Vergleichen lässt sich die Richtung meist schnell eingrenzen: Ändert sich der Druck bei ESA EIN/AUS? Bleibt ein schwacher Bereich an derselben Position über die Walzenfläche? Folgt ein Überschlagspunkt der Walze beim Drehen oder bleibt er an einer festen Stelle der Maschine?

ESA unterstützt die Farbübertragung aus den Tiefdruckzellen im Druckspalt. Fehlende Punkte können jedoch auch durch verstopfte Zellen, Farbzustand, Substratkontakt oder mechanischen Gegendruck entstehen. Ändert sich der Fehler bei ESA EIN/AUS kaum, finden Sie weiterführende Prüfschritte im Beitrag Fehlende Punkte im Tiefdruck und Farbübertragung.

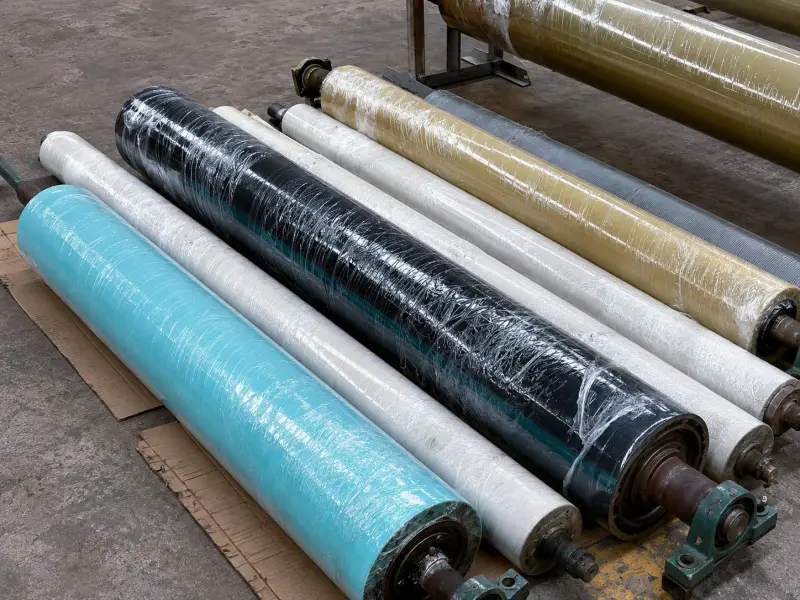
gemischte Charge Gummiwalzen

Wo entlang des ESA-Pfads Probleme entstehen können

Eine praktische Prüfung folgt dem elektrischen Pfad durch das Druckwerk:

ESA-Ladesystem → Walzenkern oder Hülse → leitfähiger oder halbleitender Bezugsaufbau → Arbeitsoberfläche → Substrat → Tiefdruckzylinder

Die Gegendruckwalze sitzt in der Mitte dieses Pfads und trägt gleichzeitig die mechanische Gegendrucklast. Schlechter Kontakt im Walzenspalt kann die Übertragung schwächen, obwohl die elektrische Seite korrekt arbeitet. Umgekehrt kann ein ungeeigneter Walzenaufbau die ESA-Leistung begrenzen, obwohl der mechanische Gegendruck normal erscheint.

ESA-Anlagen verwenden unterschiedliche Ladeanordnungen. Je nach Druckmaschine und System kann der elektrische Weg Kern, Trägerhülse, isolierende Bereiche, leitfähige oder halbleitende Schichten und den äußeren Arbeitsbezug unterschiedlich einbeziehen.

Allgemeine Hinweise zu leitfähigen Werkstoffen finden Sie unter Antistatische / leitfähige Gummiwalzen. Für eine ESA-Gegendruckposition müssen die Walzenspezifikation und die freigegebene Messmethode des Druckmaschinen- oder ESA-Anbieters als Referenz gelten.

Hochspannungskomponenten, Elektroden, Erdung, elektrische Verbindungen und ESA-Sicherheitskreise sollten von qualifiziertem Druckmaschinen- oder ESA-Personal geprüft werden.

Bewahren Sie eine Referenz auf, bevor mehrere Bedingungen verändert werden

ESA-Fehlersuche wird deutlich einfacher, wenn Messwerte aus Wochen oder Monaten tatsächlich vergleichbar sind.

Aufzeichnen Aufzubewahrende Details
ESA-System Geräteanbieter, Systemtyp, spezifizierte elektrische Anforderungen an die Walze
Elektrische Messung Messgerät, freigegebene Methode, Messposition, Datum, Walzentemperatur, Luftfeuchtigkeit
Walzenzustand Ursprünglicher und aktueller Durchmesser, verbleibende Bezugsdicke, Schleif- und Neugummierungshistorie
Druckbedingungen Substrat, Liniengeschwindigkeit, Gegendruckeinstellung, kürzliche Prozessänderungen
Sichtbares Problem Querposition, Überschlagsstelle, Risse, Brandspuren, Verschmutzung, ungewöhnlicher Verschleiß
ESA-Vergleich ESA-EIN/AUS-Ergebnis auf demselben markierten Druckbereich

Entscheidend ist die Reihenfolge. Verknüpfen Sie den Zustand, in dem die Walze zuverlässig funktionierte, mit der Änderung, die danach eingetreten ist, und dem Zeitpunkt, an dem das Symptom erstmals erschien.

Wie eine schwache ESA-Wirkung an der Druckmaschine sichtbar wird

Beginnen Sie unter vergleichbaren Bedingungen mit demselben Druckbereich. Halten Sie Substrat, Farbzustand, Liniengeschwindigkeit und Gegendruckeinstellung möglichst stabil und vergleichen Sie dann ESA EIN/AUS.

Verbessert sich die Übertragung bei eingeschaltetem ESA deutlich und wird sie nach dem Ausschalten wieder schlechter, trägt die elektrostatische Druckhilfe tatsächlich zum Ergebnis bei. War dieser Unterschied früher deutlich und ist er allmählich kleiner geworden, prüfen Sie, was sich im selben Zeitraum verändert hat.

Ein kürzlicher Walzenwechsel, Schleifzyklen, zunehmender Bezugsverschleiß, Substratwechsel, andere Luftfeuchtigkeit oder Arbeiten an der ESA-Anlage können nützliche zeitliche Hinweise sein.

Mechanischer Gegendruck und ESA-Effekt sollten getrennt betrachtet werden. Reagiert der Fehler stark auf eine Druckeinstellung, aber kaum auf ESA EIN/AUS, prüfen Sie Walzenprofil, Oberflächenzustand, Härte, Rundlauf und Druckverteilung. Eine ausführlichere Behandlung dieser Faktoren finden Sie auf der Seite Andruckwalzen.

Ein festes schwaches Band hilft, die Fehlerposition einzugrenzen

Die allgemeine Aussage „ESA ist schwach“ enthält kaum Ortsinformation. Ein schmales schwaches Band, das wiederholt an derselben Position erscheint, ist deutlich wertvoller.

Markieren Sie das Band über die Substratbreite und vergleichen Sie es mit der entsprechenden Stelle auf der Gegendruckwalze. Bleibt der schwache Bereich nach Änderungen von Bild oder Druckauftrag an derselben Position, prüfen Sie diesen Walzenabschnitt auf ungleichmäßigen Verschleiß, Verschmutzung, Schnitte, Risse oder andere Oberflächenveränderungen.

Bei einem breiten Tiefdruckauftrag kann beispielsweise der größte Teil der Bahn normal drucken, während ein Streifen nahe einer Kante wiederholt geringere ESA-Wirkung zeigt. Bleibt diese schwache Spur auch nach einer Änderung des Bildlayouts an derselben Stelle, ist die Position selbst ein wichtiger Hinweis.

Folgt der schwache Bereich konsequent einem Abschnitt der Walzenfläche, verdient die Gegendruckwalze eine genauere Prüfung. Bleibt er dagegen an einer Ladezone oder einem anderen festen Maschinenpunkt, sollte die Aufmerksamkeit stärker auf der ESA-Hardware liegen.

Überschläge können zeigen, ob der Fehler der Walze folgt

Dokumentieren Sie die Stelle einer Entladung, bevor der Bereich gereinigt oder Bauteile ausgetauscht werden.

Nützliche sichtbare Hinweise auf der Walze sind kleine Schnitte, Risse, Pinholes, abgenutzte Kanten, Verschmutzungsspuren, Brandmarken oder Stellen, an denen eine darunterliegende Bezugsschicht sichtbar wird.

Beobachten Sie das Verhalten über mehrere Walzenumdrehungen.

Wiederholt sich die Entladung jedes Mal, wenn dieselbe Umfangsposition in Walzenspalt oder Ladezone gelangt, untersuchen Sie genau diesen physischen Punkt der Walze. Eine kleine Schadstelle kann pro Umdrehung ein Ereignis erzeugen und an der Maschine wie ein intermittierender Fehler wirken.

Bleibt die Entladung an derselben Maschinenseite, obwohl unterschiedliche Walzenbereiche vorbeilaufen, spricht dies stärker für eine feste Elektrode, ein benachbartes elektrisches Bauteil oder eine andere feste Stelle im ESA-Pfad.

Farbnebel, Lösemittelreste, Reinigerreste oder Verunreinigungen um eine beschädigte Oberfläche können die lokale Situation instabiler machen. Bei wiederholten Überschlägen fotografieren Sie die Oberfläche vor einer erneuten Reinigung.

Widerstandsänderungen sind vor allem als Trend aussagekräftig

Eine einzelne Widerstandsmessung hat ohne dokumentierte Messbedingungen nur begrenzten Wert.

Verwenden Sie für Zeitvergleiche dieselbe freigegebene Messmethode und dieselben Messpositionen. Bewahren Sie Messgerät, Walzentemperatur, Luftfeuchtigkeit, aktuellen Durchmesser und Oberflächenzustand zusammen mit dem Messwert auf.

Eine ESA-Gegendruckwalze kann mehrere elektrisch funktionale Bereiche enthalten. Je nach Konstruktion kann der Lieferant unterschiedliche elektrische Eigenschaften für verschiedene Teile des Walzenaufbaus festlegen. Ein bequem an der Arbeitsoberfläche gemessener Wert kann deshalb nur einen Teil des gesamten elektrischen Pfads darstellen.

Verlangt die spezifizierte Prüfung eine bestimmte Messanordnung, verwenden Sie diese Anordnung auch bei späteren Vergleichen. Wird die Methode während der Lebensdauer der Walze geändert, kann scheinbar eine „Veränderung“ entstehen, die tatsächlich nur aus der Prüfmethodik stammt.

Eine besonders nützliche Historie ist oft einfach: Eine Walze war bei einem früheren Durchmesser stabil, wurde mehrfach geschliffen und danach begannen sich elektrische Messwerte oder Druckverhalten zu verändern.

Warum die Schleifhistorie bei ESA-Walzen wichtig ist

Bei jedem Schleifen wird ein Teil des Gummibezugs entfernt und die Arbeitsoberfläche rückt näher an die darunterliegende Struktur.

Bei mehrschichtigen ESA-Walzen kann dadurch die verbleibende Dicke funktionaler Schichten kleiner werden, die Oberfläche an eine Schichtgrenze heranrücken oder ein früher tiefer liegender Schaden näher an die Arbeitsoberfläche gelangen.

Die elektrische Wirkung hängt vom tatsächlichen Aufbau ab. Es gibt keine sinnvolle universelle Regel, nach der der Widerstand mit kleiner werdendem Walzendurchmesser zwangsläufig steigt oder fällt.

Bei mehrfach geschliffenen Walzen sollten, soweit möglich, ursprünglicher Durchmesser, aktueller Durchmesser, verbleibende Bezugsdicke, Schleifdaten oder Schleifhistorie sowie vergleichbare elektrische Messwerte dokumentiert werden. So lässt sich erkennen, ob eine Änderung schrittweise mit dem Bezugsabtrag fortschritt oder plötzlich nach einem einzelnen Schleifvorgang entstand.

Schleifen verändert zudem die Arbeitsoberfläche. Beginnen schwache Übertragung oder instabiles Verhalten unmittelbar nach dem Schleifen, prüfen Sie Oberflächenzustand, Walzengeometrie und elektrische Historie gemeinsam.

Was sich nach Neugummierung oder Walzenaustausch ändern kann

Eine neu gummierte ESA-Gegendruckwalze kann Außendurchmesser, Ballenlänge und Härte gemäß Zeichnung erfüllen und sich an der Druckmaschine dennoch anders verhalten.

Die fertige Walze hängt vom Zusammenspiel aus Kern oder Trägerhülse, isolierenden Bereichen, leitfähigen oder halbleitenden Schichten, Arbeitsbezug und den Übergängen zwischen diesen Bereichen ab.

Bezugsdicke, Haftverbund, Vulkanisation, Schleifen und endgültiger Oberflächenzustand sind ebenfalls Teile der fertigen Struktur. Ein Ersatz, der nur Durchmesser, Härte und eine allgemeine Gummibezeichnung kopiert, kann wichtige Teile des ursprünglichen ESA-Aufbaus übersehen.

Das ist besonders relevant, wenn die alte Walze lange zuverlässig funktionierte, aber schwache ESA-Wirkung, Widerstandsänderung oder Überschläge unmittelbar nach Neugummierung oder Austausch begannen.

Bewahren Sie, soweit möglich, frühere Zeichnungen, die ursprüngliche Walzenspezifikation, historische elektrische Daten, Schleifhistorie und Fotos des alten Bezugs auf. Diese Informationen sind als Fertigungsreferenz deutlich aussagekräftiger als ein einzelner Werkstoffname.

Auch zwei Bezüge derselben allgemeinen Gummifamilie können sich aufgrund von Mischungsrichtung, leitfähiger Struktur, Haftverbund, Vulkanisation, Schichtaufbau, Schleifen und finaler Oberflächengüte unterschiedlich verhalten.

Welche Informationen Sie für den Ersatz einer ESA-Gegendruckwalze vorbereiten sollten

Hat die vorhandene ESA-Gegendruckwalze lange zuverlässig gearbeitet, kann der Ersatz mit bestätigter Zeichnung und bewährter Spezifikation einfach gehalten werden.

Zeigte die alte Walze dagegen schwächere ESA-Wirkung, Widerstandsänderung, Überschläge, Risse oder ungewöhnlichen Verschleiß, ergänzen Sie eine Historie, die zeigt, was mit der Walze im Laufe der Zeit passiert ist.

Nützliche Angaben:

  • Walzenzeichnung oder Hauptabmessungen.
  • Außendurchmesser, Ballenlänge, Wellen- oder Hülsendetails.
  • Fotos der alten Walze, insbesondere Risse, Brandspuren, Verschleiß, Verschmutzung und Kantenschäden.
  • Walzenposition und Druckwerk.
  • ESA-System und Anbieterinformationen sowie, falls verfügbar, spezifizierte Walzenanforderungen.
  • Bekannter Bezugswerkstoff, Härte, ursprüngliche Dicke, aktuell verbleibende Dicke und Schleifhistorie.
  • Farben, Lösemittel, Reiniger oder andere Medien mit Kontakt zum Walzenbezug.
  • Aktuelles walzenbezogenes Problem und Zeitpunkt seines Beginns.
  • Ob sich das Symptom mit ESA EIN/AUS, Walzenposition, Schleifen, Geschwindigkeit, Luftfeuchtigkeit oder Walzentemperatur verändert.

Mit diesen Daten lässt sich unterscheiden, ob eine bewährte Walze einfach reproduziert werden kann oder ob Bezug und elektrischer Aufbau vor der Fertigung genauer bestätigt werden müssen.

Probleme, die auf Generator, Elektroden, Erdung, Hochspannungskreis oder andere ESA-Hardware zurückgeführt werden, gehören in die Zuständigkeit von Druckmaschinen- oder ESA-Spezialisten. Eine walzenseitige Fertigungsprüfung ist sinnvoll, wenn die Evidenz auf Aufbau der Gegendruckwalze, Bezugszustand, Verschleißhistorie oder die Ersatzwalze selbst zeigt.

Weitere Gummiwalzenpositionen an Druckmaschinen finden Sie unter Walzen für die Druckindustrie .

Antistatische / leitfähige Gummiwalzen — Werkstoffrichtungen für Leitfähigkeit und Ladungskontrolle bei industriellen Gummiwalzen.

Walzen für die Druckindustrie — Gummierte Walzenpositionen rund um Druck und Materialhandling.

Andruckwalzen — Mechanischer Walzenspaltkontakt, Druckverteilung, Walzengeometrie und Oberflächenzustand.

NBR-/Nitrilkautschukwalzen — Allgemeine NBR-Werkstoffinformationen für ausgewählte Walzenpositionen mit Farb- und Industriekontaktmedien.

Wenn Sie Zeichnungen, Maße, Muster oder eine klare ESA-Gegendruckwalzenspezifikation haben, senden Sie diese direkt für kundenspezifische Fertigung, Angebot oder Produktionsbestätigung.

Sind die Angaben unvollständig, beginnen Sie mit Fotos der alten Walze, Grundmaßen, Walzenposition, Kontaktmedium und dem aktuellen walzenbezogenen Problem.