ปัญหาลูกกลิ้งกดพิมพ์ ESA ในงานกราเวียร์

แรงช่วยไฟฟ้าสถิตที่อ่อนลงมักแสดงให้เห็นก่อนในรูปของการเปลี่ยนแปลงงานพิมพ์ บริเวณภาพละเอียดอาจมีจุดขาดเพิ่มขึ้น แถบหนึ่งตามความกว้างเว็บถ่ายโอนได้ไม่สะอาดเท่าเดิม หรือผลดีที่เคยเห็นชัดเมื่อเปิด ESA ลดลงอย่างเห็นได้ชัด

การอาร์กและค่าความต้านทานที่เปลี่ยนให้เบาะแสด้านตำแหน่งที่ชัดกว่า ควรสังเกตเป็นพิเศษหากปัญหาเริ่มหลังลูกกลิ้งกดพิมพ์ถูกเจียร สึก หุ้มยางใหม่ หรือเปลี่ยนใหม่

การเปรียบเทียบไม่กี่อย่างมักช่วยจำกัดทิศทางได้เร็ว: งานพิมพ์เปลี่ยนเมื่อเปิดและปิด ESA หรือไม่? บริเวณที่อ่อนยังอยู่ตำแหน่งเดิมบนหน้าลูกกลิ้งหรือไม่? จุดอาร์กเคลื่อนตามลูกกลิ้งเมื่อหมุน หรืออยู่คงที่บนเครื่อง?

ESA ช่วยการถ่ายโอนหมึกจากเซลล์กราเวียร์ที่นิปพิมพ์ จุดขาดยังอาจเกิดจากเซลล์อุดตัน สภาพหมึก การสัมผัสของวัสดุพิมพ์ หรือแรงกดเชิงกล หากข้อบกพร่องเปลี่ยนน้อยมากเมื่อเปิดและปิด ESA ให้ตรวจตามแนวทางที่กว้างขึ้นใน จุดขาดกราเวียร์และการตรวจการถ่ายโอนหมึก.

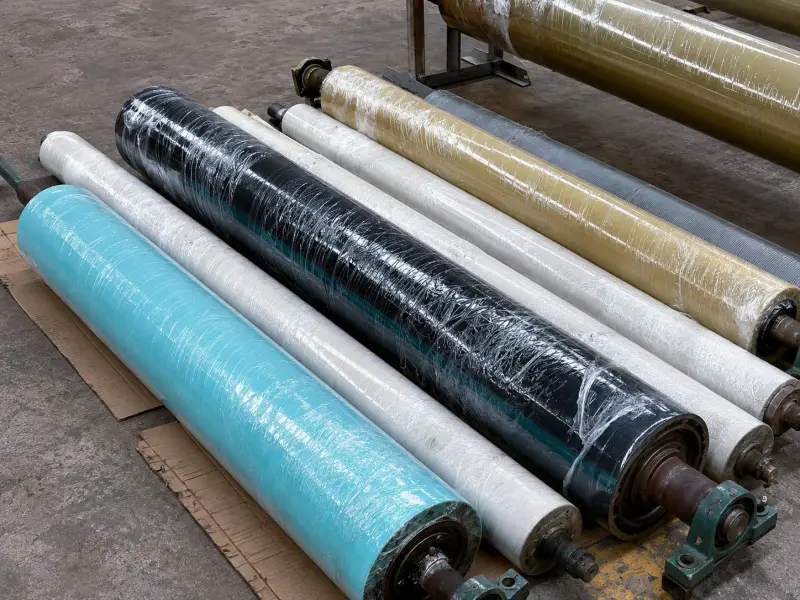
ลูกกลิ้งยางแบบคละขนาด

ปัญหาอาจเกิดตรงไหนในเส้นทาง ESA

การตรวจที่ใช้งานได้จริงคือไล่ตามเส้นทางไฟฟ้าของหน่วยพิมพ์

ระบบชาร์จ ESA → แกนลูกกลิ้งหรือสลีฟ → โครงสร้างยางนำไฟฟ้าหรือกึ่งนำไฟฟ้า → ผิวทำงาน → วัสดุพิมพ์ → กระบอกพิมพ์กราเวียร์

ลูกกลิ้งกดพิมพ์อยู่กลางเส้นทางนี้และรับโหลดกดเชิงกลพร้อมกัน แม้ด้านไฟฟ้าจะปกติ หากการสัมผัสนิปไม่ดี การถ่ายโอนก็อาจอ่อนลงได้ ในทางกลับกัน แม้แรงกดเชิงกลดูปกติ โครงสร้างลูกกลิ้งที่ไม่เหมาะก็อาจจำกัดประสิทธิภาพ ESA ได้

อุปกรณ์ ESA ใช้วิธีชาร์จต่างกัน ตามเครื่องและระบบ เส้นทางไฟฟ้าอาจผ่านแกน สลีฟพาหะ ช่วงฉนวน ชั้นนำไฟฟ้าหรือกึ่งนำไฟฟ้า และยางหุ้มชั้นนอกในรูปแบบต่างกัน

แนวทางวัสดุนำไฟฟ้าทั่วไปดูได้ที่ ลูกกลิ้งยางป้องกันไฟฟ้าสถิต / นำไฟฟ้าแต่สำหรับตำแหน่งลูกกลิ้งกดพิมพ์ ESA ให้ยึดสเปกลูกกลิ้งและวิธีวัดที่ได้รับอนุมัติจากผู้ผลิตเครื่องหรือผู้จัดหาระบบ ESA

ชิ้นส่วนแรงดันสูง อิเล็กโทรด กราวด์ จุดต่อไฟฟ้า และวงจรความปลอดภัย ESA ควรตรวจโดยผู้รับผิดชอบเครื่องพิมพ์หรือ ESA ที่มีคุณสมบัติเหมาะสม

เก็บ baseline ก่อนเปลี่ยนหลายเงื่อนไข

การแก้ปัญหา ESA จะง่ายขึ้นมาก หากสามารถเปรียบเทียบค่าที่วัดในช่วงหลายสัปดาห์หรือหลายเดือนได้จริง

บันทึก รายละเอียดที่ควรเก็บ
ระบบ ESA ผู้จัดหาอุปกรณ์ ชนิดระบบ ข้อกำหนดทางไฟฟ้าของลูกกลิ้งที่ระบุ
การวัดไฟฟ้า เครื่องมือ วิธีที่อนุมัติ ตำแหน่งวัด วันที่ อุณหภูมิลูกกลิ้ง ความชื้น
สภาพลูกกลิ้ง เส้นผ่านศูนย์กลางเดิมและปัจจุบัน ความหนายางที่เหลือ ประวัติการเจียรและหุ้มใหม่
เงื่อนไขพิมพ์ วัสดุพิมพ์ ความเร็วไลน์ การตั้งแรงกด การเปลี่ยนแปลงกระบวนการล่าสุด
ปัญหาที่มองเห็น ตำแหน่งตามความกว้าง จุดอาร์ก รอยแตก รอยไหม้ การปนเปื้อน การสึกผิดปกติ
การเปรียบเทียบ ESA ผล ESA ON/OFF บนบริเวณพิมพ์ที่ทำเครื่องหมายเดียวกัน

สิ่งสำคัญคือลำดับของเหตุการณ์ เชื่อมโยงว่าสภาพเป็นอย่างไรตอนลูกกลิ้งยังทำงานปกติ มีอะไรเปลี่ยน และอาการเริ่มครั้งแรกเมื่อใด

ESA ที่อ่อนแสดงอย่างไรบนเครื่องพิมพ์

เริ่มจากพื้นที่พิมพ์เดียวกันภายใต้เงื่อนไขใกล้เคียงกัน รักษาวัสดุพิมพ์ สภาพหมึก ความเร็วไลน์ และการตั้งแรงกดให้เสถียรที่สุด แล้วเปรียบเทียบ ESA ON/OFF

หากเปิด ESA แล้วการถ่ายโอนดีขึ้นชัดเจน และปิดแล้วแย่ลงอีก แสดงว่าแรงช่วยไฟฟ้าสถิตมีผลจริงต่อผลพิมพ์ หากในอดีตความต่างนี้ชัด แต่ค่อย ๆ ลดลง ให้ตรวจว่ามีอะไรเปลี่ยนในช่วงเวลาเดียวกัน

การเปลี่ยนลูกกลิ้งล่าสุด รอบการเจียร การสึกของยางที่เพิ่มขึ้น การเปลี่ยนวัสดุพิมพ์ ความชื้นที่ต่างไป หรือการทำงานกับอุปกรณ์ ESA ล้วนเป็นเบาะแสด้านเวลาที่มีประโยชน์

ควรแยกแรงกดเชิงกลออกจากผล ESA หากข้อบกพร่องตอบสนองต่อการปรับแรงกดมาก แต่แทบไม่เปลี่ยนเมื่อเปิด/ปิด ESA ให้ตรวจโปรไฟล์ลูกกลิ้ง สภาพผิว ความแข็ง ค่ารันเอาต์ และการกระจายแรงกด รายละเอียดเหล่านี้ดูเพิ่มเติมได้ที่ ลูกกลิ้งกด.

แถบอ่อนที่ตำแหน่งคงที่ช่วยจำกัดจุดเกิดปัญหา

คำว่า “ESA อ่อน” แบบกว้าง ๆ ให้ข้อมูลตำแหน่งน้อยมาก แต่แถบอ่อนแคบที่กลับมาซ้ำในตำแหน่งเดิมมีประโยชน์กว่ามาก

ทำเครื่องหมายตำแหน่งแถบตามความกว้างวัสดุและเปรียบเทียบกับตำแหน่งเดียวกันบนหน้าลูกกลิ้งกดพิมพ์ หากเปลี่ยนภาพหรืองานผลิตแล้วบริเวณอ่อนยังอยู่ตำแหน่งเดิม ให้ตรวจการสึกไม่สม่ำเสมอ การปนเปื้อน รอยบาด รอยแตก หรือการเปลี่ยนสภาพผิวอื่นในช่วงนั้นของลูกกลิ้ง

ตัวอย่างเช่น งานกราเวียร์หน้ากว้างอาจพิมพ์ได้ปกติเกือบทั้งเว็บ แต่เลนหนึ่งใกล้ขอบด้านหนึ่งมีผล ESA ลดลงซ้ำ ๆ หากเปลี่ยน layout ภาพแล้วเลนอ่อนยังอยู่ตรงเดิม ตำแหน่งนั้นเองเป็นเบาะแสสำคัญ

หากบริเวณอ่อนติดตามพื้นที่หนึ่งบนหน้าลูกกลิ้งอยู่เสมอ ควรตรวจลูกกลิ้งกดพิมพ์อย่างละเอียดขึ้น แต่หากมันผูกกับโซนชาร์จหรือส่วนคงที่อื่นของเครื่อง ให้ให้น้ำหนักไปทางอุปกรณ์ ESA มากขึ้น

การอาร์กช่วยบอกได้ว่าข้อบกพร่องติดตามลูกกลิ้งหรือไม่

ก่อนทำความสะอาดจุดนั้นหรือเปลี่ยนชิ้นส่วน ให้บันทึกตำแหน่งที่เกิดการคายประจุ

หลักฐานที่มองเห็นบนลูกกลิ้งที่มีประโยชน์ ได้แก่ รอยบาดเล็ก รอยแตก รูเข็ม ขอบสึก แนวปนเปื้อน รอยไหม้ หรือจุดที่ชั้นใต้ยางเริ่มโผล่

สังเกตว่าปรากฏอย่างไรตลอดหลายรอบการหมุนของลูกกลิ้ง

หากการคายประจุเกิดซ้ำทุกครั้งที่ตำแหน่งรอบวงเดียวกันเข้าสู่นิปหรือโซนชาร์จ ให้ตรวจจุดทางกายภาพนั้นบนลูกกลิ้งอย่างละเอียด ความเสียหายเล็ก ๆ หนึ่งจุดสามารถสร้างเหตุการณ์หนึ่งครั้งต่อหนึ่งรอบ และดูเหมือนเป็นปัญหาขาด ๆ หาย ๆ บนเครื่อง

หากการคายประจุยังอยู่ที่ตำแหน่งเดิมบนเครื่อง แม้ส่วนต่าง ๆ ของลูกกลิ้งจะหมุนผ่าน ให้สงสัยอิเล็กโทรดคงที่ ชิ้นส่วนไฟฟ้ารอบข้าง หรือจุดคงที่อื่นในเส้นทาง ESA มากกว่า

ละอองหมึก คราบตัวทำละลาย คราบน้ำยาทำความสะอาด และสิ่งปนเปื้อนรอบผิวที่เสียหาย อาจทำให้สภาพเฉพาะจุดไม่เสถียรยิ่งขึ้น หากเกิดอาร์กซ้ำ ให้ถ่ายภาพผิวก่อนทำความสะอาดอีกครั้ง

ค่าความต้านทานมีความหมายเมื่อดูเป็นแนวโน้มเท่านั้น

ค่าความต้านทานเพียงครั้งเดียวมีคุณค่าจำกัด หากไม่มีเงื่อนไขการวัดประกอบ

เมื่อเปรียบเทียบลูกกลิ้งตามเวลา ให้ใช้วิธีวัดและตำแหน่งวัดที่อนุมัติแบบเดียวกัน เก็บชนิดเครื่องมือ อุณหภูมิลูกกลิ้ง ความชื้น เส้นผ่านศูนย์กลางปัจจุบัน และสภาพผิวไว้กับค่าที่วัด

ลูกกลิ้งกดพิมพ์ ESA อาจมีหลายช่วงที่ทำหน้าที่ทางไฟฟ้า ตามการออกแบบ ผู้จัดหาอาจกำหนดสมบัติทางไฟฟ้าต่างกันสำหรับคนละส่วนของโครงสร้างลูกกลิ้ง ดังนั้นค่าที่วัดสะดวกบนผิวทำงานอาจสะท้อนเพียงส่วนหนึ่งของเส้นทางไฟฟ้าทั้งหมด

หากการทดสอบที่กำหนดต้องใช้รูปแบบการวัดเฉพาะ ให้ใช้รูปแบบนั้นต่อในการเปรียบเทียบ การเปลี่ยนวิธีวัดกลางอายุการใช้งานลูกกลิ้ง อาจทำให้ดูเหมือนลูกกลิ้ง “เปลี่ยน” ทั้งที่จริงเกิดจากวิธีทดสอบต่างกัน

ประวัติที่มีประโยชน์ที่สุดมักเรียบง่าย เช่น ลูกกลิ้งที่เคยเสถียรที่เส้นผ่านศูนย์กลางเดิม เริ่มมีค่าทางไฟฟ้าหรือพฤติกรรมการพิมพ์เปลี่ยนหลังผ่านการเจียรหลายครั้ง

ทำไมประวัติการเจียรจึงสำคัญกับลูกกลิ้ง ESA

ทุกครั้งที่เจียร ยางหุ้มส่วนหนึ่งถูกเอาออก และผิวทำงานจะเข้าใกล้โครงสร้างด้านล่างมากขึ้น

ในลูกกลิ้ง ESA หลายชั้น ความหนาที่เหลือของชั้นทำหน้าที่อาจลดลง ผิวอาจเข้าใกล้รอยต่อระหว่างชั้น หรือความเสียหายที่เคยฝังอยู่ภายในอาจเข้าใกล้ผิวทำงาน

ผลทางไฟฟ้าขึ้นกับโครงสร้างจริง ไม่มีหลักสากลที่ใช้ได้ดีว่าความต้านทานต้องเพิ่มหรือลดเสมอเมื่อเส้นผ่านศูนย์กลางลูกกลิ้งเล็กลง

สำหรับลูกกลิ้งที่เจียรมาหลายครั้ง หากทำได้ให้เก็บเส้นผ่านศูนย์กลางเดิม เส้นผ่านศูนย์กลางปัจจุบัน ความหนายางที่เหลือ วันที่หรือประวัติการเจียร และค่าทางไฟฟ้าที่เปรียบเทียบกันได้ วิธีนี้ช่วยให้เห็นว่าการเปลี่ยนค่อย ๆ เกิดพร้อมการเอายางออก หรือเกิดทันทีหลังการเจียรครั้งหนึ่ง

การเจียรยังเปลี่ยนผิวทำงานด้วย หากการถ่ายโอนอ่อนหรือพฤติกรรมไม่เสถียรเริ่มทันทีหลังเจียร ให้ตรวจสภาพผิว รูปทรงลูกกลิ้ง และประวัติทางไฟฟ้าร่วมกัน

อะไรอาจเปลี่ยนหลังหุ้มยางใหม่หรือเปลี่ยนลูกกลิ้ง

ลูกกลิ้งกดพิมพ์ ESA ที่หุ้มใหม่อาจตรงกับแบบในด้านเส้นผ่านศูนย์กลางภายนอก ความยาวหน้า และความแข็ง แต่ยังทำงานต่างบนเครื่องได้

ลูกกลิ้งสำเร็จขึ้นกับแกนหรือสลีฟพาหะ ช่วงฉนวน ชั้นนำไฟฟ้าหรือกึ่งนำไฟฟ้า ชั้นยางทำงาน และความสัมพันธ์ระหว่างส่วนเหล่านี้

ความหนายาง การยึดติด การวัลคาไนซ์ การเจียร และสภาพผิวสุดท้าย ล้วนเป็นส่วนของโครงสร้างสำเร็จ ชิ้นงานเปลี่ยนที่คัดลอกเพียงเส้นผ่านศูนย์กลาง ความแข็ง และชื่อยางทั่วไป อาจพลาดบางส่วนของโครงสร้าง ESA เดิม

ประเด็นนี้สำคัญมากเมื่อก่อนหน้านี้ลูกกลิ้งเดิมทำงานปกติมานาน แต่แรงช่วย ESA ลดลง ค่าความต้านทานเปลี่ยน หรือเกิดอาร์กทันทีหลังหุ้มใหม่หรือเปลี่ยนใหม่

หากมี ให้เก็บแบบเดิม สเปกลูกกลิ้งเดิม บันทึกไฟฟ้าในอดีต ประวัติการเจียร และภาพยางหุ้มเดิม สิ่งเหล่านี้เป็นฐานการผลิตที่ชัดกว่าชื่อวัสดุเพียงชื่อเดียวมาก

ยางหุ้มสองชุดที่เรียกอยู่ในตระกูลยางทั่วไปเดียวกัน ก็อาจทำงานต่างกันได้จากแนวทางคอมพาวด์ โครงสร้างนำไฟฟ้า การยึดติด การวัลคาไนซ์ การจัดชั้น การเจียร และผิวสุดท้ายที่ต่างกัน

ข้อมูลที่ควรเตรียมสำหรับการเปลี่ยนลูกกลิ้งกดพิมพ์ ESA

หากลูกกลิ้งกดพิมพ์ ESA เดิมทำงานได้ดีมานาน การเปลี่ยนด้วยแบบที่ยืนยันแล้วและสเปกที่พิสูจน์แล้วสามารถทำให้เรียบง่ายได้

หากลูกกลิ้งเดิมมีอาการแรงช่วย ESA ลด ค่าความต้านทานเปลี่ยน อาร์ก รอยแตก หรือการสึกผิดปกติ ให้รวมประวัติที่แสดงว่าเกิดอะไรขึ้นกับลูกกลิ้งตามเวลา

คำอธิบายที่มีประโยชน์ เช่น:

  • แบบลูกกลิ้งหรือมิติหลัก
  • เส้นผ่านศูนย์กลางภายนอก ความยาวหน้า รายละเอียดเพลาหรือสลีฟ
  • ภาพลูกกลิ้งเดิม โดยเฉพาะรอยแตก รอยไหม้ การสึก การปนเปื้อน และความเสียหายที่ขอบ
  • ตำแหน่งลูกกลิ้งและหน่วยพิมพ์
  • ข้อมูลระบบ ESA และผู้จัดหา รวมถึงข้อกำหนดลูกกลิ้งที่ระบุหากมี
  • วัสดุยาง ความแข็ง ความหนาเดิม ความหนาที่เหลือ และประวัติการเจียร หากทราบ
  • หมึก ตัวทำละลาย น้ำยาทำความสะอาด หรือสื่ออื่นที่สัมผัสยางหุ้ม
  • ปัญหาปัจจุบันที่เกี่ยวข้องกับลูกกลิ้งและเวลาที่เริ่ม
  • อาการเปลี่ยนตาม ESA ON/OFF ตำแหน่งลูกกลิ้ง การเจียร ความเร็ว ความชื้น หรืออุณหภูมิลูกกลิ้งหรือไม่

ข้อมูลนี้ช่วยแยกได้ว่าควรทำซ้ำลูกกลิ้งที่พิสูจน์แล้วอย่างตรงไปตรงมา หรือเป็นการเปลี่ยนที่ต้องตรวจโครงสร้างยางและระบบไฟฟ้าให้ละเอียดก่อนผลิต

ปัญหาที่ติดตามไปถึงเครื่องกำเนิด อิเล็กโทรด กราวด์ วงจรแรงดันสูง หรือฮาร์ดแวร์ ESA อื่น ควรอยู่ในความรับผิดชอบของผู้เชี่ยวชาญเครื่องพิมพ์หรืออุปกรณ์ ESA การทบทวนด้านการผลิตลูกกลิ้งจะมีความหมายเมื่อหลักฐานชี้ไปที่โครงสร้างลูกกลิ้งกดพิมพ์ สภาพยาง ประวัติการสึก หรือชิ้นงานเปลี่ยนเอง

สำหรับบริบทที่กว้างขึ้นของตำแหน่งลูกกลิ้งยางอื่นในเครื่องพิมพ์ ดู ลูกกลิ้งสำหรับอุตสาหกรรมการพิมพ์ provides the wider application context.

ลูกกลิ้งยางป้องกันไฟฟ้าสถิต / นำไฟฟ้า — แนวทางวัสดุด้านการนำไฟฟ้าและการควบคุมประจุสำหรับลูกกลิ้งยางอุตสาหกรรม

ลูกกลิ้งสำหรับอุตสาหกรรมการพิมพ์ — ตำแหน่งลูกกลิ้งยางที่ใช้รอบงานพิมพ์และการลำเลียงวัสดุ

ลูกกลิ้งกด — การสัมผัสนิปเชิงกล การกระจายแรงกด รูปทรงลูกกลิ้ง และสภาพผิว

ลูกกลิ้งยาง NBR / ไนไตรล์ — ข้อมูลทั่วไปของวัสดุ NBR สำหรับบางตำแหน่งที่สัมผัสหมึกและสื่ออุตสาหกรรม

หากมีแบบ มิติ ตัวอย่าง หรือสเปกลูกกลิ้งกดพิมพ์ ESA ที่ชัดเจน ส่งมาได้โดยตรงเพื่อผลิตตามแบบ เสนอราคา หรือยืนยันการผลิต

หากข้อมูลยังไม่ครบ ให้เริ่มจากภาพลูกกลิ้งเดิม มิติพื้นฐาน ตำแหน่งลูกกลิ้ง สื่อที่สัมผัส และปัญหาที่เกี่ยวข้องกับลูกกลิ้งในปัจจุบัน