Проблемы прижимных валов ESA в глубокой печати

Ослабление электростатической помощи часто сначала проявляется как изменение печати. На мелких элементах изображения становится больше пропусков точек, одна полоса по ширине полотна переносится менее чисто, либо эффект улучшения, который обычно наблюдался при включённой ESA, становится заметно слабее.

Искрение и изменение сопротивления дают более сильные подсказки о локализации проблемы. Особенно внимательно смотрите на ситуацию, если это началось после шлифования, износа, повторного гуммирования или замены прижимного вала.

Несколько простых сравнений обычно быстро сужают направление поиска. Меняется ли печать при включении и выключении ESA? Остаётся ли слабая зона в одной и той же позиции по ширине рабочей поверхности вала? Следует ли точка искрения за вращением вала или остаётся в фиксированном месте машины?

ESA помогает переносу краски из ячеек глубокой печати в зоне печатного контакта. Пропуски точек могут также возникать из-за забитых ячеек, состояния краски, контакта материала или механического прижима. Если дефект почти не меняется при включении и выключении ESA, продолжайте более широкую проверку пропусков точек и переноса краски в глубокой печати.

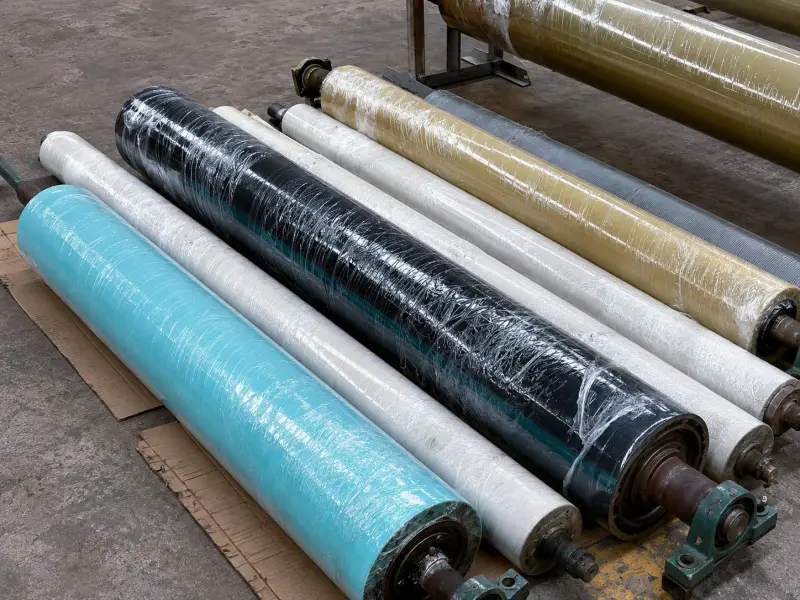
партия резиновых роликов разных размеров

Где в цепи ESA может возникнуть проблема

Практичная проверка идёт по электрическому пути печатной секции.

Система заряда ESA → сердечник вала или несущая гильза → проводящая или полупроводящая структура покрытия → рабочая поверхность → материал → формный цилиндр глубокой печати

Прижимной вал находится в середине этой цепи и одновременно воспринимает механическую нагрузку прижима. Даже если электрическая часть исправна, плохой контакт в nip может ослабить перенос. И наоборот, механический прижим может выглядеть нормальным, но неподходящая конструкция вала будет ограничивать эффективность ESA.

Оборудование ESA использует разные способы зарядки. В зависимости от машины и системы электрический путь может проходить через сердечник, несущую гильзу, изолирующие участки, проводящие или полупроводящие слои и наружное рабочее покрытие по-разному.

Общие направления для проводящих материалов см. на странице Антистатические / электропроводящие резиновые валы. Для позиции прижимного вала ESA ориентируйтесь на спецификацию машины или поставщика ESA и на утверждённый метод измерения.

Высоковольтные элементы, электроды, заземление, электрические соединения и защитные цепи ESA должны проверяться квалифицированным специалистом по машине или системе ESA.

Сохраните исходную базу до изменения нескольких условий

Поиск неисправности ESA становится намного проще, если измерения, выполненные с интервалом в недели или месяцы, действительно сопоставимы.

Записывать Какие детали сохранять
Система ESA Поставщик оборудования, тип системы, заданные электрические требования к валу
Электрические измерения Прибор, утверждённый метод, точки измерения, дата, температура вала, влажность
Состояние вала Исходный и текущий диаметр, оставшаяся толщина покрытия, история шлифования и повторного гуммирования
Условия печати Материал, скорость линии, настройка прижима, недавние изменения процесса
Видимая проблема Положение по ширине, место искрения, трещины, следы обугливания, загрязнение, необычный износ
Сравнение ESA Результат ESA ON/OFF на одном и том же отмеченном участке печати

Важна последовательность: каким был вал, когда работал нормально, что затем изменилось и когда впервые появился симптом.

Как выглядит слабая ESA на машине

Начинайте с одной и той же области изображения при максимально похожих условиях. По возможности сохраняйте стабильными материал, состояние краски, скорость линии и настройку прижима, затем сравните печать при ESA ON и ESA OFF.

Если при включённой ESA перенос заметно улучшается, а при выключении снова ухудшается, электростатическая помощь действительно влияет на результат. Если раньше разница была явной, а со временем стала меньше, проверьте, что изменилось в тот же период.

Недавняя замена вала, цикл шлифования, увеличение износа покрытия, смена материала, другая влажность или работы с оборудованием ESA — всё это полезные временные ориентиры.

Механический прижим и эффект ESA нужно разделять. Если дефект сильно реагирует на регулировку давления, но почти не меняется при ESA ON/OFF, проверьте профиль вала, состояние поверхности, твёрдость, радиальное биение и распределение давления. Эти факторы подробнее рассмотрены на странице Прижимные валы.

Фиксированная слабая полоса помогает локализовать проблему

Общая жалоба «ESA слабая» почти не даёт информации о месте дефекта. Узкая слабая полоса, которая повторяется в одной и той же позиции, гораздо полезнее.

Отметьте полосу по ширине материала и сопоставьте её с соответствующей зоной рабочей поверхности прижимного вала. Если слабая область остаётся на месте после изменения изображения или производственной работы, проверьте этот участок вала на неравномерный износ, загрязнение, порезы, трещины и другие изменения поверхности.

Например, на широкой глубокой печати большая часть полотна может печататься нормально, а одна дорожка у края повторяемо показывает более слабый эффект ESA. Если после изменения макета изображения слабая дорожка остаётся в том же месте, именно положение становится важной подсказкой.

Если слабая зона постоянно следует за одним участком поверхности вала, прижимной вал нужно проверить подробнее. Если же она привязана к зоне зарядки или другой фиксированной части машины, больше внимания следует уделить оборудованию ESA.

Искрение может показать, движется ли дефект вместе с валом

До очистки участка или замены деталей зафиксируйте, где именно появляется разряд.

На стороне вала полезными видимыми признаками являются небольшие порезы, трещины, проколы, изношенные края, дорожки загрязнения, следы обугливания или участки, где виден нижний слой покрытия.

Понаблюдайте за несколькими оборотами вала.

Если разряд повторяется каждый раз, когда одна и та же окружная точка приходит в nip или зону зарядки, внимательно осмотрите именно эту физическую точку вала. Небольшой повреждённый участок может давать 1 событие на оборот и на машине выглядеть как периодическая неисправность.

Если разряд остаётся в одной и той же позиции машины, даже когда через неё проходят разные участки вала, это сильнее указывает на фиксированный электрод, соседний электрический компонент или другую неподвижную часть цепи ESA.

Туман краски, остатки растворителя, остатки очистителя и загрязнение вокруг повреждённой поверхности могут сделать локальное состояние ещё менее стабильным. Если искрение повторяется, сфотографируйте поверхность до новой очистки.

Изменение сопротивления имеет смысл только как тенденция

Одно измерение сопротивления без описания условий имеет ограниченную ценность.

При сравнении вала во времени используйте один и тот же утверждённый метод и одни и те же точки измерения. Вместе со значением сохраняйте тип прибора, температуру вала, влажность, текущий диаметр и состояние поверхности.

Прижимной вал ESA может включать несколько электрически функциональных зон. В зависимости от конструкции поставщик может задавать разные электрические характеристики для разных частей структуры. Поэтому удобное измерение на рабочей поверхности может характеризовать только одну часть полного электрического пути.

Если спецификация требует определённой схемы измерения, используйте её и для последующих сравнений. Изменение методики в середине срока службы вала может создать видимость «изменения», которое на самом деле вызвано другим способом испытания.

Самая полезная история часто проста: вал был стабилен при прежнем диаметре, а после нескольких шлифований электрические значения или поведение печати начали смещаться.

Почему история шлифования важна для вала ESA

При каждом шлифовании часть резинового покрытия удаляется, и рабочая поверхность приближается к нижележащей структуре.

В многослойном вале ESA уменьшается оставшаяся толщина функционального слоя, поверхность может приблизиться к переходу между слоями, а ранее скрытое повреждение — выйти ближе к рабочей поверхности.

Электрический результат зависит от фактической конструкции. Нет полезного универсального правила, по которому сопротивление обязательно растёт или падает по мере уменьшения диаметра вала.

Для вала, который шлифовали несколько раз, по возможности сохраняйте исходный диаметр, текущий диаметр, оставшуюся толщину покрытия, даты или историю шлифования и сопоставимые электрические измерения. Так можно понять, шло ли изменение постепенно вместе со снятием покрытия или появилось резко после одного конкретного шлифования.

Шлифование меняет и рабочую поверхность. Если слабый перенос или нестабильность начались сразу после шлифования, проверяйте одновременно состояние поверхности, геометрию вала и электрическую историю.

Что может измениться после повторного гуммирования или замены вала

Повторно гуммированный прижимной вал ESA может соответствовать чертежу по наружному диаметру, длине рабочей поверхности и твёрдости, но всё равно работать на машине иначе.

Готовый вал зависит от сердечника или несущей гильзы, изолирующих участков, проводящих или полупроводящих слоёв, рабочего покрытия и того, как эти зоны связаны между собой.

Толщина покрытия, адгезия, вулканизация, шлифование и окончательное состояние поверхности — всё это части готовой структуры. Замена, которая копирует только диаметр, твёрдость и общее название резины, может пропустить часть исходной ESA-конструкции.

Это особенно важно, если старый вал долго работал нормально, а ослабление ESA, изменение сопротивления или искрение начались сразу после повторного гуммирования или замены.

По возможности сохраняйте старые чертежи, исходную спецификацию вала, прошлые электрические записи, историю шлифования и фотографии старого покрытия. Это намного более ясная производственная база, чем одно название материала.

Даже два покрытия, описанные как одна и та же общая группа резины, могут работать по-разному из-за различий в рецептуре смеси, проводящей структуре, адгезии, вулканизации, слоях, шлифовании и финише поверхности.

Какие данные подготовить для замены прижимного вала ESA

Если старый прижимной вал ESA долго работал хорошо, замену можно оставить простой и воспроизвести по подтверждённому чертежу и проверенной спецификации.

Если на старом вале появились ослабление ESA, изменение сопротивления, искрение, трещины или ненормальный износ, добавьте историю, показывающую, что происходило с валом во времени.

Полезная информация:

  • Чертёж вала или основные размеры.
  • Наружный диаметр, длина рабочей поверхности, детали цапф или гильзы.
  • Фотографии старого вала, особенно трещин, следов обугливания, износа, загрязнения и повреждения краёв.
  • Позиция вала и печатная секция.
  • Информация о системе и поставщике ESA и, если возможно, заданные требования к валу.
  • Если известно: материал покрытия, твёрдость, исходная толщина, текущая оставшаяся толщина и история шлифования.
  • Краска, растворители, очистители и другие среды, контактирующие с покрытием.
  • Текущая проблема, связанная с валом, и время её появления.
  • Зависит ли симптом от ESA ON/OFF, положения вала, шлифования, скорости, влажности или температуры вала.

Эти данные помогают отличить простое воспроизведение проверенного вала от замены, для которой до производства нужно подробнее подтвердить покрытие и электрическую структуру.

Проблемы, которые отслеживаются до генератора, электродов, заземления, высоковольтной цепи или другого оборудования ESA, должны решаться специалистом по печатной машине или ESA. Производственная проверка вала становится уместной, когда факты указывают на конструкцию прижимного вала, состояние покрытия, историю износа или сам заменённый вал.

Более широкий контекст других резиновых валов печатной машины см. на странице Валы для полиграфической промышленности .

Антистатические / электропроводящие резиновые валы — направления по проводящим материалам и управлению зарядом для промышленных резиновых валов.

Валы для полиграфической промышленности — позиции резиновых валов в печати и транспортировке материалов.

Прижимные валы — механический контакт в nip, распределение давления, геометрия вала и состояние поверхности.

Резиновые валы NBR / из нитрильного каучука — общая информация по NBR для отдельных позиций с контактом с краской и промышленными средами.

Если у вас есть чертежи, размеры, образцы или чёткая спецификация прижимного вала ESA, отправьте их напрямую для изготовления на заказ, расчёта цены или подтверждения производства.

Если данных недостаточно, начните с фотографий старого валика, основных размеров, позиции валика, контактирующих сред и текущей проблемы, связанной с валиком.