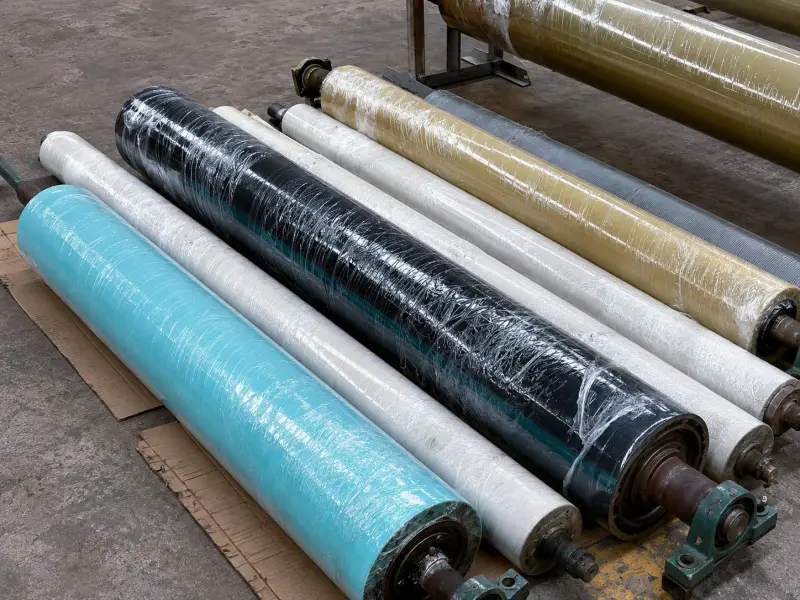
グラビア ESA 圧胴ローラーの問題

静電アシストが弱くなると、まず印刷変化として現れることがよくあります。細かい画像領域でミッシングドットが増える、ウェブ幅方向の1本の帯だけ転移が悪くなる、通常 ESA を ON にしたときに得られていた改善が明らかに小さくなる、といった現象です。

アークと抵抗変化は、位置を絞るうえでより強い手掛かりになります。特に圧胴ローラーを研磨、摩耗、再被覆、交換した後に始まった場合は注意してください。

いくつかの比較で方向をすばやく絞れます。ESA を ON/OFF したとき印刷は変わるか。弱い領域はローラー面の同じ幅位置に残るか。アーク位置はローラーの回転について動くか、それとも機械上の固定位置に残るか。

ESA は印刷ニップでグラビアセルからのインキ転移を助けます。しかしミッシングドットは、セル詰まり、インキ状態、基材接触、機械的な圧胴条件でも発生します。ESA ON/OFF で不良がほとんど変わらない場合は、次の解説にある追加の確認事項を参照してください: グラビアのミッシングドットとインキ転移の確認.

各種ゴムローラーセット

ESA 経路のどこで問題が起きるか

実用的な確認では、印刷ユニット内の電気経路を追います。

ESA 帯電システム → ローラーコアまたはスリーブ → 導電性または半導電性の被覆構造 → 作業表面 → 基材 → グラビア版胴

圧胴ローラーはこの経路の中間にあり、同時に機械的な圧胴荷重も受けます。電気側が正常でも、ニップ接触が悪ければ転移は弱くなります。逆に、機械的な圧胴状態が正常に見えても、ローラー構造が不適切なら ESA 性能を制限することがあります。

ESA 装置には異なる帯電方式があります。印刷機とシステムによって、電気経路はコア、キャリアスリーブ、絶縁部、導電性/半導電性層、外側の作業被覆を異なる形で通ることがあります。

一般的な導電材料の方向は 帯電防止・導電性ゴムローラーで確認できます。ESA 圧胴位置では、印刷機または ESA 供給元のローラー仕様と承認された測定方法を基準にしてください。

高電圧部品、電極、接地、電気接続、ESA 安全回路は、資格のある印刷機または ESA 担当者が確認すべきです。

複数条件を変える前に基準値を残す

数週間・数か月離れた測定を実際に比較できるようにすると、ESA トラブルシューティングははるかに簡単になります。

記録項目 残す詳細
ESA システム 装置供給元、システム種類、指定ローラー電気要求
電気測定 測定器、承認方法、測定位置、日付、ローラー温度、湿度
ローラー状態 元の直径と現在直径、残存被覆厚さ、研磨・再被覆履歴
印刷条件 基材、ライン速度、圧胴設定、最近の工程変更
目視問題 幅方向位置、アーク位置、亀裂、焼け跡、汚染、異常摩耗
ESA 比較 同じ印刷領域での ESA ON/OFF 結果

重要なのは順序です。ローラーが正常に動作していた状態、何が変わったか、症状がいつ初めて出たかを結び付けてください。

印刷機上で弱い ESA はどう見えるか

同様の条件で同じ印刷領域から始めてください。基材、インキ状態、ライン速度、圧胴設定をできるだけ安定させ、ESA ON/OFF を比較します。

ESA を ON にすると転移が明確に良くなり、OFF にすると再び悪くなるなら、静電アシストが結果に実際に寄与しています。以前はこの差が明確だったのに徐々に小さくなったなら、その期間に何が変わったかを確認します。

最近のローラー交換、研磨周期、被覆摩耗の増加、基材変更、湿度変化、ESA 装置作業は、いずれも有用な時間的手掛かりになります。

機械的な圧胴と ESA 効果は分けて見ます。不良が圧力調整には大きく反応する一方で ESA ON/OFF ではほとんど変わらない場合は、ローラープロファイル、表面状態、硬度、振れ、圧力分布を確認してください。これらの項目の詳細については、次のページを参照してください: 加圧ローラー.

固定された弱い帯は問題位置を絞り込む

「ESA が弱い」という一般的な訴えだけでは位置情報がほとんどありません。同じ位置に繰り返し現れる細い弱い帯のほうがはるかに有用です。

基材幅方向で帯の位置を記録し、圧胴ローラー面の対応位置と比較してください。画像や生産ジョブを変えても弱い領域が同じ位置に残るなら、そのローラー区間の不均一摩耗、汚染、切り傷、亀裂、その他の表面変化を確認します。

たとえば幅広のグラビアジョブで、ウェブの大部分は正常なのに、片端近くの1レーンだけ ESA 効果が繰り返し低下することがあります。画像レイアウトを変えてもその弱いレーンが同じ位置に残るなら、位置自体が重要な手掛かりです。

弱い領域が一貫してローラー面の同じ区画を追うなら、圧胴ローラーを詳しく見る価値があります。逆に帯電ゾーンや機械上の他の固定箇所に結び付いているなら、ESA 装置側により強く注意を向けます。

アークがローラーを追うかを見る

該当箇所を清掃したり部品を交換したりする前に、放電が現れる位置を記録してください。

ローラー側で有用な目視証拠は、小さな切り傷、亀裂、ピンホール、摩耗端部、汚染トラック、焼け跡、被覆下層が露出している部分などです。

複数回転にわたって出方を観察してください。

同じ円周位置がニップまたは帯電ゾーンに来るたび放電が繰り返すなら、その物理位置を詳しく調べます。小さな損傷部でも1回転ごとに1回イベントを作り、印刷機上では断続問題に見えることがあります。

ローラーの別部分が通過しても放電が機械上の同じ場所に残るなら、固定電極、周辺電気部品、または ESA 経路上の別の固定箇所をより強く示します。

インキミスト、溶剤残留、洗浄剤残留、損傷表面周辺の汚染は、局部状態をさらに不安定にすることがあります。アークが繰り返す場合は、再清掃する前に表面を撮影してください。

抵抗変化はトレンドとして見ると意味がある

1回だけの抵抗測定は、測定条件がなければ価値が限定されます。

時間経過でローラーを比較するときは、同じ承認測定方法と同じ測定位置を使ってください。測定器種類、ローラー温度、湿度、現在直径、表面状態を測定値と一緒に残します。

ESA 圧胴ローラーには、電気的に機能する複数区間が含まれる場合があります。設計により、供給元はローラー構造の異なる部分に異なる電気特性を指定できます。そのため作業表面で簡単に測った値が、電気経路全体ではなく一部だけを表すことがあります。

指定試験が特定の測定配置を要求するなら、比較にも同じ配置を使い続けてください。ローラー寿命の途中で方法を変えると、実際のローラー変化ではなく試験方法の違いによって「変化」が出たように見える可能性があります。

特に有用な履歴は単純です。以前の直径では安定していたローラーが、複数回研磨された後に電気測定値または印刷挙動が変化し始めた、といった記録です。

ESA ローラーで研磨履歴が重要な理由

研磨するたびにゴム被覆の一部が除去され、作業表面は下の構造に近づきます。

多層 ESA ローラーでは、機能層の残存厚さが減る、表面が層境界へ近づく、以前は埋まっていた損傷が作業表面に近づく可能性があります。

電気的な結果は実際の構造に依存します。ローラーが小さくなるほど抵抗が必ず上がる、または下がるという有用な万能則はありません。

複数回研磨したローラーでは、可能なら元直径、現在直径、残存被覆厚さ、研磨日または履歴、比較可能な電気測定値を残してください。これにより、変化が被覆除去に伴って徐々に進んだのか、1回の研磨後に突然出たのかを判断できます。

研磨は作業表面も変えます。弱い転移や不安定挙動が研磨直後に始まったなら、表面状態、ローラー形状、電気履歴を一緒に確認してください。

再被覆またはローラー交換後に何が変わるか

再被覆した ESA 圧胴ローラーは、図面の外径、面長、硬度を満たしていても、印刷機上で異なる挙動をすることがあります。

完成ローラーは、コアまたはキャリアスリーブ、絶縁部、導電性/半導電性層、作業被覆、それらの接続関係に左右されます。

被覆厚さ、接着、加硫、研磨、最終表面状態も完成構造の一部です。直径、硬度、一般的なゴム名だけをコピーした交換品では、元 ESA 構造の重要な部分を見落とす可能性があります。

旧ローラーが長く正常に動作していたのに、再被覆または交換直後から ESA 低下、抵抗変化、アークが始まった場合は特に重要です。

可能なら旧図面、元ローラー仕様、過去の電気記録、研磨履歴、旧被覆写真を残してください。単一の材料名より明確な製作基準になります。

同じ一般ゴム系と表現される2つの被覆でも、配合方向、導電構造、接着、加硫、層構成、研磨、最終表面状態が違えば、挙動も異なることがあります。

ESA 圧胴ローラー交換のために準備する情報

既存 ESA 圧胴ローラーが長期間良好に動作したなら、確認済み図面と実績仕様で交換を簡潔に進められます。

旧ローラーに ESA 低下、抵抗変化、アーク、亀裂、異常摩耗があった場合は、時間とともにローラーに何が起きたかを示す履歴を含めてください。

確認に役立つ情報は次のとおりです。

  • ローラー図面または主要寸法。
  • 外径、面長、軸またはスリーブ詳細。
  • 旧ローラー写真。特に亀裂、焼け跡、摩耗、汚染、端部損傷。
  • ローラー位置と印刷ユニット。
  • ESA システム・供給元情報と、可能なら指定ローラー要求。
  • 分かる場合は被覆材料、硬度、元厚さ、現在の残存厚さ、研磨履歴。
  • ローラー被覆に接触するインキ、溶剤、洗浄剤、その他媒体。
  • 現在のローラー関連問題と開始時期。
  • 症状が ESA ON/OFF、ローラー位置、研磨、速度、湿度、ローラー温度で変わるか。

この情報によって、実績あるローラーを単純再現すればよいか、製作前に被覆と電気構造をさらに詳しく確認すべき交換かを区別できます。

発生器、電極、接地、高電圧回路、その他 ESA ハードウェアに原因が追跡された問題は、印刷機または ESA 装置の専門担当が扱うべきです。証拠が圧胴ローラー構造、被覆状態、摩耗履歴、交換ローラー自体を示す場合に、ローラー製作側の確認が意味を持ちます。

その他の印刷機用ゴム被覆ローラー位置については 印刷ライン用ゴムローラー を参照してください。

図面、寸法、サンプル、明確な ESA 圧胴ローラー仕様があれば、カスタム製作、見積り、製作確認のためにそのまま送付してください。

情報が不完全な場合は、旧ローラー写真、基本寸法、ローラー位置、接触媒体、現在のローラー関連問題から始めてください。