Пропуски растровых точек и неполный перенос краски в глубокой печати

Пропуски растровых точек в глубокой печати могут возникать на нескольких этапах переноса. Заблокированная ячейка переносит мало пригодной краски или не переносит ее совсем. В неглубокой ячейке краска может слишком рано высохнуть или вытечь. Шероховатый материал может оставлять микроскопические зазоры в зоне печатного прижима.

Начните с самого дефекта, затем проследите путь переноса:

гравированная ячейка → выход краски → поверхность материала → контакт с прижимным валом

Если пропуски повторяются в одном и том же месте изображения, проверку обычно следует вести в районе формного цилиндра. Слабая зона, которая следует за конкретным рулоном материала, сильнее указывает на материал. Давление, скорость, состояние вала и ESA становятся полезными диагностическими признаками, если при контролируемом изменении они меняют тот же дефект.

Проверка пути переноса в таком порядке также помогает не замаскировать временно заблокированную ячейку или шероховатость материала повышенным прижимным давлением.

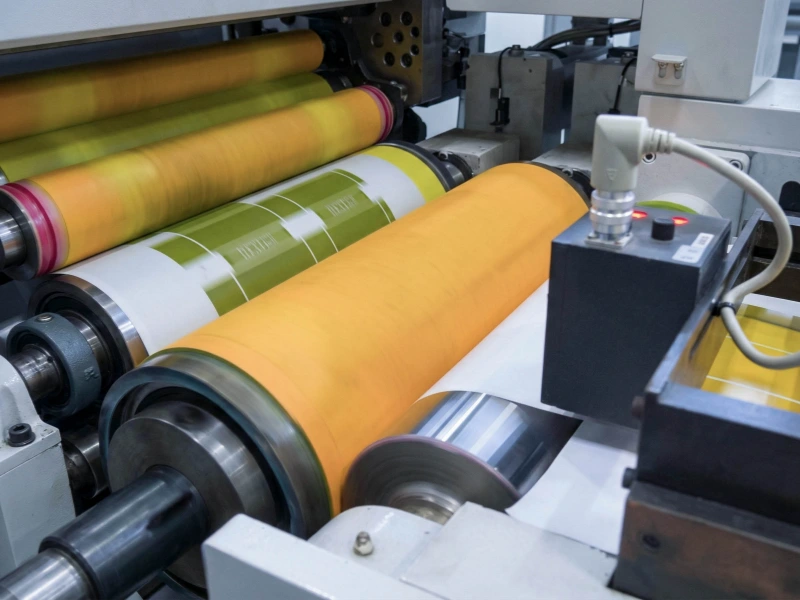
линия для глубокой печати упаковочной пленки

Что показывает характер дефекта

Перед изменением краски, давления, скорости или ESA сохраните печатный образец и отметьте проблемный участок изображения. Сравните одно и то же место на протяжении нескольких оборотов цилиндра.

Положение и характер повторения часто дают больше информации, чем общее описание вроде «слабая печать».

Отдельные пропуски точек

Отдельные пропуски — это ячейки, которые не оставляют видимой краски. В растре они могут выглядеть как чистые белые точки, а в плашке — как небольшие разрывы.

Если одни и те же точки повторяются в тех же координатах изображения, осмотрите соответствующие ячейки на формном цилиндре. Обычно проверяют засохшую краску, загрязнение, поврежденные ячейки и неглубокие ячейки, из которых краска уходит до контакта с материалом.

Простое сравнение позволяет быстро сузить поиск:

  1. Отметьте небольшой участок изображения на сохраненном образце.
  2. Очистите подозрительный участок цилиндра по утвержденной производственной процедуре.
  3. Оставьте остальные параметры печати без изменений.
  4. Снова напечатайте то же изображение и сравните отмеченный участок.

Если большинство тех же пропусков исчезло, продолжайте проверять чистоту ячеек и состояние краски. Если пустыми остаются точно те же ячейки, внимательнее проверьте состояние гравировки.

Случайные пропуски ведут себя иначе. Если их положение меняется от оттиска к оттиску, вероятность постоянного повреждения ячейки снижается. Следует внимательнее проверить свободные частицы, текстуру материала, изменение состояния краски, периодический контакт и реакцию на ESA.

Локально слабые участки плашки

Локально слабая плашка обычно связана с группой соседних ячеек. По сравнению с окружающим красочным слоем участок может выглядеть бледнее, мутнее или слегка разреженным.

Участок, постоянно привязанный к одному месту изображения на цилиндре, обычно направляет проверку к цилиндру, ракелю или состоянию краски.

Если участок появляется только на одном рулоне материала, на одной печатной стороне или в явно шероховатой зоне, это сильнее указывает на материал.

Если уже сравнивались разные цилиндры, краски или партии материала, а слабым остается один и тот же печатный модуль, внимательнее проверьте контакт в этом модуле. Повторяемая реакция на допустимую регулировку прижима усиливает этот диагностический признак.

Неполный перенос растра

Неполный перенос растра часто выглядит зернистым или покрытым мелкими точечными пропусками.

Ячейки светлых и средних тонов содержат меньше краски, чем глубокие, поэтому раньше проявляют высыхание, преждевременное опорожнение, слабый поверхностный контакт или недостаточную помощь ESA.

Характер тонов важен. Пропуски светлых точек при нормальных темных тонах указывают в другую сторону, чем слабая печать всей плашки.

Запишите состояние так, чтобы другой оператор мог его воспроизвести:

После прогрева машины в четвертом печатном модуле пропадают светлые точки. Темные тона остаются нормальными.

Такая запись дает следующей смене полезную отправную точку. Фраза «печать слабая» — нет.

Информация о расположении роликов с резиновым покрытием вблизи зоны контакта с печатающей головкой, при транспортировке материала и обработке печатаемой поверхности приведена в разделе [ссылка]. Валы для полиграфической промышленности.

Доходят ли ячейки до зоны прижима с пригодной для переноса краской?

Гравированные ячейки должны доходить до зоны прижима с достаточным количеством жидкой краски для переноса.

Формный цилиндр может выглядеть чистым с обычного расстояния, хотя мелкие ячейки остаются частично заблокированными. Очистите подозрительный участок утвержденным способом, сохраните остальные производственные условия неизменными и снова сравните то же место изображения.

Явное улучшение означает, что проверку следует продолжать на уровне ячеек и краски. Дополнительное прижимное давление не может открыть заблокированную ячейку.

Состояние ракеля также влияет на количество краски, остающееся в неглубоких ячейках.

Чрезмерное давление ракеля, неподходящий угол, слабая опора, вибрация или поврежденная кромка ракеля могут нарушить или удалить краску до контакта ячеек с материалом. Мелкие тона часто показывают этот эффект раньше, поскольку объем краски в них меньше.

Состояние краски также нужно проверять во время фактической работы машины. Полезны следующие сравнения:

  • первые оттиски после остановки и стабильная работа;
  • начало цикла и работа после прогрева машины;
  • до и после допустимой корректировки вязкости или растворителя;
  • до и после фильтрации краски или очистки цилиндра;
  • до и после контролируемой регулировки ракеля.

Пропуски, которые появляются преимущественно после остановки, могут указывать на высыхание краски в мелких ячейках.

Дефект, который постепенно усиливается при длительной работе, может сопровождать уход вязкости, потерю растворителя, повышение температуры машины или накопление загрязнения в красочном контуре.

Если регулировка ракеля сразу меняет светлые точки, продолжайте проверку в области работы ракеля и выхода краски. Во время сравнения не меняйте настройку прижима, чтобы не смешивать два эффекта.

Для других положений валиков, связанных с захватом и высвобождением чернил, лакокрасочной жидкости, клея или обрабатывающего материала, см. Передаточные валы.

Может ли материал принять полный рисунок ячеек?

Ячейки могут быть заполнены правильно, но краска все равно не будет переноситься во все точки материала.

Бумага, картон, декоративные и текстурированные материалы сначала соприкасаются с гравированным цилиндром своими наиболее высокими точками. Более низкие участки могут оставаться вне эффективного контакта.

Результатом могут быть несколько пропущенных ячеек, бледный участок внутри плашки или разреженный растр.

Наряду с шероховатостью важна сжимаемость. Два сорта бумаги могут выглядеть одинаково шероховатыми, но один достаточно сжимается в зоне прижима и закрывает небольшие поверхностные зазоры, тогда как другой оставляет больше непропечатанных точек.

Пленки и материалы с покрытием требуют другого визуального контроля. Их поверхность может выглядеть гладкой, но иметь локальные различия обработки, неоднородность покрытия, пыль, частицы или загрязнение.

Также отметьте, начинается ли проблема после смены рулона или партии.

Прямого сравнения материалов часто достаточно, чтобы отделить этот этап проверки:

  1. Не меняйте цилиндр, краску, скорость, настройку прижима и ESA.
  2. Напечатайте то же изображение на заведомо стабильном материале или другой одобренной партии.
  3. Сравните тот же тональный участок и положение изображения.
  4. Проверьте, остаются ли пропущенные точки привязанными к изображению или перемещаются вместе с материалом.

Если дефект следует за партией материала, печатной стороной или видимой текстурой, продолжайте проверку материала.

Более высокое прижимное давление может временно закрыть часть зазоров, но одновременно изменить глянец, сжать материал, деформировать чувствительную основу или создать новые контактные следы.

Если дополнительное давление улучшает печать, это подтверждает участие физического контакта. Но это не означает, что прижимной вал является причиной исходного различия материала.

Когда следует внимательнее проверить прижимной вал

Прижимной вал становится более вероятной причиной после того, как отдельно проверены ячейки, краска и материал, а дефект по-прежнему реагирует на условия зоны прижима.

Полезные признаки:

  • тот же дефект повторяемо меняется после допустимой регулировки прижима;
  • проблема начинается после замены, шлифовки или восстановления покрытия прижимного вала;
  • испытаны разные цилиндры, краски или партии материала, но слабым остается тот же печатный модуль;
  • дефект меняется со скоростью линии при стабильном состоянии краски;
  • на поверхности вала видны заполировывание, загрязнение, вмятины, локальный износ, набухание или другие повреждения;
  • дефект повторяется с шагом, связанным с окружностью прижимного вала.

Улучшение после повышения давления является полезным признаком, но не должно автоматически становиться окончательной настройкой.

Дополнительное давление может закрыть небольшие контактные зазоры, одновременно увеличивая деформацию покрытия, нагрев, износ, сжатие материала или появление следов.

Проверяйте прижимной вал как часть всей контактной позиции.

Проверьте всю рабочую поверхность с резиновым покрытием и обе кромки. Ищите заполированные полосы, загрязнение, вмятины, набухание и неравномерный износ. Если есть записи, сравните наружный диаметр и твердость с предыдущим стабильным валом.

Также проверьте вал, подшипники, монтаж, выверку и имеющиеся данные о биении.

При остановленной машине вал может выглядеть нормально, но на рабочей скорости вести себя иначе. Люфт подшипников, биение, прогиб вала, накопление тепла или изменение поверхности покрытия могут снижать стабильность контакта с ростом скорости.

Для широких машин отметьте, где по рабочей ширине появляется слабый перенос. Проблема у одной кромки, в центре или в узкой локальной полосе может указывать на разные условия контакта.

Для получения более подробной информации о контролируемом контакте в зоне зазора, распределении давления, профиле ролика и точности хода см. Прижимные валы.

Валы NBR / из нитрильной резины Они используются в отдельных местах контакта с чернилами и промышленными носителями. Сам по себе NBR не определяет валик для глубокой печати. Чернила, растворитель, чистящая жидкость, твердость, качество поверхности, конструкция покрытия, сцепление, скорость и история использования предыдущего валика должны соответствовать фактическому положению.

Точный выбор покрытия, направление по твердости и конструкцию вала следует подтверждать для конкретного проекта.

Меняется ли результат при переключении ESA?

Механический прижим и ESA оба влияют на конечную точку переноса краски, но их влияние можно разделить контролируемым сравнением.

Механическое воздействие обеспечивает физический контакт подложки с заполненными чернилами ячейками. Система электростатической печати (ESA) способствует перемещению чернил из ячеек к подложке через систему электростатической печати печатного станка.

Такая помощь особенно полезна, когда мелкие ячейки или неровная поверхность материала затрудняют полный перенос.

Для сравнения работы системы ESA в режиме включения/выключения следует придерживаться утвержденной процедуры эксплуатации печатного станка и поставщика системы ESA. Во время сравнения необходимо сохранять неизменными параметры краски, чистоту цилиндра, материал основы, скорость и настройки механического печатного механизма.

Механический контакт остается более вероятной причиной, если дефект меняется с настройкой прижима при неизменном состоянии ESA. Если проблема началась после работ с прижимным валом, этот признак усиливается.

ESA становится более вероятным направлением проверки, если при выключенной ESA пропуски стабильно увеличиваются, а при включенной уменьшаются. Разница часто заметнее на мелком растре или более шероховатых материалах.

Если между ESA «вкл.» и «выкл.» разницы почти нет, следует вернуться к проверке ячеек, краски, материала и механического контакта.

ESA не может открыть заблокированную ячейку или заменить краску, которая высохла либо вышла из ячейки до зоны прижима.

Прижимной вал ESA также должен соответствовать печатной машине и ее электростатической системе. Общая информация по контролю заряда приведена в разделе « Антистатические / электропроводные резиновые валы», но стандартную спецификацию антистатического вала нельзя использовать как спецификацию прижимного вала ESA.

Электротехнические проверки, требования к сопротивлению, заземление и работы с высоким напряжением должны проводиться в соответствии с документацией поставщика оборудования и только квалифицированным персоналом.

Изменяйте по одному контролируемому параметру

Длинный отчет по поиску неисправности обычно не нужен. Один отмеченный участок изображения и одно контролируемое изменение чаще дают более ясное доказательство.

Этап переноса Признак на машине Следующая проверка
Гравированная ячейка Те же пропуски остаются привязаны к изображению цилиндра; допустимая очистка меняет их Очистить и осмотреть соответствующие ячейки; проверить загрязнение и состояние гравировки
Выход краски Дефект меняется после остановки, при прогреве, изменении вязкости или высыхания либо после регулировки ракеля Восстановить утвержденное состояние краски; проверить кромку ракеля, опору, угол, давление и стабильность
Поверхность материала Дефект следует за партией материала, печатной стороной, частицами, шероховатостью, покрытием или видимой текстурой Сравнить с заведомо стабильным материалом без изменения других условий печати
Прижимной контакт Дефект реагирует на давление, скорость, состояние вала или недавние работы с ним Проверить поверхность прижимного вала, монтаж, диаметр, данные о твердости и биении
Помощь ESA Переключение ESA меняет тот же дефект при неизменных остальных условиях Следуйте маршруту проверки ESA, установленному поставщиком оборудования, и подтвердите совместимость роликов.

Для проблемного печатного модуля запишите:

  • печатный модуль и цвет;
  • отдельные пропуски, слабая плашка или неполный перенос растра;
  • отмеченное положение изображения;
  • тип материала, партию, печатную сторону и видимое состояние поверхности;
  • вязкость краски или запись контроля и любые изменения высыхания;
  • скорость линии;
  • настройку прижима;
  • твердость прижимного вала, если она записана;
  • состояние ESA — включено или выключено;
  • одну фотографию или сохраненный образец до и после каждого изменения.

При повторяющихся пропусках подсчитайте точки в одном небольшом окне изображения или отметьте проблемный участок на сохраненном образце.

Подсчет не должен становиться формальным пределом качества. Его задача — показать, повлияло ли контролируемое изменение на тот же дефект.

Одновременное изменение очистки, вязкости, давления, скорости и ESA может улучшить печать, но не покажет, где изначально произошел сбой переноса.

Связанные страницы

Узнайте больше о производстве роликов Wolorin.

  • Услуги — Изготовление, замена и перетяжка резиновых роликов на заказ.
  • Контроль качества — Проверка размеров роликов, твердости, состояния поверхности, биения и соответствия требованиям конкретного проекта.
  • О Wolorin — Опыт Волорина в производстве промышленных резиновых роликов на заказ.

Отправьте имеющуюся информацию о вале

Если признаки указывают на прижимной или другой контактный вал с резиновым покрытием, Wolorin может выполнить относящуюся к валу часть проекта: изготовление на заказ, замену, подходящее восстановление покрытия, расчет стоимости или подтверждение параметров перед производством.

Настройки печатной машины, рецептура краски, обработка материала и электрическое обслуживание ESA должны оставаться в компетенции изготовителя машины, поставщика краски, поставщика материала или квалифицированного специалиста ESA.

Для проекта вала отправьте имеющуюся информацию:

  • чертеж вала или основные размеры;
  • наружный диаметр и рабочую длину резинового покрытия;
  • параметры концов вала и подшипников, если доступны;
  • фотографии старого вала с полной рабочей поверхностью и обоими концами;
  • крупные фотографии заполировывания, износа, вмятин, трещин, набухания, загрязнения и других изменений поверхности;
  • позицию вала и печатный модуль;
  • краску, растворитель, чистящее средство или другую контактирующую среду;
  • текущий материал покрытия и твердость, если известны;
  • текущую проблему, связанную с валом, и время ее возникновения;
  • был ли вал недавно заменен или отшлифован, либо восстанавливалось его покрытие.

Если у вас уже есть чертежи, размеры, образец или четкая спецификация, отправьте их напрямую. По этим документам Wolorin может перейти к изготовлению на заказ, расчету стоимости или подтверждению параметров перед производством.

Если информация неполная, начните с фотографий старого вала, основных размеров, позиции вала, контактирующей среды и текущей проблемы.