Fehlende Rasterpunkte und unvollständige Farbübertragung im Tiefdruck

Fehlende Rasterpunkte im Tiefdruck können an mehreren Stellen des Übertragungsprozesses entstehen. Eine verstopfte Rasterzelle führt wenig oder keine nutzbare Farbe. In einer flachen Zelle kann die Farbe zu früh antrocknen oder sich entleeren. Ein raues Substrat kann im Druckspalt winzige Kontaktlücken hinterlassen.

Beginnen Sie deshalb mit dem Fehlerbild und verfolgen Sie anschließend den Übertragungsweg:

gravierte Zelle → Farbabgabe → Substratoberfläche → Druckkontakt

Punkte, die sich an derselben Position im Bild wiederholen, weisen in der Regel auf einen Riss in der Nähe des Tiefdruckzylinders hin. Eine Schwachstelle, die einer Materialwalze folgt, deutet stärker auf das Substrat hin. Druck, Geschwindigkeit, Walzenzustand und ESA liefern nützliche Hinweise, wenn sie denselben Defekt unter kontrollierten Bedingungen verändern.

Durch das Befolgen dieser Übertragungsreihenfolge wird außerdem verhindert, dass eine blockierte Zelle oder ein raues Substrat vorübergehend durch zusätzlichen Abdruckdruck verdeckt wird.

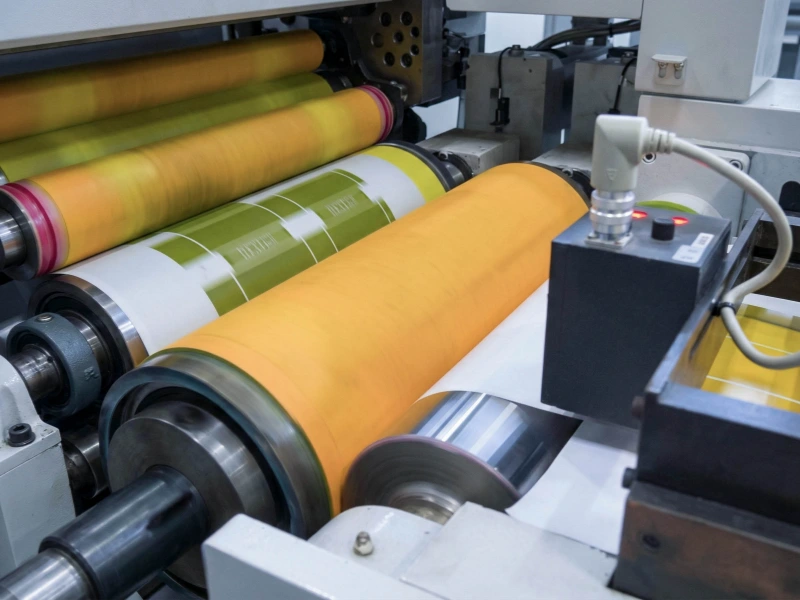
Tiefdruckwalzenlinie für Verpackungsfolien

Was das Defektmuster offenbart

Vor dem Ändern von Tinte, Druck, Geschwindigkeit oder ESA sollte ein Druckmuster angefertigt und der betroffene Bildbereich markiert werden. Vergleichen Sie denselben Bereich über mehrere Zylinderumdrehungen hinweg.

Die Position und das Wiederholungsmuster sagen oft mehr aus als eine allgemeine Beschreibung wie “heller Druck”.”

Einzelne fehlende Rasterpunkte

Einzelne fehlende Punkte sind Zellen, die keine sichtbare Farbe hinterlassen. Sie können als saubere weiße Punkte im Raster oder als kleine Unterbrechungen innerhalb einer Volltonfläche erscheinen.

Wenn dieselben Punkte an denselben Bildkoordinaten wiederkehren, überprüfen Sie die entsprechenden Zellen auf dem Tiefdruckzylinder. Typische Prüfpunkte sind eingetrocknete Tinte, Verunreinigungen, beschädigte Zellen und flache Zellen, die sich entleeren, bevor sie das Substrat erreichen.

Ein einfacher Vergleich kann dies schnell eingrenzen:

  1. 1. einen kleinen Bildbereich auf einem aufbewahrten Druckmuster markieren;
  2. Reinigen Sie den verdächtigen Zylinderbereich gemäß dem genehmigten Produktionsverfahren.
  3. Die übrigen Pressebedingungen bleiben unverändert.
  4. 4. dasselbe Bild erneut drucken und den markierten Bereich vergleichen.

Verschwinden die meisten Punkte, bleiben Zellsauberkeit und Farbzustand im Vordergrund. Bleiben exakt dieselben Zellen leer, sollte der Gravurzustand genauer geprüft werden.

Zufällig ausgewählte Punkte verhalten sich anders. Verändert sich ihre Position zwischen den Druckvorgängen, sinkt die Wahrscheinlichkeit einer Beschädigung der Fixzellen. Lose Partikel, die Substratstruktur, sich ändernde Tintenbedingungen, intermittierender Kontakt und die Reaktion der elektrostatischen Abscheidung (ESA) erfordern mehr Aufmerksamkeit.

Lokal schwache Volltonflächen

Ein lokal schwacher Feststoff betrifft üblicherweise eine Gruppe benachbarter Zellen. Er kann im Vergleich zum umgebenden Tintenfilm blass, trüb oder leicht offen erscheinen.

Ein auf dem Zylinderbild angebrachter Fleck führt in der Regel zurück zum Zylinder, zur Rakel oder zum Zustand der Tinte.

Eine Stelle, die nur auf einer Materialrolle, einer Druckseite oder einem sichtbar rauen Bereich auftritt, deutet eher auf das Substrat hin.

Wenn bereits verschiedene Zylinder, Tinten oder Substratchargen verglichen wurden und dieselbe Druckeinheit weiterhin Schwächen aufweist, sollte der Kontakt in dieser Einheit genauer untersucht werden. Eine reproduzierbare Reaktion auf eine genehmigte Druckkorrektur verstärkt diesen Beweis.

Unvollständige Raster- oder Halbtonübertragung

Unvollständige Halbtonübertragungen wirken oft körnig oder fleckig.

Zellen mit hellen und mittleren Farbtönen nehmen weniger Tinte auf als tiefere Zellen, daher neigen sie dazu, früher Anzeichen von Austrocknung, vorzeitigem Entleeren, schwachem Oberflächenkontakt oder unzureichender ESA-Unterstützung zu zeigen.

Das Tonwertmuster ist entscheidend: fehlende Lichter bei akzeptablen dunklen Tönen weisen in eine andere Richtung als eine insgesamt schwach druckende Volltonfläche.

Dokumentieren Sie den Zustand so, dass ein anderer Bediener ihn reproduzieren kann:

In Einheit vier fehlen nach dem Aufwärmen der Presse die Lichtpunkte. Dunkle Töne sind weiterhin akzeptabel.

Das bietet der nächsten Schicht einen nützlichen Ausgangspunkt. “Der Druck ist leicht” hingegen nicht.

Informationen zu den Positionen der gummierten Walzen im Bereich des Druckkontakts, des Materialtransports und der Handhabung der bedruckten Oberfläche finden Sie unter Walzen für die Druckindustrie.

Erreichen die Zellen die Spitze mit brauchbarer Tinte?

Die gravierten Zellen müssen mit ausreichend flüssiger Tinte am Prägestempel ankommen, um den Farbtransfer zu gewährleisten.

Ein Tiefdruckzylinder kann aus normaler Betrachtungsdistanz sauber erscheinen, obwohl feine Zellen teilweise verstopft sind. Reinigen Sie den verdächtigen Bereich mit der zugelassenen Methode, halten Sie die übrigen Produktionsbedingungen konstant und vergleichen Sie die gleiche Bildposition erneut.

Eine deutliche Verbesserung hält die Untersuchung auf dem Zell- und Tintenstadium. Zusätzlicher Abformdruck kann eine verstopfte Zelle nicht wieder öffnen.

Der Zustand der Rakel beeinflusst auch, wie viel Tinte in den flachen Zellen zurückbleibt.

Zu hoher Rakeldruck, ein ungeeigneter Rakelwinkel, mangelhafte Unterstützung, Vibrationen oder eine beschädigte Rakelkante können die Farbe stören oder entfernen, bevor die Zellen das Substrat erreichen. Feine Farbtöne zeigen diesen Effekt oft zuerst, da das verfügbare Farbvolumen geringer ist.

Der Zustand der Druckfarbe muss auch während des Druckvorgangs überprüft werden. Nützliche Vergleiche sind:

  • die ersten Eindrücke nach einem Stopp im Vergleich zu gleichmäßigem Lauf;
  • Der Beginn des Laufs im Vergleich zum aufgewärmten Pressing;
  • vor und nach einer freigegebenen Viskositäts-/Lösungsmittelkorrektur;
  • vor und nach Filtration bzw. Zylinderreinigung;
  • vor und nach einer kontrollierten Rakelkorrektur.

Fehlende Punkte, die hauptsächlich nach einem Stopp auftreten, können auf eine Austrocknung in feinen Zellen hinweisen.

Ein Fehler, der sich bei längerem Druckvorgang langsam verschlimmert, kann auf Viskositätsdrift, Lösungsmittelverlust, steigende Drucktemperatur oder Verunreinigungen im Tintenkreislauf zurückzuführen sein.

Wenn sich die Glanzpunkte durch eine Rakeljustierung sofort verändern, konzentrieren Sie sich bei der Untersuchung auf das Rakeln und den Tintenaustritt. Halten Sie die Druckeinstellung während des Vergleichs konstant, damit sich die beiden Effekte nicht vermischen.

Für andere Walzenpositionen, die die Aufnahme und Abgabe von Tinte, Beschichtungsflüssigkeit, Klebstoff oder Behandlungsmedien betreffen, siehe Übertragungswalzen.

Kann das Substrat das vollständige Zellmuster aufnehmen?

Die Zellen können ordnungsgemäß gefüllt sein und trotzdem gelingt es ihnen nicht, die Tinte an jeden Punkt des Substrats zu übertragen.

Papier, Karton, Dekorpapier und strukturierte Materialien berühren den gravierten Zylinder zuerst an ihren höchsten Stellen. Tiefere Bereiche können außerhalb des effektiven Kontakts bleiben.

Das gedruckte Ergebnis kann aus einigen fehlenden Zellen, einem blassen Fleck innerhalb einer Volltonfläche oder einem offen wirkenden Halbton bestehen.

Neben der Rauheit spielt auch die Kompressibilität eine Rolle. Zwei Papiersorten können ähnlich rau aussehen, doch die eine lässt sich im Walzenspalt so weit komprimieren, dass kleine Oberflächenlücken geschlossen werden, während die andere mehr unbedruckte Stellen hinterlässt.

Folien und beschichtete Substrate erfordern eine andere Sichtprüfung. Ihre Oberflächen können glatt aussehen, aber dennoch lokale Behandlungsunterschiede, Beschichtungsungleichmäßigkeiten, Staub, Partikel oder Verunreinigungen aufweisen.

Beachten Sie außerdem, ob das Problem nach einem Rollen- oder Chargenwechsel auftritt.

Ein direkter Substratvergleich genügt oft, um diese Phase abzugrenzen:

  1. Zylinder, Tinte, Geschwindigkeit, Druckeinstellung und ESA bleiben unverändert.
  2. Führen Sie das gleiche Image auf einem bekannten stabilen Substrat oder einer anderen zugelassenen Charge aus.
  3. Vergleichen Sie denselben Tonwertbereich und dieselbe Bildposition.
  4. 4. prüfen, ob die fehlenden Punkte bildfest bleiben oder mit dem Material wechseln.

Wenn der Fehler der Materialcharge, der Druckseite oder der sichtbaren Textur folgt, fahren Sie mit dem Substrat fort.

Höherer Anpressdruck kann zwar vorübergehend einige Spalten schließen, aber er kann auch den Glanz verändern, das Material komprimieren, empfindliches Material verzerren oder neue Kontaktspuren erzeugen.

Verbessert zusätzlicher Druck das Druckergebnis, bestätigt dies, dass physischer Kontakt besteht. Es beweist jedoch nicht, dass die Druckwalze die Ursache für die ursprüngliche Substratabweichung ist.

Wann die Abdruckwalze einen genaueren Blick verdient

Die Gegendruckwalze wird zu einem stärkeren Führungselement, nachdem die Zellen-, Farb- und Substratprüfungen getrennt wurden und der Defekt noch auf den Walzenspalt reagiert.

Nützliche Hinweisschilder sind:

  • Derselbe Defekt verändert sich wiederholt nach einer genehmigten Abformkorrektur;
  • Das Problem tritt nach dem Austausch, dem Abschleifen oder dem Neubeziehen der Druckwalze auf;
  • Es wurden verschiedene Zylinder, Tinten oder Substratchargen ausprobiert, aber die gleiche Druckeinheit bleibt schwach;
  • Der Defekt ändert sich mit der Zeilengeschwindigkeit, während der Tintenzustand stabil bleibt;
  • Die Walzenoberfläche weist Glasur, Verunreinigungen, Dellen, lokalen Verschleiß, Aufquellen oder andere Beschädigungen auf;
  • ein Fehler wiederholt sich mit dem Umfang der Walze

Eine Verbesserung nach Erhöhung des Drucks ist zwar ein nützlicher Hinweis, sollte aber nicht als endgültige Einstellung betrachtet werden.

Zusätzlicher Druck kann kleine Kontaktspalten schließen und gleichzeitig die Verformung der Abdeckung, die Wärmeentwicklung, den Verschleiß, die Kompression des Substrats oder die Markierung erhöhen.

Prüfen Sie die Abdruckwalze in der Vollkontaktposition.

Prüfen Sie die gesamte gummierte Oberfläche und beide Kanten. Achten Sie auf polierte Streifen, Verunreinigungen, Dellen, Wölbungen und ungleichmäßigen Verschleiß. Vergleichen Sie, sofern Aufzeichnungen vorhanden sind, den Außendurchmesser und die Härte mit der vorherigen stabilen Walze.

Prüfen Sie außerdem die Welle, die Lager, die Befestigung, die Ausrichtung und alle verfügbaren Rundlaufmessungen.

Eine Walze kann im Stillstand der Presse normal aussehen, sich aber bei Produktionsgeschwindigkeit anders verhalten. Lagerbewegungen, Rundlauffehler, Walzendurchbiegung, Wärmeentwicklung oder Veränderungen der Walzenoberfläche können dazu führen, dass der Kontakt mit steigender Geschwindigkeit ungleichmäßiger wird.

Bei breiten Pressen ist darauf zu achten, wo die schwache Materialübertragung über die Arbeitsbreite auftritt. Ein Problem, das sich auf einen Rand, die Mitte oder einen schmalen Bereich konzentriert, kann auf unterschiedliche Kontaktbedingungen hinweisen.

Weitere Details zu kontrolliertem Walzenkontakt, Druckverteilung, Walzenprofil und Laufgenauigkeit finden Sie unter Andruckwalzen.

NBR-/Nitrilkautschukwalzen Sie werden in ausgewählten Bereichen mit Farb- und Medienkontakt eingesetzt. NBR allein definiert keine Tiefdruckwalze. Farbe, Lösungsmittel, Reinigungsflüssigkeit, Härte, Oberflächenbeschaffenheit, Deckschichtkonstruktion, Verklebung, Geschwindigkeit und die bisherige Walzenhistorie müssen weiterhin auf den jeweiligen Einsatzbereich abgestimmt sein.

Die genaue Auswahl der Deckschicht, die Härterichtung und die Walzenkonstruktion sollten für jedes einzelne Walzenprojekt bestätigt werden.

Ändert sich das Ergebnis, wenn ESA umgeschaltet wird?

Sowohl der mechanische Eindruck als auch die ESA beeinflussen den endgültigen Tintenübertragungspunkt, ihre Effekte können jedoch durch einen kontrollierten Vergleich getrennt werden.

Durch den mechanischen Druck wird das Substrat in physischen Kontakt mit den tintengefüllten Zellen gebracht. ESA unterstützt den Tintenfluss von den Zellen zum Substrat durch das elektrostatische Drucksystem der Druckmaschine.

Diese Unterstützung kann besonders dann hilfreich sein, wenn feine Zellen oder unebene Substratoberflächen einen vollständigen Transfer erschweren.

Ein Vergleich der ESA-Ein-/Ausschaltung sollte gemäß der vom Druckmaschinenhersteller und dem ESA-Lieferanten genehmigten Betriebsanleitung erfolgen. Die Einstellungen für Farbe, Zylinderreinheit, Bedruckstoff, Geschwindigkeit und mechanische Druckmechanik dürfen während des Vergleichs nicht verändert werden.

Der mechanische Kontakt bleibt der ausschlaggebende Faktor, wenn sich der Defekt mit der Abformeinstellung ändert, während die ESA-Bedingungen gleich bleiben. Ein Problem, das nach der Bearbeitung der Abformwalze auftritt, verstärkt diese Annahme.

Der ESA-Zweig gewinnt an Bedeutung, wenn die Anzahl fehlender Punkte bei deaktiviertem ESA stetig zunimmt und bei aktiviertem ESA abnimmt. Der Unterschied ist oft bei feinen Halbtonbildern oder auf raueren Untergründen deutlicher zu erkennen.

Eine geringe oder gar keine Änderung zwischen dem Ein- und Ausschalten der ESA führt dazu, dass die Überprüfung auf die Zellen, die Tinte, das Substrat und den mechanischen Kontakt zurückgeführt wird.

ESA kann eine verstopfte Zelle nicht wieder öffnen oder Tinte ersetzen, die vor Erreichen des Druckspalts eingetrocknet ist oder die Zelle verlassen hat.

Eine ESA-Druckwalze muss außerdem zur Druckmaschine und deren elektrostatischer Unterstützungssystem passen. Allgemeine Informationen zur Ladungssteuerung finden Sie unter . Antistatische / leitfähige Gummiwalzen, Eine Standard-Antistatikwalzen-Spezifikation sollte jedoch nicht als ESA-Abdruckwalzen-Spezifikation verwendet werden.

Elektrische Prüfungen, Widerstandsanforderungen, Erdungsarbeiten und Hochspannungsarbeiten sollten gemäß der Dokumentation des Geräteherstellers durchgeführt und von qualifiziertem Personal vorgenommen werden.

Verwenden Sie jeweils nur einen kontrollierten Test.

Ein ausführlicher Fehlersuchbericht ist selten erforderlich. Ein markierter Bildbereich und eine kontrollierte Änderung liefern in der Regel deutlichere Beweise.

Transferphase Beweise in der Presse Nächster Check
gravierte Zelle Die gleichen Punkte bleiben auf dem Zylinderbild fixiert; eine genehmigte Reinigung verändert sie. Reinigen und prüfen Sie die entsprechenden Zellen; prüfen Sie den Zustand der Gravur auf Verunreinigungen.
TintenTrennverhalten Der Defekt verändert sich nach einem Stillstand, während der Aufwärmphase, bei Viskositäts- oder Trocknungsänderungen oder nach einer Klingenjustierung. Stellen Sie den genehmigten Tintenzustand wieder her; überprüfen Sie Klingenschneide, Auflage, Winkel, Druck und Stabilität.
Substratoberfläche Der Fehler hängt mit der Materialcharge, der Druckseite, Partikeln, Rauheit, Beschichtung oder sichtbarer Textur zusammen. Vergleichen Sie ein bekanntes, stabiles Substrat, ohne die übrigen Pressbedingungen zu verändern.
Eindruck Kontakt Der Defekt reagiert auf Druck, Geschwindigkeit, Walzenzustand oder kürzlich erfolgte Walzenbearbeitung. Überprüfen Sie die Oberfläche der Druckwalze, die Befestigung, den Durchmesser, die Härteaufzeichnung und den Rundlauf.
ESA-Unterstützung Das Ein-/Ausschalten der ESA ändert denselben Defekt, während die übrigen Bedingungen stabil bleiben. Befolgen Sie den ESA-Prüfablauf des Geräteherstellers und bestätigen Sie die Rollenkompatibilität.

Für die betroffene Druckeinheit Folgendes protokollieren:

  • Druckeinheit und Farbe;
  • vereinzelte Punkte, schwache Volltonflächen oder unvollständige Halbtonübertragung;
  • markierte Bildposition;
  • Substratart, Charge, Druckseite und sichtbarer Oberflächenzustand;
  • Tintenviskositäts- oder Kontrollaufzeichnung und jegliche Trocknungsänderung;
  • Liniengeschwindigkeit;
  • Druckeinstellung;
  • Härte der Druckwalze, sofern aufgezeichnet;
  • ESA ein- oder ausschalten;
  • Ein Foto oder eine aufbewahrte Probe vor und nach jeder Änderung.

Bei wiederholt fehlenden Punkten zählen Sie die Punkte innerhalb desselben kleinen Bildfensters oder markieren Sie den betroffenen Bereich auf der aufbewahrten Probe.

Die Anzahl muss keine formale Qualitätsgrenze darstellen. Sie muss lediglich aufzeigen, ob die kontrollierte Änderung denselben Fehler betraf.

Eine gleichzeitige Änderung von Reinigung, Viskosität, Druck, Geschwindigkeit und ESA kann das Druckergebnis verbessern, zeigt aber nicht, wo der Transfer ursprünglich fehlgeschlagen ist.

Verwandte Seiten

  • Walzen für die Druckindustrie — Gummibeschichtete Walzenpositionen um den Druckvorgang, den Materialtransport und die Handhabung der bedruckten Oberfläche.
  • Andruckwalzen — Kontrollierter Walzenkontakt, Druckverteilung, Walzenprofil und Laufgenauigkeit.
  • Übertragungswalzen — Aufnahme- und Ablösepositionen für Tinte, Beschichtungsflüssigkeit, Klebstoff und Behandlungsmedien.
  • Antistatische / leitfähige Gummiwalzen — Statische Kontrolle und leitfähige Walzenrichtungen für geeignete industrielle Anwendungen.
  • NBR-/Nitrilkautschukwalzen — Anweisungen für Nitrilkautschuk für ausgewählte Farb- und industrielle Medienkontaktwalzen.

Erfahren Sie mehr über die Walzenherstellung von Wolorin

  • Leistungen — Kundenspezifische Herstellung, Austausch und Neubezug von Gummiwalzen.
  • QUALITÄTSKONTROLLE & PRÜFUNG — Prüfung der Walzenabmessungen, Härte, Oberflächenbeschaffenheit, Rundlaufgenauigkeit und projektspezifischer Anforderungen.
  • Über Wolorin — Wolorins Erfahrung mit kundenspezifischen industriellen Gummiwalzen.

Senden Sie die Walzeninformationen, die Sie bereits haben

Wenn die Beweislage auf eine Andruckwalze oder eine andere gummierte Kontaktwalze hinweist, kann Wolorin den Walzenteil des Projekts durch Sonderanfertigungen, Austausch, geeignete Neubeschichtung, Angebotserstellung oder Produktionsbestätigung unterstützen.

Die Einstellungen für die Druckmaschine, die Tintenrezeptur, die Substratbehandlung und die elektrische Wartung der ESA sollten beim Druckmaschinenhersteller, Tintenlieferanten, Substratlieferanten oder einem qualifizierten ESA-Spezialisten verbleiben.

Für ein Walzenprojekt senden Sie bitte die bereits vorhandenen Informationen:

  • Walzenzeichnung oder Grundabmessungen;
  • Außendurchmesser und Länge der gummierten Frontplatte;
  • Angaben zum Wellenende und zum Lager, sofern verfügbar;
  • alte Walzenfotos, die die gesamte Walzenfläche und beide Enden zeigen;
  • Nahaufnahmen von Glasur, Abnutzung, Dellen, Rissen, Aufquellen, Verunreinigungen oder anderen Oberflächenveränderungen;
  • Walzenposition und Druckeinheit;
  • Tinte, Lösungsmittel, Reinigungsmittel oder andere Kontaktmedien;
  • Aktuelles Deckmaterial und Härtegrad, sofern bekannt;
  • das aktuelle Problem mit der Walze und wann es begann;
  • ob die Walze kürzlich ausgetauscht, abgeschliffen oder neu bezogen wurde.

Falls Sie bereits Zeichnungen, Maße, ein Muster oder eine detaillierte Spezifikation haben, senden Sie diese bitte direkt zu. Wolorin kann anhand dieser Dokumente mit der kundenspezifischen Fertigung, der Angebotserstellung oder der Produktionsbestätigung beginnen.

Sind die Informationen unvollständig, beginnen Sie mit alten Walzenfotos, den Grundabmessungen, der Walzenposition, dem Kontaktmedium und dem aktuellen Problem im Zusammenhang mit der Walze.