Puntos faltantes en huecograbado y transferencia incompleta de tinta

Los puntos faltantes en huecograbado pueden empezar en varios puntos del proceso de transferencia. Una celda obstruida transporta poca o ninguna tinta utilizable. La tinta de una celda poco profunda puede secarse o vaciarse demasiado pronto. Un sustrato rugoso puede dejar pequeños huecos en el nip de impresión.

Empiece por el propio defecto y siga después la ruta de transferencia:

celda grabada → liberación de la tinta → superficie del sustrato → contacto de impresión

Los puntos que se repiten en la misma posición de imagen suelen mantener la comprobación cerca del cilindro de huecograbado. Una zona débil que sigue a una bobina de material apunta con más fuerza al sustrato. La presión, la velocidad, el estado del rodillo y el ESA se convierten en evidencia útil cuando modifican el mismo defecto bajo condiciones controladas.

Seguir la ruta de transferencia en este orden también evita que una celda obstruida o un sustrato rugoso queden ocultos temporalmente por un aumento de presión de impresión.

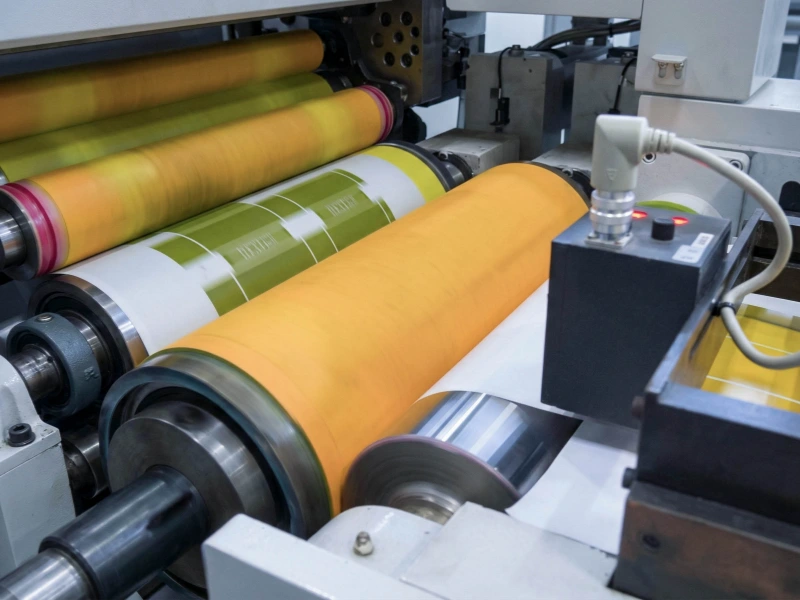
Línea de rodillos para impresión por huecograbado de películas de embalaje

Lo que revela el patrón del defecto

Antes de cambiar tinta, presión, velocidad o ESA, conserve una muestra impresa y marque la zona de imagen afectada. Compare esa misma zona durante varias revoluciones del cilindro.

La posición y el patrón de repetición suelen aportar más información que una descripción general como «impresión clara».

Puntos que faltan aislados

Los puntos faltantes aislados son celdas individuales que no dejan tinta visible. Pueden aparecer como puntos blancos limpios en un tramado o como pequeñas interrupciones dentro de una masa.

Cuando los mismos puntos vuelven en las mismas coordenadas de imagen, inspeccione las celdas correspondientes del cilindro de huecograbado. Las comprobaciones habituales incluyen tinta seca, contaminación, celdas dañadas y celdas poco profundas que se vacían antes de alcanzar el sustrato.

Una comparación simple puede acotar el problema rápidamente:

  1. Marque una pequeña zona de imagen en una muestra conservada.
  2. Limpie la zona sospechosa del cilindro utilizando el procedimiento de producción aprobado.
  3. Mantenga sin cambios las demás condiciones de la prensa.
  4. Imprima la misma imagen y compare la zona marcada.

Si desaparece la mayoría de los mismos puntos, continúe con limpieza de celdas y estado de la tinta. Si exactamente las mismas celdas siguen sin imprimir, revise más de cerca el estado del grabado.

Los puntos aleatorios se comportan de forma distinta. Cuando su posición cambia entre impresiones, el daño fijo de celdas resulta menos probable. Merecen más atención las partículas sueltas, la textura del sustrato, los cambios en la condición de la tinta, el contacto intermitente y la respuesta del ESA.

Zonas localmente débiles en masas

Una masa localmente débil suele implicar un grupo de celdas vecinas. Puede verse pálida, turbia o ligeramente abierta en comparación con la película de tinta circundante.

Una zona fija respecto a la imagen del cilindro suele dirigir la revisión hacia el cilindro, la rasqueta o el estado de la tinta.

Una zona que aparece solo con una bobina de material, una cara de impresión o un área visiblemente rugosa apunta con más fuerza al sustrato.

Si ya se han comparado distintos cilindros, tintas o lotes de sustrato y la misma unidad de impresión sigue débil, empiece a mirar más de cerca el contacto de esa unidad. Una respuesta repetible a un ajuste aprobado de impresión hace que esa evidencia sea más fuerte.

Transferencia incompleta en semitonos

La transferencia incompleta de semitonos suele verse granulada o moteada.

Las celdas de luces y tonos medios contienen menos tinta que las celdas profundas, por lo que suelen mostrar antes los efectos de secado, vaciado prematuro, contacto superficial débil o asistencia ESA insuficiente.

El patrón tonal importa. Puntos de altas luces faltantes con tonos oscuros aceptables indican una dirección distinta de una masa completa que imprime débil.

Registre la condición de modo que otro operador pueda reproducirla:

Puntos de altas luces faltantes en la unidad cuatro después de que la prensa se caliente. Los tonos oscuros siguen siendo aceptables.

Eso da al siguiente turno un punto de partida útil. «La impresión sale clara» no lo hace.

Para posiciones de rodillos recubiertos de caucho alrededor del contacto de impresión, transporte de material y manejo de superficies impresas, consulte Rodillos para la industria de impresión.

¿Llegan las celdas al nip con tinta utilizable?

Las celdas grabadas deben llegar al nip con suficiente tinta fluida todavía disponible para transferirse.

Un cilindro de huecograbado puede parecer limpio a simple vista y seguir teniendo celdas finas parcialmente obstruidas. Limpie la zona sospechosa mediante el método aprobado, mantenga estables las demás condiciones de producción y compare de nuevo la misma posición de imagen.

Una mejora clara mantiene la investigación en la etapa de celda y tinta. Aumentar la presión de impresión no puede reabrir una celda bloqueada.

El estado de la rasqueta también cambia la cantidad de tinta que permanece en celdas poco profundas.

Una presión excesiva de rasqueta, un ángulo inadecuado, un soporte deficiente, vibración o un borde de rasqueta dañado pueden alterar o retirar tinta antes de que las celdas lleguen al sustrato. Los tonos finos suelen mostrar el efecto primero porque el volumen de tinta disponible es menor.

El estado de la tinta también debe comprobarse mientras la prensa está funcionando. Comparaciones útiles:

  • primeras impresiones después de una parada frente a marcha estable;
  • inicio del tiraje frente a prensa ya caliente;
  • antes y después de una corrección aprobada de viscosidad o disolvente;
  • antes y después de filtrar la tinta o limpiar el cilindro;
  • antes y después de un ajuste controlado de la rasqueta.

Los puntos faltantes que aparecen principalmente después de una parada pueden indicar secado en celdas finas.

Un defecto que aumenta lentamente durante un tiraje largo puede seguir la deriva de viscosidad, pérdida de disolvente, aumento de temperatura de la prensa o acumulación de contaminación en el circuito de tinta.

Si un ajuste de rasqueta cambia inmediatamente los puntos de altas luces, mantenga la investigación alrededor del doctoring y la liberación de tinta. Mantenga estable el ajuste de impresión durante la comparación para no mezclar ambos efectos.

Para otras posiciones de rodillos que implican recogida y liberación de tinta, líquido de coating, adhesivo o medios de tratamiento, consulte Rodillos de transferencia.

¿Puede el sustrato recibir el patrón completo de celdas?

Las celdas pueden estar correctamente llenas y aun así no transferir tinta a todos los puntos del sustrato.

Papel, cartón, materiales decorativos y sustratos texturados hacen primero contacto con el cilindro grabado en sus puntos más altos. Las zonas más bajas pueden quedar fuera del contacto efectivo.

El resultado impreso puede ser unas pocas celdas faltantes, una zona pálida dentro de una masa o un semitono con aspecto abierto.

La compresibilidad importa junto con la rugosidad. Dos grados de papel pueden parecer igual de rugosos, pero uno comprimirse lo suficiente en el nip para cerrar pequeños huecos superficiales, mientras el otro deja más puntos sin imprimir.

Las películas y sustratos coated requieren otra comprobación visual. Pueden parecer lisos pero seguir teniendo variación local de tratamiento, coating inconsistente, polvo, partículas o contaminación.

Anote también si el problema empieza después de cambiar de bobina o lote.

Una comparación directa de sustratos suele bastar para separar esta etapa:

  1. Mantenga sin cambios cilindro, tinta, velocidad, ajuste de impresión y ESA.
  2. Imprima la misma imagen sobre un sustrato conocido y estable o sobre otro lote aprobado.
  3. Compare la misma zona tonal y posición de imagen.
  4. Compruebe si los puntos faltantes siguen fijos a la imagen o se desplazan con el material.

Cuando el defecto sigue al lote, la cara de impresión o una textura visible, continúe con el sustrato.

Una presión de impresión mayor puede cerrar temporalmente algunos huecos, pero también puede cambiar el brillo, comprimir el material, deformar sustratos sensibles o crear nuevas marcas de contacto.

Si aumentar la presión mejora la impresión, eso confirma que interviene el contacto físico. No identifica por sí solo al rodillo de impresión como origen de la diferencia del sustrato.

Cuándo merece una revisión más cercana el rodillo de impresión

El rodillo de impresión se convierte en una pista más fuerte después de separar las comprobaciones de celda, tinta y sustrato y cuando el defecto sigue respondiendo al nip.

Los signos útiles incluyen:

  • el mismo defecto cambia de forma repetible después de un ajuste aprobado de impresión;
  • el problema empieza después de sustituir, rectificar o renovar el recubrimiento del rodillo de impresión;
  • se han probado distintos cilindros, tintas o lotes de sustrato, pero la misma unidad sigue débil;
  • el defecto cambia con la velocidad mientras el estado de la tinta permanece estable;
  • la superficie del rodillo muestra vitrificación, contaminación, abolladuras, desgaste local, hinchamiento u otros daños;
  • el defecto se repite a una distancia relacionada con la circunferencia del rodillo de impresión.

Una mejora después de añadir presión es evidencia útil, pero no debe tratarse como el ajuste final.

La presión adicional puede cerrar pequeños huecos de contacto mientras aumenta deformación del recubrimiento, calor, desgaste, compresión del sustrato o riesgo de marcas.

Inspeccione el rodillo de impresión como parte de toda la posición de contacto.

Revise toda la cara recubierta de caucho y ambos bordes. Busque bandas pulidas, contaminación, abolladuras, hinchamiento y desgaste desigual. Compare diámetro exterior y dureza con el rodillo estable anterior cuando existan registros.

Compruebe también eje, rodamientos, montaje, alineación y registros de descentramiento disponibles.

Un rodillo puede parecer normal con la prensa parada y comportarse de forma distinta a velocidad de producción. Movimiento de rodamientos, descentramiento, flexión, acumulación de calor o cambios de superficie pueden hacer el contacto menos consistente al aumentar la velocidad.

En prensas anchas, anote dónde aparece la transferencia débil a lo ancho. Un problema concentrado cerca de un borde, por el centro o en una banda local estrecha puede apuntar a condiciones de contacto distintas.

Para más detalle sobre contacto controlado de nip, distribución de presión, perfil y precisión de giro, consulte Rodillos de presión.

Rodillos de caucho NBR / nitrilo se utilizan en determinadas posiciones de contacto con tintas y medios industriales. El NBR por sí solo no define un rodillo de impresión de huecograbado. La tinta, el disolvente, el líquido de limpieza, la dureza, el acabado superficial, la construcción del recubrimiento, la unión, la velocidad y el historial del rodillo anterior siguen debiendo ajustarse a la posición real.

La selección detallada del recubrimiento, la dirección de dureza y la construcción deben confirmarse para cada proyecto.

¿Cambia el resultado al activar o desactivar ESA?

La impresión mecánica y el ESA afectan al punto final de transferencia de tinta, pero sus efectos pueden separarse mediante una comparación controlada.

La impresión mecánica pone el sustrato en contacto físico con las celdas llenas de tinta. ESA ayuda al movimiento de la tinta desde las celdas hacia el sustrato mediante el sistema electrostático de la prensa.

Esta asistencia puede ser especialmente útil cuando celdas finas o superficies irregulares dificultan una transferencia completa.

Una comparación ESA on/off debe seguir el procedimiento aprobado por el fabricante de la prensa y del sistema ESA. Mantenga sin cambios tinta, limpieza del cilindro, sustrato, velocidad y ajuste mecánico de impresión.

El contacto mecánico sigue siendo la pista más fuerte cuando el defecto cambia con el ajuste de impresión mientras el estado ESA permanece igual. Que el problema empiece después de trabajos sobre el rodillo de impresión refuerza esa dirección.

La rama ESA se vuelve más relevante cuando los puntos faltantes aumentan de forma consistente con ESA off y disminuyen con ESA on. La diferencia suele verse mejor en semitonos finos o sustratos más rugosos.

Poco o ningún cambio entre ESA on y off devuelve la comprobación hacia celdas, tinta, sustrato y contacto mecánico.

ESA no puede reabrir una celda bloqueada ni reemplazar tinta que se secó o abandonó la celda antes de llegar al nip.

Un rodillo de impresión ESA también debe ajustarse a la prensa y a su sistema de asistencia electrostática. Hay información general sobre el control de carga en Rodillos de caucho antiestáticos / conductores, pero una especificación estándar de rodillo antiestático no debe utilizarse como especificación de un rodillo de impresión ESA.

La inspección eléctrica, requisitos de resistencia, puesta a tierra y trabajos de alta tensión deben seguir la documentación del proveedor del equipo y quedar en manos de personal cualificado.

Utilice una sola prueba controlada cada vez

Rara vez hace falta un informe largo de troubleshooting. Una zona de imagen marcada y un único cambio controlado suelen aportar evidencia más clara.

Etapa de transferencia Evidencia en la prensa Siguiente comprobación
Celda grabada Los mismos puntos permanecen fijos a la imagen; la limpieza aprobada los cambia Limpiar e inspeccionar las celdas correspondientes; revisar contaminación y estado del grabado
Liberación de la tinta El defecto cambia después de una parada, durante calentamiento, con cambios de viscosidad/secado o tras ajustar la rasqueta Restablecer condición aprobada de tinta; revisar borde, soporte, ángulo, presión y estabilidad de rasqueta
Superficie del sustrato El defecto sigue al lote, cara de impresión, partículas, rugosidad, coating o textura Comparar con sustrato estable sin cambiar otras condiciones
Contacto de impresión El defecto responde a presión, velocidad, estado del rodillo o trabajo reciente Inspeccionar superficie, montaje, diámetro, historial de dureza y descentramiento
Asistencia ESA ESA on/off cambia el mismo defecto mientras lo demás se mantiene estable Seguir la ruta de inspección del proveedor ESA y confirmar compatibilidad del rodillo

Para la unidad afectada, registre:

  • unidad y color;
  • puntos aislados, masa débil o transferencia incompleta de semitono;
  • posición de imagen marcada;
  • tipo de sustrato, lote, cara y estado superficial visible;
  • viscosidad o registro de control de tinta y cualquier cambio de secado;
  • velocidad de línea;
  • ajuste de impresión;
  • dureza del rodillo de impresión, si está registrada;
  • ESA on/off;
  • una foto o muestra conservada antes y después de cada cambio.

Para puntos repetidos, cuente los puntos dentro de la misma pequeña ventana de imagen o marque el área afectada en la muestra.

El recuento no necesita convertirse en un límite formal de calidad. Solo debe mostrar si el cambio controlado afectó al mismo defecto.

Cambiar limpieza, viscosidad, presión, velocidad y ESA al mismo tiempo puede mejorar la impresión, pero no mostrará dónde falló originalmente la transferencia.

Páginas relacionadas

Más información sobre la fabricación de rodillos de Wolorin

  • Servicios — fabricación de rodillos a medida, sustitución y re-covering cuando sea adecuado.
  • Control de calidad — Inspección de las dimensiones del rodillo, la dureza, el estado de la superficie, el descentramiento y los requisitos específicos del proyecto.
  • Acerca de Wolorin — experiencia de Wolorin en rodillos industriales a medida.

Envíe la información del rodillo que ya tenga

Cuando la evidencia apunte al rodillo de impresión u otro rodillo recubierto de contacto, Wolorin puede apoyar la parte del rodillo mediante fabricación a medida, sustitución, re-covering adecuado, presupuesto o confirmación de producción.

Los ajustes de prensa, formulación de tinta, tratamiento del sustrato y servicio eléctrico ESA deben permanecer con el fabricante de la prensa, proveedor de tinta, proveedor del sustrato o especialista ESA cualificado.

Para un proyecto de rodillo, envíe la información que ya tenga:

  • plano del rodillo o dimensiones básicas;
  • diámetro exterior y longitud de cara recubierta de caucho;
  • extremos de eje y datos de rodamientos, si existen;
  • fotos del rodillo antiguo mostrando toda la cara y ambos extremos;
  • fotos cercanas de vitrificación, desgaste, abolladuras, grietas, hinchamiento, contaminación u otros cambios;
  • posición del rodillo y unidad de impresión;
  • tinta, disolvente, limpiador u otros medios de contacto;
  • material y dureza actuales, si se conocen;
  • el problema actual relacionado con el rodillo y cuándo empezó;
  • si el rodillo fue recientemente sustituido, rectificado o re-covered.

Si ya tiene planos, dimensiones, muestra o especificación clara, envíelos directamente. Wolorin puede proceder con fabricación a medida, presupuesto o confirmación de producción.

Si la información está incompleta, empiece por fotos antiguas, dimensiones básicas, posición, medio de contacto y problema relacionado con el rodillo.