Dichteunterschiede über die Bahnbreite im Tiefdruck

Wenn eine Tiefdruckfarbe an beiden Kanten heller und in der Mitte dunkler druckt, nur auf einer Seite schwach ist oder ein festes Band über die Bahn zeigt, ist die erste nützliche Information die Position dieses Dichteunterschieds über die Breite. Messen Sie denselben Bildbereich an festen Positionen von links nach rechts und dokumentieren Sie zusammen mit der Probe Druckwerk, Substratrolle, Liniengeschwindigkeit und Gegendruckeinstellung.

Beobachten Sie anschließend, welchem Einfluss das Muster folgt. Bleibt es bei einem bestimmten Druckwerk, prüfen Sie Farbübertragung, Tiefdruckzylinder, Rakelung und den Gegendruckzustand dieses Werks weiter. Folgt es einer Substratrolle, untersuchen Sie das Material. Bleibt derselbe schwache oder starke Bereich trotz dieser Vergleiche an derselben Maschinenbreitenposition und reagiert er wiederholt auf Änderungen des Gegendrucks, verdienen Gegendruckwalze und Kontaktverteilung über die Bahnbreite eine genauere Prüfung.

Einen breiteren Überblick über Walzenpositionen rund um Tiefdruck-Gegendruckkontakt und Bahnführung finden Sie unter Walzen für die Druckindustrie .

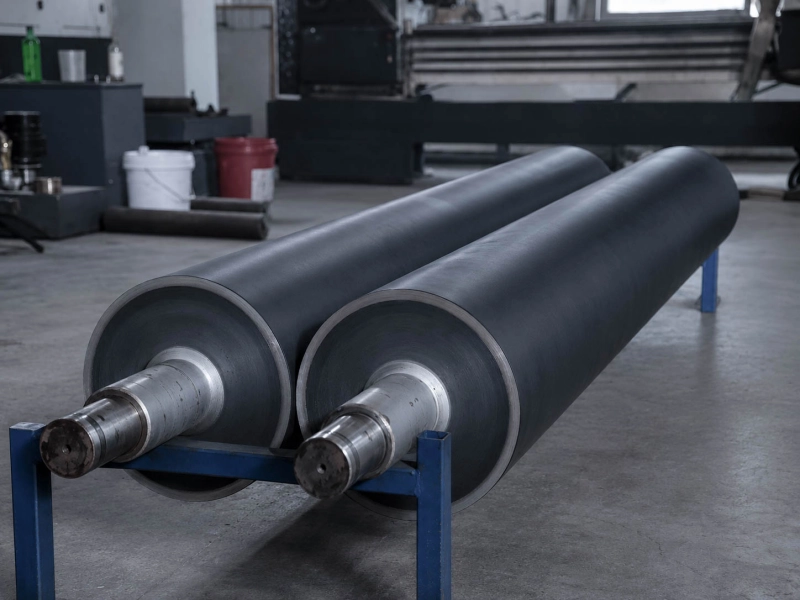
Schwarze Gummibeschichtungswalzen mit bearbeiteten Stahlwellenenden

Erfassen Sie die Dichte von der linken bis zur rechten Kante

„An der Kante heller“ beschreibt zwar das sichtbare Symptom, ist für die Fehlersuche aber noch zu ungenau. Legen Sie vor Änderungen an der Druckmaschine feste Messpositionen fest. Links, Mitte und rechts sind ein praktikabler Ausgangspunkt. Liegt ein sichtbares Band dazwischen, ergänzen Sie Messungen innerhalb des Bands sowie unmittelbar daneben.

Verwenden Sie an jeder Position dieselbe Volltonfläche, Tonwertfläche oder einen anderen reproduzierbaren Bildbereich. Führen Sie die Messungen zeitlich möglichst nah beieinander durch. Wird links auf einer Volltonfläche und rechts einige Minuten später auf einem anderen Tonwertfeld gemessen, können normale Veränderungen des Farbzustands den Vergleich verfälschen.

Ein einfaches Querprofil-Protokoll

Messposition Was aufgezeichnet werden soll Zusammen mit der Probe aufbewahren
Linke Seite Dichte- oder Grauwert und Abstand von der Referenzkante Druckwerk und Farbe
Mitte Dichte- oder Grauwert Substrattyp, Dicke, Rolle oder Charge
Rechte Seite Dichte- oder Grauwert und Position über die Bahnbreite Liniengeschwindigkeit und Gegendruckeinstellung
Sichtbares Band Wert im Band und Werte direkt daneben Bahnbreite und Probenahmezeit

Wichtiger als ein einzelner Zahlenwert ist die Form, die alle Werte zusammen ergeben. Links / Mitte / rechts mit 1.42 / 1.51 / 1.43 beschreibt beispielsweise ein weitgehend symmetrisches, in der Mitte höheres Profil. 1.40 / 1.48 / 1.50 zeigt dagegen eine zur Seite ansteigende Dichte und weist in eine andere Richtung. Diese Zahlen dienen nur zur Erläuterung der Profilform; Qualitätsmaßstab bleibt das freigegebene Druckziel des tatsächlichen Auftrags.

Verwenden Sie bei nachfolgenden Prüfungen dieselben Messpositionen. Ein festes Band lässt sich wesentlich leichter verfolgen, wenn seine Lage immer von derselben Referenzkante aus dokumentiert wird.

Lesen Sie die Profilform, bevor Sie die Gegendruckwalze ändern

Beide Kanten heller, Mitte dunkler

Sind beide Kanten in ähnlichem Maß heller, vergleichen Sie zunächst andere Farben auf demselben Substrat.

Zeigen mehrere Druckwerke eine ähnliche Kante-Mitte-Form, prüfen Sie Bedingungen, die diese Werke gemeinsam haben. Unterschiede bei Substratdicke, Kompressibilität, Beschichtung, Oberflächenbehandlung oder Oberflächenzustand über die Breite können beeinflussen, wie gleichmäßig das Material in den Gegendruckkontakt einläuft.

Tritt das Problem nur bei einer Farbe auf, konzentrieren Sie sich auf dieses Druckwerk. Farbzustand und Farbumlauf, Tiefdruckzylinder, Rakelkontakt, Verunreinigungen und der Gegendruckzustand dieses Werks sind dann sinnvollere Prüfpunkte.

Bleibt trotz dieser Vergleiche dasselbe symmetrische Profil bestehen und wird der Unterschied zwischen Mitte und Kanten durch Änderungen des Gegendrucks wiederholt größer oder kleiner, wird das Profil der Gegendruckwalze unter Last zu einem stärkeren Hinweis.

Eine Seite bleibt heller

Bei einem einseitigen Problem verfolgen Sie, wie die schwache Seite auf jede kontrollierte Änderung reagiert.

Wandert oder verschwindet die schwache Seite nach dem Wechsel der Substratrolle, prüfen Sie das Materialprofil. Selbst bei identischer Nennspezifikation können sich zwei Rollen bei Dicke, Beschichtung, Behandlung oder Kompressibilität über die Breite unterscheiden.

Tritt bei mehreren Substratrollen dasselbe Ergebnis an einem Druckwerk auf, prüfen Sie dieses Werk erneut: Zylinder, Rakelung, Farbzufuhr sowie Gegendruck links und rechts.

Bleiben Bediener- oder Antriebsseite bei unterschiedlichen Substraten und Zylindern schwach, ist die maschinenseitige Geometrie zu prüfen. Parallelität, Last an beiden Enden, Lager, Wellenabstützung und Gegendruckwalze sollten als zusammengehörige Maschinenpunkte betrachtet werden.

Ein Band bleibt an derselben Querposition

Ein festes Band liefert eine konkrete axiale Position, die sich verfolgen lässt. Dokumentieren Sie den Abstand von einer definierten Referenzkante.

Bleibt beispielsweise ein dunkleres Band auch nach einem Substratwechsel 300 mm von der Bedienerseite entfernt und liegt es nach dem Wechsel des Tiefdruckzylinders immer noch dort, ist diese feste Lage nützlicher als die allgemeine Beschreibung „Druckband“. Sie zeigt, an welcher Stelle des Kontaktsystems geprüft werden sollte.

An dieser axialen Position sind lokaler Außendurchmesser, Bezugszustand, Härtegleichmäßigkeit, Schleifprofil, Belastung und die umgebende mechanische Abstützung zu prüfen.

Wandert das Band mit einer anderen Substratrolle, bleiben Sie auf der Materialseite. Verschwindet es mit einem anderen Zylinder oder Druckauftrag, setzen Sie die Untersuchung im Druckwerk fort.

Verteilte fehlende Punkte sind ein separates Tiefdruck-Übertragungsproblem. Fehlende Punkte im Tiefdruck: Farbübertragung prüfen behandelt dieses Fehlerbild separat.

Wiederholt sich die Spur statt an einer festen Querposition mit konstantem Abstand in Maschinenrichtung, vergleichen Sie den Wiederholabstand mit rotierenden Bauteilen. Warum sich Markierungen auf Bahnmaterial wiederholen behandelt dieses Muster.

Prüfen Sie, bei welcher Änderung sich das Profil bewegt oder verändert

Ändern Sie während einer Prüfung jeweils nur eine sinnvolle Produktionsvariable und halten Sie die anderen Bedingungen soweit wie im Auftrag möglich konstant. Messen Sie anschließend erneut an denselben Querpositionen.

Womit sich das Profil verändert Als Nächstes prüfen Stärkeres Signal
Ein Druckwerk oder eine Farbe Farbzustand, Zylinder, Rakelung, Kontakt im Druckwerk Andere Farben auf demselben Substrat sind vergleichsweise gleichmäßig
Eine Substratrolle oder Charge Dicke, Beschichtung, Behandlung, Kompressibilität, Oberflächenprofil Mehrere Farben zeigen auf demselben Material eine ähnliche Form
Liniengeschwindigkeit Zuerst Farbübertragung und Trocknung; bei fester Position dynamischen Kontakt Dasselbe Profil wiederholt sich bei derselben Geschwindigkeit
Gegendruckeinstellung Kontaktverteilung über die Breite Dieselbe Querposition wird wiederholt heller oder dunkler
Dieselbe Maschinenbreitenposition Walzengeometrie, lokaler Bezugszustand, Belastung, Abstützung Position bleibt trotz Substrat- und Zylinderwechsel erhalten

Werden in demselben Test Druck, Farbviskosität, Geschwindigkeit und Substrat gleichzeitig geändert, geht die entscheidende Evidenz leicht verloren. Selbst wenn der Druck danach besser ist, lässt sich bei vier gleichzeitig veränderten Bedingungen nicht erkennen, welche Änderung ursächlich war.

Gegendruck wird besonders leicht falsch interpretiert. Höherer Druck kann einen schwachen Bereich verbessern, aber betrachten Sie immer die gesamte Breite. Werden schwache Kanten besser und die Mitte zugleich deutlich dunkler, ist diese Reaktion selbst ein nützlicher Hinweis auf die Kontaktverteilung über die Breite.

Hängt die Druckänderung vor allem davon ab, ob ESA ein- oder ausgeschaltet ist, prüfen Sie den elektrischen Übertragungspfad. Allein daraus sollte weder die Balligkeit der Walze noch die mechanische Lastverteilung abgeleitet werden.

Wann sich eine detaillierte Messung der Gegendruckwalze lohnt

Bleibt der Dichteunterschied an derselben Maschinenbreitenposition, wandert er bei sinnvollen Farb-/Zylinder-/Substratvergleichen nicht mit und verändert sich derselbe Profilbereich reproduzierbar bei Änderung der Gegendrucklast, wird die Gegendruckwalze zu einem starken Prüfkandidaten.

Allgemeine Anforderungen an kontrollierten Walzenkontakt finden Sie unter Andruckwalzen. Bei breiten Tiefdruck-Gegendruckwalzen liefern die folgenden Messungen deutlich mehr Information als ein einzelner Nenndurchmesser und ein einzelner Härtewert.

Vergleichen Sie Geometrie unter Last mit dem Druckprofil

Eine lange Gegendruckwalze kann ihre unbelasteten Maßvorgaben erfüllen und unter Druck trotzdem eine andere Kontaktform erzeugen. Wellensteifigkeit, Walzenkörpersteifigkeit, Ballenlänge, Kompression des Bezugs, Lagerabstützung und Last an beiden Enden beeinflussen gemeinsam das Profil unter Last.

Auch Balligkeit verändert dieses Profil. Eine vorhandene Balligkeit kann für eine frühere Last oder ein früheres Substrat gut gepasst haben und unter geänderten Betriebsbedingungen weniger geeignet sein. Nachschleifen und Verschleiß können das ursprüngliche Profil ebenfalls verändern.

Hat eine frühere Gegendruckwalze denselben Auftrag zuverlässig gefahren, vergleichen Sie ihr bekanntes Profil und ihre Betriebsbedingungen mit der aktuellen Walze, bevor Sie eine neue Balligkeitsrichtung festlegen. Weitere Hinweise finden Sie unter Ballige Gummiwalzen: Wann Balligkeit wichtig ist.

Messen Sie den Durchmesser an den wichtigen Positionen

Messen Sie nicht nur einmal in der Mitte, sondern über die gesamte Arbeitsfläche. Links, Mitte und rechts ergeben ein Grundprofil. Gibt es im Druck ein festes Band, ergänzen Sie Messpunkte an dieser axialen Position und direkt daneben.

Wurde ein Band 300 mm von der Bedienerseite dokumentiert, messen Sie die Walze ebenfalls rund um diese 300-mm-Position. Ein direkter Positionsvergleich ist wesentlich aussagekräftiger als zusätzliche Messwerte an Stellen, die mit dem Fehler nicht zusammenhängen.

Wiederholtes Schleifen, lokaler Verschleiß, Verunreinigung oder Oberflächenschäden können kleine axiale Durchmesserunterschiede verursachen. In einem breiten, druckempfindlichen Walzenspalt kann ein an der Walze klein wirkender Unterschied im Druckdichteprofil deutlich sichtbar werden.

Vergleichen Sie die Härte über die Arbeitsfläche

Tritt ein Dichteband wiederholt an derselben axialen Position auf, beschreibt ein einzelner Nennhärtewert den Bezugszustand nicht ausreichend. Wenn die Prüfmethode es zulässt, vergleichen Sie die Härte an mehreren Positionen unter vergleichbaren Walzen- und Temperaturbedingungen.

Lokal härtere oder weichere Bereiche verändern die Kompression an dieser Stelle. Ungleichmäßige Alterung, Verglasung, Quellung, Chemikalieneinwirkung, lokaler Verschleiß oder frühere Reparaturen können solche Unterschiede erzeugen, auch wenn die Walze aus der Entfernung normal aussieht.

Die sinnvolle Vergleichsgröße ist die Gleichmäßigkeit über die Breite gegenüber einer bewährten Betriebsspezifikation. Ein universeller Härtewert kann diesen Vergleich nicht ersetzen.

Prüfen Sie bei einseitigen Problemen beide Enden

Bleibt eine Druckseite dauerhaft schwach, betrachten Sie die Gegendruckwalze als Teil der gesamten Stützkonstruktion. Parallelität, Lager, Wellenabstützung sowie Last auf Bediener- und Antriebsseite beeinflussen das Links-Rechts-Kontaktprofil.

Ein neuer Gummibezug kann einen schiefen Walzenspalt oder ungleiche Endlast nicht korrigieren. Bleiben diese Bedingungen bestehen, kann dasselbe einseitige Dichteproblem auch nach einer Neugummierung erhalten bleiben.

Gibt es für die Druckmaschine eine freigegebene Methode zur Prüfung des Walzenspalts oder Kontaktabdrucks, vergleichen Sie links, Mitte und rechts unter derselben Einstellung. Besonders hilfreich ist es, wenn der Bereich mit geringerem Kontakt mit der bereits dokumentierten schwachen Dichteposition übereinstimmt.

Welche Informationen Sie zur Gegendruckwalze aufbewahren sollten

Wenn die Untersuchung bis zur Gegendruckwalze führt, bewahren Sie Informationen auf, die sowohl die Walze als auch ihre Kontaktbedingungen beschreiben: Zeichnung, falls vorhanden, Ballenlänge, Wellen- und Kernmaße, Außendurchmesser über die Arbeitsfläche, vorhandene Balligkeitsdaten, verfügbare Härtemessungen und klare Fotos des alten Bezugs.

Ergänzen Sie die genaue Walzenposition, Substratdicke, Liniengeschwindigkeit, Gegendruckbedingungen sowie Medien, die während Produktion oder Reinigung regelmäßig mit dem Bezug in Kontakt kommen. Bewahren Sie das Querprofil der Druckdichte einschließlich der Position eines festen Bands zusammen mit den Walzendaten auf.

Hat die vorherige Gegendruckwalze denselben Auftrag zuverlässig gefahren, sind ihre Abmessungen, Härte, Oberflächenzustand, Balligkeit und Nutzungshistorie eine wertvolle Fertigungsreferenz. Bei einem einfachen Ersatz mit bewährter Zeichnung und Betriebsspezifikation muss aus dem Projekt keine lange Fehlersuche werden.

Wiederholt sich dasselbe Dichteproblem über die Bahnbreite auch nach Austausch oder Nachschleifen, dokumentieren Sie das frühere Fehlerbild für das neue Projekt. Das bloße Kopieren von Nenndurchmesser und Härte kann sonst genau das Kontaktprofil erneut herstellen, das bereits Probleme verursacht hat.

Verwandte Seiten zu Tiefdruck-Gegendruckwalzen und Werkstoffen

Walzen für die Druckindustrie

Walzenpositionen und Betriebsbedingungen rund um Druck, Gegendruckkontakt und Bahnführung.

Andruckwalzen

Konstruktive Gesichtspunkte für Walzenspaltkontakt, Druckverteilung, Geometrie und stabilen Kontakt über die gesamte Breite.

NBR-/Nitrilkautschukwalzen

Eine Werkstoffrichtung für ausgewählte Druckpositionen mit Kontakt zu kompatiblen Farben, Ölen, Reinigungsmedien oder anderen industriellen Flüssigkeiten.

Polyurethan-Gummiwalzen

Eine Werkstoffrichtung für Walzenpositionen, an denen Verschleißfestigkeit, Lastaufnahme und wiederholter mechanischer Kontakt stärker im Vordergrund stehen.

Wenn Sie bereits Zeichnungen, Maße, Muster oder eine klare Spezifikation der Gegendruckwalze haben, senden Sie diese für kundenspezifische Fertigung, Angebot oder Produktionsbestätigung.

Sind die Angaben noch unvollständig, beginnen Sie mit Fotos der alten Walze, Grundmaßen, Walzenposition, Kontaktmedium und dem aktuellen walzenbezogenen Dichteproblem.