ความแปรปรวนของความเข้มสีตามแนวขวางเว็บในงานกราเวียร์

เมื่อสีกราเวียร์สีหนึ่งพิมพ์อ่อนกว่าที่ขอบทั้งสอง เข้มกว่าตรงกลาง อ่อนเพียงด้านเดียว หรือเกิดแถบคงที่ตามความกว้างเว็บ เบาะแสแรกที่มีประโยชน์คือความแตกต่างของความเข้มนั้นอยู่ตรงตำแหน่งใดของความกว้าง วัดบริเวณภาพเดียวกันที่ตำแหน่งคงที่จากซ้ายไปขวา และเก็บข้อมูลหน่วยพิมพ์ ม้วนวัสดุ ความเร็วไลน์ และการตั้งแรงกดไว้กับตัวอย่าง

จากนั้นดูว่ารูปแบบนั้นติดตามอะไร หากยังอยู่กับหน่วยพิมพ์เดียว ให้ตรวจสอบการถ่ายโอนหมึก กระบอกพิมพ์กราเวียร์ การทำงานของใบมีดด็อกเตอร์ และสภาพแรงกดของหน่วยนั้นต่อไป หากรูปแบบเคลื่อนตามม้วนวัสดุ ให้ตรวจสอบวัสดุ หากหลังจากการเปรียบเทียบเหล่านี้ พื้นที่ที่อ่อนหรือเข้มยังคงอยู่ที่ตำแหน่งเดิมตามความกว้างเครื่อง และตอบสนองซ้ำ ๆ เมื่อปรับแรงกด ลูกกลิ้งกดพิมพ์และการกระจายการสัมผัสตามแนวขวางเว็บควรได้รับการตรวจสอบอย่างละเอียดขึ้น

สำหรับภาพรวมของตำแหน่งลูกกลิ้งที่ใช้รอบจุดสัมผัสกดพิมพ์กราเวียร์และการลำเลียงเว็บ ดู ลูกกลิ้งสำหรับอุตสาหกรรมการพิมพ์ .

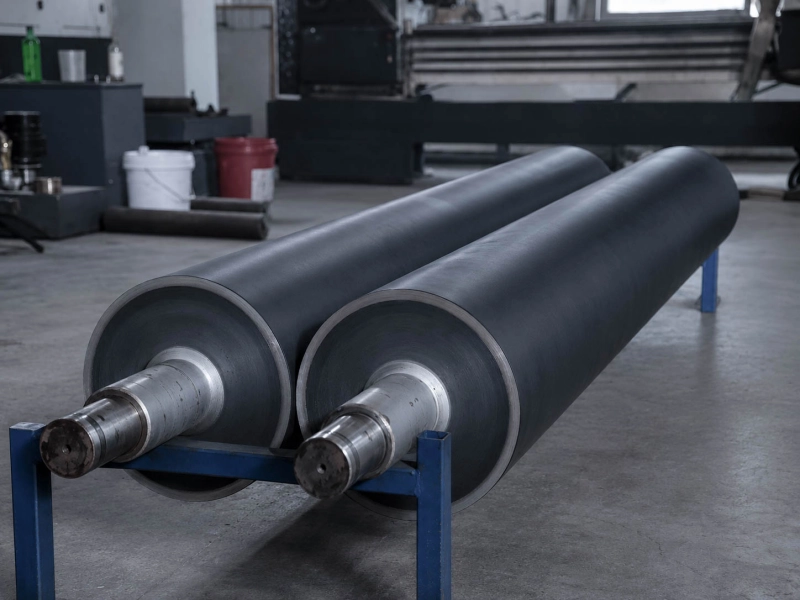
ลูกกลิ้งเคลือบยางสีดำพร้อมปลายเพลาเหล็กกลึง

ทำแผนที่ความเข้มจากขอบซ้ายถึงขอบขวา

คำว่า “ขอบอ่อน” อธิบายสิ่งที่ผู้ปฏิบัติงานมองเห็น แต่ยังเป็นคำอธิบายที่กว้างเกินไปสำหรับการแก้ปัญหา กำหนดตำแหน่งวัดให้แน่นอนก่อนเปลี่ยนการตั้งเครื่อง ตำแหน่งซ้าย กลาง และขวาเป็นจุดเริ่มต้นที่ใช้งานได้จริง หากมีแถบที่มองเห็นอยู่ระหว่างตำแหน่งเหล่านั้น ให้เพิ่มค่าที่วัดภายในแถบและทันทีข้างแถบทั้งสองด้าน

ใช้พื้นที่ทึบ แพตช์โทน หรือบริเวณภาพที่ทำซ้ำได้แบบเดียวกันในทุกตำแหน่ง ทำการวัดให้ใกล้กันด้านเวลา หากด้านซ้ายวัดบนพื้นที่ทึบ แต่ด้านขวาวัดอีกหลายนาทีต่อมาบนพื้นที่โทนอื่น การเปลี่ยนแปลงตามปกติของสภาพหมึกอาจทำให้การเปรียบเทียบบิดเบือนได้

บันทึกตามแนวขวางเว็บแบบง่าย

ตำแหน่งวัด สิ่งที่ต้องบันทึก ข้อมูลที่เก็บไว้กับตัวอย่าง
ด้านซ้าย ค่าความเข้มหรือค่าเทา และระยะจากขอบอ้างอิง หน่วยพิมพ์และสี
ตรงกลาง ค่าความเข้มหรือค่าเทา ชนิดวัสดุ ความหนา ม้วนหรือล็อต
ด้านขวา ค่าความเข้มหรือค่าเทา และตำแหน่งตามความกว้างเว็บ ความเร็วไลน์และการตั้งแรงกด
แถบที่มองเห็น ค่าภายในแถบและค่าข้างแถบทั้งสองด้าน ความกว้างเว็บและเวลาที่เก็บตัวอย่าง

ตัวเลขแต่ละค่ามีความสำคัญน้อยกว่ารูปทรงที่ตัวเลขเหล่านั้นรวมกันสร้างขึ้น ตัวอย่างเช่น ค่าซ้าย / กลาง / ขวา 1.42 / 1.51 / 1.43 แสดงโปรไฟล์ที่ส่วนกลางสูงกว่าและค่อนข้างสมมาตร ขณะที่ 1.40 / 1.48 / 1.50 เป็นปัญหาอีกแบบ เพราะความเข้มเพิ่มขึ้นไปทางด้านหนึ่ง ตัวเลขเหล่านี้เป็นเพียงตัวอย่างเพื่ออธิบายรูปทรงของโปรไฟล์เท่านั้น เป้าหมายการพิมพ์ที่ได้รับอนุมัติสำหรับงานจริงยังคงเป็นเกณฑ์คุณภาพ

ในการทดลองครั้งต่อไป ให้ใช้ตำแหน่งวัดเดิมต่อเนื่อง แถบคงที่จะติดตามได้ง่ายกว่ามากเมื่อบันทึกตำแหน่งจากขอบอ้างอิงเดียวกันทุกครั้ง

อ่านรูปทรงของโปรไฟล์ก่อนเปลี่ยนลูกกลิ้งกดพิมพ์

ขอบทั้งสองอ่อนและตรงกลางเข้มกว่า

เมื่อขอบทั้งสองอ่อนลงในระดับใกล้เคียงกัน ให้เปรียบเทียบสีอื่นบนวัสดุเดียวกันก่อน

หากหลายหน่วยพิมพ์แสดงรูปทรงจากขอบถึงกลางคล้ายกัน ให้ตรวจสอบเงื่อนไขที่หน่วยเหล่านั้นใช้ร่วมกัน ความแตกต่างตามแนวขวางเว็บของความหนาวัสดุ ความสามารถในการอัดตัว การเคลือบ การปรับสภาพผิว หรือสภาพพื้นผิว สามารถเปลี่ยนความสม่ำเสมอของการเข้าสู่จุดสัมผัสกดพิมพ์ได้

หากมีเพียงสีเดียวที่เกิดปัญหา ให้คงการตรวจสอบอยู่ที่หน่วยนั้น สภาพและการหมุนเวียนของหมึก กระบอกพิมพ์กราเวียร์ การสัมผัสของใบมีดด็อกเตอร์ การปนเปื้อน และสภาพแรงกดของหน่วยนั้นเป็นจุดตรวจที่มีประโยชน์กว่าในขั้นตอนนี้

เมื่อการเปรียบเทียบเหล่านี้ยังคงเหลือโปรไฟล์สมมาตรเดิมไว้ และการปรับแรงกดทำให้ความแตกต่างระหว่างกลางกับขอบเพิ่มขึ้นหรือลดลงซ้ำ ๆ โปรไฟล์ของลูกกลิ้งกดพิมพ์ภายใต้โหลดจะมีความเกี่ยวข้องมากขึ้น

ด้านหนึ่งยังคงอ่อนกว่า

สำหรับปัญหาด้านเดียว ให้ติดตามด้านที่อ่อนผ่านการเปลี่ยนแปลงที่ควบคุมแต่ละครั้ง

หากเปลี่ยนม้วนวัสดุแล้วด้านที่อ่อนย้ายตำแหน่งหรือหายไป ให้ตรวจสอบโปรไฟล์ของวัสดุ ความหนา การเคลือบ การปรับสภาพ และความสามารถในการอัดตัวอาจแตกต่างกันตามความกว้าง แม้ม้วนสองม้วนจะมีสเปกตามชื่อเดียวกัน

หากใช้ม้วนวัสดุหลายม้วนแล้วผลยังเหมือนเดิมที่หน่วยพิมพ์เดียว ให้กลับมาตรวจหน่วยนั้น ตรวจสอบกระบอกพิมพ์ การทำงานของใบมีดด็อกเตอร์ การจ่ายหมึก และสภาพแรงกดตามแนวซ้าย-ขวา

หากเปลี่ยนทั้งวัสดุและกระบอกพิมพ์แล้วด้านผู้ปฏิบัติงานหรือด้านขับยังอ่อนอย่างสม่ำเสมอ ควรตรวจสอบรูปทรงทางกลของเครื่อง ความขนาน โหลดที่ปลายทั้งสอง ตลับลูกปืน การรองรับเพลา และลูกกลิ้งกดพิมพ์ควรถูกตรวจสอบร่วมกัน

แถบยังอยู่ที่ตำแหน่งเดิมตามความกว้าง

แถบคงที่ให้ตำแหน่งตามแนวแกนที่แน่นอนสำหรับติดตาม บันทึกระยะจากขอบอ้างอิงด้านหนึ่ง

สมมติว่าแถบที่เข้มกว่ายังคงอยู่ห่างจากขอบด้านผู้ปฏิบัติงาน 300 mm หลังเปลี่ยนวัสดุ และยังอยู่ตำแหน่งเดิมหลังเปลี่ยนกระบอกพิมพ์กราเวียร์ ตำแหน่งคงที่นี้มีประโยชน์กว่าคำอธิบายว่า “แถบแรงกด” เพราะบอกได้ว่าควรตรวจระบบสัมผัสตรงตำแหน่งใด

รายการตรวจที่มีประโยชน์ ณ ตำแหน่งแกนนั้น ได้แก่ เส้นผ่านศูนย์กลางภายนอกเฉพาะจุด สภาพยางหุ้ม ความสม่ำเสมอของความแข็ง โปรไฟล์การเจียร โหลด และการรองรับทางกลบริเวณใกล้เคียง

หากแถบเคลื่อนตามม้วนวัสดุอื่น ให้ตรวจสอบวัสดุต่อไป หากแถบหายไปเมื่อเปลี่ยนกระบอกพิมพ์หรืองานพิมพ์ ให้ตรวจต่อทางด้านหน่วยพิมพ์

จุดขาดแบบกระจายเป็นปัญหาการถ่ายโอนกราเวียร์อีกประเภทหนึ่ง ดู จุดขาดในงานกราเวียร์: การตรวจสอบการถ่ายโอนหมึก สำหรับปัญหานี้โดยเฉพาะ

หากรอยเกิดซ้ำเป็นระยะสม่ำเสมอตามทิศทางเครื่อง แทนที่จะคงอยู่ที่ตำแหน่งเดียวตามแนวขวางเว็บ ให้เปรียบเทียบระยะซ้ำกับชิ้นส่วนที่หมุน ดู สาเหตุที่เกิดรอยซ้ำบนวัสดุเว็บ สำหรับรูปแบบนี้

ดูว่าอะไรทำให้โปรไฟล์เคลื่อนหรือเปลี่ยน

ระหว่างการทดลอง ให้เปลี่ยนตัวแปรการผลิตที่มีประโยชน์เพียงหนึ่งตัว และรักษาตัวแปรอื่นให้คงที่เท่าที่งานอนุญาต จากนั้นวัดตำแหน่งตามความกว้างเดิมอีกครั้ง

โปรไฟล์ติดตามอะไร ตรวจต่อไป สัญญาณที่ชัดขึ้น
หน่วยพิมพ์หรือสีเดียว สภาพหมึก กระบอกพิมพ์ การทำงานของใบมีด และการสัมผัสของหน่วย สีอื่นยังค่อนข้างสม่ำเสมอบนวัสดุเดียวกัน
ม้วนวัสดุหรือล็อตเดียว ความหนา การเคลือบ การปรับสภาพ ความสามารถในการอัดตัว และโปรไฟล์ผิว หลายสีเกิดรูปทรงคล้ายกันบนวัสดุเดียวกัน
ความเร็วสายการผลิต ตรวจการถ่ายโอนหมึกและการแห้งก่อน; หากตำแหน่งยังคงที่ให้ดูการสัมผัสแบบไดนามิก โปรไฟล์เดิมกลับมาที่สภาวะความเร็วเดิม
การตั้งแรงกด การกระจายการสัมผัสตามแนวขวางเว็บ ตำแหน่งเดิมตามความกว้างสว่างหรือเข้มขึ้นซ้ำ ๆ
ตำแหน่งเดิมตามความกว้างเครื่อง รูปทรงลูกกลิ้ง สภาพยางเฉพาะจุด โหลด และการรองรับ ตำแหน่งยังคงเดิมหลังเปลี่ยนวัสดุและกระบอกพิมพ์

การเปลี่ยนแรงกด ความหนืดหมึก ความเร็ว และวัสดุพร้อมกันในการทดลองเดียว มักทำให้สูญเสียหลักฐานที่ต้องใช้ งานพิมพ์ที่ดีขึ้นไม่ได้บอกอะไรมากหากเปลี่ยนสี่เงื่อนไขพร้อมกัน

แรงกดพิมพ์ตีความผิดได้ง่ายเป็นพิเศษ การเพิ่มแรงกดอาจทำให้พื้นที่อ่อนดีขึ้น แต่ต้องดูทั้งความกว้าง หากขอบที่อ่อนดีขึ้นในขณะที่ตรงกลางเข้มขึ้นอย่างเห็นได้ชัด การตอบสนองนั้นเองเป็นหลักฐานที่มีประโยชน์เกี่ยวกับการกระจายการสัมผัสตามแนวขวางเว็บ

หากการพิมพ์เปลี่ยนเป็นหลักตามการเปิด-ปิด ESA ให้คงการตรวจสอบไว้ที่เส้นทางช่วยถ่ายโอนด้วยไฟฟ้า ไม่ควรใช้สัญญาณนั้นเพียงอย่างเดียวเพื่อตัดสินคราวน์ของลูกกลิ้งหรือโหลดทางกล

เมื่อใดควรวัดลูกกลิ้งกดพิมพ์อย่างละเอียด

ลูกกลิ้งกดพิมพ์กลายเป็นจุดต้องสงสัยที่ชัดขึ้นเมื่อความแตกต่างของความเข้มยังอยู่ที่ตำแหน่งเดิมตามความกว้างเครื่อง การเปรียบเทียบหมึก/กระบอกพิมพ์/วัสดุที่สมเหตุสมผลไม่ทำให้ตำแหน่งย้าย และการเปลี่ยนโหลดกดทำให้ส่วนเดิมของโปรไฟล์เปลี่ยนซ้ำ ๆ

สำหรับข้อกำหนดทั่วไปของการควบคุมจุดสัมผัสนิป ดู ลูกกลิ้งกดบนลูกกลิ้งกดพิมพ์กราเวียร์หน้ากว้าง การวัดต่อไปนี้ให้ภาพชัดกว่าการมีเพียงเส้นผ่านศูนย์กลางชื่อเดียวและค่าความแข็งค่าเดียว

เปรียบเทียบรูปทรงภายใต้โหลดกับโปรไฟล์งานพิมพ์

ลูกกลิ้งกดพิมพ์ยาวอาจอยู่ภายในสเปกมิติขณะไม่มีโหลด แต่สร้างรูปทรงสัมผัสที่ต่างออกไปเมื่อรับแรง ความแข็งของเพลา ความแข็งของตัวลูกกลิ้ง ความยาวหน้าทำงาน การอัดตัวของยางหุ้ม การรองรับตลับลูกปืน และโหลดที่ปลายทั้งสอง ล้วนมีผลต่อโปรไฟล์ภายใต้โหลด

คราวน์ก็เปลี่ยนโปรไฟล์นี้เช่นกัน คราวน์เดิมอาจเคยเหมาะกับโหลดหรือวัสดุเดิม แต่เหมาะน้อยลงหลังเงื่อนไขการเดินเครื่องเปลี่ยน การเจียรซ้ำและการสึกหรอยังสามารถเปลี่ยนโปรไฟล์เดิมได้

หากลูกกลิ้งกดพิมพ์ตัวเก่าเคยเดินงานเดียวกันได้ดี ให้เปรียบเทียบโปรไฟล์และสภาพการทำงานที่ทราบของลูกกลิ้งตัวนั้นกับลูกกลิ้งปัจจุบันก่อนกำหนดแนวทางคราวน์ใหม่ สำหรับประเด็นการออกแบบที่กว้างขึ้น ดู ลูกกลิ้งยางคราวน์: เมื่อใดที่คราวน์มีความสำคัญ.

วัดเส้นผ่านศูนย์กลางที่ตำแหน่งสำคัญ

วัดทั่วหน้าลูกกลิ้งแทนการวัดเพียงจุดเดียวตรงกลาง ซ้าย กลาง และขวาให้โปรไฟล์พื้นฐาน หากงานพิมพ์มีแถบคงที่ ให้เพิ่มจุดวัดที่ตำแหน่งแกนนั้นและทั้งสองข้างของมัน

สำหรับแถบที่บันทึกว่าอยู่ห่างจากด้านผู้ปฏิบัติงาน 300 mm ให้วัดลูกกลิ้งบริเวณเดียวกันที่ประมาณ 300 mm การเปรียบเทียบตำแหน่งต่อ ตำแหน่งโดยตรงนี้มีประโยชน์กว่าการเก็บค่ามากขึ้นจากตำแหน่งที่ไม่เกี่ยวข้อง

การเจียรซ้ำ การสึกเฉพาะจุด การปนเปื้อน หรือความเสียหายของผิว สามารถทำให้เกิดความต่างของเส้นผ่านศูนย์กลางตามแนวแกนเพียงเล็กน้อย แต่บนจุดสัมผัสที่กว้างและไวต่อแรงกด ความต่างที่ดูเล็กบนลูกกลิ้งอาจแสดงออกชัดในโปรไฟล์ความเข้มของงานพิมพ์

เปรียบเทียบความแข็งทั่วหน้าทำงาน

หากแถบความเข้มกลับมาซ้ำที่ตำแหน่งแกนหนึ่ง ค่า ความแข็งตามชื่อเพียงค่าเดียวไม่เพียงพอสำหรับอธิบายยางหุ้ม หากวิธีตรวจอนุญาต ให้เปรียบเทียบความแข็งหลายตำแหน่งภายใต้สภาพลูกกลิ้งและอุณหภูมิที่ใกล้เคียงกัน

บริเวณที่แข็งหรืออ่อนเฉพาะจุดจะเปลี่ยนการอัดตัวตรงตำแหน่งนั้น การเสื่อมสภาพไม่สม่ำเสมอ glazing การบวม การสัมผัสสารเคมี การสึกเฉพาะจุด หรือการซ่อมก่อนหน้า สามารถสร้างความแตกต่างแบบนี้ได้ แม้ลูกกลิ้งจะดูปกติเมื่อมองจากระยะไกล

การเปรียบเทียบที่มีประโยชน์คือความสม่ำเสมอตามแนวขวางเว็บเทียบกับสเปกการทำงานที่พิสูจน์แล้ว ตัวเลขความแข็งสากลค่าเดียวไม่สามารถแทนการเปรียบเทียบนี้ได้

หากเป็นปัญหาด้านเดียว ให้ตรวจทั้งสองปลาย

เมื่อด้านเดียวของงานพิมพ์ยังคงอ่อน ให้ตรวจลูกกลิ้งกดพิมพ์ในฐานะส่วนหนึ่งของชุดรองรับทั้งหมด ความขนาน ตลับลูกปืน การรองรับเพลา และโหลดด้านผู้ปฏิบัติงานกับด้านขับ ล้วนมีผลต่อโปรไฟล์การสัมผัสด้านข้าง

ยางหุ้มใหม่ไม่สามารถแก้จุดสัมผัสนิปที่ทำมุมหรือโหลดที่ปลายทั้งสองไม่เท่ากันได้ หากเงื่อนไขเหล่านี้ยังอยู่ การเปลี่ยนยางหุ้มเพียงอย่างเดียวอาจทำให้ปัญหาความเข้มด้านเดียวเดิมยังคงอยู่

หากเครื่องมีวิธีตรวจนิปหรือรอยสัมผัสที่ได้รับอนุมัติ ให้เปรียบเทียบซ้าย กลาง และขวาภายใต้การตั้งเดียวกัน ผลจะมีประโยชน์เป็นพิเศษเมื่อบริเวณสัมผัสต่ำตรงกับตำแหน่งความเข้มอ่อนที่บันทึกไว้แล้ว

เก็บข้อมูลเหล่านี้ไว้กับลูกกลิ้งกดพิมพ์

หากการตรวจสอบมาถึงลูกกลิ้งกดพิมพ์ ให้เก็บข้อมูลที่อธิบายตัวลูกกลิ้งและเงื่อนไขรอบจุดสัมผัส ได้แก่ แบบถ้ามี ความยาวหน้าลูกกลิ้ง มิติของเพลาและแกน ค่าการวัดเส้นผ่านศูนย์กลางภายนอกทั่วหน้า ข้อมูลคราวน์เดิม ค่าความแข็งที่มี และภาพชัดของยางหุ้มเดิม

เพิ่มตำแหน่งลูกกลิ้งที่แน่นอน ความหนาวัสดุ ความเร็วไลน์ สภาพแรงกด และสื่อที่สัมผัสยางหุ้มเป็นประจำระหว่างการผลิตหรือการทำความสะอาด เก็บโปรไฟล์ความเข้มตามแนวขวางเว็บไว้กับบันทึกลูกกลิ้ง รวมถึงตำแหน่งของแถบคงที่

หากลูกกลิ้งกดพิมพ์ตัวก่อนเคยเดินงานเดียวกันได้ดี มิติ ความแข็ง สภาพผิว คราวน์ และประวัติการใช้งานของมันเป็นข้อมูลอ้างอิงที่มีประโยชน์ต่อการผลิต การเปลี่ยนตรงตามแบบและสเปกการทำงานที่พิสูจน์แล้วมักดำเนินการได้โดยไม่ต้องเปลี่ยนโครงการให้เป็นการแก้ปัญหาที่ยืดเยื้อ

หากปัญหาความเข้มตามแนวขวางเว็บเดิมกลับมาอีกหลังเปลี่ยนหรือเจียรใหม่ ให้เก็บรูปแบบความเสียหายเก่าไว้กับโครงการใหม่ การคัดลอกเพียงเส้นผ่านศูนย์กลางและความแข็งตามชื่ออาจสร้างโปรไฟล์การสัมผัสที่เคยก่อปัญหาขึ้นมาอีกครั้ง

หน้าเพิ่มเติมเกี่ยวกับลูกกลิ้งกดพิมพ์กราเวียร์และวัสดุ

ลูกกลิ้งสำหรับอุตสาหกรรมการพิมพ์

ตำแหน่งลูกกลิ้งและเงื่อนไขการทำงานรอบการพิมพ์ จุดสัมผัสกดพิมพ์ และการลำเลียงเว็บ

ลูกกลิ้งกด

ข้อพิจารณาด้านการออกแบบลูกกลิ้งสำหรับจุดสัมผัสนิป การกระจายแรงกด รูปทรง และเสถียรภาพการสัมผัสเต็มความกว้าง

ลูกกลิ้งยาง NBR / ไนไตรล์

แนวทางวัสดุสำหรับตำแหน่งงานพิมพ์บางประเภทที่สัมผัสหมึก น้ำมัน สื่อทำความสะอาด หรือของเหลวอุตสาหกรรมที่เข้ากันได้

ลูกกลิ้งยางโพลียูรีเทน

แนวทางวัสดุสำหรับตำแหน่งลูกกลิ้งที่ต้องการความทนการสึก การรองรับโหลด และการสัมผัสเชิงกลซ้ำ ๆ มากกว่า

หากมีแบบ มิติ ตัวอย่าง หรือสเปกลูกกลิ้งกดพิมพ์ที่ชัดเจนอยู่แล้ว ส่งให้ Wolorin เพื่อผลิตตามแบบ เสนอราคา หรือยืนยันการผลิตได้โดยตรง

หากข้อมูลยังไม่ครบ ให้เริ่มจากภาพลูกกลิ้งเดิม มิติพื้นฐาน ตำแหน่งลูกกลิ้ง สื่อที่สัมผัส และปัญหาความเข้มที่เกี่ยวข้องกับลูกกลิ้งในปัจจุบัน