Gravür Baskıda Enine (Çapraz Web) Yoğunluk Değişimi

Bir gravür rengi her iki kenarda daha açık, merkez boyunca daha koyu, bir tarafta zayıf basıldığında veya web (malzeme) genişliği boyunca sabit bir bant gösterdiğinde, ilk faydalı ipucu bu yoğunluk farkının genişlik boyunca nerede oturduğudur. Soldan sağa sabit konumlarda aynı görüntü alanını ölçün ve baskı ünitesini, alt tabaka bobinini, hat hızını ve baskı (empresyon) ayarını numuneyle birlikte saklayın.

Ardından modelin neyi takip ettiğini izleyin. Tek bir baskı ünitesinde kalıyorsa mürekkep transferini, gravür silindirini, raklelemeyi ve o ünitenin baskı (empresyon) durumunu kontrol etmeye devam edin. Bir alt tabaka bobinini takip ediyorsa malzemeye bakın. Aynı zayıf veya yoğun alan bu karşılaştırmalar boyunca aynı makine genişliği konumunda kalıyor ve baskı (empresyon) değişikliklerine tekrar tekrar tepki veriyorsa, baskı (empresyon) merdanesi ve enine temas dağılımı daha yakından incelenmeyi hak eder.

Gravür baskı (empresyon) teması ve web taşıma etrafında kullanılan merdane konumları için Basım Endüstrisi Merdaneleri daha geniş uygulama arka planını sunar.

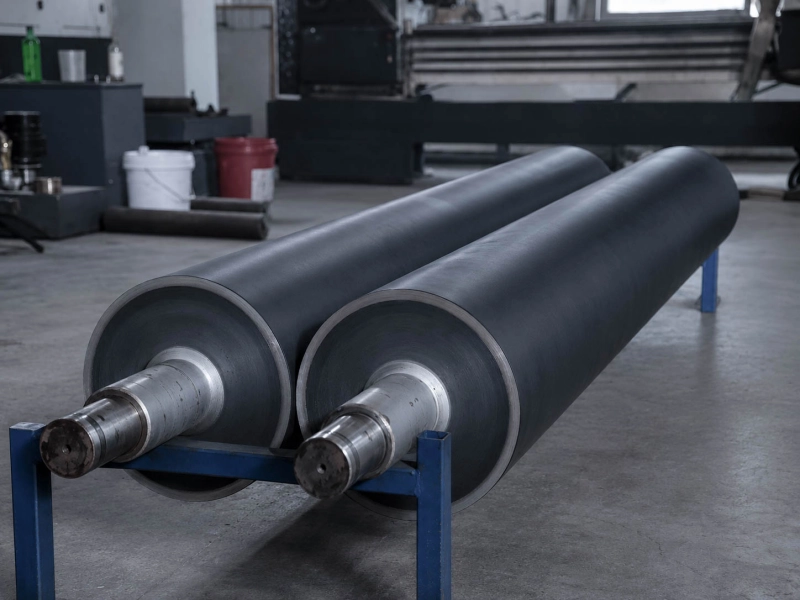
İşlenmiş çelik mil uçlarına sahip siyah kauçuk kaplama merdaneleri

Yoğunluğu Sol Kenardan Sağ Kenara Doğru Haritalandırın

“Kenarda açık” ifadesi operatörün ne gördüğünü anlatır, ancak sorun giderme için hala çok geneldir. Baskı makinesinde değişiklik yapmadan önce ölçüm konumlarını sabitleyin. Sol, merkez ve sağ pratik bir başlangıç noktasıdır. Aralarında görünür bir bant duruyorsa bant içinde ve hemen yanında okumalar ekleyin.

Her konumda aynı zemin baskıyı, ton alanını veya tekrarlanabilir görüntü alanını kullanın. Okumaları zamansal olarak birbirine yakın alın. Sol taraf bir zemin baskı üzerinde, sağ taraf ise birkaç dakika sonra başka bir ton alanı üzerinde ölçülürse mürekkep durumundaki normal değişiklikler karşılaştırmayı yanıltabilir.

Basit Bir Enine (Çapraz Web) Kayıt Tablosu

Nerede ölçülmeli Kaydedilecek unsur Numuneyle birlikte saklanacaklar
Sol taraf Yoğunluk (densite) veya gri değeri ve referans kenardan mesafe Baskı ünitesi ve renk
Merkez Yoğunluk (densite) veya gri değeri Alt tabaka tipi, kalınlığı, bobin veya parti
Sağ taraf Yoğunluk (densite) veya gri değeri ve web boyunca konum Hat hızı ve baskı (empresyon) ayarı
Görünür bant Bant içindeki okuma ve hemen yanındaki okumalar Web genişliği ve numune alma zamanı

Tekil sayılar, oluşturdukları şekilden daha az önemlidir. Örneğin, 1.42 / 1.51 / 1.43 şeklindeki sol / merkez / sağ okumaları kabaca simetrik, merkezi yoğun bir profil oluşturur. 1.40 / 1.48 / 1.50 okumaları ise yoğunluk bir tarafa doğru yükseldiği için farklı bir sorunu gösterir. Bu rakamlar yalnızca profil şekli örnekleridir; gerçek iş için onaylanan baskı hedefi kalite referansı olarak kalır.

Daha sonraki denemeler sırasında aynı ölçüm konumlarını kullanmaya devam edin. Sabit bir bandın konumu her zaman aynı referans kenardan kaydedildiğinde izini sürmek çok daha kolaydır.

Baskı (Empresyon) Merdanesini Değiştirmeden Önce Şekli Okuyun

Her İki Kenar Açık ve Merkez Daha Koyu

Her iki kenar benzer miktarda daha açık olduğunda, önce aynı alt tabaka üzerindeki diğer renkleri karşılaştırın.

Birkaç baskı ünitesi benzer bir kenardan merkeze şekil gösteriyorsa bu ünitelerin paylaştığı koşulları inceleyin. Alt tabaka kalınlığı, sıkıştırılabilirlik, kaplama, yüzey işlemi veya yüzey durumundaki enine farklılıklar malzemenin baskı (empresyon) temasına ne kadar düzgün girdiğini değiştirebilir.

Sorunu yalnızca bir renk gösteriyorsa o ünitede kalın. Mürekkep durumu ve sirkülasyonu, gravür silindiri, rakle bıçağı teması, kirlilik ve ünitenin baskı (empresyon) durumu bu aşamada daha faydalı kontrollerdir.

Bu karşılaştırmalar aynı simetrik profili yerinde bıraktığında ve baskı (empresyon) ayarı merkez ile kenar arasındaki farkı tekrar tekrar güçlendirip zayıflattığında, baskı (empresyon) merdanesinin yük altındaki profili daha ilgili hale gelir.

Bir Taraf Daha Açık Kalıyor

Tek taraflı bir sorunda, her kontrollü değişiklik boyunca zayıf tarafı takip edin.

Alt tabaka bobinini değiştirmek zayıf tarafı hareket ettiriyor veya ortadan kaldırıyorsa malzeme profilini inceleyin. İki bobin aynı nominal spesifikasyonu taşısa bile kalınlık, kaplama, yüzey işlemi ve sıkıştırılabilirlik genişlik boyunca değişebilir.

Birkaç alt tabaka bobini tek bir baskı ünitesinde aynı sonucu veriyorsa o üniteye geri dönün. Silindiri, raklelemeyi, mürekkep beslemesini ve yanal baskı (empresyon) durumunu kontrol edin.

Farklı alt tabakalar ve farklı silindirler yine de operatör tarafını veya tahrik tarafını tutarlı bir şekilde zayıf bırakıyorsa makine tarafı geometrisi dikkat gerektirir. Paralellik, iki uçtaki yükleme, rulmanlar, mil desteği ve baskı (empresyon) merdanesi bu durumda aynı mekanik kontrolün parçası olur.

Bir Bant Aynı Genişlik Konumunda Kalıyor

Sabit bir bant size takip edebileceğiniz tam bir eksenel konum verir. Bir referans kenardan olan mesafesini kaydedin.

Daha koyu bir bandın bir alt tabaka değişiminden sonra operatör tarafı kenarından 300 mm içeride kaldığını ve gravür silindirini değiştirdikten sonra da aynı konumda kaldığını varsayalım. Sabit konum artık “basınç bandı” tanımından daha faydalıdır. Size temas sistemini nerede incelemeniz gerektiğini söyler.

O eksenel konumdaki faydalı kontroller arasında lokal dış çap, kaplama durumu, sertlik tutarlılığı, taşlama profili, yükleme ve yakındaki mekanik destek yer alır.

Bant başka bir alt tabaka bobiniyle hareket ediyorsa malzemede kalın. Başka bir silindir veya baskı işiyle kayboluyorsa baskı ünitesi tarafında devam edin.

Dağınık eksik noktalar başka bir gravür transfer sorununa aittir. Gravür Baskıda Eksik Noktalar: Mürekkep Transfer Kontrolleri bu kusuru ayrı olarak ele alır.

Bir iz tek bir enine konumda kalmak yerine makine yönü boyunca düzenli bir adımda (hatvede) tekrarlanıyorsa tekrar mesafesini dönen bileşenlerle karşılaştırın. Web Malzemelerinde Tekrarlayan İzler Neden Oluşur bu modeli ele alır.

Profili Neyin Hareket Ettirdiğini veya Değiştirdiğini Görün

Bir deneme sırasında faydalı bir üretim değişkenini değiştirin ve diğerlerini işin izin verdiği ölçüde sabit tutun. Ardından aynı genişlik konumlarını tekrar ölçün.

Profilin takip ettiği unsur Sonraki kontrol Daha güçlü bir sinyal
Tek bir baskı ünitesi veya renk Mürekkep durumu, silindir, rakleleme ve ünite teması Diğer renklerin aynı alt tabaka üzerinde nispeten düzgün kalması
Tek bir alt tabaka bobini veya partisi Kalınlık, kaplama, yüzey işlemi, sıkıştırılabilirlik ve yüzey profili Aynı malzeme üzerinde birkaç rengin benzer bir şekil geliştirmesi
Hat hızı Önce mürekkep transferi ve kuruma; konum sabit kalırsa dinamik temas Aynı hız koşulunda aynı profilin geri dönmesi
Baskı (empresyon) ayarı Enine temas dağılımı Aynı genişlik konumlarının tekrar tekrar daha açık veya daha koyu hale gelmesi
Aynı makine genişliği konumu Merdane geometrisi, lokal kaplama durumu, yükleme ve destek Alt tabaka ve silindir değişimlerinden sonra konumun aynı kalması

Aynı deneme sırasında basıncı, mürekkep viskozitesini, hızı ve alt tabakayı değiştirmek çoğu zaman ihtiyacınız olan kanıtı ortadan kaldırır. Aynı anda dört koşul değiştiyse daha iyi bir baskı size pek bir şey söylemez.

Baskı (empresyon) basıncı özellikle yanlış okunması kolay bir değişkendir. Basıncı artırmak zayıf bir alanı iyileştirebilir, ancak tüm genişliği izleyin. Zayıf kenar iyileşirken merkez belirgin şekilde daha yoğun hale geliyorsa bu tepkinin kendisi enine temas dağılımı hakkında faydalı bir kanıttır.

Baskı esas olarak ESA çalışmasıyla değişiyorsa bunu elektriksel transfer desteği yolunda tutun. Merdane bombesini veya mekanik yüklemeyi değerlendirmek için tek başına kullanılmamalıdır.

Baskı (Empresyon) Merdanesi Ne Zaman Ayrıntılı Ölçülmeye Değer

Yoğunluk farkı aynı makine genişliği konumunda kaldığında, mantıklı mürekkep/silindir/alt tabaka karşılaştırmaları onu hareket ettirmediğinde ve baskı (empresyon) yükünü değiştirmek profilin aynı bölümünü tekrar tekrar değiştirdiğinde baskı (empresyon) merdanesi güçlü bir ipucu haline gelir.

Kontrollü temas hattı (nip) temasının genel gereksinimleri için Basınç Merdaneleri sayfasına bakın. Geniş bir gravür baskı (empresyon) merdanesinde aşağıdaki ölçümler, tek bir nominal çap ve tek bir sertlik değerinden çok daha net bir tablo sunar.

Yük Altındaki Şekli Basılı Profille Karşılaştırın

Uzun bir baskı (empresyon) merdanesi yüksüz boyutsal spesifikasyonu dahilinde olabilir ve yine de basınç altında farklı bir temas şekli üretebilir. Mil rijitliği, merdane gövdesi rijitliği, çalışma yüzeyi uzunluğu, kaplama sıkışması, rulman desteği ve iki uçtaki yükleme yük altındaki profili etkiler.

Bombe de bu profili değiştirir. Mevcut bir bombe önceki bir yük veya alt tabaka ile çalışmış ve çalışma koşulları değiştikten sonra daha az uygun hale gelmiş olabilir. Yeniden taşlama ve aşınma da orijinal profili değiştirebilir.

Daha eski bir baskı (empresyon) merdanesi aynı işi iyi çalıştırdıysa yeni bir bombe yönüne karar vermeden önce bilinen profilini ve çalışma durumunu mevcut merdane ile karşılaştırın. Daha geniş tasarım sorusu için sayfasına bakın: Bombeli Kauçuk Merdaneler: Bombe Ne Zaman Önemlidir.

Çapı Önemli Olan Konumlarda Ölçün

Merkezde tek bir okuma almak yerine çalışma yüzeyi boyunca ölçüm yapın. Sol, merkez ve sağ temel bir profil verir. Baskıda sabit bir bant varsa o eksenel konumda ve her iki yanında ölçümler ekleyin.

Operatör tarafından 300 mm içeride kaydedilen bir bant için merdaneyi aynı 300 mm konumu etrafında ölçün. Bu doğrudan konumdan konuma karşılaştırma, ilgisiz yerlerde ekstra ölçümler toplamaktan çok daha faydalıdır.

Tekrarlanan taşlama, lokal aşınma, kirlilik veya yüzey hasarı küçük bir eksenel çap farkı bırakabilir. Geniş ve basınca duyarlı bir temas hattı (nip) üzerinde, merdane üzerinde küçük görünen bir fark basılı yoğunluk profilinde yine de net bir şekilde ortaya çıkabilir.

Çalışma Yüzeyi Boyunca Sertliği Karşılaştırın

Bir yoğunluk bandı tek bir eksenel konumda geri dönmeye devam ediyorsa kaplamayı tanımlamak için tek bir nominal sertlik değeri yeterli değildir. Muayene yönteminin izin verdiği yerlerde, benzer merdane ve sıcaklık koşulları altında birkaç konumda sertliği karşılaştırın.

Lokal bir sert veya yumuşak alan o noktadaki sıkışmayı değiştirir. Düzensiz yaşlanma, parlama (camlaşma), şişme, kimyasal maruziyet, lokal aşınma veya önceki onarım, merdane uzaktan hala kabul edilebilir görünse bile bu tür bir fark yaratabilir.

Faydalı karşılaştırma, kanıtlanmış çalışma spesifikasyonuna karşı enine tutarlılıktır. Evrensel bir sertlik numarası bu karşılaştırmanın yerini alamaz.

Tek Taraflı Bir Sorun İçin Her İki Ucu Kontrol Edin

Baskının yalnızca bir tarafı zayıf kaldığında, baskı (empresyon) merdanesini desteklenen komple tertibatın bir parçası olarak kontrol edin. Paralellik, rulmanlar, mil desteği ile operatör ve tahrik taraflarındaki yükleme yanal temas profilini etkileyebilir.

Yeni bir kauçuk kaplama açısal bir temas hattı (nip) durumunu veya iki uçtaki eşit olmayan yüklemeyi düzeltemez. Bu koşullar değişmeden kalırsa yalnızca kaplamayı değiştirmek aynı tek taraflı yoğunluk sorununu yerinde bırakabilir.

Baskı makinesinin onaylı bir temas hattı (nip) veya temas izi kontrolüne sahip olduğu yerlerde, aynı kurulum altında solu, merkezi ve sağı karşılaştırın. Düşük temaslı bir alan, yoğunluk profilinde halihazırda kaydedilmiş olan zayıf konumla hizalandığında sonuç özellikle faydalı hale gelir.

Bu Ayrıntıları Baskı (Empresyon) Merdanesi ile Birlikte Saklayın

İnceleme baskı (empresyon) merdanesine ulaşırsa merdanenin kendisini ve teması etrafındaki koşulları tanımlayan bilgileri saklayın: mevcutsa teknik resim, çalışma yüzeyi uzunluğu, mil ve metal gövde (çekirdek) ölçüleri, yüzey boyunca dış çap okumaları, mevcut bombe bilgisi, mevcut sertlik okumaları ve eski kaplamanın net fotoğrafları.

Tam merdane konumunu, alt tabaka kalınlığını, hat hızını, baskı (empresyon) durumunu ve üretim veya temizlik sırasında kaplamaya düzenli olarak ulaşan ortamları ekleyin. Herhangi bir sabit bandın konumu da dahil olmak üzere enine yoğunluk profilini merdane kayıtlarıyla birlikte saklayın.

Önceki baskı (empresyon) merdanesi aynı işi iyi çalıştırdıysa ölçüleri, sertliği, yüzey durumu, bombesi ve servis geçmişi faydalı bir üretim referansı sağlar. Kanıtlanmış bir teknik resim ve çalışma spesifikasyonu ile doğrudan bir değişim genellikle projeyi uzun bir sorun giderme çalışmasına dönüştürmeden ilerleyebilir.

Değişim veya yeniden taşlama sonrasında aynı enine yoğunluk sorunu geri döndüğünde, eski arıza modelini yeni projeyle birlikte saklayın. Yalnızca nominal çapı ve sertliği kopyalamak, halihazırda soruna neden olan bir temas profilini yeniden üretebilir.

Gravür Baskı (Empresyon) Merdaneleri ve Malzemeleri Hakkında Daha Fazla Bilgi

Baskı Endüstrisi Merdaneleri

Baskı, baskı (empresyon) teması ve web taşıma etrafındaki merdane konumları ve çalışma koşulları.

Basınç Merdaneleri

Temas hattı (nip) teması, basınç dağılımı, geometri ve tam genişlikte temas kararlılığı için merdane tasarım hususları.

NBR / Nitril Kauçuk Merdaneler

Uyumlu mürekkep, yağ, temizleme ortamı veya diğer endüstriyel sıvı temasını içeren seçili baskı konumları için bir malzeme yönelimi.

Poliüretan Kauçuk Merdaneler

Aşınma direnci, yük desteği ve tekrarlanan mekanik temasın daha güçlü gereksinimler olduğu merdane konumları için bir malzeme yönelimi.

Halihazırda teknik resimleriniz, ölçüleriniz, numuneleriniz veya net bir baskı (empresyon) merdanesi spesifikasyonunuz varsa özel üretim, fiyat teklifi veya üretim onayı için bunları Wolorin ekibine gönderin.

Ayrıntılar eksikse eski merdane fotoğrafları, temel ölçüler, merdane konumu, temas ortamı ve merdane ile ilgili mevcut yoğunluk sorunuyla başlayın.