
左端から右端まで濃度をマッピングする
「端が薄い」という表現はオペレーターが見ている現象を表しますが、原因追跡にはまだ広すぎます。印刷機を変更する前に測定位置を固定してください。左・中央・右が実用的な出発点です。その間に目視できる帯がある場合は、その帯の内部と直近の両側も測定します。
各位置では同じベタ部、階調パッチ、または再現可能な同一画像領域を使ってください。測定時刻もできるだけ近づけます。左側をベタで測定し、数分後に右側を別の階調部で測定すると、通常のインキ状態変化が比較を歪めることがあります。
簡単な幅方向記録
| 測定位置 | 記録項目: | サンプルと一緒に残す内容 |
|---|---|---|
| 左側 | 濃度またはグレー値、基準端からの距離 | 印刷ユニットと色 |
| 中央。 | 濃度またはグレー値 | 基材種類、厚さ、ロールまたはロット |
| 右側 | 濃度またはグレー値、ウェブ幅方向位置 | ライン速度と圧胴設定 |
| 目視できる帯 | 帯内部の値と両側の値 | ウェブ幅と採取時刻 |
個々の数値より重要なのは、数値が作る形です。たとえば左 / 中央 / 右が 1.42 / 1.51 / 1.43 なら、概ね中央が高い対称形です。1.40 / 1.48 / 1.50 なら一方向に濃度が上がっており、別の問題を示します。これらはプロファイル形状を説明するための例であり、実際の品質基準はそのジョブで承認された印刷目標値です。
後続試験でも同じ測定位置を使い続けてください。固定帯は、常に同じ基準端から位置を記録すると追跡しやすくなります。
圧胴ローラーを変える前にプロファイル形状を読む
両端が薄く中央が濃い場合
両端がほぼ同程度に薄い場合は、まず同じ基材で他の色と比較してください。
複数の印刷ユニットで似た端部-中央の形が出るなら、それらのユニットが共有している条件を確認します。基材厚さ、圧縮性、コーティング、表面処理、表面状態の幅方向差によって、材料が圧胴接触にどれだけ均一に入るかが変わることがあります。
1色だけで問題が出るなら、そのユニットに絞ってください。この段階ではインキ状態と循環、グラビア版胴、ドクターブレード接触、汚染、そのユニットの圧胴状態のほうが有効な確認項目です。
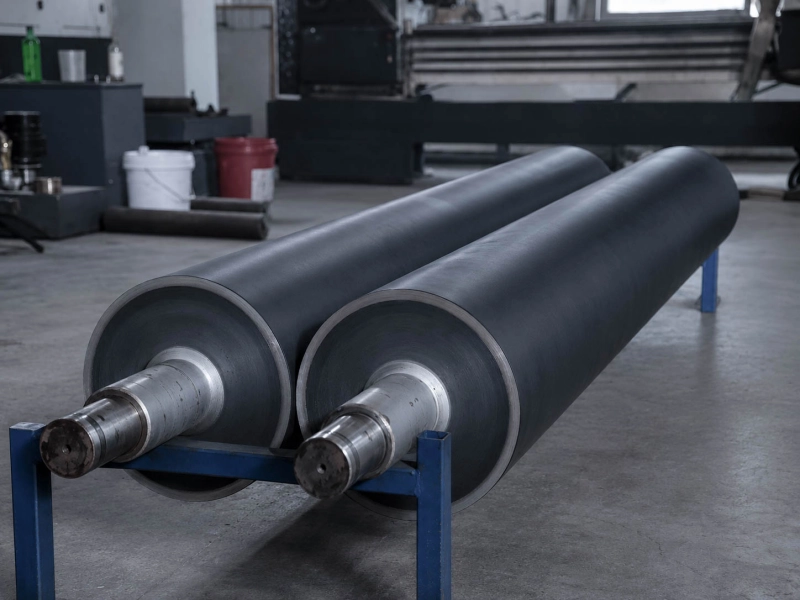
こうした比較後も同じ対称プロファイルが残り、圧胴調整によって中央と端部の差が繰り返し大きくなったり小さくなったりするなら、荷重時の圧胴ローラープロファイルがより重要な手掛かりになります。
一方だけ常に薄い場合
片側問題では、制御した変更ごとに弱い側がどう反応するかを追ってください。
基材ロールを交換したとき弱い側が移動または消えるなら、材料プロファイルを確認します。2本のロールが同じ公称仕様でも、厚さ、コーティング、処理、圧縮性が幅方向で異なることがあります。
複数の基材ロールで同じ印刷ユニットに同じ結果が出るなら、そのユニットを再確認します。版胴、ドクタリング、インキ供給、左右の圧胴状態を見ます。
異なる基材・異なる版胴でも操作側または駆動側が常に弱いなら、機械側の形状を確認する段階です。平行度、両端荷重、ベアリング、軸支持、圧胴ローラーを同じ機械点検グループとして確認してください。
帯が同じ幅方向位置に残る場合
固定帯は追跡可能な明確な軸方向位置を示します。1つの基準端からの距離を記録してください。
たとえば、より濃い帯が基材を交換しても操作側端から 300 mm の位置に残り、グラビア版胴を交換しても同じ位置なら、「圧力帯」という一般的な説明より、その固定位置のほうが有用です。接触系のどの位置を検査すべきかを示すからです。
その軸方向位置で、局部外径、ゴム被覆状態、硬度均一性、研磨プロファイル、荷重、周辺機械支持を確認します。
帯が別の基材ロールについて動くなら材料側を追います。別の版胴や印刷ジョブで消えるなら印刷ユニット側の調査を続けます。
散在するミッシングドットは別のグラビア転移問題です。 グラビアのミッシングドット:インキ転移を確認 で別途扱っています。
幅方向の1か所に固定されるのではなく、機械方向に一定ピッチで跡が繰り返される場合は、繰返し距離を回転部品と比較してください。 ウェブ材料に繰返し跡が出る理由 でこのパターンを扱っています。