Entspannen und eintreten
Im Fokus stehen eine stabile Unterstützung des Eintrittspunkts, eine reibungslose Führung der Bahn und die Reduzierung von Flattern und Drift.

Längs- und Aufwickelanlagen wandeln breite Mutterrollen in schmalere Fertigrollen um. Dabei beeinflusst die Walzenleistung nicht nur den Transport, sondern auch die Abwickelstabilität, den Bahnlauf, die Traktion, die Unterstützung der Längsschnittbahn, den Kantenschutz und die endgültige Aufwickelqualität.
Eine Produktionslinie kann noch in Betrieb sein, während sich bereits Probleme im Zusammenhang mit den Walzen entwickeln. Bahnverlagerung, Traktionsschlupf, instabile Spannung, Walzenrundlauf oder ungeeigneter Oberflächenkontakt können sich später in Form von Bahnabweichungen, Kantenschäden, Teleskopierung, losen Kanten oder ungleichmäßiger Walzenhärte äußern.
Wolorin liefert kundenspezifische Gummiwalzen für Führungs-, Traktions-, Nip-, Stütz-, Kontakt- und wickelbezogene Positionen auf Längsschneide- und Wickelanlagen. Typische Materialien sind Folie, Papier, Metallfolie, Etikettenmaterial, Laminate, beschichtete Materialien und flexible Verpackungsbahnen.
Sie müssen noch nicht alle Angaben vollständig vorbereitet haben.
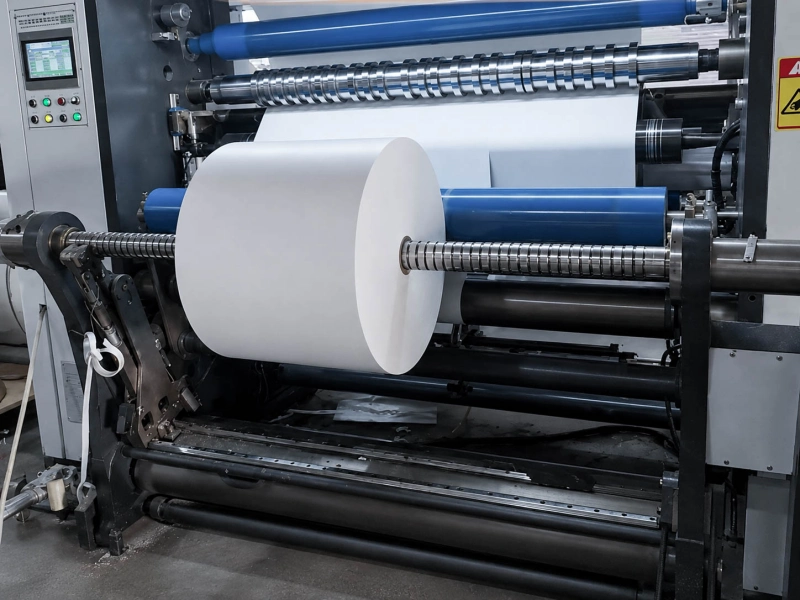
Bei einer Schneid- und Aufwickelanlage ändern sich die Anforderungen an die Walzen mit dem Vorschub der Bahn.
Im Fokus stehen eine stabile Unterstützung des Eintrittspunkts, eine reibungslose Führung der Bahn und die Reduzierung von Flattern und Drift.
Die Linie erfordert eine kontrollierte Kantenposition, einen festen Halt und eine gleichmäßige Geschwindigkeit. Projekte in diesem Bereich überschneiden sich häufig mit Führungswalzen, Traktionsrollen, und Walzen zur Bahnspannungsregelung gemeinsam betrachtet werden..
Hier verlagert sich der Schwerpunkt auf die Unterstützung der Bahn im Messerbereich, saubere Trennung der Einzelbahnen und ein geringeres Risiko von Kantenreibung oder Bahnstörungen.
Aus einem breiten Netz sind viele schmale Spuren geworden. In dieser Phase lassen sich kleine Fehler leichter erkennen. Wegwandern, Kantenkontakt und Unterschiede zwischen den Fahrspuren werden dadurch kritischer.
Das Endergebnis zeigt sich in der Rollenform, der Kantenausrichtung, der Rollenhärte und der Wickelkonsistenz. Überprüfungen im Zusammenhang mit dem Aufwickeln überschneiden sich häufig mit anderen Aspekten. Andruckwalzen, Das Ergebnis hängt jedoch weiterhin davon ab, wie die vorgelagerten Abschnitte funktionieren.
Deshalb sollten Schneiden und Aufwickeln nicht als Vorgänge mit nur einer Walzenposition betrachtet werden. Die einzelnen Bahnabschnitte arbeiten zusammen, und die fertige Rolle spiegelt oft die vorgelagerten Prozesse wider.
| Linienproblem | Zu überprüfende Faktoren für die Walze |
|---|---|
| Web-Drift am Eingang | Führungsstabilität, Walzenrundlauf, Wellenzustand, Oberflächenverschleiß |
| Instabiler Bahnweg vor dem Längsschneiden | Kontaktstabilität von Führungs- und Zugwalzen |
| Traktionsschlupf oder Geschwindigkeitsabweichung | Deckhärte, Oberflächenreibung, Anpressdruck, Oberflächenzustand |
| Wegwandern nach dem Aufschlitzen | Schlitzbahnunterstützung, Walzenebenheit, Laufstabilität |
| Kantenreibung, Rissbildung oder Druckschäden | Walzenhärte, Oberflächenrauheit, Kontaktdruck |
| Teleskop-, Kegel- oder lose Kanten | Spannungsstabilität, Wickelkontaktdruck, vorgelagerter Laufzustand |
| Ungleichmäßige Walzenhärte | Anpressdruck der Auflegewalze, Elastizität der Abdeckung, Aufwickelstabilität |
| Markierungen auf Folien-, Aluminium- oder Laminatoberflächen | Oberfläche mit geringer Abriebfestigkeit, geeignete Härte, weicheres Kontaktmaterial |
| Große Abweichungen bei schmalen Fertigwalzen | Fahrspurverlauf, Fahrbahnspannung und Rücklaufkontaktzustand |
Im Folgenden werden gängige Prüfpunkte für Projekte im Bereich Längs- und Aufwickelwalzen aufgeführt. Die tatsächlichen Spezifikationen sollten anhand der Bahnbreite, der Liniengeschwindigkeit, der Bahndicke, der Schnittbreite, des Aufwickeldurchmessers und der Walzenbelastung überprüft werden.
| Punkt | Gemeinsame Referenzrichtung |
|---|---|
| Webmaterialien | Folie, Papier, Laminat, Etikettenmaterial, flexible Verpackungsbahn |
| Web-/Arbeitsbreitenreferenz | Üblicherweise etwa 1000–3200 mm |
| Referenz für Liniengeschwindigkeit | Üblicherweise etwa 300–600 m/min; Hochgeschwindigkeitsstrecken können höhere Geschwindigkeiten aufweisen. |
| Mindestschlitzbreite als Referenzwert | Üblicherweise etwa 25–50 mm |
| Ab-/Aufwickeldurchmesser-Referenz | häufig ca. 500–1500 mm, abhängig von der Maschinenkonstruktion |
| Gängige Kerngrößen | 3 Zoll / 76 mm; für einige Projekte werden 6 Zoll / 152 mm verwendet |
| Filmdickenreferenz | Die Messbereiche einiger Geräte liegen im Bereich von 12–350 μm. |
| Härte der Kontakt-/Druckwalze | Oft wird die Shore-A-Härte um 50–70 als Ausgangspunkt angegeben. |
| Oberflächenrichtungen | Glatte, fein geschliffene, matte, griffige, löseoptimierte, abriebfeste Oberfläche |
| Materialanweisungen | PU, NBR, EPDM, Silikon und weitere industrielle Gummimischungen |
Dies sind keine festen Standards. Eine Hochgeschwindigkeits-Filmlinie, eine Aufwickelmaschine für schweres Papier, eine Folienschneideanlage, eine Etikettenmateriallinie und eine Laminatverarbeitungsanlage benötigen nicht dieselbe Walzenhärte, denselben Reibungskoeffizienten, dieselbe Oberflächengüte, dieselbe Verschleißfestigkeit oder dieselbe Laufgenauigkeit.
Bei Schneid- und Aufwickelprojekten hängt die Walzenprüfung üblicherweise von mehreren praktischen Anforderungen ab, die zusammenwirken.
Walzenrundlauf, Wellenzustand, Gleichmäßigkeit des Bezugs und Oberflächenverschleiß können die Stabilität des Bahnwegs beeinflussen.
Die Schnur benötigt genügend Reibung, um ein Verrutschen zu verhindern, aber nicht so viel, dass sie Dehnungen, Druckstellen oder Oberflächenbeschädigungen verursacht.
Nach dem Aufschlitzen der Fahrspuren ist ein gleichmäßiger Transport ohne zusätzliche seitliche Bewegungen, Reibung oder Instabilität zwischen den Fahrspuren erforderlich.
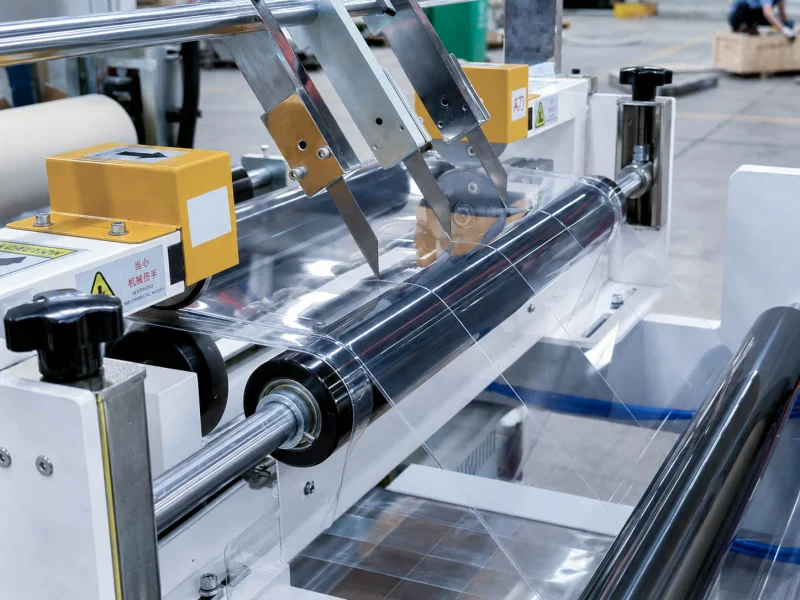
Empfindliche Kanten können durch ungeeignete Härte, Rauheit oder Kontaktdruck beschädigt werden.
Die endgültige Walze hängt vom Wickeldruck, dem Kontaktverhalten, der Stabilität des vorgelagerten Bereichs und der Gleichmäßigkeit der Bahnbehandlung vor dem Aufwickeln ab.
Wolorin wählt die Walzenrichtung abhängig von der Walzenposition, dem Bahnmaterial und den Laufbedingungen. Gängige Optionen sind:
| Erfordernis | Gemeinsame Walzenrichtung |
|---|---|
| Verschleißfestigkeit, Griffigkeit, längere Lebensdauer | PU / Polyurethan-Richtung |
| Allgemeiner industrieller Kontakt, gelegentlicher Kontakt mit Tinte oder Öl | NBR / Nitrilkautschukrichtung |
| Feuchtigkeit, Verwitterung oder bestimmte Bedingungen in offener Umgebung | EPDM-Richtung |
| Weicherer Kontakt, Hitzebeständigkeit, Auslöseanforderung | Silikonrichtung |
| Schutz empfindlicher Bahnoberflächen | Oberflächen mit geringer Abriebfestigkeit, feingeschliffen, glatt oder anwendungsspezifisch |
| Stabilität der Schlitzspur | geeignete Härte, geringer Rundlauf, stabile Unterstützung, kontrollierte Oberflächenreibung |
| Hochgeschwindigkeits- oder Breitbahnlauf | Stabilität des Rollenkörpers, Wellenstruktur, dynamische Auswuchtung, Oberflächenbeschaffenheit |
Für spezielle Anforderungen an Temperatur, Lösungsmittel, statische Kontrolle, Reinraumproduktion, Chemikalienbeständigkeit oder hohe Geschwindigkeiten können je nach Projekt auch andere Gummimischungen und Oberflächenstrukturen geprüft werden.
Für Grip, Geschwindigkeitssynchronisation und Schlupfkontrolle.
FührungswalzenZur Pfadstabilität und Kantenpositionskontrolle.
BahnspannungswalzenFür einen stabileren Lauf bei Änderungen der Schnurgeschwindigkeit und des Durchmessers.
AndruckwalzenFür kontrollierten Kontaktdruck und Rückspulwirkung.
KlemmwalzenFür den Einlauf und den Kontakt der paarigen Walzen.
Polyurethan-GummiwalzenWird häufig auf Verschleißfestigkeit und Griffigkeit geprüft.
NBR-/NitrilkautschukwalzenHäufig geprüft unter allgemeinen industriellen Kontaktbedingungen.
Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und WickelkontaktFür umfassendere Anlagen zur Filmbahnverarbeitung und -konvertierung.
Walzen für flexible VerpackungenFür das Schneiden, Aufwickeln und die Weiterverarbeitung von Verpackungsfolien.
Walzen für Metallfolien- und MetallbandverarbeitungFür empfindliche Kanten- und Oberflächenbearbeitungsbedingungen.
Eine Walze, die der Zeichnung entspricht, ist nicht immer optimal für den Betrieb. Materialwahl, Härtestabilität, WalzenBezugsdicke, Oberflächenbeschaffenheit, Wellenkonstruktion und Laufgenauigkeit beeinflussen das Walzenverhalten in einer Schneid- und Aufwickelanlage. Wolorin bietet sowohl Standard-Ersatzwalzen als auch anspruchsvolle Sonderanfertigungen an. Weitere Informationen zu unseren Fertigungsmöglichkeiten, Prüfkriterien und unserem Unternehmen finden Sie weiter unten.
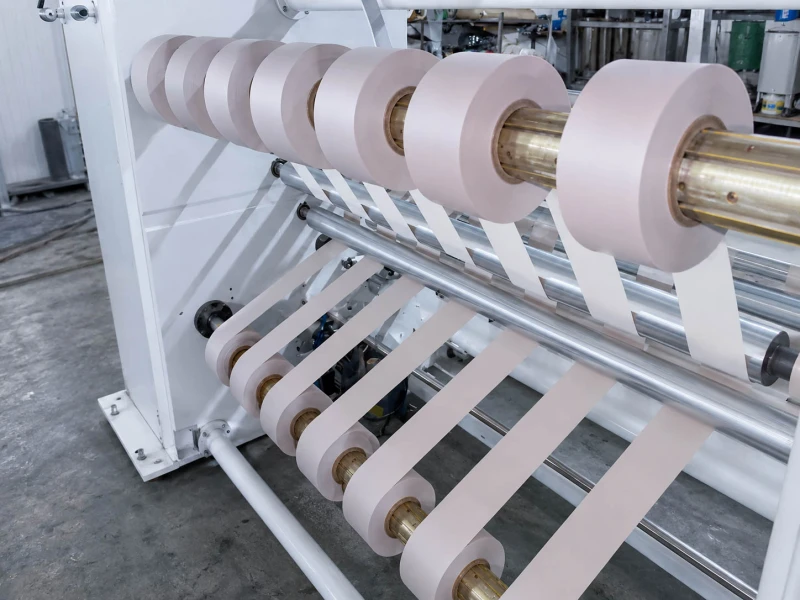
Zu den wichtigsten Positionen gehören in der Regel Abwickelstützwalzen, Führungswalzen, Andruckwalzen, Transportwalzen und Aufwickelwalzen. Entscheidend ist nicht nur die Bezeichnung der Position, sondern deren Einfluss auf Spurführung, Zugkonstanz, Bahnstabilität, Kantenbeschaffenheit und den endgültigen Rollenaufbau.
Weil Das Teleskopieren wird nicht immer allein durch die Rückspulspannung verursacht.. Bahndrift, ungleichmäßige Führung, ungleichmäßige Zugkraft, instabiler Schlitztransport oder mangelhafte Unterstützung im vorgelagerten Bereich können sich während des gesamten Prozesses fortsetzen und später als Teleskopierung oder schwache Rollenstruktur beim Aufwickeln sichtbar werden.
Unterschiede entstehen häufig durch ungleichmäßige Traktion, instabile Bahnführung vor dem Schneiden, unzureichende Unterstützung danach oder lokale Unterschiede auf dem Weg der einzelnen Bahnen zum Aufwickeln. Nach der Aufteilung reagiert jede schmale Bahn schneller auf kleine Prozessabweichungen.
Da Kantenschäden bereits bei instabilem Transport, Führungskorrekturen, Traktionsübertragung oder Spaltbahnunterstützung auftreten können, bevor die Bahnen zurückgespult werden, werden die Schäden möglicherweise erst auf der fertigen Rolle sichtbar. Der auslösende Kontakt oder die Instabilität treten jedoch oft schon früher auf der Produktionslinie auf.
Falls Sie bereits Zeichnungen haben, senden Sie diese bitte direkt. Andernfalls können Sie trotzdem mit dem Material, der Walzenposition und der Problembeschreibung beginnen.