Walzen für Beschichtungs- und Kaschieranlagen
Walzenpositionen, die beim Beschichten, Laminieren, Bahnhandling und im Walzenspalt zum Einsatz kommen.

Bei laminierten Folien kann es vorkommen, dass die Falzstelle flach aussieht, sich aber während des Aushärtens, Abkühlens, Aufwickelns oder Lagerns erhabene Tunnel bilden oder die Folie sich einrollt.
Beginnen Sie mit der Form und dem Timing.
Ein Tunnel ist üblicherweise ein schmaler, erhabener Streifen zwischen den Schichten. Die Wölbung betrifft den größten Teil oder das gesamte Laminat und wird besonders deutlich, nachdem eine Probe von der Rolle abgeschnitten wurde.
Die beiden Fehler hängen oft mit einem Ungleichgewicht zwischen den Bahnen zusammen, treten aber nicht immer im selben Prozessschritt auf. Bahnspannung, Klebstoffzustand, Trocknung, Walzenkontakt und Aufwickelspannung sollten in der durch den Fehler selbst vorgegebenen Reihenfolge geprüft werden.
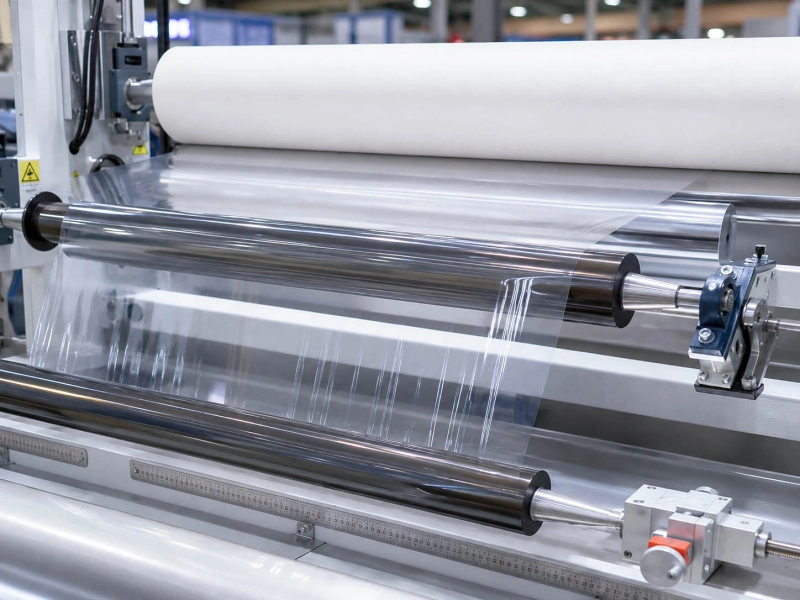
Die Tunnelbildung kann in Maschinenrichtung verlaufen, sich an einer Seite halten oder mehrere parallele Bänder bilden. Der Rest des Laminats kann weiterhin normal aussehen.
Bleibt der Tunnel an derselben Querposition, vergleichen Sie diese Spur mit dem Rest der Bahn: Beschichtung, Trocknung, Dicke, Spannung und Nip-Kontakt können lokal abweichen.
Die Krümmung lässt sich leichter an einer zugeschnittenen Probe beurteilen. Legen Sie diese auf eine ebene Fläche und beobachten Sie, welche Schicht sich nach innen biegt. Wenn sich der größte Teil der Probe in dieselbe Richtung biegt, weisen die beiden Gewebeschichten wahrscheinlich unterschiedliche Dehnungs-, Schrumpfungs- oder Rückstellkräfte auf.
Die Krümmungsrichtung kann ebenfalls hilfreich sein. Die innere Schicht zieht das Laminat in der Regel stärker, wobei die Stegstruktur, die Aushärtung des Klebstoffs und die Temperaturgeschichte dennoch gemeinsam überprüft werden sollten.
| Erster Auftritt | Hauptbereich zum Überprüfen |
|---|---|
| Unmittelbar nach dem Walzenspalt | Zustand der einlaufenden Bahn, Spannungsgleichgewicht, Klebstoffverteilung, Kontakt zwischen Bahnspalt und Kontaktzone |
| Nach dem Trocknen oder Abkühlen | Bahnschrumpfung, Temperaturunterschiede, Restlösungsmittel oder Feuchtigkeit |
| Während des Aushärtens | Klebstoffzustand und Spannung zwischen den Schichten |
| Nach dem Zurückspulen | Rückwickelspannung, Wickeldruck, Walzendurchmesser |
| Nach der Lagerung | Fortsetzung der Heilung, Temperaturverlauf, Wundeinwirkungsstress |
| erst nach Schneiden | Restspannungsdifferenz zwischen den beiden Stegen |
Das erste sichtbare Stadium ist wichtiger als das endgültige Erscheinungsbild der Filmrolle.
Ein bereits am Austritt des Walzenspalts vorhandener Fehler sollte in Richtung der einlaufenden Bahnen, der Klebstoffverteilung und der Kontaktzone verfolgt werden. Tritt er erst später auf, gewinnen die Aushärtungs- und Wickelbedingungen an Bedeutung.
Ändern Sie bei Produktionsversuchen jeweils nur eine Bedingung. Andernfalls wird es schwierig festzustellen, welche Änderung den Fehler tatsächlich verursacht hat.
Gleiche Bahngeschwindigkeit und ähnliche Spannungsmesswerte bedeuten nicht, dass die beiden Bahnen unter der gleichen Spannung in den Walzenspalt eintreten.
Eine dünne, flexible Folie lässt sich stärker dehnen als eine dickere oder steifere Folie. Nach dem Verkleben versucht die stärker gedehnte Schicht, sich wieder zusammenzuziehen. Diese Rückstellung kann dazu führen, dass sich das Laminat einrollt oder lokal zusätzliche Spannungen entstehen.
Vergleichen Sie die Struktur, Dicke, Temperatur und Eingangsspannung beider Folienbahnen. Bedrucken, Beschichten, vorheriges Trocknen und Lagern können das Verhalten einer Folie ebenfalls beeinflussen.
Die Spannungsanzeige ist zwar hilfreich, liefert aber nicht die vollständige Antwort. Die eigentliche Frage ist, wie stark sich die einzelnen Materialien vor dem Verkleben gedehnt haben.
Aus diesem Grund verschlimmern sich Fehler mitunter während der Beschleunigung, beim Rollenwechsel oder gegen Ende des Abwickelvorgangs. Kurze Spannungsänderungen sind in den durchschnittlichen Produktionsaufzeichnungen möglicherweise nicht deutlich erkennbar.
Die Klebeschicht verändert sich auch nach dem Verlassen des Formspalts weiter.
Vor der vollständigen Aushärtung können sich die Schichten noch leicht verschieben. Mit fortschreitender Aushärtung wird es immer schwieriger, etwaige Unterschiede zwischen ihnen auszugleichen.
Wenn das Laminat im Pressspalt plan ist, sich aber einige Stunden später verändert, sollten Proben zu verschiedenen Aushärtungszeiten verglichen werden. Außerdem sollte die Produktion zu Beginn und am Ende der Klebstoffverarbeitungszeit verglichen werden.
Mischungsverhältnis, Klebstoffalter, Beschichtungsgewicht, Trocknungstemperatur, Luftzirkulation und Aushärtungsbedingungen sind die wichtigsten zu prüfenden Punkte. Restlösungsmittel oder Feuchtigkeit können die endgültige Verformung verzögern, sodass die Rolle zunächst akzeptabel aussehen mag, sich aber später verändern kann.
Durch Aushärten lässt sich eine bereits vor dem Verkleben vorhandene große Spannungsdifferenz nicht beseitigen. In diesem Fall wird das Ungleichgewicht im Laminat lediglich noch stärker fixiert.
Ein Laminat kann vor dem Aufwickeln flach liegen und sich erst nach dem Aufwickeln unter Druck verändern.
Vergleichen Sie den Kernbereich, die mittleren und die äußeren Lagen der Rolle. Wenn sich die Tunnelbildung oder die Krümmung mit zunehmendem Durchmesser verstärkt, sollten die Aufwickelspannung und der Wickeldruck überprüft werden.
Der vollständige Spannungsverlauf ist aussagekräftiger als der Ausgangssollwert. Eine plötzliche Korrektur kann selbst bei scheinbar normaler durchschnittlicher Spannung zu einer Spannungsänderung im Walzenkern führen.
Die Lagerung kann das Ergebnis weiterhin beeinflussen. Walzentemperatur, Aushärtezeit, Walzenausrichtung und Verpackungsdruck können allesamt das Aussehen des Laminats nach dem Schneiden oder Abwickeln verändern.
Der Einstich wird relevanter, wenn der Defekt einer Kontaktstelle folgt.
Typische Anzeichen sind ein Tunnel, der direkt nach der Laminierung entsteht, einseitig bleibt, sich auf einer Seite verschlimmert oder sich nach Druckanpassung verändert. Auch Klebstoffablagerungen an der Walze oder Defekte, die nach Austausch, Schleifen oder Neubeschichten auftreten, deuten auf den Kontaktbereich hin.
Ein normaler Druckmesswert garantiert keinen gleichmäßigen Kontakt über die gesamte Breite. Die Rollen können leicht außermittig verlaufen, eine Seite kann stärker belastet sein oder eine gummierte Rolle kann sich unter Druck ungleichmäßig verformen.
Untersuchen Sie die Kontaktspuren über die gesamte Bahn. Achten Sie auf Klebstoffreste, Verglasungen, lokale Abnutzungsspuren, Oberflächenbeschädigungen und Temperaturunterschiede zwischen den beiden Seiten.
Durch zusätzlichen Druck lässt sich der Tunnel zwar kurzfristig abflachen, die Ursache wird jedoch nicht behoben. Außerdem kann dies die Dehnung der Gewebeschicht erhöhen und das Ungleichgewicht später verschlimmern.
Informationen zu Beschichtungs- und Laminierpositionen, bei denen Walzenkontakt stattfindet, finden Sie unter Walzen für Beschichtungs- und Kaschieranlagen.
Eine Gummiwalze muss keine gravierenden Schäden aufweisen, bevor sie den Kontakt zwischen Walze und Walze beeinträchtigt.
Eine glasierte Fläche kann sich anders haften lassen als der Rest der Oberfläche. Klebstoff- oder Reinigungsrückstände können die Oberfläche verändern. Auch Quellung, Erweichung, ungleichmäßiger Verschleiß oder unzureichendes Schleifen können den Anpressdruck über die Bahn verändern.
Eine Walze, die lediglich als PU, NBR, Silikon oder ein anderes allgemeines Material spezifiziert ist, kann sich dennoch anders verhalten als die vorherige Walze. Härte, Bezugsdicke, Richtung der Kompositmischung, Verklebung, Schleifen und Oberflächenbeschaffenheit beeinflussen das Verhalten der Beschichtung unter Druck.
Für einen unkomplizierten Austausch genügen oft Zeichnungen, Maße, Härtegradangaben und Fotos der alten Walze als Ausgangspunkt.
Wenn der gleiche Tunnel nach Reinigung, Druckanpassung, Schleifen oder Neubespannung erneut auftritt, sollte das alte Fehlermuster überprüft werden, bevor die gleiche Walzenspezifikation wiederholt wird.
Ein kurzer, prägnanter Bericht ist nützlicher als ein langer Prozessbericht.
Dokumentieren Sie die Struktur und Dicke beider Bahnen, deren Spannung und Temperatur vor dem Pressvorgang, die Klebstoffmischung und Verarbeitungszeit, die Trocknungs- und Aushärtungsbedingungen, die Aufwickelspannung sowie den Rollendurchmesser, wenn der Defekt sichtbar wird.
Notieren Sie für den Defekt selbst seine Richtung, Breite, Abstand vom Rand, Zeitpunkt des ersten Auftretens und welche Schicht sich innerhalb der Krümmung befindet.
Wenn die Beweislage auf einen Walzenspalt hinweist, fügen Sie Walzenzeichnungen oder -abmessungen, die Gummihärte (falls bekannt), Fotos der alten Walze, den Oberflächenzustand und Fotos der Kontaktfläche bei.
Walzenpositionen, die beim Beschichten, Laminieren, Bahnhandling und im Walzenspalt zum Einsatz kommen.
Druckverteilung und Kontakt im gesamten Netz.
Spannungsstabilität in den Bereichen Abwickel-, Prozess- und Aufwickelabschnitten.
Webausrichtung und Pfadstabilität.
Walzenanwendungen für die Folienverarbeitung, Laminierung und Aufwicklung.
Falten, die vor der Laminierung entstehen oder auf allgemeinere Probleme bei der Bahnverarbeitung zurückzuführen sind.
Beginnen Sie mit Fotos des Defekts, der Phase, in der das Problem zum ersten Mal auftritt, den beiden Stegstrukturen und der Spannung vor dem Einzug.
Wenn der Tunnel einspurig bleibt, sich mit dem Anpressdruck ändert oder auf einer Seite schlechter bleibt, fügen Sie die Walzenzeichnung, Abmessungen, Gummihärte, Oberflächenbeschaffenheit und Fotos des Anpressdrucks bei.
Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie diese direkt an Wolorin senden. Auf Basis Ihrer Unterlagen können wir dann mit der kundenspezifischen Fertigung, einem Angebot oder der Produktionsbestätigung beginnen.
Falls die Informationen noch nicht vollständig sind, können Sie trotzdem mit der Walzenposition, Fotos des Defekts, dem Zustand der alten Walze und dem Problem, das Sie lösen möchten, beginnen.