Kaplama ve Laminasyon Hattı Merdaneleri
Kaplama, laminasyon, bant taşıma ve temas hattı (nip) teması etrafında kullanılan merdane konumları.

Lamine film temas hattından (nip) düz görünerek çıkabilir, ardından kürlenme, soğutma, yeniden sarma veya depolama sırasında kabarık tüneller veya kıvrılma geliştirebilir.
Şekil ve zamanlama ile başlayın.
Bir tünel genellikle katmanlar arasında dar, kabarık bir şerittir. Kıvrılma ise laminatın çoğunu veya tamamını etkiler ve özellikle bobinden bir numune kesildikten sonra belirgin hale gelir.
İki kusur genellikle bantlar arasındaki bir dengesizlikle bağlantılıdır ancak her zaman prosesin aynı bölümünde başlamaz. Bant gerinimi, yapıştırıcı durumu, kurutma, temas hattı (nip) teması ve yeniden sarma gerilimi doğrudan kusurun kendisinin işaret ettiği sırayla kontrol edilmelidir.
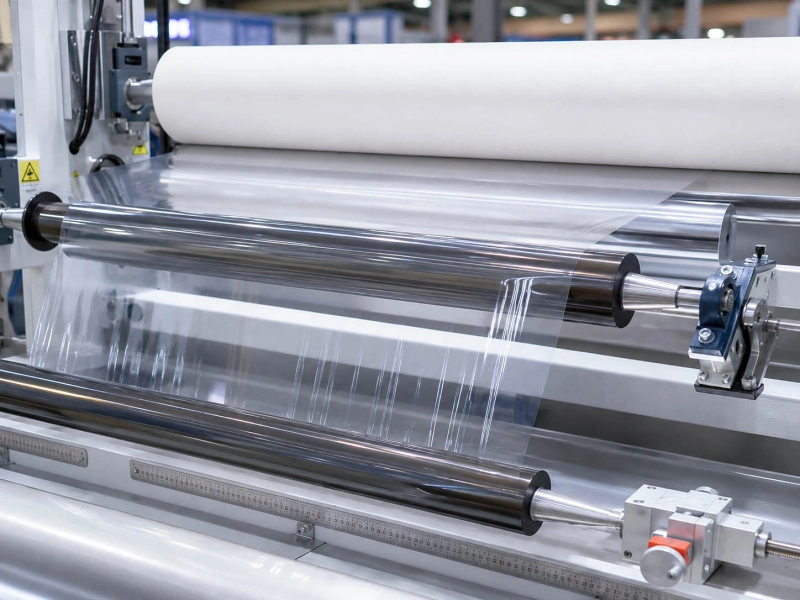
Tünelleşme makine yönünde uzanabilir, bir taraf yakınında kalabilir veya birkaç paralel şerit oluşturabilir. Laminatın geri kalanı hala normal görünebilir.
Tünel aynı enine genişlik konumunda kaldığında o şeridi bandın geri kalanıyla karşılaştırın. Bölgesel kaplama, kurutma, kalınlık, gerginlik veya temas hattı (nip) teması orada farklı olabilir.
Kıvrılmayı kesilmiş bir numuneyle değerlendirmek daha kolaydır. Numuneyi düz bir yüzeye yerleştirin ve hangi katmanın içe doğru döndüğünü not edin. Numunenin büyük kısmı aynı yönde bükülüyorsa iki bant muhtemelen farklı seviyelerde uzama, çekme (büzülme) veya geri toplama taşımaktadır.
Kıvrılma yönü de yardımcı olabilir. İç taraftaki katman genellikle laminatı daha güçlü çekmektedir; bununla birlikte bant yapısı, yapıştırıcı kürlenmesi ve sıcaklık geçmişi yine de birlikte kontrol edilmelidir.
| İlk görünüm | Kontrol edilecek ana alan |
|---|---|
| Temas hattından (nip) hemen sonra | Gelen bant durumu, gerginlik dengesi, yapıştırıcı yayılımı, temas hattı (nip) teması |
| Kurutma veya soğutmadan sonra | Bant çekmesi (büzülmesi), sıcaklık farkı, kalıntı solvent veya nem |
| Kürlenme sırasında | Yapıştırıcı durumu ve katmanlar arasında tutulan gerinim |
| Yeniden sarmadan sonra | Yeniden sarma gerginliği, sarım basıncı, bobin çapı |
| Depolamadan sonra | Devam eden kürlenme, sıcaklık geçmişi, sarım kaynaklı iç gerilim |
| Yalnızca kesim veya çözmeden sonra | İki bant arasındaki kalıntı gerinim farkı |
İlk görünür aşama, son bobin görünümünden daha önemlidir.
Temas hattı (nip) çıkışında zaten mevcut olan bir kusur gelen bantlara, yapıştırıcı yayılımına ve temas bölgesine doğru takip edilmelidir. Daha sonra gelişiyorsa kürlenme ve sarım koşulları daha önemli hale gelir.
Üretim denemeleri sırasında her seferinde tek bir koşulu değiştirin. Aksi takdirde hangi değişikliğin kusuru gerçekten etkilediğini anlamak zorlaşır.
Aynı hat hızı ve benzer gerginlik okumaları, iki bandın temas hattına (nip) aynı gerinim altında girdiği anlamına gelmez.
İnce ve esnek bir film, daha kalın veya daha rijit bir filmden daha fazla uzayabilir. Bağlanmadan sonra daha fazla uzamış olan katman eski haline dönmeye çalışır. Bu geri toplama laminatı kıvrılmaya çekebilir veya bölgesel bir alana ekstra gerilim bindirebilir.
Her iki bandın yapısını, kalınlığını, sıcaklığını ve giriş gerginliğini karşılaştırın. Baskı, kaplama, önceki kurutma ve depolama da bir filmin nasıl davrandığını değiştirebilir.
Gerginlik ekranı faydalıdır ancak tam yanıt değildir. Asıl soru, bağlanmadan önce her malzemenin ne kadar uzadığıdır.
Kusurların bazen hızlanma, bobin değişimleri veya bir çözgü bobininin sonuna doğru kötüleşmesinin nedeni de budur. Kısa süreli gerginlik değişimleri ortalama üretim kayıtlarında net şekilde görünmeyebilir.
Yapıştırıcı katmanı, bantlar temas hattından (nip) ayrıldıktan sonra değişmeye devam eder.
Tam kürlenmeden önce katmanlar hala hafifçe hareket edebilir. Kürlenme devam ettikçe aralarındaki herhangi bir farkın gevşemesi zorlaşır.
Laminat temas hattında (nip) düz olup birkaç saat sonra değişiyorsa farklı kürlenme sürelerindeki numuneleri karşılaştırın. Ayrıca yapıştırıcı çalışma süresinin başındaki ve sonundaki üretimi karşılaştırın.
Karışım oranı, yapıştırıcı yaşı, kaplama ağırlığı, kurutma sıcaklığı, hava akışı ve kürlenme koşulları gözden geçirilecek ana noktalardır. Kalıntı solvent veya nem son deformasyonu geciktirebilir; bu nedenle bobin başlangıçta kabul edilebilir görünüp daha sonra değişebilir.
Kürlenme, bağlanmadan önce zaten mevcut olan büyük bir gerinim farkını ortadan kaldıramaz. Bu durumda yalnızca dengesizliği laminat içine daha sıkı şekilde sabitler.
Bir laminat yeniden sarmadan önce düz çalışabilir ve yalnızca basınç altında sarıldıktan sonra değişebilir.
Bobinin çekirdek bölgesini, orta katmanlarını ve dış katmanlarını karşılaştırın. Çap büyüdükçe tünelleşme veya kıvrılma güçleniyorsa yeniden sarma gerginliği ve sarım basıncı kontrol edilmelidir.
Tam gerginlik eğilimi, başlangıç ayar değerinden daha faydalıdır. Ortalama gerginlik normal görünse bile ani bir düzeltme bobin içinde bir gerilim değişimi bırakabilir.
Depolama sonucu etkilemeye devam edebilir. Bobin sıcaklığı, kürlenme süresi, bobin yönü ve ambalaj basıncı dilimleme veya çözme sonrasında laminatın nasıl göründüğünü değiştirebilir.
Kusur tek bir temas konumunu takip ettiğinde temas hattı (nip) daha önemli hale gelir.
Tipik belirtiler arasında laminasyondan hemen sonra ortaya çıkan, tek bir şeritte kalan, bir tarafta daha kötü kalan veya basınç ayarından sonra değişen bir tünel yer alır. Merdane üzerindeki yapıştırıcı birikintisi veya değişim, taşlama ya da yeniden kaplama sonrasında başlayan bir kusur da temas bölgesine işaret eder.
Normal bir basınç okuması genişlik boyunca eşit teması garanti etmez. Merdaneler birbirine tam paralel olmayabilir, bir taraf daha fazla yük taşıyor olabilir veya kauçuk kaplamalı bir merdane basınç altında düzensiz deforme olabilir.
Bant boyunca temas izine bakın. Yapıştırıcı kalıntısı, camlaşma, bölgesel aşınma, yüzey hasarı ve bir taraftan diğerine sıcaklık farkları olup olmadığını kontrol edin.
Basıncı artırmak nedeni ortadan kaldırmadan tüneli kısa bir süre için düzleştirebilir. Ayrıca bant uzamasını artırabilir ve dengesizliği daha sonra daha kötü hale getirebilir.
Merdane temasının dahil olduğu kaplama ve laminasyon konumları için sayfasına bakın: Kaplama ve Laminasyon Hattı Merdaneleri.
Bir kauçuk merdanenin temas hattı (nip) temasını etkilemeye başlaması için ciddi hasar göstermesi gerekmez.
Camlaşmış bir alan yüzeyin geri kalanından farklı tutunabilir. Yapıştırıcı veya temizlik kalıntısı yüzeyi değiştirebilir. Şişme, yumuşama, düzensiz aşınma veya zayıf taşlama da bant boyunca basıncı değiştirebilir.
Yalnızca PU, NBR, silikon veya başka bir genel malzeme olarak belirtilen bir merdane yine de önceki merdaneden farklı davranabilir. Sertlik, kaplama kalınlığı, karışım yönü, bağlanma, taşlama ve yüzey kalitesi kaplamanın basınç altında nasıl çalıştığını etkiler.
Doğrudan bir değişim için teknik resimler, ölçüler, sertlik ve eski merdane fotoğrafları genellikle başlamak için yeterlidir.
Aynı tünel temizlik, basınç ayarı, taşlama veya yeniden kaplama sonrasında geri geliyorsa aynı merdane şartnamesini tekrarlamadan önce eski arıza deseni kontrol edilmelidir.
Kısa ve net bir kayıt, uzun bir proses raporundan daha faydalıdır.
Her iki bandın yapısını ve kalınlığını, temas hattından (nip) önceki gerginlik ve sıcaklıklarını, yapıştırıcı karışımını ve çalışma süresini, kurutma ve kürlenme koşullarını, yeniden sarma gerginliğini ve kusurun görünür hale geldiği bobin çapını kaydedin.
Doğrudan kusurun kendisi için yönünü, genişliğini, kenardan uzaklığını, ilk göründüğü zamanı ve kıvrılmanın iç kısmında hangi katmanın kaldığını kaydedin.
Bulgular temas hattına (nip) işaret ettiğinde merdane teknik resimlerini veya ölçülerini, biliniyorsa kauçuk sertliğini, eski merdane fotoğraflarını, yüzey durumunu ve temas bölgesinin fotoğraflarını ekleyin.
Kaplama, laminasyon, bant taşıma ve temas hattı (nip) teması etrafında kullanılan merdane konumları.
Bant boyunca basınç dağılımı ve temas.
Çözgü, proses ve yeniden sarma bölümleri etrafında gerginlik stabilitesi.
Bant hizalaması ve yol stabilitesi.
Film işleme, laminasyon ve sarım için merdane uygulamaları.
Laminasyondan önce başlayan veya daha geniş kapsamlı bant taşıma sorunlarından kaynaklanan kırışıklıklar.
Kusur fotoğrafları, sorunun ilk ortaya çıktığı aşama, iki bant yapısı ve temas hattından (nip) önceki gerginlik ile başlayın.
Tünel tek bir şeritte kalıyorsa, temas hattı (nip) basıncıyla değişiyorsa veya bir tarafta daha kötü kalıyorsa merdane teknik resmini, ölçülerini, kauçuk sertliğini, yüzey durumunu ve temas hattı (nip) fotoğraflarını ekleyin.
Halihazırda teknik resimleriniz, ölçüleriniz, numuneleriniz veya net bir şartnameniz varsa bunları doğrudan Wolorin'e gönderebilirsiniz. Belgelerinize dayanarak özel üretim, fiyat teklifi veya üretim onayı süreçleriyle ilerleyebiliriz.
Bilgiler henüz tam değilse yine de merdane konumu, kusur fotoğrafları, eski merdane durumu ve çözmek istediğiniz sorun ile başlayabilirsiniz.