Rodillos para líneas de recubrimiento y laminación
Posiciones de rodillo utilizadas en torno al recubrimiento, la laminación, el manejo de la banda y el contacto del nip.

Una película laminada puede salir del nip aparentemente plana y después desarrollar túneles elevados o curvatura durante curing, enfriamiento, rebobinado o almacenamiento.
Empiece por la forma y el momento.
Un túnel suele ser una banda estrecha elevada entre las capas. La curvatura afecta a la mayor parte o a la totalidad del laminado y se aprecia especialmente cuando se corta una muestra de la bobina.
Los dos defectos suelen estar ligados a un desequilibrio entre las bandas, pero no siempre empiezan en la misma parte del proceso. La deformación de la banda, el estado del adhesivo, el secado, el contacto del nip y la tensión de rebobinado deben revisarse en el orden que sugiera el propio defecto.
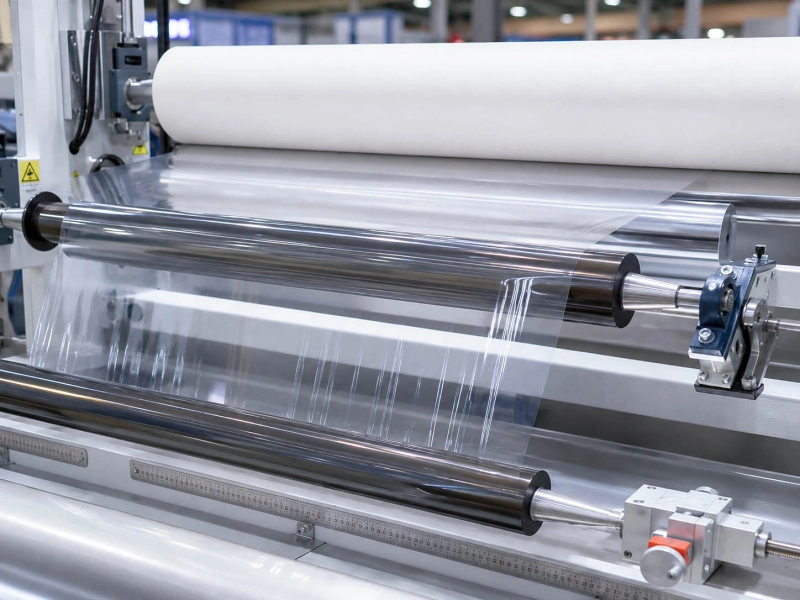
Los túneles pueden correr en sentido de la máquina, permanecer cerca de un lado o formar varias bandas paralelas. El resto del laminado puede seguir viéndose normal.
Cuando el túnel permanece en la misma posición transversal, compare esa pista con el resto de la banda. Allí pueden ser diferentes el recubrimiento local, el secado, el espesor, la tensión o el contacto del nip.
La curvatura es más fácil de juzgar con una muestra cortada. Colóquela sobre una superficie plana y anote qué capa se curva hacia dentro. Si la mayor parte de la muestra se dobla en la misma dirección, es probable que las dos bandas soporten distintos niveles de estiramiento, contracción o recuperación.
La capa interior suele estar tirando con más fuerza después de que se libera el laminado, pero esa observación debe interpretarse junto con estructura, curing y temperatura. No demuestra por sí sola qué ajuste debe cambiarse.
| Primera aparición | Zona principal que revisar |
|---|---|
| Inmediatamente después del nip | Estado de las webs entrantes, tensión, extensión del adhesivo y contacto del nip |
| Después de secado o enfriamiento | Diferencia de contracción, temperatura, residual solvent o humedad |
| Durante curing | Desarrollo de adhesión y tensión atrapada entre capas |
| Tras el rebobinado | Tensión de rebobinado, presión de bobinado, diámetro de la bobina |
| Después de almacenamiento | Curing, temperatura y tensión almacenada en bobina |
| Al cortar o desbobinar | Tensión residual que estaba retenida en la estructura |
El mismo defecto visible puede requerir una revisión distinta según su primer momento de aparición.
Un defecto ya presente a la salida del nip debe rastrearse hacia las bandas de entrada, la extensión del adhesivo y la zona de contacto. Si se desarrolla más tarde, cobran más importancia las condiciones de curado y de bobinado.
Durante las pruebas de producción, cambie una sola condición cada vez. De lo contrario, resulta difícil saber qué cambio afectó realmente al defecto.
Dos webs pueden mostrar tensiones aparentemente razonables y aun llegar al nip con distinta deformación.
Una película más fina o flexible puede estirarse más bajo una tensión similar. Después del bonding intenta recuperar longitud y tira de la otra capa.
Compare la estructura, el espesor, la temperatura y la tensión de entrada de ambas bandas. La impresión, el recubrimiento, el secado previo y el almacenamiento también pueden cambiar el comportamiento de un film.
La indicación de tensión es útil, pero no es la respuesta completa. La verdadera pregunta es cuánto se ha estirado cada material antes de la unión.
Por eso los defectos a veces empeoran durante la aceleración, los cambios de bobina o cerca del final de una bobina de desbobinado. Los cambios breves de tensión pueden no verse claramente en los registros medios de producción.
La capa de adhesivo sigue cambiando después de que las bandas salgan del nip.
Antes del curado completo, las capas todavía pueden moverse ligeramente. A medida que continúa el curado, cualquier diferencia entre ellas es más difícil de relajar.
Si el laminado está plano en el nip pero cambia varias horas después, compare muestras con distintos tiempos de curado. Compare también la producción del comienzo y del final del periodo de trabajo del adhesivo.
La relación de mezcla, la edad del adhesivo, el gramaje de recubrimiento, la temperatura de secado, el flujo de aire y las condiciones de curado son los puntos principales que revisar. El disolvente o la humedad residuales pueden retrasar la deformación final, de modo que la bobina puede parecer aceptable al principio y cambiar después.
El curado no puede eliminar una gran diferencia de deformación que ya existía antes de la unión. En ese caso, solo fija el desequilibrio con más firmeza en el laminado.
Un laminado puede correr plano antes del rebobinado y cambiar solo después de ser bobinado bajo presión.
Compare la zona del mandril, las capas intermedias y las capas exteriores de la bobina. Si los túneles o la curvatura se acentúan al crecer el diámetro, deben revisarse la tensión de rebobinado y la presión de bobinado.
No registre únicamente el setting inicial de tensión. El historial del roll completo importa. Una corrección brusca puede dejar tensión atrapada aunque el valor final parezca normal.
También registre temperatura de almacenamiento, tiempo de curing, orientación de bobina y presión de apilado cuando el defecto aparece más tarde.
El nip cobra más relevancia cuando el defecto sigue una posición de contacto.
Los signos típicos incluyen un túnel que aparece directamente tras la laminación, permanece en una pista, es peor en un lado o cambia tras ajustar la presión. La acumulación de adhesivo en el rodillo o un defecto que empieza tras una sustitución, un rectificado o un re-recubrimiento también apuntan a la zona de contacto.
Una lectura de presión normal no garantiza un contacto uniforme a lo ancho. Los rodillos pueden estar ligeramente desparalelizados, un lado puede soportar más carga o un rodillo recubierto de caucho puede deformarse de forma desigual bajo presión.
Observe la marca de contacto a lo ancho de la banda. Compruebe si hay residuos de adhesivo, vitrificación, desgaste local, daños superficiales y diferencias de temperatura de un lado a otro.
Añadir presión puede aplanar temporalmente un túnel y, al mismo tiempo, aumentar estiramiento o introducir una nueva diferencia entre capas.
Para posiciones de recubrimiento y laminación en las que interviene el contacto del rodillo, consulte Rodillos para líneas de recubrimiento y laminación.
Un rodillo de caucho no necesita mostrar daños graves para empezar a afectar al contacto del nip.
Glazing, residuo fino, swelling, softening, desgaste o grinding desigual pueden cambiar presión y release sin que el rodillo parezca gravemente dañado.
El mismo nombre de material no garantiza comportamiento equivalente. PU, NBR, silicona u otros recubrimientos pueden diferir en dureza, espesor, formulación, adhesión, rectificado y acabado.
Para una sustitución sencilla, los planos, las dimensiones, la dureza y las fotografías del rodillo antiguo suelen bastar para empezar.
Si el mismo tunnel vuelve después de limpiar, rectificar, re-covering o sustituir, revise el modo de fallo anterior antes de copiar la misma especificación.
Un registro breve y claro es más útil que un informe de proceso largo.
Registre la estructura y el espesor de ambas bandas, su tensión y temperatura antes del nip, la mezcla del adhesivo y su tiempo de trabajo, las condiciones de secado y curado, la tensión de rebobinado y el diámetro de la bobina cuando el defecto se hace visible.
Del defecto en sí, registre su dirección, anchura, distancia al borde, momento de la primera aparición y qué capa queda en el interior de la curvatura.
Cuando las pruebas apunten al nip, incluya planos o dimensiones del rodillo, la dureza del caucho si se conoce, fotografías del rodillo antiguo, el estado de la superficie y fotografías de la zona de contacto.
Posiciones de rodillo utilizadas en torno al recubrimiento, la laminación, el manejo de la banda y el contacto del nip.
Distribución de la presión y contacto a lo ancho de la banda.
Estabilidad de la tensión en torno a las secciones de desbobinado, proceso y rebobinado.
Alineación de la banda y estabilidad del recorrido.
Aplicaciones de rodillos para la transformación, laminación y bobinado de film.
Arrugas que empiezan antes de la laminación o que proceden de problemas más amplios de manejo de la banda.
Empiece con fotografías del defecto, la fase en la que el problema aparece por primera vez, las dos estructuras de banda y la tensión antes del nip.
Si el túnel permanece en una pista, cambia con la presión del nip o es peor en un lado, incluya el plano del rodillo, las dimensiones, la dureza del caucho, el estado de la superficie y fotografías del nip.
Si ya dispone de planos, medidas, muestras o una especificación clara, puede enviarlos directamente a Wolorin. Podemos proceder con la fabricación a medida, la cotización o la confirmación de producción a partir de sus documentos.
Si la información aún no está completa, puede empezar igualmente con la posición del rodillo, las fotografías del defecto, el estado del rodillo antiguo y el problema que desea resolver.