Probleme mit der Härte von Folienrollen: Blocking, Sternbildung sowie harte oder weiche Zonen

Wenn eine Filmrolle im Kernbereich sehr hart ist, außen locker, nach der Lagerung verklebt ist oder harte und weiche Stellen aufweist, sollte man zunächst herausfinden, wo das Problem beginnt.

Eine Rolle, die sich bereits nach wenigen Wicklungen zu stark strafft, erfordert andere Prüfungen als eine, die erst kurz vor dem vollen Durchmesser weich wird. Eine harte Bahn, die über die gesamte Rolle an derselben Stelle bleibt, deutet in der Regel auf eine andere Richtung hin, oft auf Schwankungen in der Folienstärke oder ungleichmäßigen Kontakt.

Blocking, Sternbildung und ungleichmäßige Rollenhärte können auf derselben Linie auftreten, entstehen aber nicht zwangsläufig durch dieselbe Einstellung.

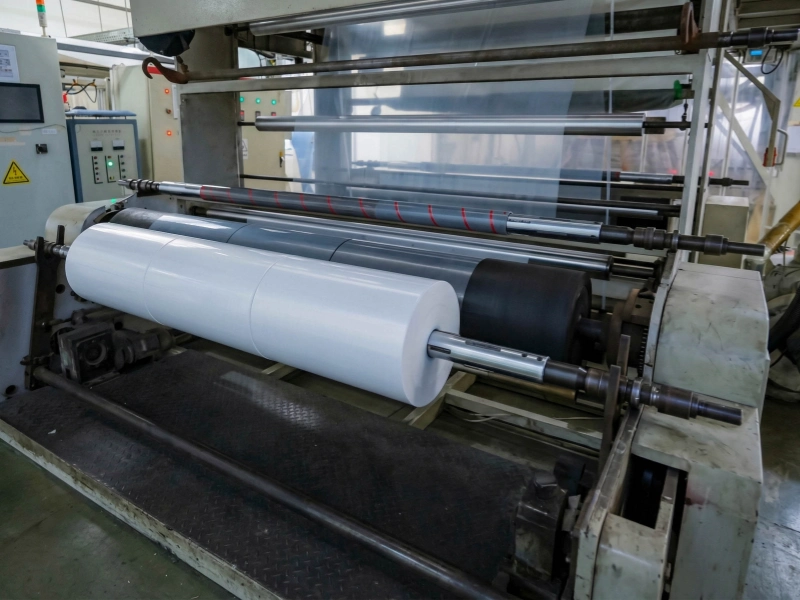
Eine weiße Filmrolle läuft durch eine Schneide- und Aufwickelmaschine.

Mit dem sichtbaren Symptom beginnen

Was Sie sehen Zuerst prüfen
Folienlagen kleben zusammen Welche Schichten sind blockiert, Filmtemperatur, Oberflächenklebrigkeit, Lagerung
radiale Linien am Rollenende wo die Sternbildung zwischen Kern und Außenlagen beginnt
eine harte Längszone Filmmessgerät höchster Punkt oder konzentrierter Druck
eine weiche Längszone dünnere Folienzone, eingeschlossene Luft oder schwacher Kontakt
harte oder weiche Kanten Kantenlehre, Schlitzzustand und Kontakt auf jeder Seite
innen hart, außen weich Spannung, Drehmoment und Anpressdruck bei zunehmendem Durchmesser

Blockbildung tritt zwischen den Filmschichten auf. Sternförmige Verzerrungen zeigen sich als radiale Linien oder speichenartige Ausreißer am Rollenende. Harte und weiche Spuren bleiben in der Regel über die gesamte Breite an ihrer Position.

Teleskopieren, Einwölben und Kernverschiebung sind Rollenformprobleme. Sie erfordern eine separate Überprüfung.

Prüfen Sie, wo das Problem seinen Ursprung hat.

01

Nahe des Kerns

Die ersten Wicklungen tragen den restlichen Rollenaufbau. Werden sie zu fest gewickelt, können die inneren Lagen blockieren, sich verformen oder eine Sternbildung beginnen.

Überprüfen Sie die Anlaufspannung, das Wickeldrehmoment, den Anpressdruck und den Kernzustand.

Ein schwacher oder beschädigter Kern kann das Problem verschlimmern, aber gehen Sie nicht davon aus, dass der Kern die Ursache ist, bevor Sie die Wicklungsaufzeichnungen verglichen haben.

02

Mitten in der Rolle

Wenn das Problem etwa in der Mitte der Walze auftritt, suchen Sie nach etwas, das sich bei diesem Durchmesser verändert hat.

Es könnte übereinstimmen:

  • eine Spannungs- oder Druckveränderung;
  • eine Änderung in der Kontrollphase;
  • eine Geschwindigkeitssteigerung;
  • eine Spleißstelle;
  • eine neue Filmreihe.

Notieren Sie den Durchmesser an der Stelle, an der der Defekt beginnt. Dieser Punkt ist in der Regel aussagekräftiger als die an der Maschine angezeigte Endeinstellung.

03

Nahe des Außenbereichs

Weiche Außenschichten bedeuten oft, dass die Spannung, das Wickeldrehmoment oder der Anpressdruck mit zunehmender Rollengröße zu schnell abgenommen haben.

Es kann auch Luft zwischen den letzten Wicklungen zurückbleiben, wenn der Kontakt für die Bandgeschwindigkeit und die Folienoberfläche zu gering ist.

Wenn nur die äußeren Schichten blockieren, überprüfen Sie den Druck in der Endphase, die Folientemperatur und wie schnell die Rolle verpackt, gestapelt oder gelagert wurde.

Ein schwieriger Weg beginnt oft mit der Filmdicke

Ein geringfügiger Dickenunterschied mag bei einer einzelnen Lage harmlos erscheinen. Nach Hunderten von Wicklungen kann er sich jedoch in ein durchsichtiges, hartes Band verwandeln.

Die dickere Schicht baut sich schneller auf und führt zu höherem Druck. Der angrenzende Bereich bleibt möglicherweise weicher, da er weniger Film oder mehr Luft enthält.

Vergleichen Sie die harte bzw. weiche Fahrspur mit:

  • das Filmdickenprofil;
  • Beschichtungs- oder Druckzonen
  • die gleiche Position in der Elternrolle;
  • Filmqualität und Charge;
  • der fertige Walzendurchmesser.

Wenn die Bahn dem Profil der Folienstärke entspricht, wird der ursprüngliche Dickenunterschied durch den Wechsel der Auflegewalze nicht beseitigt. Zusätzlicher Druck kann den Streifen deutlicher hervortreten lassen.

Das Gleiche gilt für die Kanten. Eine scharfe Kante kann durch dickere Folie, den Zustand der Schnittkante, die Bahnposition oder einen stärkeren Kontakt auf dieser Seite entstehen.

Was bedeuten Spannung, Drehmoment und Anpressdruck?

Wicklungsspannung

Die Spannung steuert, wie fest der Film in die Rolle eingeführt wird.

Zu hohe Spannungen im Kernbereich können die inneren Schichten zusammendrücken. Sinkt die Spannung später zu schnell ab, können die äußeren Schichten weich werden.

Prüfen Sie den Verlauf der Spannung vom Anfang der Rolle bis zum vollen Durchmesser. Ein einzelner Spannungswert gibt nicht Aufschluss darüber, was sich über die gesamte Rolle hinweg verändert hat.

Wickeldrehmoment

Bei einer Zentralwicklermaschine wird die Rolle durch das Drehmoment im Kern festgezogen.

Es hat einen starken Einfluss auf die inneren und mittleren Schichten. Mit zunehmender Walzengröße führt dasselbe Drehmoment möglicherweise nicht zur gleichen Walzenhärte.

Vergleichen Sie das Drehmoment mit dem Walzendurchmesser, anstatt nur den Endwert zu prüfen.

Auflegedruck

Die Anlegewalze drückt den einlaufenden Film gegen die Wickelwalze. Dadurch legt sich der Film besser und die Luft wird herausgedrückt.

Zu geringer Druck kann zu weichen Stellen führen. Zu hoher Druck kann Verstopfungen verstärken und die Gummibänder verhärten.

Der Kontakt sollte über die gesamte Folienbreite und den Arbeitsdurchmesser möglichst gleichmäßig bleiben.

Warum Blockierungen später auftreten können

Manche Rollen lassen sich nach der Produktion normal abrollen, sind aber nach der Lagerung schwer zu öffnen.

Der Druck war bereits im Inneren der Rolle vorhanden. Durch Zeit und Hitze haften die klebrigen Folienoberflächen dann noch fester aneinander.

Überprüfen:

  • Filmtemperatur während des Wickelvorgangs;
  • Lagerzeit und Lagertemperatur
  • ob die Rolle vor dem Verpacken oder Stapeln abgekühlt war;
  • welche Schichten blockiert sind;
  • unabhängig davon, ob das Problem auf eine bestimmte Filmqualität, Beschichtung oder behandelte Oberfläche zurückzuführen ist.

Verstopfungen in der Nähe des Kerns deuten auf ein frühes Wickelstadium hin. Verstopfungen nur im äußeren Bereich deuten eher auf das Ende des Wickelvorgangs und die Lagerung hin.

Eine umfassende Untersuchung der Filmchemie ist nicht erforderlich. Filmqualität, Oberflächenbeschaffenheit, Temperatur und Lagergeschichte genügen für einen ersten Vergleich.

Wann sich ein Blick auf die Lay-On-Rolle lohnt

Überprüfen Sie die Andruckrolle, wenn sich der Defekt mit dem Anpressdruck verändert oder auf einer Seite der Maschine verbleibt.

Typische Anzeichen sind:

  • Die Walzenhärte ändert sich nach der Anpassung des Anpressdrucks;
  • dieselbe harte oder weiche Längszone auf mehreren Rollen erscheint
  • Eine Kante bleibt härter als die andere;
  • das Problem nach Neugummierung, Schleifen, Austausch oder Wartung begann
  • die Oberfläche glänzende Bänder, Verunreinigungen, Schnitte, Quellung oder ungleichmäßigen Verschleiß zeigt

Reinigen Sie die Walze und prüfen Sie sie unter schrägem Licht. Vergleichen Sie die Mitte, beide Kanten und beide Maschinenseiten.

Bei einem wiederkehrenden Problem prüfen Sie Folgendes:

  • Deckhärte über die gesamte Oberfläche;
  • Walzendurchmesser und Profil
  • Kontakt über die gesamte Folienbreite
  • Rundlauf und Ausrichtung
  • Lager und Belastung
  • ob die Abdeckung unter den tatsächlichen Bedingungen von Temperatur, Druck, Folienkontakt und Reinigungsmethode noch stabil ist.

Eine Änderung der Gummihärte allein kann weder ein Filmdickenmessband noch eine falsche Wickelrichtung korrigieren.

Weitere Informationen zu den Rollen im Wickelbereich finden Sie unter Walzen für Längsschneide- und Wickelanlagen.

Was vor Änderungen dokumentiert werden sollte.

Vergleiche eine einwandfreie Rolle mit einer defekten Rolle.

Aufzeichnen Details
Defektposition Kern-, Mittel-, Außen-, Rand-, Zentrums- oder feste Fahrspur
Filmdaten Güteklasse, Charge, Temperatur und Messprofil
Wicklungsdaten Spannung, Drehmoment, Anlegewalzendruck, Geschwindigkeit und Durchmesser
Blockierung Welche Schichten haften und wann das Problem auftritt
Lagerung Zeit, Temperatur, Stapelung und Transport
Lay-on-Rolle Fotos, Abmessungen, Härte, Oberflächenzustand und Wartungshistorie

Verwenden Sie auf beiden Walzen die gleichen Messpositionen. Ändern Sie jeweils nur eine Bedingung.

Zeichnungen oder Walzendaten senden

Senden Sie den Rollenvergleich zusammen mit Fotos, Zeichnungen, Abmessungen, Härteangaben und einer Beschreibung des aktuellen Problems der Rolle.

Falls Sie bereits Zeichnungen, Maße, Muster oder eine detaillierte Spezifikation haben, können Sie uns diese direkt zusenden. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, einem Angebot oder einer Produktionsbestätigung beginnen.

Falls die Informationen noch nicht vollständig sind, beginnen Sie mit der Walzenposition, dem Filmtyp, aktuellen Walzenfotos und dem Defekt, den Sie feststellen.