ปัญหาความแข็งของม้วนฟิล์ม: การเกาะติดระหว่างชั้น รอยแฉก และแนวแข็งหรือแนวนิ่ม

หากม้วนฟิล์มแข็งมากบริเวณแกนกลาง หลวมบริเวณด้านนอก อุดตันหลังจากเก็บรักษา หรือมีรอยเส้นแข็งและอ่อนสลับกัน ให้ตรวจสอบหาสาเหตุของปัญหาตั้งแต่แรก.

ม้วนฟิล์มที่ตึงเกินไปในช่วงแรกๆ จำเป็นต้องตรวจสอบแตกต่างจากม้วนฟิล์มที่เริ่มนิ่มเมื่อใกล้ถึงเส้นผ่านศูนย์กลางเต็มที่ ส่วนแถบฟิล์มที่แข็งและคงอยู่ในตำแหน่งเดิมตลอดทั้งม้วน มักบ่งชี้ถึงปัญหาในอีกทิศทางหนึ่ง ซึ่งมักเกิดจากความแปรผันของความหนาของฟิล์มหรือการสัมผัสที่ไม่สม่ำเสมอ.

การปิดกั้น การทำเครื่องหมายดาว และความแข็งของลูกกลิ้งที่ไม่สม่ำเสมอ อาจเกิดขึ้นในบรรทัดเดียวกัน แต่ไม่ได้เกิดจากการตั้งค่าเดียวกันเสมอไป.

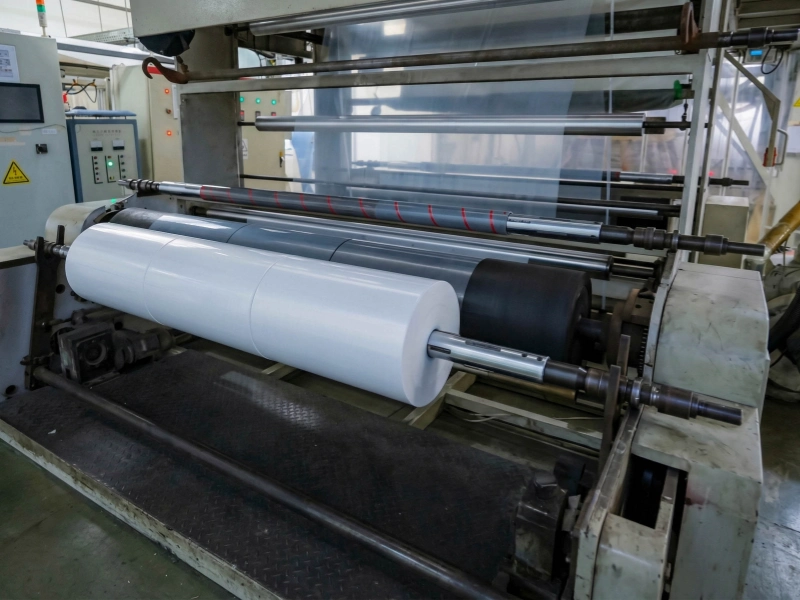
ม้วนฟิล์มสีขาวกำลังวิ่งผ่านเครื่องตัดและม้วนกลับ

เริ่มจากอาการ

สิ่งที่คุณเห็น ตรวจสอบก่อน
ชั้นฟิล์มจะยึดติดกัน ชั้นใดบ้างที่ถูกปิดกั้น อุณหภูมิของฟิล์ม ความเหนียวของพื้นผิว และการเก็บรักษา
เส้นรัศมีที่ปลายม้วน จุดเริ่มต้นของการแสดงความรักเกิดขึ้นระหว่างแกนกลางและชั้นนอก
เลนที่ยากลำบากเลนหนึ่ง จุดที่มีแรงดันสูงหรือจุดที่มีแรงดันเข้มข้นบนฟิล์ม
เลนนุ่มหนึ่งเลน บริเวณฟิล์มบาง อากาศติดอยู่ หรือการสัมผัสไม่แน่น
ขอบแข็งหรือขอบอ่อน เกจวัดขอบ สภาพรอยผ่า และการสัมผัสที่แต่ละด้าน
ข้างในแข็ง ข้างนอกอ่อนนุ่ม แรงดึง แรงบิด และแรงกดทับเมื่อเส้นผ่านศูนย์กลางเพิ่มขึ้น

การเกิดบล็อกเกิดขึ้นระหว่างชั้นฟิล์ม การเกิดดาวจะปรากฏเป็นเส้นรัศมีหรือการบิดเบี้ยวคล้ายซี่ล้อที่ปลายม้วนฟิล์ม โดยปกติแล้วเส้นแข็งและเส้นอ่อนจะคงอยู่ในตำแหน่งเดิมตลอดความกว้าง.

การยืดหด การโก่งตัว และการเลื่อนของแกน เป็นปัญหาเกี่ยวกับรูปทรงของลูกกลิ้ง ซึ่งจำเป็นต้องตรวจสอบแยกต่างหาก.

ตรวจว่าปัญหาเริ่มที่ช่วงใดของม้วน

01

ใกล้แกน

แผ่นห่อชั้นแรกจะช่วยพยุงม้วนกระดาษที่เหลือ หากห่อแน่นเกินไป ชั้นในอาจอุดตัน บิดเบี้ยว หรือเริ่มเป็นรอยได้.

ตรวจสอบแรงดึงเริ่มต้น แรงบิดในการพัน แรงกดขณะวาง และสภาพของแกนลวด.

แกนหมุนที่อ่อนแอหรือเสียหายอาจทำให้ปัญหารุนแรงขึ้น แต่ไม่ควรสรุปว่าแกนหมุนเป็นสาเหตุจนกว่าจะตรวจสอบบันทึกการพันขดลวดแล้ว.

02

กลางม้วน

เมื่อปัญหาเริ่มเกิดขึ้นเมื่อม้วนกระดาษเหลือครึ่งทาง ให้มองหาสิ่งที่เปลี่ยนแปลงไปที่บริเวณเส้นผ่านศูนย์กลางนั้น.

อาจตรงกับ:

  • การเปลี่ยนแปลงความตึงหรือความดัน;
  • การเปลี่ยนแปลงขั้นตอนควบคุม;
  • การเพิ่มความเร็ว;
  • การต่อเชื่อม;
  • ฟิล์มชุดใหม่.

บันทึกขนาดเส้นผ่านศูนย์กลาง ณ จุดเริ่มต้นของความบกพร่อง จุดนั้นมักจะมีประโยชน์มากกว่าค่าการตั้งค่าสุดท้ายที่แสดงบนเครื่องจักร.

03

ใกล้ชั้นนอก

ชั้นนอกที่อ่อนนุ่มมักหมายความว่าแรงตึง แรงบิดในการม้วน หรือแรงกดในการวางวัสดุจะลดลงเร็วเกินไปเมื่อม้วนวัสดุขยายใหญ่ขึ้น.

นอกจากนี้ ยังสามารถมีอากาศแทรกอยู่ระหว่างชั้นสุดท้ายได้ หากการสัมผัสเบาเกินไปเมื่อเทียบกับความเร็วของสายการผลิตและพื้นผิวฟิล์ม.

หากพบการอุดตันเฉพาะที่ชั้นนอกสุด ให้ตรวจสอบแรงดันในขั้นตอนสุดท้าย อุณหภูมิของฟิล์ม และระยะเวลาที่ม้วนฟิล์มถูกห่อ จัดเรียง หรือจัดเก็บ.

แนวแข็งมักเริ่มจากความหนาฟิล์ม

ความหนาที่แตกต่างกันเล็กน้อยอาจดูไม่เป็นอันตรายในชั้นเดียว แต่หลังจากพันไปหลายร้อยครั้ง มันอาจกลายเป็นแถบแข็งที่ชัดเจนได้.

บริเวณที่มีความหนามากกว่าจะเกิดการแข็งตัวได้เร็วกว่าและมีแรงดันมากกว่า บริเวณข้างเคียงอาจยังคงนุ่มกว่าเนื่องจากมีฟิล์มน้อยกว่าหรือมีอากาศมากกว่า.

เปรียบเทียบเลนแข็งหรือเลนอ่อนกับ:

  • โปรไฟล์เกจฟิล์ม;
  • ช่องทางการเคลือบหรือการพิมพ์;
  • ตำแหน่งเดียวกันบนม้วนกระดาษหลัก;
  • เกรดและล็อตของฟิล์ม;
  • เส้นผ่านศูนย์กลางของม้วนสำเร็จรูป.

หากแถบฟิล์มมีลักษณะตามโปรไฟล์ความหนาของฟิล์ม การเปลี่ยนม้วนฟิล์มจะไม่ช่วยขจัดความแตกต่างของความหนาเดิม แรงกดที่เพิ่มขึ้นอาจทำให้แถบนั้นชัดเจนยิ่งขึ้น.

หลักการเดียวกันนี้ใช้ได้กับบริเวณขอบด้วยเช่นกัน ขอบที่แข็งอาจเกิดจากฟิล์มที่หนากว่า สภาพขอบที่ถูกตัด ตำแหน่งของแผ่นวัสดุ หรือการสัมผัสที่แข็งแรงกว่าในด้านนั้น.

บทบาทของแรงตึง แรงบิด และแรงกดของลูกกลิ้งกดม้วน

แรงตึงในการม้วน

แรงตึงจะควบคุมว่าฟิล์มจะม้วนเข้าในม้วนได้แน่นแค่ไหน.

แรงตึงที่มากเกินไปบริเวณแกนกลางอาจทำให้ชั้นในถูกบีบอัด หากแรงตึงลดลงเร็วเกินไปในภายหลัง ชั้นนอกอาจอ่อนตัวลงได้.

ตรวจสอบแนวโน้มตั้งแต่ต้นม้วนจนถึงเส้นผ่านศูนย์กลางเต็มที่ ค่าแรงดึงเพียงค่าเดียวไม่สามารถแสดงสิ่งที่เกิดขึ้นตลอดทั้งม้วนได้.

แรงบิดในการม้วน

ในเครื่องม้วนแบบแกนกลาง แรงบิดจะทำให้ม้วนกระดาษแน่นขึ้นผ่านแกนกลาง.

มันมีผลอย่างมากต่อชั้นในและชั้นกลาง เมื่อม้วนขยายใหญ่ขึ้น แรงบิดที่แสดงออกมาเท่ากันอาจไม่ทำให้ความแข็งของม้วนเท่ากันเสมอไป.

ควรเปรียบเทียบแรงบิดกับเส้นผ่านศูนย์กลางของลูกกลิ้ง แทนที่จะตรวจสอบเฉพาะค่าสุดท้ายเพียงอย่างเดียว.

แรงกดของลูกกลิ้งกดม้วน

ลูกกลิ้งวางฟิล์มจะกดฟิล์มที่เข้ามาให้แนบกับลูกกลิ้งกรอฟิล์ม ช่วยให้ฟิล์มเข้าที่และไล่อากาศออกไป.

แรงกดน้อยเกินไปอาจทำให้เกิดบริเวณที่อ่อนนุ่ม แรงกดมากเกินไปอาจทำให้เกิดการอุดตันและทำให้แถบวัดขนาดแข็งขึ้น.

การสัมผัสควรคงที่สม่ำเสมอทั่วทั้งความกว้างของฟิล์มและตลอดช่วงเส้นผ่านศูนย์กลางการทำงาน.

ทำไมการเกาะติดระหว่างชั้นจึงอาจเห็นภายหลัง

ม้วนบางม้วนคลายตัวได้ตามปกติหลังการผลิต แต่จะแกะออกยากหลังจากเก็บรักษาไว้.

แรงดันเกิดขึ้นภายในม้วนฟิล์มอยู่แล้ว จากนั้นเวลาและความร้อนจะช่วยให้พื้นผิวฟิล์มที่เหนียวติดแน่นยิ่งขึ้น.

ตรวจสอบ:

  • อุณหภูมิของฟิล์มระหว่างการม้วน;
  • ระยะเวลาและอุณหภูมิในการจัดเก็บ;
  • ไม่ว่าม้วนกระดาษจะเย็นตัวลงก่อนห่อหรือวางซ้อนหรือไม่;
  • ชั้นใดบ้างที่ถูกปิดกั้น;
  • ไม่ว่าปัญหาจะเกิดจากเกรดฟิล์ม สารเคลือบ หรือพื้นผิวที่ผ่านการบำบัดแบบใดก็ตาม.

การปิดกั้นบริเวณจุดแกนกลางในช่วงเริ่มต้นของการม้วนขดลวด การปิดกั้นเฉพาะบริเวณจุดด้านนอกจะเกิดขึ้นในช่วงท้ายของการม้วนขดลวดและการจัดเก็บ.

ไม่จำเป็นต้องเริ่มต้นด้วยการศึกษาเคมีของฟิล์มอย่างละเอียด เกรดของฟิล์ม สภาพพื้นผิว อุณหภูมิ และประวัติการจัดเก็บก็เพียงพอสำหรับการเปรียบเทียบเบื้องต้นแล้ว.

เมื่อใดควรตรวจลูกกลิ้งกดม้วน

ตรวจสอบลูกกลิ้งวางเมื่อพบข้อบกพร่องที่เปลี่ยนแปลงไปตามแรงกดสัมผัส หรือยังคงอยู่ที่ด้านใดด้านหนึ่งของเครื่องจักร.

อาการทั่วไปได้แก่:

  • ความแข็งของลูกกลิ้งจะเปลี่ยนแปลงไปหลังจากปรับแรงกดในการรีด;
  • เลนแข็งหรือเลนอ่อนแบบเดียวกันปรากฏบนม้วนฟิล์มหลายม้วน;
  • ขอบด้านหนึ่งแข็งกว่าอีกด้านหนึ่ง;
  • ปัญหาเริ่มต้นหลังจากทำการปิดผิวใหม่ ขัดผิว เปลี่ยนชิ้นส่วน หรือบำรุงรักษา;
  • พื้นผิวลูกกลิ้งมีแถบมันวาว คราบสกปรก รอยตัด รอยบวม หรือการสึกหรอไม่สม่ำเสมอ.

ทำความสะอาดลูกกลิ้งและตรวจสอบภายใต้แสงไฟส่องเฉียง เปรียบเทียบจุดศูนย์กลาง ขอบทั้งสองด้าน และด้านข้างของเครื่องจักรทั้งสองด้าน.

สำหรับปัญหาที่เกิดขึ้นซ้ำ โปรดตรวจสอบ:

  • ความแข็งของผิวเคลือบทั่วทั้งพื้นผิว;
  • เส้นผ่านศูนย์กลางลูกกลิ้งและลักษณะพื้นผิว;
  • สัมผัสตลอดความกว้างของฟิล์มทั้งหมด;
  • การวิ่งและการจัดแนว;
  • แบริ่งและการรับน้ำหนัก;
  • ตรวจสอบว่าฝาครอบยังคงมีความเสถียรภายใต้อุณหภูมิ ความดัน การสัมผัสฟิล์ม และวิธีการทำความสะอาดจริงหรือไม่.

การเปลี่ยนความแข็งของยางเพียงอย่างเดียวจะไม่สามารถแก้ไขแถบวัดความหนาของฟิล์มหรือแนวโน้มการพันที่ไม่ถูกต้องได้.

สำหรับข้อมูลเพิ่มเติมเกี่ยวกับลูกกลิ้งบริเวณส่วนโค้ง โปรดดูที่... ลูกกลิ้งสำหรับไลน์สลิตและรีไวน์.

สิ่งที่ควรบันทึกก่อนเปลี่ยนค่า

เปรียบเทียบม้วนที่ดีหนึ่งม้วนกับม้วนที่ชำรุดหนึ่งม้วน.

บันทึก รายละเอียด
ตำแหน่งข้อบกพร่อง แกนกลาง, ตรงกลาง, ด้านนอก, ขอบ, ศูนย์กลาง หรือช่องทางคงที่
ข้อมูลภาพยนตร์ โปรไฟล์เกรด ชุดการผลิต อุณหภูมิ และความหนา
ข้อมูลการพันขดลวด แรงดึง แรงบิด แรงกด ความเร็ว และเส้นผ่านศูนย์กลาง
การบล็อก ชั้นไหนที่ติด และปัญหาเกิดขึ้นเมื่อใด
พื้นที่จัดเก็บ เวลา อุณหภูมิ การซ้อน และการขนส่ง
ม้วนวาง รูปภาพ ขนาด ความแข็ง สภาพพื้นผิว และประวัติการบำรุงรักษา

ใช้ตำแหน่งการวัดเดียวกันบนม้วนทั้งสอง เปลี่ยนเงื่อนไขทีละอย่าง.

ส่งแบบหรือรายละเอียดลูกกลิ้ง

โปรดส่งข้อมูลเปรียบเทียบลูกกลิ้งพร้อมรูปถ่าย ภาพวาด ขนาด ความแข็ง และปัญหาที่พบในปัจจุบันมาด้วย.

หากมีแบบ ขนาด ตัวอย่าง หรือข้อกำหนดชัด สามารถส่งให้ Wolorin เพื่อผลิตสั่งทำ เสนอราคา หรือยืนยันการผลิต

หากข้อมูลยังไม่ครบถ้วน ให้เริ่มต้นด้วยตำแหน่งของลูกกลิ้ง ประเภทฟิล์ม ภาพถ่ายลูกกลิ้งปัจจุบัน และข้อบกพร่องที่คุณพบเห็น.