코어 근처
첫 권취층은 이후 전체 롤을 지지합니다. 너무 단단하게 감기면 내부 층이 블로킹되거나 변형되거나 스타링이 시작될 수 있습니다.
초기 장력, 권취 토크, 권취 접촉 압력, 코어 상태를 확인합니다.
약하거나 손상된 코어는 문제를 악화시킬 수 있지만 권취 기록을 비교하기 전에 코어가 원인이라고 단정하지 마십시오.

필름 롤이 코어 근처에서 매우 단단하고 바깥쪽은 느슨하거나, 보관 후 층간 블로킹이 생기거나, 하드·소프트 레인이 나타난다면 먼저 문제가 어디에서 시작되는지 확인합니다.
첫 몇 바퀴에서 지나치게 단단해지는 롤과 만권 직전에만 부드러워지는 롤은 확인 항목이 다릅니다. 폭 방향의 같은 위치에 고정되는 하드 레인은 보통 필름 두께 편차나 불균일 접촉 같은 다른 원인을 가리킵니다.
블로킹, 스타링, 롤 경도 불균일은 같은 라인에서 함께 나타날 수 있지만 항상 같은 설정이 원인은 아닙니다.
| 보이는 현상 | 먼저 확인할 항목 |
|---|---|
| 필름 층끼리 달라붙는다 | 어느 층이 블로킹됐는지, 필름 온도, 표면 점착성, 보관 |
| 롤 단면에 방사형 선이 생긴다 | 코어와 외층 사이 어디에서 스타링이 시작되는지 |
| 한 레인만 단단하다 | 필름 두께가 두꺼운 구간 또는 집중 압력 |
| 한 레인만 부드럽다 | 얇은 필름 구간, 갇힌 공기 또는 약한 접촉 |
| 에지가 단단하거나 부드럽다 | 에지 두께, 슬릿 상태, 좌우 접촉 |
| 안쪽은 단단하고 바깥쪽은 부드럽다 | 직경 증가에 따른 장력, 토크, 권취 접촉 압력 |
블로킹은 필름 층 사이에서 발생합니다. 스타링은 롤 단면의 방사형 선이나 바퀴살 같은 변형으로 나타납니다. 하드·소프트 레인은 보통 폭 방향의 한 위치에 고정됩니다.
텔레스코핑, 디싱, 코어 이동은 롤 형상 문제이므로 별도로 확인해야 합니다.
첫 권취층은 이후 전체 롤을 지지합니다. 너무 단단하게 감기면 내부 층이 블로킹되거나 변형되거나 스타링이 시작될 수 있습니다.
초기 장력, 권취 토크, 권취 접촉 압력, 코어 상태를 확인합니다.
약하거나 손상된 코어는 문제를 악화시킬 수 있지만 권취 기록을 비교하기 전에 코어가 원인이라고 단정하지 마십시오.
롤 중간에서 문제가 시작되면 그 직경에서 무엇이 바뀌었는지 확인합니다.
다음 변화와 일치할 수 있습니다.
불량이 시작되는 직경을 기록합니다. 이 지점은 대개 기계에 표시되는 최종 설정값보다 더 유용합니다.
바깥층이 부드러운 경우 롤이 커지면서 장력, 권취 토크 또는 권취 접촉 압력이 너무 빠르게 떨어졌을 가능성이 큽니다.
라인 속도와 필름 표면에 비해 접촉이 너무 약하면 마지막 권취층 사이에 공기가 남을 수도 있습니다.
외층에서만 블로킹이 생긴다면 권취 후반 압력, 필름 온도, 권취 후 포장·적재·보관까지의 시간을 확인합니다.
한 층에서는 사소해 보이는 작은 두께 차이도 수백 번 감기면 뚜렷한 하드 밴드가 될 수 있습니다.
두꺼운 레인은 더 빠르게 직경이 쌓이고 더 큰 압력을 받습니다. 옆 구간은 필름 양이 적거나 공기가 더 많아 상대적으로 부드러울 수 있습니다.
하드·소프트 레인을 다음 항목과 비교합니다.
레인이 필름 두께 프로파일을 따른다면 권취 접촉 롤러를 바꿔도 원래의 두께 차이는 없어지지 않습니다. 압력을 더하면 밴드가 오히려 더 뚜렷해질 수 있습니다.
에지도 마찬가지입니다. 한쪽 에지가 단단한 것은 필름 두께, 슬릿 에지 상태, 웹 위치 또는 그쪽의 더 강한 접촉 때문일 수 있습니다.
장력은 필름이 롤에 얼마나 팽팽하게 들어가는지를 제어합니다.
코어 근처에서 장력이 너무 높으면 내부 층이 압축될 수 있습니다. 이후 장력이 너무 빠르게 낮아지면 외층이 부드러워질 수 있습니다.
권취 시작부터 만권 직경까지의 장력 추세를 확인합니다. 한 개의 장력값만으로는 전체 권취 과정에서 무슨 일이 있었는지 알 수 없습니다.
센터 와인더에서는 토크가 코어를 통해 롤을 조입니다.
토크는 내부와 중간층에 큰 영향을 줍니다. 롤 직경이 커지면 같은 표시 토크라도 동일한 롤 경도를 만들지 않을 수 있습니다.
최종 토크값만 보지 말고 롤 직경과 함께 비교합니다.
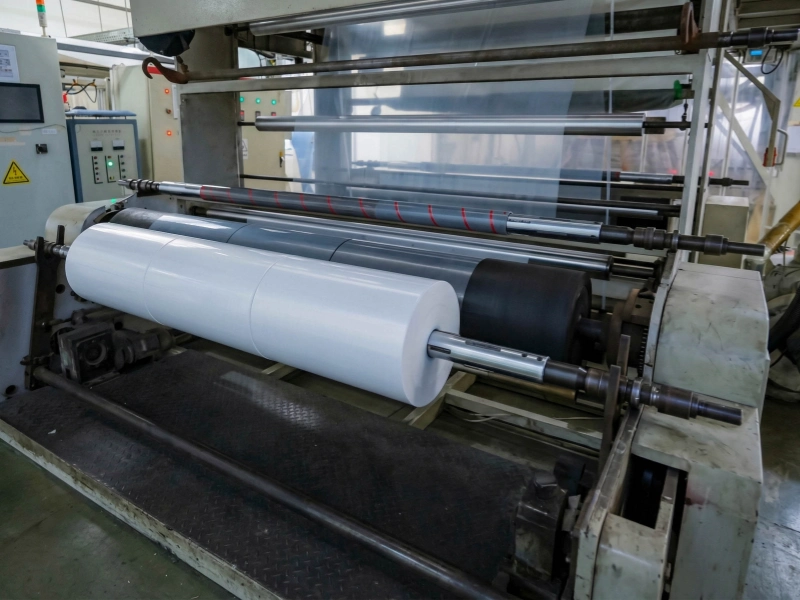
권취 접촉 롤러(lay-on roll)는 들어오는 필름을 권취 롤에 눌러 밀착시키고 공기를 빼내는 데 도움을 줍니다.
압력이 너무 낮으면 부드러운 구간이 남을 수 있습니다. 너무 높으면 블로킹이 늘고 두께 밴드가 더 단단해질 수 있습니다.
필름 폭 전체와 운전 직경 범위에서 접촉이 균일해야 합니다.
일부 롤은 생산 직후에는 정상적으로 풀리지만 보관 후 층이 잘 떨어지지 않을 수 있습니다.
압력은 이미 롤 내부에 존재하며, 시간과 열이 지나면서 점착성이 있는 필름 표면이 더 강하게 달라붙을 수 있습니다.
다음을 확인합니다.
코어 근처의 블로킹은 권취 초기 단계를 가리킵니다. 바깥층에서만 생기는 블로킹은 권취 후반과 보관 조건에 더 가깝습니다.
처음부터 필름 화학 조성을 전부 분석할 필요는 없습니다. 필름 등급, 표면 상태, 온도, 보관 이력만으로도 첫 비교를 시작할 수 있습니다.
불량이 접촉 압력에 따라 달라지거나 기계 한쪽에 고정될 때 권취 접촉 롤러를 확인합니다.
대표적인 징후는 다음과 같습니다.
롤러를 세정한 뒤 사선 조명 아래에서 확인합니다. 중앙, 양쪽 에지, 기계 좌우를 비교합니다.
문제가 반복된다면 다음을 확인합니다.
고무 경도만 바꿔서는 필름 두께 밴드나 잘못된 권취 추세를 해결할 수 없습니다.
권취부 주변 롤러는 슬리팅 및 리와인딩 라인 롤러.
정상 롤 하나와 불량 롤 하나를 비교합니다.
| 기록 항목 | 세부 내용 |
|---|---|
| 불량 위치 | 코어, 중간, 외층, 에지, 중앙 또는 고정 레인 |
| 필름 데이터 | 등급, 배치, 온도, 두께 프로파일 |
| 권취 데이터 | 장력, 토크, 권취 접촉 압력, 속도, 직경 |
| 블로킹 | 어느 층이 달라붙고 언제 문제가 나타나는지 |
| 보관 | 시간, 온도, 적재, 운송 |
| 권취 접촉 롤러 | 사진, 치수, 경도, 표면 상태, 정비 이력 |
두 롤에서 같은 위치를 측정합니다. 한 번에 한 조건만 변경합니다.
도면 또는 롤러 정보 보내기
롤 비교 결과와 함께 롤러 사진, 도면, 치수, 경도, 현재 문제를 보내 주십시오.
도면, 치수, 샘플 또는 명확한 사양이 있다면 그대로 보내주십시오. 제공 자료를 기준으로 맞춤 제작 검토, 견적 또는 제작 가능 여부 확인을 진행할 수 있습니다.
정보가 아직 충분하지 않다면 롤러 위치, 필름 종류, 현재 롤러 사진, 보이는 불량부터 시작하면 됩니다.