Problemas de dureza en bobinas de película: blocking, starring y zonas duras o blandas

Si una bobina está muy dura cerca del core, suelta en el exterior, bloqueada después de almacenamiento o marcada por carriles duros/blandos, determine primero dónde empieza el problema.

Una bobina demasiado tensa en las primeras vueltas requiere otra revisión que una que solo se vuelve blanda cerca del diámetro final. Un carril duro que permanece en la misma posición transversal suele apuntar a otra dirección, a menudo perfil de espesor del film o contacto desigual.

Blocking, starring y dureza desigual pueden aparecer en la misma línea, pero no siempre proceden del mismo setting.

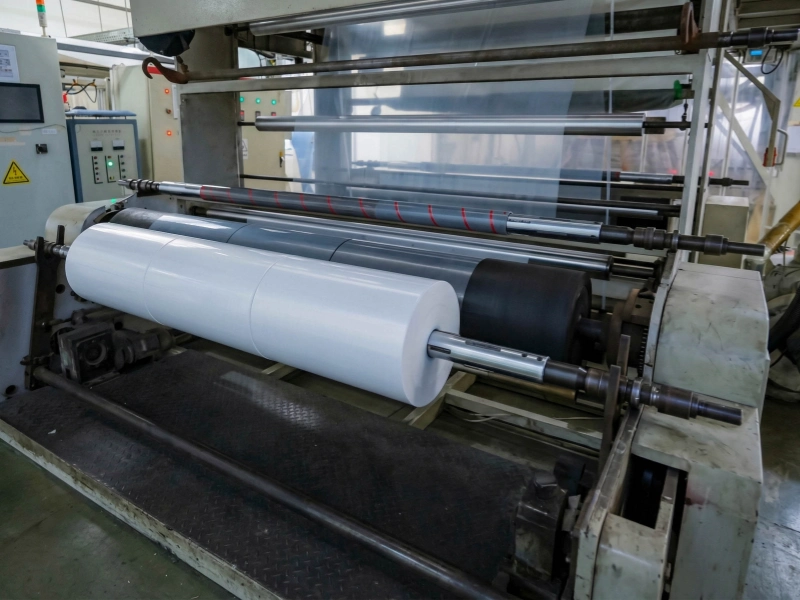
Rollo de película blanca pasando por una máquina de corte y rebobinado.

Empiece por el síntoma

Lo que observa Qué comprobar primero
Las capas se pegan Qué capas, temperatura del film, tack superficial y storage
Líneas radiales en el extremo Dónde comienza el starring entre core y capas exteriores
Un carril duro High spot de espesor o presión concentrada
Un carril blando Zona fina, aire atrapado o contacto débil
Bordes duros/blandos Edge gauge, condición de slit y contacto lateral
Interior duro y exterior blando Tensión, torque y lay-on pressure al crecer el diámetro

Blocking ocurre entre capas. Starring aparece como líneas radiales o deformación tipo radios. Los carriles duros/blandos permanecen normalmente en una posición transversal.

Telescoping, dishing y core shift son defectos de forma de bobina y requieren otra comprobación.

Compruebe dónde empieza

01

Cerca del core

Las primeras vueltas soportan el resto. Si se bobinan demasiado apretadas, las capas internas pueden bloquear, deformarse o empezar a formar starring.

Revise starting tension, winding torque, lay-on pressure y estado del core.

Un core débil o dañado puede empeorar el problema, pero no lo dé por causa sin comparar el registro de winding.

02

En mitad de la bobina

Cuando el problema empieza a mitad de la bobina, busque algo que haya cambiado en ese diámetro.

Puede coincidir con:

  • tensión o presión;
  • etapa de control;
  • aumento de velocidad;
  • splice;
  • batch de film.

Registre el diámetro donde aparece; suele ser más útil que el valor final mostrado por la máquina.

03

Cerca del exterior

Capas exteriores blandas suelen significar que tensión, torque o lay-on pressure descendieron demasiado rápido.

También puede quedar aire entre las últimas vueltas cuando el contacto es demasiado ligero para velocidad y superficie.

Si solo bloquean capas exteriores, revise late-stage pressure, temperatura y cuánto tardó la bobina en ser envuelta, apilada o almacenada.

Un carril duro suele empezar en el gauge del film

Una pequeña diferencia de espesor puede parecer irrelevante en una sola capa. Después de cientos de vueltas se convierte en una banda dura.

La lane más gruesa crece más rápido y soporta más presión. La zona vecina puede quedar más blanda por menor espesor o más aire.

Compare la lane dura/blanda con:

  • gauge profile;
  • coating o printing lanes;
  • misma posición en parent roll;
  • grado y batch;
  • diámetro final.

Si sigue el perfil de espesor, cambiar el lay-on roll no elimina la diferencia original. Más presión puede hacer la banda todavía más evidente.

Lo mismo en bordes: un borde duro puede venir de film más grueso, slit edge, posición del web o contacto más fuerte de un lado.

Qué hacen tensión, torque y lay-on pressure

Winding tension

Controla cuán tenso entra el film a la bobina.

Demasiada cerca del core puede comprimir capas internas. Si cae demasiado rápido, las exteriores quedan blandas.

Compruebe la tendencia desde el inicio de la bobina hasta el diámetro completo. Un único valor de tensión no muestra lo que ocurrió a lo largo de toda la bobina.

Winding torque

En center winder, el torque aprieta a través del core.

Afecta mucho capas internas y medias. Al crecer el roll, el mismo torque mostrado no produce necesariamente la misma dureza.

Compare el par con el diámetro de la bobina, en lugar de comprobar solo el valor final.

Lay-on pressure

El lay-on roll presiona el film entrante contra la bobina y ayuda a expulsar aire.

Muy poca presión deja zonas blandas. Demasiada aumenta blocking y hace más duras las gauge bands.

El contacto debe permanecer uniforme a lo ancho y a lo largo del rango de diámetros.

Por qué el blocking puede aparecer más tarde

Algunas bobinas se desenrollan bien justo después de producir y se vuelven difíciles de abrir tras almacenamiento.

La presión ya estaba dentro del roll; tiempo y calor permiten que superficies tacky se adhieran más.

Compruebe:

  • temperatura al bobinar;
  • tiempo/temperatura de storage;
  • si enfrió antes de wrapping/stacking;
  • qué capas bloquean;
  • si el problema sigue a un grado de película, un recubrimiento o una superficie tratada.

Blocking cerca del core apunta a la etapa inicial. Solo en exterior apunta más al final del winding y storage.

No hace falta empezar por un estudio completo de química. Grado, condición superficial, temperatura e historial de almacenamiento bastan para la primera comparación.

Cuándo revisar el lay-on roll

Revíselo cuando el defecto cambie con contact pressure o permanezca en un lado de máquina.

Señales:

  • la dureza de la bobina cambia tras ajustar la presión de contacto de apoyo;
  • mismo carril duro/blando aparece en varias bobinas;
  • un borde permanece más duro;
  • empezó tras re-covering, grinding, replacement o mantenimiento;
  • la superficie tiene shiny bands, contaminación, cuts, swelling o desgaste desigual.

Limpie e inspeccione con luz angular. Compare centro, bordes y ambos lados de máquina.

Para un problema repetitivo, revise:

  • dureza del cover a lo ancho;
  • diámetro y perfil superficial;
  • contacto en todo el ancho;
  • runout y alignment;
  • bearings y loading;
  • estabilidad del cover bajo temperatura, presión, contacto y limpieza reales.

Cambiar solo dureza no corrige una gauge band ni una tendencia de winding incorrecta.

Para más información sobre los rodillos en torno a la sección de bobinado, consulte Rodillos para líneas de corte longitudinal y rebobinado.

Qué registrar antes de cambiar

Compare una bobina buena y una mala.

Registrar Detalles
Posición del defecto Core, middle, outside, edge, center o fixed lane
Film Grado, batch, temperatura y gauge profile
Winding Tensión, torque, lay-on pressure, velocidad y diámetro
Blocking Qué capas se pegan y cuándo aparece el problema
Storage Tiempo, temperatura, stacking y transport
Lay-on roll Fotografías, dimensiones, dureza, estado de la superficie e historial de mantenimiento

Use las mismas posiciones de medida y cambie una condición cada vez.

Enviar planos o datos del rodillo

Envíe la comparación de bobinas junto con fotos, plano, dimensiones, dureza y problema actual.

Si ya dispone de planos, medidas, muestras o una especificación clara, puede enviárnoslos directamente. Podemos proceder con la fabricación a medida, la cotización o la confirmación de producción a partir de sus documentos.

Si faltan datos, empiece por posición del rodillo, tipo de film, fotos actuales y defecto observado.