Falten in Stromableiterfolie vor der Elektrodenbeschichtung

Blankes Kupfer oder Aluminiumfolie kann vor Erreichen des Elektrodenbeschichtungskopfes eine lange, in Maschinenrichtung verlaufende Wulst, einen gewellten Rand oder eine lose Stelle aufweisen. Die Folie tritt dann ungleichmäßig in den Beschichtungsbereich ein. Eine Seite kann sich abheben, eine lose Stelle kann sich über die Breite verschieben oder die Bahn kann am Beschichtungseintritt instabil werden.

Diese Muster erfordern unterschiedliche Prüfungen. Eine Längsfalte folgt oft auf eine anhaltend straffe oder lockere Bahn. Eine Randwelle deutet auf eine zu große effektive Länge oder eine geringere Belastung in Randnähe hin. Eine lokale Beule oder eine lockere Bahn hängt eher mit einem begrenzten Abschnitt der eingehenden Rolle, der Wickelhistorie oder einer Spleißstelle zusammen.

Dokumentieren Sie die Faltenform, ihre gemessene Position über die Folienbreite und den ersten Abschnitt, in dem sie sichtbar wird. Vergleichen Sie anschließend eine zweite eingehende Rolle, die Folie um eine Spleißstelle, eine kleine Korrektur des Einlaufwegs und einen kontrollierten Abwickelwechsel. Diese Vergleiche zeigen, ob das Muster dem Material folgt, auf einer Seite der Maschine verbleibt oder erst nach einem bestimmten Kontaktpunkt beginnt.

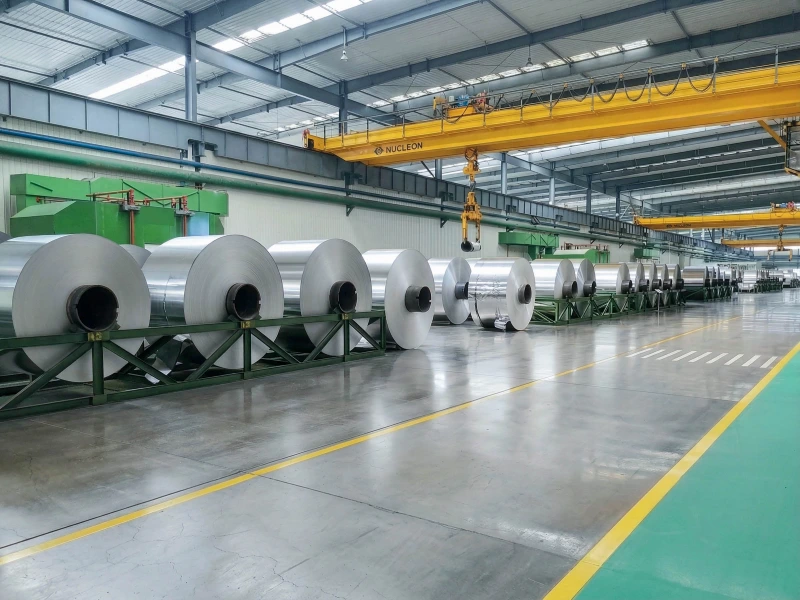
Werkstatt für Lagerung und Verarbeitung von Aluminiumspulen

Was die Faltenform verrät

Muster Webübergreifende Standortbestimmung Wahrscheinlicher Zustand Bester Vergleichstest
Längsfalte Eine feste Fahrspur, mehrere parallele Fahrspuren oder eine Seite der Folie Anhaltende Längen- oder Spannungsunterschiede quer zur Stegquerschnittsfläche; Abweichungen in der Ebenheit des Anlaufbereichs; schräge Einlaufspannweite Führen Sie einen ungespleißten Abschnitt von einer zweiten Rolle aus, ohne den Eintrittspfad zu ändern.
Randwelle Eine Kante oder beide Kanten Überschüssige effektive Länge in Randnähe; Abweichungen in der Kantenform; ungleichmäßige Kantenbelastung; maschinenseitige Bahnabweichung Wechseln Sie die einlaufende Walze und prüfen Sie, ob die Welle der Materialkante folgt oder auf derselben Maschinenseite bleibt.
Lokale Schnallen- oder Baggy-Gasse Breite, lockere Fahrrinne, isolierte Ausbuchtung, diagonale Mulde oder leicht unregelmäßiger, lockerer Bereich Lokale Planheitsabweichungen; Wicklungskompression; Spleißverzerrung; begrenzte Durchhanglänge Vergleichen Sie die Folie unmittelbar vor, während und nach der Spleißstelle.

Messen Sie das Muster von einer bekannten Materialkante aus. Angaben wie “linke Seite” werden unzuverlässig, wenn sich die Position des Bedieners, die Kameraausrichtung oder die Wickelrichtung ändert.

Ein übersichtliches Protokoll kann folgendes Format haben:

Mustertyp: Längsrippe Querbahnposition: ___ mm von der bedienerseitigen Folienkante Erster sichtbarer Punkt: freie Spannweite nach der Einlaufwalze ___ Dauer: kontinuierlich / begrenzter Rollenabschnitt / spleißbezogen Eingangsrollen-ID: ___

Verwenden Sie für jede Filmrolle dieselben Bezugspunkte. Dadurch werden Fotos, Videos und Produktionsnotizen vergleichbar.

Die drei Muster unterschiedlich lesen

Längsfalten folgen einer engen-lockeren Spur

Eine Längsfalte verläuft in Maschinenrichtung und bleibt innerhalb eines begrenzten Bereichs der Folienbreite. Sie kann als eine einzelne deutliche Kante oder als mehrere flache, parallele Linien erscheinen.

Wenn der Grat kurz nach dem Abwickeln sichtbar ist und den gleichen Abstand zum Materialrand beibehält, weist die eingehende Rolle die deutlichsten frühen Anzeichen auf. Die Folie kann bereits einen Längenunterschied quer zur Bahn aufweisen, der während des vorgelagerten Walzens, Schneidens, Aufwickelns, Lagerns oder Handhabens entstanden ist.

Die durchschnittliche Abwickelspannung kann konstant bleiben, obwohl eine Bahn stärker belastet ist als die benachbarte. Die Bahn mit der geringeren Last weist Überlänge auf. Sie kann flach erscheinen, solange sie an einer Rolle anliegt, und sich im nächsten freien Spannfeld wieder anheben.

Der Rollendurchmesser liefert eine weitere nützliche Beobachtung. Eine Falte, die nur in einem Teil der Rolle auftritt, deutet oft auf eine lokale Wickelbedingung hin. Ein Grat, der von den äußeren Lagen zum Kern hin bestehen bleibt, lässt darauf schließen, dass der Unterschied quer zur Bahn über einen größeren Teil der Rolle fortbesteht.

Wechseln Sie die Zulaufwalze, bevor Sie mehrere Maschineneinstellungen vornehmen. Verschwindet die Wulst oder verlagert sie sich relativ zur Materialkante, rücken die Ebenheit der Zulaufwalze und die Wickelhistorie in den Vordergrund. Bildet sich auf derselben Maschinenseite an verschiedenen Walzen dieselbe Wulst, sollte der Zulaufweg genauer untersucht werden.

Kantenwellen folgen entweder der Materialkante oder der Maschinenseite

Eine Kantenwelle zeigt sich als wiederholtes Wellenmuster entlang einer oder beider Folienkanten. Sie ist möglicherweise schwer zu erkennen, solange die Folie an einer Walze anliegt, wird aber bei einer längeren freien Spannweite in der Nähe des Beschichtungseinlaufs deutlich sichtbar.

Die betroffene Kante weist eine größere freie Länge auf bzw. trägt eine geringere effektive Last als die Mitte. Mögliche Ursachen sind die Form der Eingangskante, ungleichmäßiger Rollenaufbau, Kantenbeschädigung, Lagerungskompression und eine Bahnführung, die die Mittel- und Randbereiche unterschiedlich belastet.

Die nützlichste Beobachtung ist, wohin die Welle folgt.

Wenn eine Kante einer ankommenden Rolle wellig bleibt und die nächste Rolle auf demselben Weg flach einläuft, untersuchen Sie die ankommende Rolle. Achten Sie auf eine unebene Rollenoberfläche, weiche Kantenbereiche, Teleskopierung, Kantenbeschädigungen oder lokale Kompression.

Wenn sich auf derselben Maschinenseite wiederholt eine Welle an verschiedenen Walzen bildet, überprüfen Sie die Ausrichtung der Führungen, das Lenkverhalten und den Winkel, in dem das Profil in die nächste Walzenreihe eintritt.

Beide Ränder können wellenförmig verlaufen, während die Mitte relativ straff bleibt. Dies deutet häufig darauf hin, dass die Mitte eine höhere effektive Last trägt als die beiden Randbereiche. Eine einseitige Wellenbildung ist ein stärkerer Hinweis auf einen asymmetrischen Rollzustand oder eine Abweichung der Bahn auf der Maschinenseite.

Eine höhere Gesamtspannung kann die Kante vorübergehend abflachen. Beobachten Sie, ob die Welle zurückkehrt, sobald der ursprüngliche Laufzustand wiederhergestellt ist. Achten Sie auch auf mögliche Positionsänderungen. Diese Beobachtungen sind aussagekräftiger als die vorübergehende optische Verbesserung.

Lokale Buckles und Baggy Lanes haben oft einen klaren Anfang und ein klares Ende.

Eine lokale Schnalle kann als weiche Ausbuchtung, diagonale Tasche oder breite, lockere Bahn erscheinen. Eine lockere Bahn kann sich leicht über die Breite verschieben, kurzzeitig verschwinden und dann wiederkehren.

Die betroffene Rollenlänge hilft, die Richtung einzugrenzen. Eine auf einen Teil einer ungespleißten Rolle beschränkte Knickstelle deutet auf lokale Unebenheiten oder eine frühere Wicklung hin. Eine Knickstelle, die beim Eintritt einer Spleißstelle beginnt, deutet auf die Spleißstelle hin.

Bei einer schiefen Spleißung wird eine Seite der Folie vor der anderen belastet. Ungleichmäßige Klebebandplatzierung, eingeklemmte Folie, übermäßige Überlappung oder lokale Spannungsänderungen beim Verbinden können dazu führen, dass eine Bahn länger ist als der benachbarte Bereich. Die lose Bahn kann auch nach dem Passieren der Spleißung weiter bestehen, während sich die Last über die Folie verteilt.

Lesen Sie den vollständigen Text:

  • die Folienform vor dem Eintreffen der Spleißung;
  • die Form, während die Spleißung die Einlaufwalzen kreuzt;
  • der erste ungespleißte Abschnitt nach dem Spleiß;
  • ob die Schnalle schnell verblasst oder sich über einen längeren Abschnitt erstreckt.

Ein einzelnes Foto, das an der Verbindungsstelle aufgenommen wurde, kann diese Abfolge nicht zeigen.

Eine ungleichmäßige Spur, die sich über einen langen, nicht gespleißten Abschnitt erstreckt, lenkt die Aufmerksamkeit zurück auf die ankommende Rolle. Eine Knickstelle, die nach derselben Maschinenposition auf verschiedenen Rollen auftritt, lenkt die Aufmerksamkeit auf den Verlauf oder den Kontaktpunkt an dieser Position.

Trennen Sie die eingehende Rolle, den Spleißen und den Eintrittspfad

Bei jedem Vergleich sollte eine Bedingung verändert werden, während die übrigen Betriebsbedingungen so stabil wie möglich bleiben, soweit dies die Produktion zulässt.

Ändern Sie die eingehende Rolle

Verwenden Sie ein ungespleißtes Stück von einer zweiten Kupfer- oder Aluminiumfolienrolle. Halten Sie den Einlaufweg, die Führungspositionen, den Abwickelmodus und die Liniengeschwindigkeit möglichst genau wie beim ersten Durchgang.

Vergleiche drei Bezugspunkte:

  1. Der gemessene Abstand von der Materialkante.
  2. Die Position relativ zum Maschinenrahmen.
  3. Die erste Walze oder freie Spannweite, bei der die Falte sichtbar wird.

Eine Falte, die stets denselben Abstand zum Materialrand beibehält, folgt dem Materialverlauf enger. Eine Falte, die auf verschiedenen Walzen zur gleichen Position an der Maschinenseite zurückkehrt, deutet stärker auf die Einlaufrichtung hin.

Dokumentieren Sie die Rollen-ID, die Wickelrichtung, den sichtbaren Zustand der Rollenoberfläche, bekannte Planheitsinformationen, den Lagerzustand und etwaige Anzeichen lokaler Kompression. Vergleichen Sie verschiedene Folienmaterialien, -breiten oder -dicken anhand ihres tatsächlichen Laufverhaltens. Dieselbe Maschineneinstellung führt möglicherweise nicht bei jeder Rolle zu demselben Bahnverlauf.

Vergleichen Sie den kompletten Spleißabschnitt

Nehmen Sie vor, während und nach jedem Spleißvorgang denselben Bildausschnitt auf. Ein fester Kamerawinkel oder ein markierter Beobachtungspunkt erleichtert das Erkennen der Veränderung.

Wenn es die Produktion zulässt, entfernen Sie eine fragwürdige Spleißstelle und fertigen Sie sie aus einem sauberen, ebenen Abschnitt neu an. Achten Sie darauf, dass der Bahnverlauf und die allgemeine Spannungsverteilung unverändert bleiben.

Verschwindet die Falte nach dem erneuten Spleißen, deutet dies stark auf eine spleißbedingte Verzerrung hin. Bleibt die Falte vor, während und nach dem Spleißen unverändert, fahren Sie mit den Vergleichen von Einlaufrolle und -weg fort.

Nehmen Sie eine kleine Korrektur im Eingabepfad vor.

Eine kleine Änderung der Führungsposition, der Lenkwirkung oder des Einfallswinkels der Tragflügel kann Aufschluss darüber geben, ob die Lastverteilung über die Breite optimiert wird.

Führungswalzen Besondere Aufmerksamkeit sollte dort gelten, wo das Tragflügelprofil seine Richtung ändert, eine längere freie Spannweite aufweist oder wiederholten Steuerkorrekturen ausgesetzt ist. Vergleichen Sie die Profilform vor und nach einer kleinen Korrektur. Vermeiden Sie größere Kursänderungen, die das ursprüngliche Profil verdecken oder eine zweite Falte erzeugen.

Abwickelspannung als kontrollierten Vergleich nutzen

Eine kontrollierte Abwickeländerung kann zeigen, ob die Faltenbildung auf die Gesamtbelastung reagiert. Verfolgen Sie weiterhin die Position quer zur Bahn, während sich die Spannung ändert.

Bahnspannungswalzen Sie werden relevant, wenn sich die Faltenbildung bei Beschleunigung, Verzögerung, Änderung des Rollendurchmessers oder beim Übergang zwischen Spannungszonen ändert.

Eine Falte, die kleiner wird, aber in derselben Materialspur bleibt, weist weiterhin auf einen lokalen Längenunterschied hin. Eine Falte, die sich über die Breite bewegt, deutet darauf hin, dass die Bahn oder die Lenkbewegung die Grenze zwischen straffem und lockerem Material verändert.

Für weitergehende Informationen zu Faltenmechanismen bei Folien, Papier, Aluminiumfolie und anderen Rolle-zu-Rolle-Materialien siehe Faltenbildung in Roll-to-Roll-Linien.

Überprüfen Sie die Walze nur, wenn nach dem Kontakt Falten entstehen.

Eine Überprüfung im Zusammenhang mit der Walze ist dann sinnvoll, wenn die Folie vor einem Kontaktpunkt sichtbar flacher ist und sich unmittelbar danach verändert.

Beobachten Sie beide Spannweiten um die vermutete Walze herum. Zwei feste Kamerapositionen zeigen die Veränderung oft deutlicher als die Beobachtung der Walze selbst.

Das Muster zeigt an, wo man suchen muss:

  • Die Falte verschiebt sich nach einer kleinen Ausrichtungskorrektur: Vergleichen Sie die Parallelität der Walzen, die Führungsposition und den Eintrittswinkel der Folie.
  • Die Folienspannung ändert sich einmal pro Walzenumdrehung: Rundlauf, Lagerzustand, Wellensitz und Rotationsstabilität prüfen.
  • Eine Spur zögert, klebt oder löst sich später als die umgebende Folie: Prüfen Sie Ablagerungen, Verunreinigungen, Oberflächenschäden und lokale Reibung.
  • Die Folie löst sich nach dem Reinigungskontakt ab: vergewissern Sie sich, dass sich die Walze frei dreht und dass die Oberfläche keine einzelne Fahrspur zieht.
  • Die Falte beginnt in der Nähe einer Walzenkante: Prüfen Sie diese Kante auf Ablagerungen, Beschädigungen, ungleichmäßigen Verschleiß oder einen anderen Oberflächenzustand.

Eine Walze kann unter normalem Licht sauber aussehen und dennoch lokal Reibung erzeugen. Seitenlicht kann feine Partikel, Klebstoffreste von Klebeverbindungen, polierte Verunreinigungen, flache Dellen und schmale Verschleißstreifen sichtbar machen.

Für empfindliche Positionen ohne Tragflügelboote, Walzen für Lithiumbatterie-Produktionslinien behandelt die Anforderungen an Rollen in Bezug auf Führung, Spannungskontakt, sauberen Kontakt und schonende Handhabung.

Wo statische Anziehung dazu führt, dass Folie ungleichmäßig haftet oder Partikel ansammelt, Antistatische / leitfähige Gummiwalzen kann in Verbindung mit der eigentlichen Erdungsanordnung relevant sein.

Wenn die Folie vor der Beschichtung einen Reinigungskontakt durchläuft, Reinigungs- und Haftwalzen sollte Partikel entfernen, ohne übermäßig viel Klebstoff hinzuzufügen oder eine Fahrspur aus der Form zu ziehen.

Für weitergehende Anforderungen an die Handhabung von Kupferfolie, Aluminiumfolie und dünnen Metallstreifen siehe Walzen für Metallfolien- und Metallbandverarbeitung.

Beachten Sie bei der Überprüfung von Rundlaufgenauigkeit, Parallelität, Oberflächengüte und Walzenreinheit die Hinweise auf den Kontaktpunkt. Eine bereits in der Nähe der Abwicklung sichtbare Falte deutet weiterhin auf ein Problem der Zulaufwalze oder des vorgelagerten Produktionswegs hin.