Elektrot Kaplama Öncesi Akım Toplayıcı Folyo Kırışıklıkları

Çıplak bakır veya alüminyum folyo, elektrot kaplama kafasına ulaşmadan önce makine yönünde uzun bir sırt (çıkıntı), dalgalı bir kenar veya gevşek bir bölgesel şerit geliştirebilir. Folyo daha sonra kaplama alanına düzensiz şekilde girer. Bir taraf kalkabilir, gevşek bir şerit genişlik boyunca hareket edebilir veya bant kaplama girişinde artık dengeli kalmayabilir.

Bu modeller farklı kontroller gerektirir. Boyuna bir kırışıklık genellikle kalıcı bir gergin-gevşek şeridi takip eder. Bir kenar dalgası, kenara yakın fazla etkin uzunluğa veya daha düşük yüklemeye işaret eder. Bölgesel bir burkulma veya bollaşmış şerit ise gelen bobinin sınırlı bir bölümüne, sarım geçmişine veya bir ek yerine (splice) daha yakından bağlıdır.

Kırışıklık şeklini, folyo genişliği boyunca ölçülen konumunu ve görünür hale geldiği ilk serbest açıklığı (span) kaydedin. Ardından ikinci bir gelen bobini, bir ek yeri çevresindeki folyoyu, küçük bir giriş yolu düzeltmesini ve kontrollü bir çözme (unwind) değişikliğini karşılaştırın. Bu karşılaştırmalar; modelin malzemeyi mi takip ettiğini, makinenin bir tarafında mı kaldığını yoksa belirli bir temas noktasından sonra mı başladığını gösterir.

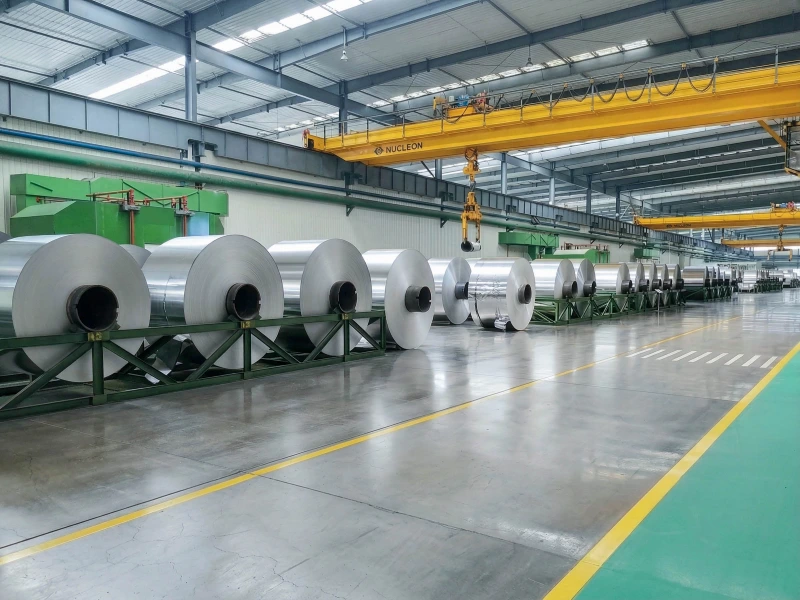
alüminyum bobin depolama ve işleme atölyesi

Kırışıklık Şekli Size Ne Söyler

Düzen Enine konum Olası durum En iyi karşılaştırma testi
Boyuna kırışıklık Tek bir sabit şerit, birkaç paralel şerit veya folyonun bir tarafı Kalıcı enine uzunluk veya gerginlik farkı; gelen düzlük değişimi; eğri giriş açıklığı Giriş yolunu değiştirmeden ikinci bir bobinden eksiz bir bölüm çalıştırın
Kenar dalgası Bir kenar veya her iki kenar Kenara yakın fazla etkin uzunluk; kenar şekli değişimi; düzensiz kenar yüklemesi; makine tarafı yol sapması Gelen bobini değiştirin ve dalganın malzeme kenarını mı takip ettiğini yoksa aynı makine tarafında mı kaldığını görün
Bölgesel burkulma veya bollaşmış şerit Geniş gevşek şerit, izole kabarma, çapraz cep veya hafifçe gezen gevşek alan Bölgesel düzlük değişimi; sarım sıkışması; ek yeri bozulması; sınırlı uzunlukta gevşeklik Folyoyu ek yerinin hemen önünde, ek yeri boyunca ve hemen arkasında karşılaştırın

Modeli bilinen bir malzeme kenarından ölçün. Operatör konumu, kamera yönü veya sarım yönü değiştiğinde “sol taraf” gibi terimler güvenilmez hale gelir.

Net bir kayıt şu formatı izleyebilir:

Model tipi: boyuna sırt Enine konum: operatör tarafı folyo kenarından ___ mm İlk görünür nokta: ___ giriş merdanesinden sonraki serbest açıklık Süre: sürekli / sınırlı bobin bölümü / ek yeriyle ilgili Gelen bobin kimliği (ID): ___

Her bobin için aynı referans noktalarını kullanın. Bu; fotoğrafları, videoları ve üretim notlarını karşılaştırılabilir hale getirir.

Üç Modeli Farklı Şekilde Okuyun

Boyuna Kırışıklıklar Gergin-Gevşek Bir Şeridi Takip Eder

Boyuna bir kırışıklık makine yönünde uzanır ve folyo genişliğinin sınırlı bir kısmı içinde kalır. Tek bir belirgin sırt veya birkaç sığ paralel çizgi olarak görünebilir.

Sırt, çözme (unwind) ünitesinden kısa süre sonra görünür olduğunda ve malzeme kenarından aynı mesafede kaldığında, en güçlü erken kanıtı gelen bobin taşır. Folyo; önceki haddeleme, dilme, sarma, depolama veya taşıma sırasında oluşan bir enine uzunluk farkını halihazırda içeriyor olabilir.

Bir şerit yanındaki şeritten daha fazla yük taşırken ortalama çözme gerginliği sabit kalabilir. Daha gevşek olan şerit fazla uzunluk içerir. Bir merdaneye karşı desteklenirken düz görünebilir ve bir sonraki serbest açıklıkta tekrar yükselebilir.

Bobin çapı bir başka faydalı gözlem ekler. Yalnızca bobinin bir kısmı sırasında ortaya çıkan bir kırışıklık genellikle bölgesel bir sarım koşulunu takip eder. Dış katmanlardan çekirdeğe (metal gövdeye) doğru kalan bir sırt ise enine farkın bobinin daha büyük bir kısmı boyunca devam ettiğini gösterir.

Birkaç makine ayarı yapmadan önce gelen bobini değiştirin. Sırt kaybolduğunda veya malzeme kenarına göre başka bir konuma geçtiğinde, gelen düzlük ve sarım geçmişi listede daha üst sıralara çıkar. Farklı bobinler aynı makine tarafında aynı sırtı geliştirdiğinde ise giriş yolu daha fazla dikkat gerektirir.

Kenar Dalgaları Ya Malzeme Kenarını Ya da Makine Tarafını Takip Eder

Bir kenar dalgası, bir veya her iki folyo kenarı boyunca tekrarlanan dalgalanma olarak görünür. Folyo bir merdaneye karşı desteklenirken görülmesi zor olabilir ve kaplama girişine yakın daha uzun bir serbest açıklıkta belirgin hale gelebilir.

Etkilenen kenar, merkezden daha fazla serbest uzunluğa sahiptir veya daha az etkin yük taşır. Olası kaynaklar arasında gelen kenar şekli, düzensiz bobin sarımı, kenar hasarı, depolama sıkışması ve merkez ile kenar bölgelerine farklı yük bindiren bir yol yer alır.

En faydalı gözlem, dalganın neyi takip ettiğidir.

Belirli bir gelen bobinin bir kenarı dalgalı kalıyor ve bir sonraki bobin aynı yol altında düz giriyorsa, gelen bobini inceleyin. Düzensiz bir bobin alın yüzeyi, yumuşak kenar bölgeleri, teleskoplanma, kenar hasarı veya bölgesel sıkışma arayın.

Farklı bobinler aynı makine tarafında tekrar tekrar dalga geliştiriyorsa; kılavuz hizalamasını, yönlendirme (steering) tepkisini ve folyonun bir sonraki açıklığa girdiği açıyı inceleyin.

Merkez nispeten gergin kalırken her iki kenar dalgalanabilir. Bu durum genellikle merkezin iki kenar bölgesinden daha fazla etkin yük taşıdığını gösterir. Tek taraflı bir dalga, asimetrik bir bobin durumu veya makine tarafı yol farkı için daha güçlü kanıt verir.

Daha yüksek toplam gerginlik, kenarı geçici olarak daha düz çekebilir. Orijinal çalışma koşulu yeniden sağlandığında dalganın geri dönüp dönmediğini izleyin. Ayrıca konumunun değişip değişmediğini de not edin. Bu gözlemler, geçici görsel iyileşmeden daha fazla değer taşır.

Bölgesel Burkulmalar ve Bollaşmış Şeritlerin Genellikle Net Bir Başlangıcı ve Sonu Vardır

Bölgesel bir burkulma; yumuşak bir kabarma, çapraz bir cep veya geniş gevşek bir şerit olarak görünebilir. Bollaşmış bir şerit genişlik boyunca hafifçe kayabilir, kısa bir mesafe için kaybolabilir ve geri dönebilir.

Etkilenen bobin uzunluğu yönü daraltmaya yardımcı olur. Eksiz bir bobinin bir kısmıyla sınırlı bir burkulma, bölgesel düzlüğe veya sarım geçmişine işaret eder. Bir ek yeri yola girerken başlayan bir burkulma ise ek yerine işaret eder.

Eğri bir ek yeri, folyonun bir tarafını diğerinden önce yük altına sokar. Düzensiz bant yerleştirme, sıkışmış folyo, aşırı bindirme veya birleştirme sırasında bölgesel bir gerginlik değişimi, bir şeridi komşu alandan daha uzun bırakabilir. Yük folyo boyunca yeniden dağılırken gevşek şerit ek yeri geçtikten sonra da devam edebilir.

Tam geçişi gözlemleyin:

  • ek yeri ulaşmadan önce folyo şekli;
  • ek yeri giriş merdanelerinden geçerken şekil;
  • ek yerinden sonraki ilk eksiz bölüm;
  • burkulmanın hızla kaybolup kaybolmadığı veya daha uzun bir bölüm boyunca devam edip etmediği.

Ek yerinde çekilen tek bir fotoğraf bu sıralamayı gösteremez.

Uzun bir eksiz bölüm boyunca kalan bollaşmış bir şerit, dikkati tekrar gelen bobine çeker. Farklı bobinlerde aynı makine konumundan sonra başlayan bir burkulma ise dikkati o konumdaki yola veya temasa yöneltir.

Gelen Bobini, Ek Yerini ve Giriş Yolunu Birbirinden Ayırın

Her karşılaştırma, diğer çalışma koşulları üretimin izin verdiği ölçüde sabit kalırken tek bir koşulu değiştirmelidir.

Gelen Bobini Değiştirin

İkinci bir bakır veya alüminyum folyo bobininden eksiz bir bölüm çalıştırın. Giriş yolunu, kılavuz konumlarını, çözme modunu ve hat hızını ilk çalışmaya yakın tutun.

Üç referans noktasını karşılaştırın:

  1. Malzeme kenarından ölçülen mesafe.
  2. Makine gövdesine göre konum.
  3. Kırışıklığın görünür hale geldiği ilk merdane veya serbest açıklık.

Malzeme kenarından aynı mesafede kalan bir kırışıklık malzemeyi daha yakından takip eder. Farklı bobinlerde aynı makine tarafı konumuna geri dönen bir kırışıklık ise giriş yoluna daha güçlü şekilde işaret eder.

Bobin kimliğini (ID), sarım yönünü, görünür bobin alın yüzeyi durumunu, bilinen düzlük bilgilerini, depolama koşulunu ve bölgesel sıkışma belirtilerini kaydedin. Farklı folyo malzemelerini, genişliklerini veya kalınlıklarını gerçek çalışma tepkileri üzerinden karşılaştırın. Aynı makine ayarı her bobinde aynı enine durumu üretmeyebilir.

Tam Ek Yeri Geçişini Karşılaştırın

Her ek yerinden önce, ek yeri sırasında ve sonrasında aynı görüş alanını kaydedin. Sabit bir kamera açısı veya işaretlenmiş gözlem noktası değişimin okunmasını kolaylaştırır.

Üretimin izin verdiği yerlerde, şüpheli bir ek yerini çıkarın ve temiz, düz bir bölümden yeniden yapın. Yolu ve genel gerginlik durumunu değiştirmeden tutun.

Ek yeri yeniden yapıldıktan sonra burkulma kaybolursa, sonuç ek yeri kaynaklı bozulma için güçlü bir kanıt verir. Kırışıklık ek yerinden önce, ek yeri sırasında ve sonrasında değişmeden kalırsa, gelen bobin ve yol karşılaştırmalarıyla devam edin.

Küçük Bir Giriş Yolu Düzeltmesi Yapın

Kılavuz konumunda, yönlendirme (steering) etkisinde veya folyo giriş açısında yapılan küçük bir değişiklik, yolun yükü genişlik boyunca yeniden dağıtıp dağıtmadığını gösterebilir.

Folyonun yön değiştirdiği, uzun bir serbest açıklığa girdiği veya tekrarlanan yönlendirme düzeltmeleri aldığı yerlerde Kılavuz Merdaneler dikkate alınmalıdır. Küçük bir düzeltmeden önce ve sonra folyo şeklini karşılaştırın. Orijinal modeli gizleyen veya ikinci bir kırışıklık oluşturan büyük bir yol değişikliği yapmaktan kaçının.

Çözme (Unwind) Gerginliğini Kontrollü Bir Karşılaştırma Olarak Kullanın

Kontrollü bir çözme değişikliği, kırışıklığın genel yüke tepki verip vermediğini gösterebilir. Gerginlik değişirken enine konumu takip etmeye devam edin.

Kırışıklık hızlanma, yavaşlama, bobin çapı değişimi veya gerginlik bölgeleri arasındaki bir geçiş sırasında değiştiğinde Gerginlik Kontrol Merdaneleri önem kazanır.

Küçülen ancak aynı malzeme şeridinde kalan bir kırışıklık hala bölgesel bir uzunluk farkının kanıtını taşır. Genişlik boyunca hareket eden bir kırışıklık ise yolun veya yönlendirme etkisinin gergin-gevşek sınırını değiştirdiğini gösterir.

Film, kağıt, folyo ve diğer bobinden bobine malzemelerdeki daha geniş kırışıklık mekanizmaları için Bobinden Bobine Hatlarda Bant Kırışıklıkları sayfasına bakın.

Bir Merdaneyi Yalnızca Kırışıklık Temastan Sonra Başladığında Kontrol Edin

Merdaneyle ilgili bir kontrol, folyo bir temas noktasından önce gözle görülür şekilde daha düz olduğunda ve hemen sonrasında değiştiğinde faydalı hale gelir.

Şüphelenilen merdane çevresindeki her iki açıklığı gözlemleyin. İki sabit kamera konumu, değişimi genellikle bizzat merdaneyi izlemekten daha net gösterir.

Model nereye bakılacağını gösterir:

  • Küçük bir hizalama düzeltmesinden sonra kırışıklık hareket ediyorsa: merdane paralelliğini, kılavuz konumunu ve folyo giriş açısını karşılaştırın.
  • Folyo gerginliği her merdane devri sırasında bir kez değişiyorsa: salgıyı, rulman durumunu, mil oturmasını ve dönüş dengesini inceleyin.
  • Bir şerit duraksıyor, tutunuyor veya çevredeki folyodan daha geç ayrılıyorsa (bırakıyorsa): birikimleri, kirlenmeyi, yüzey hasarını ve bölgesel sürüklenme direncini inceleyin.
  • Bir temizleme temasından sonra folyo kalkıyorsa: merdanenin serbestçe döndüğünü ve yüzeyin bölgesel bir şeridi çekmediğini doğrulayın.
  • Kırışıklık bir merdane kenarına yakın başlıyorsa: o kenarı birikimler, hasar, düzensiz aşınma veya farklı bir yüzey durumu açısından inceleyin.

Bir merdane normal aydınlatma altında temiz görünebilir ve yine de bölgesel sürüklenme direnci oluşturabilir. Yandan aydınlatma; ince parçacıkları, bir ek yerinden taşınan bant yapıştırıcısını, cilalanmış kirlenmeyi, sığ ezikleri ve dar aşınma bantlarını ortaya çıkarabilir.

Hassas çıplak folyo konumları için Lityum Pil Hattı Merdaneleri sayfası; kılavuzlama, gerginlik teması, temiz temas ve düşük hasarlı taşıma çevresindeki merdane gereksinimlerini kapsar.

Statik çekimin folyonun düzensiz şekilde tutunmasına veya parçacık toplamasına neden olduğu yerlerde, gerçek topraklama düzeniyle birlikte Antistatik / İletken Kauçuk Merdaneler uygun olabilir.

Folyonun kaplamadan önce bir temizleme temasından geçtiği yerlerde, Temizleme ve Yapışkan Merdaneler aşırı yapışkanlık eklemeden veya bir şeridin şeklini bozacak şekilde çekmeden parçacıkları uzaklaştırmalıdır.

Bakır folyo, alüminyum folyo ve ince metal şerit üzerindeki daha geniş taşıma gereksinimleri için sayfasına bakın: Folyo ve Metal Şerit İşleme Merdaneleri.

Salgı, paralellik, yüzey bitişi ve merdane temizliğini temas noktası kanıtlarının arkasında tutun. Çözme (unwind) ünitesi yakınında halihazırda görünür olan bir kırışıklık, gelen bobin veya akış yönünün gerisindeki yol sorunu olmaya devam eder.