แผ่นฟอยล์ตัวนำกระแสไฟฟ้าเกิดรอยย่นก่อนการเคลือบอิเล็กโทรด

แผ่นฟอยล์ทองแดงหรืออะลูมิเนียมเปล่าอาจเกิดสันนูนยาวตามแนวเครื่องจักร ขอบหยัก หรือร่องหลวมเฉพาะจุด ก่อนที่จะถึงหัวเคลือบอิเล็กโทรด จากนั้นแผ่นฟอยล์จะเข้าสู่บริเวณเคลือบอย่างไม่สม่ำเสมอ ด้านใดด้านหนึ่งอาจยกตัวขึ้น ร่องหลวมอาจเคลื่อนไปตามความกว้าง หรือแผ่นฟอยล์อาจไม่คงที่ที่ทางเข้าการเคลือบอีกต่อไป.

รูปแบบเหล่านี้ต้องการการตรวจสอบที่แตกต่างกัน รอยย่นตามแนวยาวมักเกิดขึ้นตามแนวเส้นที่ตึงและหย่อนอย่างต่อเนื่อง คลื่นที่ขอบบ่งชี้ถึงความยาวที่มีประสิทธิภาพมากเกินไปหรือการรับน้ำหนักที่ต่ำกว่าใกล้ขอบ การโก่งงอเฉพาะจุดหรือเส้นที่หย่อนยานมักเกี่ยวข้องกับส่วนเล็กๆ ของม้วนที่เข้ามา ประวัติการม้วน หรือรอยต่อ.

บันทึกรูปทรงของรอยย่น ตำแหน่งที่วัดได้ตลอดความกว้างของแผ่นฟอยล์ และช่วงแรกที่รอยย่นปรากฏให้เห็น จากนั้นเปรียบเทียบกับม้วนฟอยล์ที่เข้ามาใหม่ ฟอยล์บริเวณรอยต่อ การแก้ไขทางเข้าเล็กๆ หนึ่งครั้ง และการเปลี่ยนแปลงการคลายตัวที่ควบคุมได้หนึ่งครั้ง การเปรียบเทียบเหล่านี้จะแสดงให้เห็นว่ารูปแบบนั้นตามวัสดุหรือไม่ อยู่ด้านใดด้านหนึ่งของเครื่องจักร หรือเริ่มต้นหลังจากจุดสัมผัสเฉพาะจุดหนึ่ง.

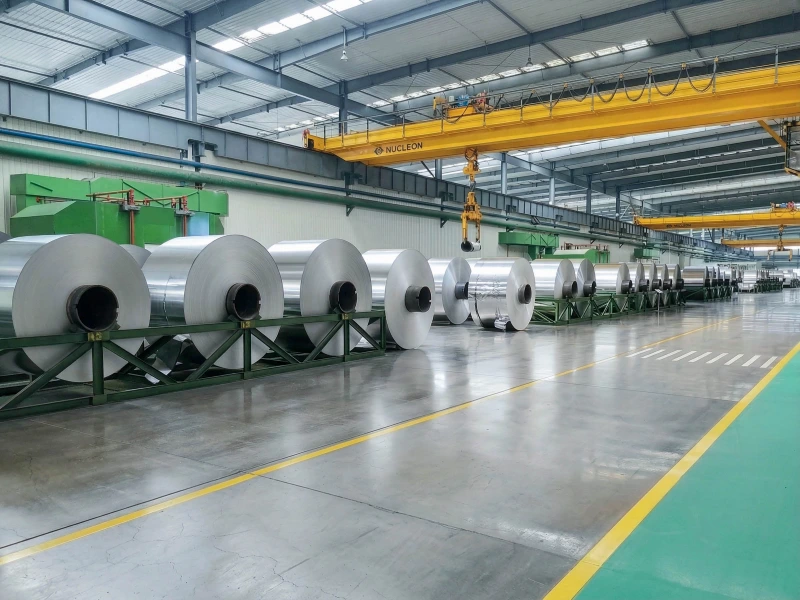
โรงงานจัดเก็บและแปรรูปขดอลูมิเนียม

รูปทรงของรอยย่นบอกอะไรคุณได้บ้าง

ลวดลาย การระบุตำแหน่งข้ามเว็บ สภาวะที่น่าจะเป็นไปได้ การทดสอบเปรียบเทียบที่ดีที่สุด
รอยย่นตามยาว ช่องทางคงที่หนึ่งช่อง ช่องทางขนานหลายช่อง หรือด้านใดด้านหนึ่งของแผ่นฟอยล์ ความแตกต่างของความยาวหรือแรงตึงตามแนวขวางที่คงอยู่; ความเรียบที่ไม่สม่ำเสมอเมื่อเข้ามา; ช่วงทางเข้าที่ไม่ตรงแนว นำส่วนที่ไม่ได้ต่อเชื่อมจากม้วนที่สองมาใช้งานโดยไม่ต้องเปลี่ยนเส้นทางเข้า
คลื่นขอบ ขอบด้านใดด้านหนึ่งหรือทั้งสองด้าน ความยาวประสิทธิผลที่มากเกินไปบริเวณขอบ; ความแปรผันของรูปทรงขอบ; การรับน้ำหนักที่ขอบไม่สม่ำเสมอ; ความเอนเอียงของเส้นทางด้านเครื่องจักร เปลี่ยนม้วนวัสดุขาเข้าแล้วดูว่าคลื่นนั้นเคลื่อนตามขอบวัสดุหรือยังคงอยู่ด้านเดียวกับตัวเครื่อง
หัวเข็มขัดท้องถิ่นหรือช่องทางขายของหลวมๆ ช่องทางหลวมกว้าง, ส่วนนูนแยกเดี่ยว, ช่องแคบเฉียง หรือบริเวณหย่อนยานที่คดเคี้ยวเล็กน้อย ความเรียบที่ไม่สม่ำเสมอในพื้นที่; การบีบอัดของขดลวด; การบิดเบี้ยวของรอยต่อ; ความหย่อนที่มีความยาวจำกัด เปรียบเทียบแผ่นฟอยล์ก่อน ระหว่าง และหลังรอยต่อทันที

วัดรูปแบบจากขอบวัสดุที่ทราบแล้ว คำศัพท์เช่น "ด้านซ้าย" จะไม่น่าเชื่อถือเมื่อตำแหน่งของผู้ปฏิบัติงาน ทิศทางของกล้อง หรือทิศทางการม้วนเปลี่ยนไป.

บันทึกที่ชัดเจนสามารถใช้รูปแบบนี้ได้:

รูปแบบ: สันตามยาว ตำแหน่งขวางเว็บ: ___ มม. จากขอบฟอยล์ด้านผู้ใช้งาน จุดที่มองเห็นได้จุดแรก: ช่วงว่างหลังจากลูกกลิ้งทางเข้า ___ ระยะเวลา: ต่อเนื่อง / ส่วนม้วนจำกัด / เกี่ยวข้องกับการต่อเชื่อม รหัสของม้วนขาเข้า: ___

ใช้จุดอ้างอิงเดียวกันสำหรับม้วนฟิล์มทุกม้วน วิธีนี้จะทำให้ภาพถ่าย วิดีโอ และบันทึกการผลิตสามารถเปรียบเทียบกันได้.

อ่านรูปแบบทั้งสามแบบแตกต่างกัน

รอยย่นตามแนวยาวเรียงตัวตามแนวตึง-หย่อน

รอยย่นตามแนวยาวจะเกิดขึ้นในทิศทางเดียวกับเครื่องจักรและคงอยู่ภายในส่วนแคบๆ ของความกว้างของแผ่นฟอยล์ อาจปรากฏเป็นรอยนูนที่เห็นได้ชัดเพียงรอยเดียวหรือเป็นเส้นขนานตื้นๆ หลายเส้นก็ได้.

เมื่อเห็นรอยนูนชัดเจนหลังจากคลายม้วนไม่นาน และรอยนูนนั้นยังคงอยู่ที่ระยะห่างเท่าเดิมจากขอบวัสดุ แสดงว่าม้วนที่เข้ามาใหม่มีหลักฐานเบื้องต้นที่ชัดเจนที่สุด ฟอยล์อาจมีขนาดความยาวตามแนวขวางที่แตกต่างกันอยู่แล้ว ซึ่งเกิดขึ้นระหว่างการรีด การตัด การม้วน การจัดเก็บ หรือการขนส่งในขั้นตอนก่อนหน้า.

แรงดึงเฉลี่ยขณะคลายเกลียวอาจคงที่ในขณะที่ช่องหนึ่งรับน้ำหนักมากกว่าช่องข้างๆ ช่องที่หลวมกว่าจะมีส่วนที่ยาวเกินมา อาจดูเรียบเมื่อถูกรองรับด้วยลูกกลิ้ง แต่จะยกตัวขึ้นอีกครั้งในช่วงที่ว่างถัดไป.

เส้นผ่านศูนย์กลางของม้วนช่วยให้สังเกตได้ดียิ่งขึ้น รอยย่นที่ปรากฏเฉพาะในบางส่วนของม้วนมักเกิดจากสภาพการม้วนเฉพาะที่ รอยนูนที่ยังคงอยู่จากชั้นนอกสุดไปยังแกนกลางบ่งชี้ว่าความแตกต่างระหว่างด้านขวางของม้วนยังคงต่อเนื่องไปตลอดส่วนใหญ่ของม้วน.

เปลี่ยนม้วนวัสดุขาเข้าก่อนทำการปรับแต่งเครื่องจักรหลายอย่าง เมื่อรอยนูนหายไปหรือเคลื่อนไปยังตำแหน่งอื่นเมื่อเทียบกับขอบวัสดุ ความเรียบของวัสดุขาเข้าและประวัติการม้วนจะมีความสำคัญมากขึ้น เมื่อม้วนวัสดุต่าง ๆ เกิดรอยนูนเดียวกันที่ด้านเดียวกันของเครื่องจักร เส้นทางเข้าของวัสดุควรได้รับการตรวจสอบอย่างละเอียดมากขึ้น.

ลอนขอบจะเกิดขึ้นตามแนวขอบของวัสดุหรือด้านข้างของเครื่องจักร

คลื่นขอบปรากฏเป็นริ้วคลื่นซ้ำๆ ตามขอบฟอยล์ด้านใดด้านหนึ่งหรือทั้งสองด้าน อาจมองเห็นได้ยากในขณะที่ฟอยล์ถูกรองรับกับลูกกลิ้ง และจะเห็นได้ชัดเจนขึ้นเมื่อปล่อยฟอยล์ให้เป็นอิสระในระยะที่ยาวขึ้นใกล้กับจุดเคลือบ.

ขอบที่ได้รับผลกระทบจะมีระยะความยาวอิสระมากกว่า หรือรับน้ำหนักได้น้อยกว่าบริเวณตรงกลาง สาเหตุที่เป็นไปได้ ได้แก่ รูปทรงของขอบที่ป้อนเข้ามา การม้วนที่ไม่สม่ำเสมอ ความเสียหายของขอบ การอัดตัวระหว่างการจัดเก็บ และเส้นทางที่ส่งน้ำหนักไปยังบริเวณตรงกลางและขอบแตกต่างกัน.

การสังเกตที่มีประโยชน์ที่สุดคือการดูว่าคลื่นเคลื่อนที่ตามอะไร.

เมื่อขอบด้านหนึ่งของม้วนกระดาษที่เข้ามามีลักษณะเป็นคลื่น และม้วนถัดไปเข้ามาเรียบในเส้นทางเดียวกัน ให้ตรวจสอบม้วนกระดาษที่เข้ามานั้น มองหาพื้นผิวที่ไม่เรียบ ขอบที่อ่อนนุ่ม การยุบตัว ความเสียหายที่ขอบ หรือการอัดตัวเฉพาะจุด.

เมื่อลูกกลิ้งหลายตัวเกิดคลื่นซ้ำๆ บนด้านเดียวกันของเครื่องจักร ให้ตรวจสอบการจัดแนวของตัวนำ การตอบสนองการบังคับเลี้ยว และมุมที่แผ่นฟอยล์เข้าสู่ช่วงถัดไป.

ขอบทั้งสองด้านอาจเกิดการโป่งพอง ในขณะที่ส่วนกลางยังคงค่อนข้างแน่น ซึ่งมักแสดงให้เห็นว่าส่วนกลางรับน้ำหนักได้มากกว่าบริเวณขอบทั้งสองด้าน การโป่งพองเพียงด้านเดียวเป็นหลักฐานที่ชัดเจนยิ่งขึ้นว่าสภาพการรีดไม่สมมาตร หรือมีความแตกต่างของเส้นทางด้านเครื่องจักร.

แรงตึงรวมที่สูงขึ้นอาจทำให้ขอบเรียบขึ้นชั่วคราว สังเกตว่าคลื่นจะกลับมาหรือไม่เมื่อกลับสู่สภาวะการทำงานเดิม นอกจากนี้ให้สังเกตว่าตำแหน่งของคลื่นเปลี่ยนแปลงไปหรือไม่ การสังเกตเหล่านี้มีค่ามากกว่าการปรับปรุงที่มองเห็นได้ชั่วคราว.

ตรอกแคบๆ และตรอกขายของราคาถูกในท้องถิ่นมักจะมีจุดเริ่มต้นและจุดสิ้นสุดที่ชัดเจน

รอยย่นเฉพาะที่อาจปรากฏเป็นก้อนนูนเล็กน้อย กระเป๋าเฉียง หรือช่องทางหลวมๆ กว้างๆ ช่องทางหลวมๆ อาจเลื่อนไปตามความกว้างเล็กน้อย หายไปในระยะสั้นๆ แล้วกลับมาปรากฏอีกครั้ง.

ความยาวของม้วนที่ได้รับผลกระทบช่วยจำกัดทิศทางให้แคบลง รอยบุ๋มที่จำกัดอยู่เพียงส่วนใดส่วนหนึ่งของม้วนที่ไม่ได้ต่อ แสดงให้เห็นถึงความเรียบในบริเวณนั้นหรือประวัติการม้วน ส่วนรอยบุ๋มที่เริ่มต้นเมื่อรอยต่อเข้ามาในเส้นทาง แสดงให้เห็นถึงทิศทางไปยังรอยต่อ.

การต่อแผ่นฟอยล์ที่ไม่ตรงแนวจะทำให้ด้านหนึ่งของแผ่นฟอยล์รับน้ำหนักก่อนอีกด้านหนึ่ง การวางเทปที่ไม่สม่ำเสมอ แผ่นฟอยล์ที่ติดอยู่ การซ้อนทับมากเกินไป หรือการเปลี่ยนแปลงแรงดึงเฉพาะจุดระหว่างการต่อ อาจทำให้ช่องหนึ่งยาวกว่าบริเวณใกล้เคียง ช่องที่หลวมอาจยังคงอยู่หลังจากผ่านจุดต่อแล้ว ในขณะที่น้ำหนักกระจายไปทั่วแผ่นฟอยล์.

โปรดอ่านข้อความทั้งหมด:

  • รูปทรงของแผ่นฟอยล์ก่อนถึงจุดต่อเชื่อม;
  • รูปทรงขณะที่รอยต่อตัดผ่านลูกกลิ้งทางเข้า;
  • ส่วนที่ไม่ถูกต่อเชื่อมส่วนแรกหลังจากจุดต่อเชื่อม;
  • ไม่ว่าหัวเข็มขัดจะจางหายไปอย่างรวดเร็วหรือจะยาวต่อเนื่องไปตลอดส่วนก็ตาม.

ภาพถ่ายเพียงภาพเดียวที่ถ่ายตรงจุดต่อเชื่อมไม่สามารถแสดงลำดับเหตุการณ์นี้ได้.

ร่องกระดาษที่หย่อนยานซึ่งคงอยู่ตลอดช่วงยาวที่ไม่ได้ต่อกัน จะดึงความสนใจกลับไปที่ม้วนกระดาษที่กำลังเข้ามา ส่วนรอยย่นที่เริ่มต้นหลังจากตำแหน่งเครื่องจักรเดียวกันบนม้วนกระดาษที่แตกต่างกัน จะดึงความสนใจไปที่เส้นทางหรือจุดสัมผัส ณ ตำแหน่งนั้น.

แยกส่วนม้วนขาเข้า ส่วนต่อ และทางเข้า

การเปรียบเทียบแต่ละครั้งควรเปลี่ยนแปลงเงื่อนไขหนึ่งข้อ ในขณะที่เงื่อนไขการทำงานอื่นๆ ยังคงมีเสถียรภาพมากที่สุดเท่าที่การผลิตจะเอื้ออำนวย.

เปลี่ยนม้วนขาเข้า

ใช้ส่วนที่ไม่ต่อเชื่อมจากม้วนฟอยล์ทองแดงหรืออลูมิเนียมม้วนที่สอง โดยคงเส้นทางเข้า ตำแหน่งของตัวนำ โหมดการคลาย และความเร็วของสายให้ใกล้เคียงกับการใช้งานครั้งแรก.

เปรียบเทียบจุดอ้างอิงสามจุด:

  1. ระยะห่างที่วัดได้จากขอบวัสดุ.
  2. ตำแหน่งสัมพันธ์กับโครงเครื่องจักร.
  3. ลูกกลิ้งหรือช่วงว่างแรกที่เห็นรอยย่นชัดเจน.

รอยย่นที่คงระยะห่างจากขอบวัสดุเท่าเดิม แสดงว่ารอยย่นนั้นแนบชิดกับวัสดุมากกว่า ส่วนรอยย่นที่กลับมาอยู่ที่ตำแหน่งเดิมด้านข้างเครื่องจักรบนลูกกลิ้งต่าง ๆ แสดงว่ารอยย่นนั้นชี้ไปในทิศทางของทางเข้ามากกว่า.

บันทึกหมายเลขประจำม้วน ทิศทางการม้วน สภาพหน้าม้วนที่มองเห็นได้ ข้อมูลความเรียบที่ทราบ สภาพการจัดเก็บ และร่องรอยการยุบตัวเฉพาะจุด เปรียบเทียบวัสดุฟอยล์ ความกว้าง หรือความหนาที่แตกต่างกันโดยพิจารณาจากผลการทำงานจริง การตั้งค่าเครื่องจักรแบบเดียวกันอาจไม่ทำให้สภาพหน้าตัดของม้วนทุกม้วนเหมือนกัน.

เปรียบเทียบส่วนเชื่อมต่อทั้งหมด

บันทึกภาพบริเวณเดียวกันก่อน ระหว่าง และหลังการต่อรอยแต่ละครั้ง การกำหนดมุมกล้องให้คงที่หรือทำเครื่องหมายจุดสังเกตจะช่วยให้สังเกตการเปลี่ยนแปลงได้ง่ายขึ้น.

เมื่อมีโอกาสในการผลิต ให้ตัดรอยต่อที่ไม่เหมาะสมออก แล้วทำใหม่จากแผ่นโลหะที่เรียบและสะอาด คงสภาพเส้นทางและความตึงโดยรวมไว้เหมือนเดิม.

หากรอยย่นหายไปหลังจากทำการต่อแผ่นใหม่ ผลลัพธ์ดังกล่าวแสดงให้เห็นอย่างชัดเจนว่าความผิดปกติเกิดจากการต่อแผ่น หากรอยย่นยังคงไม่เปลี่ยนแปลงก่อน ระหว่าง และหลังการต่อแผ่น ให้ดำเนินการเปรียบเทียบแผ่นขาเข้าและเส้นทางต่อไป.

แก้ไขทางเข้าเล็กๆ หนึ่งจุด

การเปลี่ยนแปลงเล็กน้อยในตำแหน่งของตัวนำทาง การควบคุมทิศทาง หรือมุมการเข้าของแผ่นฟอยล์ สามารถแสดงให้เห็นว่าเส้นทางนั้นกระจายแรงกดไปทั่วความกว้างหรือไม่.

ลูกกลิ้งนำทาง ควรให้ความสนใจเป็นพิเศษในจุดที่แผ่นฟอยล์เปลี่ยนทิศทาง เข้าสู่ช่วงอิสระยาว หรือได้รับการแก้ไขทิศทางซ้ำๆ เปรียบเทียบรูปทรงของแผ่นฟอยล์ก่อนและหลังการแก้ไขเล็กน้อย หลีกเลี่ยงการเปลี่ยนแปลงเส้นทางขนาดใหญ่ที่บดบังรูปแบบดั้งเดิมหรือสร้างรอยย่นที่สอง.

ใช้แรงดึงคลายเกลียวเป็นตัวเปรียบเทียบที่ควบคุมได้

การเปลี่ยนแปลงการคลายตัวที่ควบคุมได้สามารถแสดงให้เห็นว่ารอยย่นตอบสนองต่อแรงดึงโดยรวมหรือไม่ ให้ติดตามตำแหน่งขวางของเส้นใยต่อไปในขณะที่แรงดึงเปลี่ยนแปลง.

ลูกกลิ้งควบคุมแรงตึง จะมีความสำคัญเมื่อรอยย่นเปลี่ยนแปลงระหว่างการเร่งความเร็ว การลดความเร็ว การเปลี่ยนแปลงเส้นผ่านศูนย์กลางของม้วน หรือการเปลี่ยนผ่านระหว่างโซนแรงดึง.

รอยย่นที่เล็กลงแต่ยังคงอยู่ในแนววัสดุเดียวกัน แสดงให้เห็นถึงความแตกต่างของความยาวในบริเวณนั้น ส่วนรอยย่นที่เคลื่อนตัวข้ามความกว้าง บ่งชี้ว่าเส้นทางหรือการควบคุมทิศทางกำลังเปลี่ยนแปลงขอบเขตระหว่างส่วนที่ตึงและส่วนที่หย่อน.

สำหรับกลไกการเกิดรอยย่นในวงกว้างบนฟิล์ม กระดาษ ฟอยล์ และวัสดุแบบม้วนอื่นๆ โปรดดูที่... รอยย่นของเว็บในสายการผลิตแบบม้วนต่อม้วน.

ตรวจสอบลูกกลิ้งเฉพาะเมื่อเริ่มมีรอยย่นหลังจากสัมผัส

การตรวจสอบที่เกี่ยวข้องกับลูกกลิ้งจะมีประโยชน์เมื่อฟอยล์มีลักษณะแบนราบกว่าก่อนถึงจุดสัมผัสและเปลี่ยนไปทันทีหลังจากนั้น.

สังเกตบริเวณรอบๆ ลูกกลิ้งที่สงสัยทั้งสองจุด การใช้กล้องสองตัวที่ติดตั้งอยู่กับที่มักจะแสดงให้เห็นการเปลี่ยนแปลงได้ชัดเจนกว่าการดูลูกกลิ้งโดยตรง.

รูปแบบดังกล่าวบ่งชี้ว่าควรดูตรงไหน:

  • รอยย่นหายไปหลังจากปรับแนวเล็กน้อย: เปรียบเทียบความขนานของลูกกลิ้ง ตำแหน่งของตัวนำ และมุมการเข้าของฟอยล์.
  • ความตึงของแผ่นฟอยล์จะเปลี่ยนแปลงหนึ่งครั้งในระหว่างการหมุนของลูกกลิ้งแต่ละรอบ: ตรวจสอบการเบี่ยงเบนของแกนหมุน สภาพของแบริ่ง การติดตั้งเพลา และความเสถียรในการหมุน.
  • ช่องทางหนึ่งอาจลังเล เกาะติด หรือปล่อยตัวช้ากว่าแผ่นฟอยล์โดยรอบ: ตรวจสอบคราบสะสม การปนเปื้อน ความเสียหายของพื้นผิว และการลากในบริเวณนั้น.
  • แผ่นฟอยล์จะหลุดออกหลังจากสัมผัสกับสารทำความสะอาด: ตรวจสอบให้แน่ใจว่าลูกกลิ้งหมุนได้อย่างอิสระ และพื้นผิวไม่ได้ดึงไปทางด้านใดด้านหนึ่งเป็นพิเศษ.
  • รอยย่นเริ่มปรากฏใกล้ขอบลูกกลิ้งด้านหนึ่ง: ตรวจสอบขอบนั้นว่ามีคราบสกปรก ความเสียหาย การสึกหรอไม่สม่ำเสมอ หรือสภาพพื้นผิวที่แตกต่างกันหรือไม่.

ลูกกลิ้งอาจดูสะอาดภายใต้แสงปกติ แต่ยังคงสร้างแรงเสียดทานเฉพาะจุดได้ แสงจากด้านข้างสามารถเผยให้เห็นอนุภาคขนาดเล็ก กาวเทปที่ติดมาจากรอยต่อ สิ่งสกปรกที่ขัดเงา รอยบุ๋มตื้นๆ และแถบสึกหรอแคบๆ ได้.

สำหรับตำแหน่งที่ต้องการสัมผัสแผ่นฟอยล์เปลือยที่มีความละเอียดอ่อน, ลูกกลิ้งสำหรับไลน์แบตเตอรี่ลิเธียม ครอบคลุมข้อกำหนดของลูกกลิ้งในด้านการนำทาง การสัมผัสที่ตึง การสัมผัสที่สะอาด และการจัดการที่ก่อให้เกิดความเสียหายน้อยที่สุด.

ในกรณีที่แรงดึงดูดทางไฟฟ้าสถิตทำให้แผ่นฟอยล์เกาะติดไม่สม่ำเสมอหรือดักจับอนุภาค, ลูกกลิ้งยางป้องกันไฟฟ้าสถิต / นำไฟฟ้า อาจมีความเกี่ยวข้องร่วมกับการจัดวางระบบสายดินที่แท้จริง.

ในกรณีที่แผ่นฟอยล์ผ่านหน้าสัมผัสทำความสะอาดก่อนการเคลือบ, ลูกกลิ้งทำความสะอาดและลูกกลิ้งเหนียว ควรขจัดอนุภาคต่างๆ ออกโดยไม่ทำให้เหนียวมากเกินไป หรือทำให้ช่องทางใดช่องทางหนึ่งเสียรูปทรง.

สำหรับข้อกำหนดการใช้งานที่ครอบคลุมมากขึ้นสำหรับแผ่นฟอยล์ทองแดง แผ่นฟอยล์อลูมิเนียม และแถบโลหะบาง โปรดดูที่... ลูกกลิ้งสำหรับงานแปรรูปฟอยล์และแถบโลหะ.

ตรวจสอบความคลาดเคลื่อน การขนาน ความเรียบของพื้นผิว และความสะอาดของลูกกลิ้งหลังจากตรวจสอบหลักฐาน ณ จุดสัมผัสแล้ว รอยย่นที่มองเห็นได้แล้วใกล้กับจุดคลายม้วนยังคงเป็นปัญหาจากม้วนขาเข้าหรือเส้นทางต้นทาง.