
อะไรคือสาเหตุที่ทำให้เกิดรอยย่นบนแผ่นกระดาษในสายการผลิตแบบม้วนต่อม้วน?
เมื่อวัสดุแผ่นต่อเนื่องที่กำลังเคลื่อนเริ่มย่น ให้เริ่มจาก **จุดแรกที่รอยย่นปรากฏ** ในงานแปรรูปฟิล์ม สลิต รีไวน์ เคลือบ นอนวูฟเวน กระดาษ และฟอยล์ รอยย่นมักเกิดหลังแรงตึง ความเร็ว เส้นทางวัสดุ ความหนา พฤติกรรมไฟฟ้าสถิต หรือจุดสัมผัสในการม้วนเปลี่ยน
รอยย่นก่อนรีไวน์มักชี้ไปคนละช่วงของไลน์กับรอยที่เกิดใกล้ลูกกลิ้งนำทาง หลังลูกกลิ้งคลี่วัสดุ หรือทันทีหลังจุดนิป
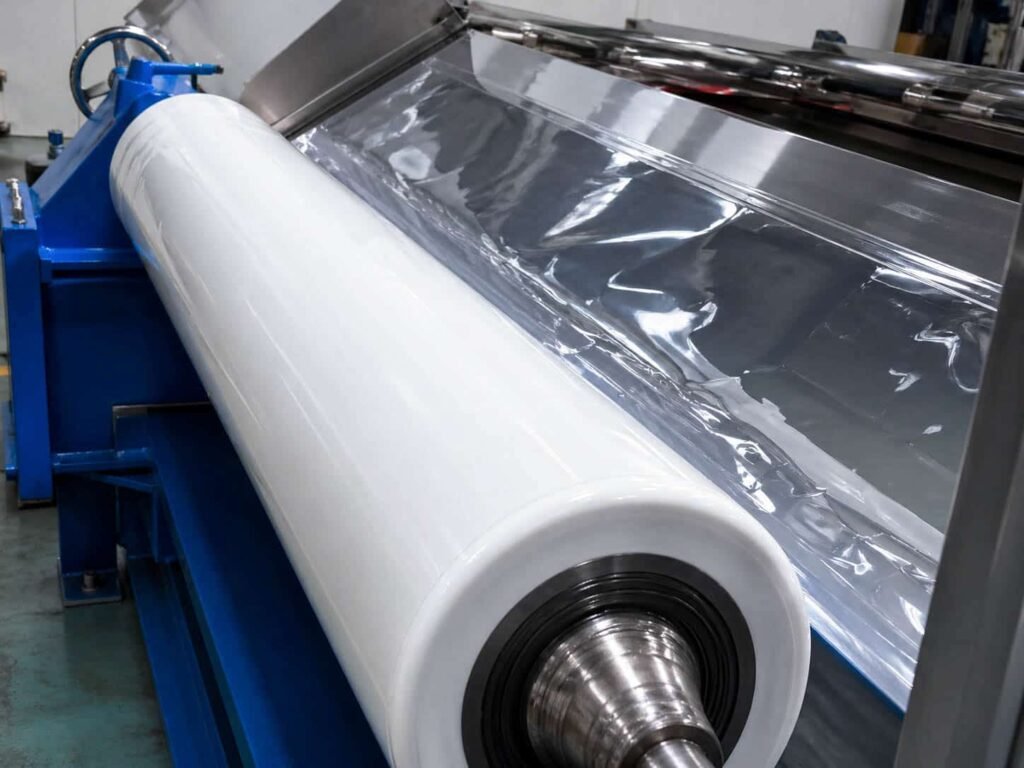
รอยย่นเกิดตรงไหน
ตำแหน่งรอยย่นมักเป็นเบาะแสที่มีประโยชน์ที่สุด ให้ทำเครื่องหมายจุดแรกที่รอยเกิด เช่น ใกล้ช่วงคลายม้วน ก่อนช่วงนำทาง หลังลูกกลิ้งคลี่วัสดุ ที่จุดนิป ก่อนสลิต หรือก่อนรีไวน์ แต่ละตำแหน่งมีสภาพสัมผัสและผลต่อวัสดุต่างกัน
หากรอยย่นมองเห็นก่อนวัสดุถึงลูกกลิ้ง ให้ตรวจต้นทางก่อน สาเหตุมักอยู่ที่แรงตึง การม้วนงอของวัสดุ สภาพขอบ ความหนาไม่สม่ำเสมอ หรือทางเข้าของวัสดุไม่ดี หากรอยเกิดทันทีหลังจุดสัมผัส ให้ตรวจแรงกด สภาพผิวลูกกลิ้ง ความขนาน และว่าวัสดุออกจากบริเวณสัมผัสสม่ำเสมอตลอดหน้ากว้างหรือไม่ หากรอยเห็นชัดเฉพาะบนม้วนสำเร็จ ให้สังเกตไลน์อีกครั้งขณะม้วน เพราะแรงกดในการม้วน อากาศกัก หรือการก่อตัวของความแข็งในม้วนสามารถทำให้ปัญหาชัดขึ้น รูปแบบของรอยช่วยแยกทิศทาง:
รอยย่นแนวทแยง → มักเกี่ยวกับความต่างแรงตึงซ้าย–ขวาหรือมุมเข้า รอยย่นที่ขอบ → มักมาจากขอบไม่เสถียร ปัญหาการนำทาง หรือความต่างแรงตึงตามหน้ากว้าง รอยย่นกลาง → มักเกิดเมื่อส่วนกลางหลวม อากาศระบายไม่ดี หรือการคลี่วัสดุไม่ถึงเต็มหน้ากว้าง รอยย่นซ้ำใกล้ลูกกลิ้งตำแหน่งเดิม → ตำแหน่งสัมผัสนั้นมักสำคัญกว่ารูปร่างสุดท้ายของรอยบนม้วน
สำหรับรอยย่นรอบ **ลูกกลิ้งคลี่วัสดุ** ให้ตรวจวัสดุก่อนเข้าสู่ลูกกลิ้งด้วย ลูกกลิ้งคลี่ทำงานได้ดีที่สุดเมื่อวัสดุเข้าสู่ตำแหน่งด้วยเส้นทาง แรงตึง และมุมเข้าที่เสถียร หากวัสดุเอียง หลวม ปนเปื้อน หรือไม่สม่ำเสมออยู่ก่อน การแก้ปัญหาอาจต้องเริ่มก่อนถึงลูกกลิ้งคลี่ ลูกกลิ้งกระจายสำหรับรอยย่นรอบ **ลูกกลิ้งคลี่วัสดุ** ให้ตรวจวัสดุก่อนเข้าสู่ลูกกลิ้งด้วย ลูกกลิ้งคลี่ทำงานได้ดีที่สุดเมื่อวัสดุเข้าสู่ตำแหน่งด้วยเส้นทาง แรงตึง และมุมเข้าที่เสถียร หากวัสดุเอียง หลวม ปนเปื้อน หรือไม่สม่ำเสมออยู่ก่อน การแก้ปัญหาอาจต้องเริ่มก่อนถึงลูกกลิ้งคลี่
การเปลี่ยนแรงตึงและความเร็ว
รอยย่นจำนวนมากเริ่มเมื่อวัสดุสูญเสียแรงตึงที่เสถียรในช่วงใดช่วงหนึ่ง การเปลี่ยนมักเกิดหลังเปลี่ยนผลิตภัณฑ์ รอยต่อวัสดุ การเร่งหรือชะลอความเร็ว เส้นผ่านศูนย์กลางม้วนเปลี่ยน หรือเปลี่ยนจากวัสดุหนาเป็นวัสดุบาง
ค่าตัวเลขแรงตึงบนเครื่องเป็นเพียงเบาะแสหนึ่ง สิ่งที่ควรดูมากกว่าคือวัสดุวิ่งสม่ำเสมอตรงตำแหน่งที่รอยเริ่มหรือไม่ วัสดุอาจตึงในช่วงหนึ่งแต่หลวมในอีกช่วง และด้านหนึ่งอาจตึงกว่าอีกด้าน เมื่อลักษณะนี้เกิดขึ้น วัสดุจะเข้าสู่ลูกกลิ้งถัดไปด้วยมุมเอียงเล็กน้อย แล้วพับเมื่อเจอแรงกด แรงคลี่ หรือจุดสัมผัสในการม้วน
การเปลี่ยนความเร็วทำให้เห็นปัญหาง่ายขึ้น ระหว่างเร่งหรือชะลอ ฟิล์มน้ำหนักเบา ฟอยล์บาง นอนวูฟเวนแรงตึงต่ำ และกระดาษบางเกรดอาจสูญเสียการสัมผัสที่เสถียรชั่วขณะ หากรอยย่นเกิดเฉพาะบางความเร็วหรือช่วงเริ่ม–หยุดเครื่อง ให้ตรวจเส้นทางแรงตึงรอบตำแหน่งนั้นก่อนเปลี่ยนวัสดุลูกกลิ้ง
หากรอยเปลี่ยนตามความเร็วแต่ยังเกิดใกล้ลูกกลิ้งสัมผัสเดิมเสมอ ให้ตรวจเส้นทางแรงตึงและผิวสัมผัสของลูกกลิ้งร่วมกัน สำหรับปัญหาที่เกี่ยวกับแรงตึงซ้ำ **ลูกกลิ้งควบคุมแรงตึง** ก็ต้องตรวจสภาพผิว ความเสถียรในการหมุน ตลับลูกปืน สมดุล การติดตั้ง และมุมโอบ เพราะรายละเอียดเหล่านี้มีผลต่อความราบรื่นของการผ่านวัสดุ ลูกกลิ้งควบคุมแรงตึง หากรอยเปลี่ยนตามความเร็วแต่ยังเกิดใกล้ลูกกลิ้งสัมผัสเดิมเสมอ ให้ตรวจเส้นทางแรงตึงและผิวสัมผัสของลูกกลิ้งร่วมกัน สำหรับปัญหาที่เกี่ยวกับแรงตึงซ้ำ **ลูกกลิ้งควบคุมแรงตึง** ก็ต้องตรวจสภาพผิว ความเสถียรในการหมุน ตลับลูกปืน สมดุล การติดตั้ง และมุมโอบ เพราะรายละเอียดเหล่านี้มีผลต่อความราบรื่นของการผ่านวัสดุ
ตรวจลูกกลิ้งนำทาง ลูกกลิ้งคลี่วัสดุ และการจัดแนว
ปัญหาการนำทางและการจัดแนวมักแสดงเป็นรอยย่น เพราะวัสดุเข้าสู่ช่วงถัดไปด้วยมุมเล็ก ๆ แม้คลาดเพียงเล็กน้อยก็ทำให้ด้านหนึ่งรับโหลดมากกว่า วัสดุอาจดูปกติก่อนลูกกลิ้ง แต่เกิดรอยย่นเมื่อถึงจุดสัมผัส ลูกกลิ้งคลี่ หรือจุดนิปก่อนม้วน
เริ่มจากเส้นทางวัสดุ ดูว่าขอบเคลื่อนซ้าย–ขวาหรือไม่ รอยเริ่มด้านเดิมเสมอหรือไม่ และวัสดุเข้าสู่หน้าลูกกลิ้งสม่ำเสมอหรือไม่ **ลูกกลิ้งนำทาง** สามารถสร้างปัญหาได้หากไม่ขนาน สึกไม่เท่ากัน ตลับลูกปืนไม่ดี หรือพยายามแก้การเคลื่อนของวัสดุมากเกินไปในระยะสั้น ลูกกลิ้งนำทาง เริ่มจากเส้นทางวัสดุ ดูว่าขอบเคลื่อนซ้าย–ขวาหรือไม่ รอยเริ่มด้านเดิมเสมอหรือไม่ และวัสดุเข้าสู่หน้าลูกกลิ้งสม่ำเสมอหรือไม่ **ลูกกลิ้งนำทาง** สามารถสร้างปัญหาได้หากไม่ขนาน สึกไม่เท่ากัน ตลับลูกปืนไม่ดี หรือพยายามแก้การเคลื่อนของวัสดุมากเกินไปในระยะสั้น
ตำแหน่งลูกกลิ้งคลี่ควรถูกตรวจร่วมกับลูกกลิ้งก่อนและหลัง หากวัสดุเข้าลูกกลิ้งคลี่ด้วยแรงตึงแนวทแยงสูง ขอบไม่เสถียร ส่วนกลางหลวม หรือเกาะจากไฟฟ้าสถิตมาก ลูกกลิ้งคลี่อาจลดได้เพียงบางส่วนของรอยที่เห็น ต้องตรวจมุมเข้า มุมโอบ แรงตึง ผิวลูกกลิ้ง และทิศทางการคลี่ให้ตรงกับรูปแบบรอยจริง
คำถามที่มีประโยชน์ไม่ใช่เพียง “วัสดุอยู่ตรงแนวหรือไม่” แต่คือ **ลูกกลิ้งนำทางหรือลูกกลิ้งคลี่ช่วยให้วัสดุเข้าและออกจากบริเวณสัมผัสอย่างสม่ำเสมอหรือไม่** ประเด็นนี้สำคัญมากในงานแปรรูปฟิล์ม เพราะฟิล์มบาง เรียบ มันวาว หรือไวต่อผิวจะแสดงความคลาดด้านการจัดแนวและการสัมผัสได้รวดเร็ว ลูกกลิ้งแปลงฟิล์มคำถามที่มีประโยชน์ไม่ใช่เพียง “วัสดุอยู่ตรงแนวหรือไม่” แต่คือ **ลูกกลิ้งนำทางหรือลูกกลิ้งคลี่ช่วยให้วัสดุเข้าและออกจากบริเวณสัมผัสอย่างสม่ำเสมอหรือไม่** ประเด็นนี้สำคัญมากในงานแปรรูปฟิล์ม เพราะฟิล์มบาง เรียบ มันวาว หรือไวต่อผิวจะแสดงความคลาดด้านการจัดแนวและการสัมผัสได้รวดเร็ว
แรงกดสัมผัสก่อนรีไวน์หรือระหว่างการม้วน
รอยย่นก่อนรีไวน์ควรตรวจแยก เพราะวัสดุอยู่ใกล้ช่วงสร้างม้วนสุดท้ายแล้ว สภาพวัสดุขาเข้า แรงตึงในการม้วน แรงกดของลูกกลิ้งกดม้วน อากาศกัก การจัดแนวแกนม้วน ความกว้างที่เปลี่ยน ความแข็งของม้วน และการสัมผัสตลอดหน้ากว้างเริ่มมีผลพร้อมกัน
แรงกดสัมผัสสูงเกินสามารถกดวัสดุที่ไม่เสถียรเล็กน้อยให้พับ แรงกดต่ำเกินอาจเหลืออากาศและความหลวมระหว่างชั้น แรงกดไม่เท่ากันตามหน้ากว้างอาจทำให้ด้านหนึ่งของม้วนแน่นกว่าอีกด้าน และเมื่อเส้นผ่านศูนย์กลางม้วนเพิ่ม ค่าตั้งเดิมอาจให้ผลต่างจากช่วงต้น นี่คือเหตุผลว่าทำไมบางไลน์เริ่มม้วนได้ดี แต่ค่อยเกิดรอยย่นภายหลัง
บน ลูกกลิ้งสำหรับตัดและม้วนกลับหลังสลิตเป็นหน้ากว้างแคบ รอยย่นอาจเห็นชัดขึ้น เพราะม้วนแคบไวต่อแรงตึงด้านข้าง แรงกดของลูกกลิ้งกดม้วน สภาพแกน และความไม่เสถียรของขอบมากกว่าเดิม
ให้ดูจุดเริ่มแบบทันทีว่ารอยเกิด **ก่อนจุดนิปของการม้วน ภายในจุดนิป หรือหลังสร้างไปหลายชั้นแล้ว** หากเกิดตอนลูกกลิ้งกดม้วนสัมผัสม้วน ให้ตรวจแรงกด ผิวลูกกลิ้ง และความขนานตลอดหน้ากว้างก่อนปรับระบบม้วนทั้งชุด
ไฟฟ้าสถิต ความหนา และความไวของวัสดุ
ไฟฟ้าสถิต ความหนาไม่สม่ำเสมอ และความไวของวัสดุทำให้วิเคราะห์รอยย่นยากขึ้น แม้ใช้ค่าตั้งเครื่องเดิม แต่พฤติกรรมสามารถเปลี่ยนหลังเปลี่ยนเกรด ชั้นเคลือบ น้ำหนักต่อพื้นที่ การปรับสภาพผิว หรือความกว้าง
ไฟฟ้าสถิตสามารถทำให้ฟิล์ม นอนวูฟเวน กระดาษ และฟอยล์เกาะผิว ดูดฝุ่น ปล่อยจากลูกกลิ้งไม่สม่ำเสมอ หรือพาประจุไปยังช่วงถัดไป หากรอยย่นเกิดพร้อมการดูดฝุ่น การเกาะผิว การปล่อยวัสดุไม่เสถียร หรือขอบกระพือ ให้ตรวจไฟฟ้าสถิตร่วมกับแรงตึงและการสัมผัส
หากด้านหนึ่งหนา นิ่ม เปียก ยืด หรือถูกอัดมากกว่าอีกด้าน จะเกิดความต่างแรงตึงตามหน้ากว้าง แล้ววัสดุย่นเมื่อเจอลูกกลิ้งนำทาง ลูกกลิ้งคลี่ จุดนิป หรือจุดสัมผัสในการม้วน
ใน ลูกกลิ้งแปรรูปผ้าไม่ทอสำหรับวัสดุมาตรฐาน เริ่มจากเส้นทางวัสดุ แรงตึง การนำทาง แรงกด และสภาพลูกกลิ้งที่มองเห็นได้ สำหรับผิวไว กาวบนวัสดุ ฟิล์มบางมาก รอยย่นซ้ำ หรืออาการที่เปลี่ยนตามความเร็ว/อุณหภูมิ ควรเพิ่มการตรวจผิวสำเร็จ แนวทางสูตรยาง การกระจายแรงกด และสภาพการสัมผัสจริง
สำหรับวัสดุมาตรฐาน เริ่มจากเส้นทางวัสดุ แรงตึง การนำทาง แรงกด และสภาพลูกกลิ้งที่มองเห็นได้ สำหรับผิวไว กาวบนวัสดุ ฟิล์มบางมาก รอยย่นซ้ำ หรืออาการที่เปลี่ยนตามความเร็ว/อุณหภูมิ ควรเพิ่มการตรวจผิวสำเร็จ แนวทางสูตรยาง การกระจายแรงกด และสภาพการสัมผัสจริง
เมื่อใดควรตรวจผิวลูกกลิ้ง ความขนาน หรือแรงกด
ลูกกลิ้งไม่จำเป็นต้องเป็นสาเหตุเดียวจึงจะควรตรวจ หากรอยย่นตามตำแหน่งลูกกลิ้งเดิม เปลี่ยนตามแรงกด เกิดหลังเปลี่ยนลูกกลิ้ง หรือหนักขึ้นหลังทำความสะอาด เจียร หุ้มยางใหม่ หรือเปลี่ยนชนิดผลิตภัณฑ์ ตำแหน่งนั้นควรตรวจละเอียด เริ่มจากสิ่งที่มองเห็นและวัดได้:
การปนเปื้อนบนผิว คราบกาวสะสม
ฝุ่น รอยบุบ รอยตัด การสึกไม่เท่ากัน
จุดแข็ง/จุดนิ่ม การบวม ผิวมัน ความหยาบเปลี่ยน
ค่ารันเอาต์ ความหลวมของตลับลูกปืน ความขนาน การกระจายแรงกด
สภาพผิวลูกกลิ้งเปลี่ยนวิธีที่วัสดุเข้าและออกจากจุดสัมผัส ผิวเรียบมากอาจควบคุมวัสดุได้ไม่พอในบางตำแหน่ง ผิวหยาบอาจลากหรือทำรอยบนวัสดุไวต่อผิว สิ่งปนเปื้อนหรือคราบกาวสร้างจุดแรงกดเฉพาะที่ ความแข็งไม่เท่ากันหรือการเจียรไม่ดีทำให้บางบริเวณรับโหลดมากกว่าอีกบริเวณ ความไม่เสถียรเล็กของวัสดุจึงเห็นชัดขึ้นเมื่อสภาพเหล่านี้มีอยู่ ความขนานและแรงกดควรตรวจร่วมกัน หากจุดสัมผัสกดแรงกว่าด้านหนึ่ง วัสดุจะยืด ถูกอัด หรือปล่อยออกจากผิวต่างกันซ้าย–ขวา ในการแก้รอยย่น ประเด็นนี้สำคัญกว่าการถามเพียงว่าลูกกลิ้งใหม่หรือเก่า สำหรับงานทดแทนมาตรฐาน จุดเริ่มมักใช้ขนาด ตำแหน่ง ความแข็ง ผิวสำเร็จ และสภาวะใช้งานปกติของลูกกลิ้งเดิมได้ งานทั่วไปไม่จำเป็นต้องซับซ้อนตั้งแต่ต้น แต่กรณีที่มีข้อกำหนดสูงควรจับคู่แนวทางสูตรยาง การยึดติด การปรับสภาพผิว ความแม่นยำในการเจียร และสภาพการสัมผัสจริงให้ละเอียดขึ้น โดยเฉพาะเมื่อรอยเดิมกลับหลังปรับหลายครั้งหรือหลังเปลี่ยนลูกกลิ้งด้วยชื่อวัสดุเดิม ทิศทางถัดไปควรแยกปัญหาออกเป็นสามกลุ่ม: **ค่าตั้งไลน์ ความไวของวัสดุ หรือการสัมผัสของลูกกลิ้ง** เมื่อทิศทางชัด จะตัดสินได้ง่ายขึ้นว่าควรปรับไลน์ ตรวจลูกกลิ้ง หรือใช้ผิว/แนวทางสูตรยางต่างไปในลูกกลิ้งทดแทน
ตารางตรวจรอยย่นแบบเร็ว
| สิ่งที่คุณเห็นบนเส้นนั้น | สิ่งที่มันมักจะชี้ไป | จุดตรวจแรก รวมถึงฝั่งลูกกลิ้ง |
|---|---|---|
| รอยย่นเริ่มก่อนวัสดุถึงลูกกลิ้ง | แรงตึงต้นทาง การม้วนงอของวัสดุ สภาพขอบ หรือความหนาไม่สม่ำเสมอ | เส้นทางก่อนลูกกลิ้ง สภาพขอบ แรงตึงขาเข้า โปรไฟล์วัสดุ |
| รอยย่นเกิดทันทีหลังจุดสัมผัส | แรงกด การปล่อยวัสดุไม่เท่ากัน หรือสภาพการสัมผัส | แรงกด ผิวลูกกลิ้ง ความขนาน ค่ารันเอาต์ และการปล่อยวัสดุ |
| รอยย่นแนวทแยงซ้ำ | ความต่างแรงตึงซ้าย–ขวาหรือมุมเข้า | ตำแหน่งลูกกลิ้งนำทาง แรงตึงด้านข้าง มุมเข้า และการจัดแนวลูกกลิ้ง |
| รอยย่นที่ขอบก่อนสลิตหรือรีไวน์ | ขอบไม่เสถียรหรือความต่างแรงตึงตามหน้ากว้าง | การนำทาง บริเวณตัดแต่งขอบ การเปลี่ยนความกว้าง ทางเข้ารีไวน์ และตำแหน่งลูกกลิ้งสัมผัส |
| รอยย่นกลางก่อนม้วน | ส่วนกลางหลวม อากาศกัก หรือการคลี่วัสดุไม่พอ | ตำแหน่งลูกกลิ้งคลี่ แรงกดลูกกลิ้งกดม้วน การระบายอากาศ และแรงตึงในการม้วน |
| รอยย่นเกิดหลังเปลี่ยนความเร็ว | แรงตึงไม่เสถียรระหว่างเร่ง/ชะลอ | จุดเปลี่ยนความเร็ว การตอบสนองของแรงตึง และการสัมผัสของลูกกลิ้งดึง/ลูกกลิ้งแรงตึง |
| รอยย่นเกิดหลังเปลี่ยนความหนาหรือเกรด | ความไวของวัสดุหรือโปรไฟล์ความหนาเปลี่ยน | โปรไฟล์ความหนา ความไวของผิว ไฟฟ้าสถิต การตอบสนองต่อแรงกด และผิวสำเร็จ |
| รอยย่นซ้ำใกล้ลูกกลิ้งตำแหน่งเดิม | สภาพการสัมผัสของลูกกลิ้ง | การสึก การปนเปื้อน ความแข็งที่เปลี่ยน ค่ารันเอาต์ ตลับลูกปืน และการกระจายแรงกด |
เมื่อใดควรตรวจลูกกลิ้ง
สำหรับงานทดแทนทั่วไป สามารถเริ่มจากขนาด ตำแหน่ง ความแข็ง ผิวสำเร็จ และสภาวะใช้งานเดิมได้ ไม่จำเป็นต้องทำให้ซับซ้อนตั้งแต่ต้น
กรณีที่มีข้อกำหนดสูงต้องทบทวนแนวทางสูตรยาง การยึดติด การปรับสภาพผิว ความแม่นยำในการเจียร และสภาพการสัมผัสจริงอย่างละเอียดขึ้น โดยเฉพาะเมื่อรอยเดิมกลับหลังปรับหลายครั้งหรือหลังเปลี่ยนลูกกลิ้งด้วยชื่อวัสดุเดิม
หน้าที่เกี่ยวข้อง
- ลูกกลิ้งคลี่วัสดุ — สำหรับการคลี่ ลดรอยย่น และตรวจความเสถียรตามหน้ากว้าง
- ลูกกลิ้งควบคุมแรงตึง คุมแรงตึง —
- ลูกกลิ้งนำทาง บตำแหน่งที่เกี่ยวกับแรงตึงเสถียรและการเดินวัสดุอย่างควบคุม
- ลูกกลิ้งสำหรับงานแปรรูปฟิล์ม — สำหรับสายการผลิตฟิล์มบางที่ริ้วรอย ไฟฟ้าสถิต ความไวต่อพื้นผิว และความเสถียรของเส้นทางการพิมพ์มีความสำคัญ.
- ลูกกลิ้งสำหรับไลน์สลิตและรีไวน์ ลูกกลิ้งสำหรับไลน์สลิตและรีไวน์ — สำหรับรอยย่นก่อนรีไวน์ ปัญหาจุดสัมผัสในการม้วน และการก่อตัวของม้วน
การผลิตลูกกลิ้งสั่งทำและการควบคุมคุณภาพ
ลูกกลิ้งยางที่มีคุณภาพนั้นไม่ได้ขึ้นอยู่กับขนาดเพียงอย่างเดียว ทิศทางการผสมวัสดุ ความคงตัวของความแข็ง ความหนาของชั้นหุ้ม การตกแต่งพื้นผิว โครงสร้างของเพลา และความแม่นยำในการทำงาน ล้วนส่งผลต่อประสิทธิภาพของลูกกลิ้งในสายการผลิต.
Wolorin ให้บริการทั้งลูกกลิ้งทดแทนทั่วไปและโครงการลูกกลิ้งสั่งทำพิเศษที่ต้องการความแม่นยำสูง โดยมีกระบวนการผลิต การตรวจสอบ และการตรวจสอบคุณภาพที่จัดทำเป็นเอกสารให้ตรงตามข้อกำหนดของโครงการ คุณสามารถตรวจสอบขอบเขตการบริการ กระบวนการควบคุมคุณภาพ และประวัติบริษัทของเราได้ด้านล่าง.
ขอใบเสนอราคา
หากรอยย่นเกิดใกล้จุดสัมผัสลูกกลิ้ง หลังเปลี่ยนลูกกลิ้ง หลังการเจียรหรือหุ้มยางใหม่ หรือเกิดเฉพาะเมื่อความเร็ว แรงตึง แรงกด หรือความกว้างวัสดุเปลี่ยน ลูกกลิ้งนั้นควรถูกตรวจ
หากมีแบบ ขนาด รูปลูกกลิ้งเดิม หรือข้อกำหนดชัด สามารถส่งมาให้ Wolorin เพื่อใช้ในการผลิตสั่งทำ เสนอราคา หรือยืนยันการผลิต หากข้อมูลยังไม่ครบ ให้เริ่มจากตำแหน่งลูกกลิ้ง ชนิดวัสดุ รูปผิวลูกกลิ้งเดิม และอาการรอยย่นปัจจุบัน
ติดต่อเรา