Falten am Rand
Ob sich das Netz ausreichend über seine Breite ausbreitet

Spreizwalzen werden hauptsächlich im Spreizbereich von Anlagen zur kontinuierlichen Bahnverarbeitung eingesetzt. In manchen Produktionsstätten werden sie auch als Expanderwalzen oder Anti-Falten-Walzen bezeichnet, insbesondere wenn es darum geht, die Bahn in ihrer gesamten Breite zu öffnen und Falten vor dem nächsten Verarbeitungsschritt zu reduzieren.
Ihre Hauptfunktion besteht darin, die Materialbahn in ihrer Breite zu öffnen, bevor sie in die Schneid-, Aufwickel-, Beschichtungs-, Laminier-, Press- oder Abkantabschnitte gelangt, damit das Material in einem flacheren und stabileren Zustand in den nächsten Prozess gelangen kann.
Bei Folien, Schutzfolien, Trennfolien, Verpackungsfolien, Lithiumbatterie-Separatorfolien, Vliesstoffen, Papier, Geweben, Folien und flexiblen Verpackungsmaterialien kann der Ausbreitungseffekt direkten Einfluss auf Kantenfalten, Lufteinschlüsse, Ausbreitungsgleichmäßigkeit, Oberflächenbeschaffenheit und Wickelqualität haben.
Sie müssen noch nicht alle Angaben vollständig vorbereitet haben.
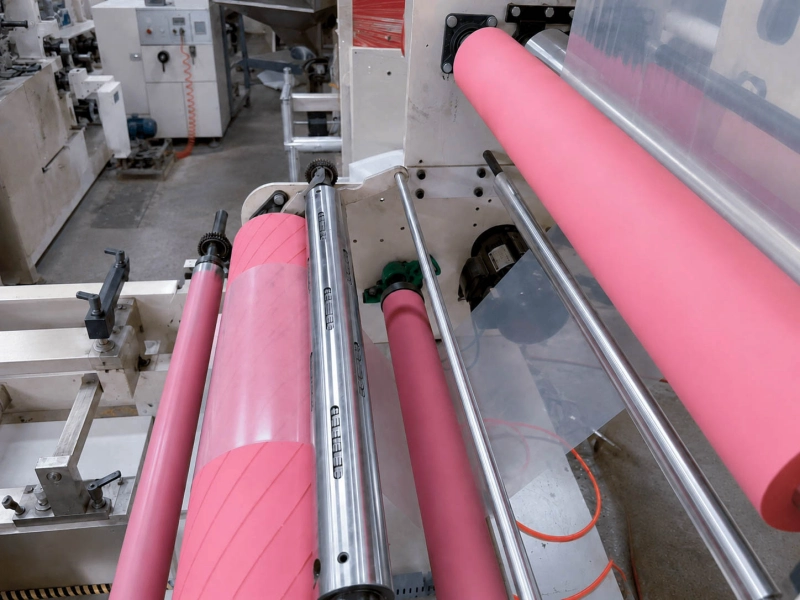
Spreizwalzen, Aufweitwalzen und Antifaltenwalzen werden eingesetzt, um das Öffnen und den Ablauf der Bahn vor dem nächsten Verarbeitungsschritt zu verbessern.
In vielen Produktionsstätten werden auch gebogene, gekrümmte und Bananenwalzen unter dieser Art der Bahnausbreitung bezeichnet. Diese Bezeichnungen beschreiben üblicherweise die Walzenstruktur. Durch einen gekrümmten Walzenkörper, den richtigen Umschlingungswinkel und die Einbaurichtung tragen sie dazu bei, dass sich die Bahn während des Betriebs über ihre gesamte Breite ausbreitet.
Für fortlaufende Webmaterialien wie Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und Wickelkontakt, Walzen für flexible Verpackungen oder Walzen für Längsschneide- und Wickelanlagen Ob Schutzfolie, Trennfolie, Verpackungsfolie, Vliesstoff, Papier, Gewebe oder Folie – das Material bleibt beim Transport nicht immer von selbst flach. Ist die Bahn breit, dünn, spannungsarm, schnell oder instabil vor dem Schneiden, Aufwickeln, Laminieren, Beschichten oder Pressen, können Falten an den Kanten, Wellen, Lufteinschlüsse oder ungleichmäßiges Ausbreiten entstehen.
Die Aufgabe einer Spreizerwalze besteht darin, die Bahn vor diesen wichtigen Prozessabschnitten in einen flacheren, offeneren und stabileren Zustand zu bringen, wodurch die Wahrscheinlichkeit verringert wird, dass Falten in die nächste Verarbeitungsposition übertragen werden.
| Feldsymptom | Was die Spreading-Position überprüfen sollte |
|---|---|
| Falten am Rand | Ob sich das Netz ausreichend über seine Breite ausbreitet |
| Lokale Wellen in einem weiten Netz | Ob die Spreizerstruktur, der Wickelwinkel und die Spannung aufeinander abgestimmt sind |
| Ungleichmäßiges Gewebe vor dem Schneiden oder Aufwickeln | Ob das Web vor dem Betreten des Schlüsselbereichs verbreitet werden muss |
| Luft, die zwischen Bahn und Walzenoberfläche eingeschlossen ist | Ob Rollenkontakt, Umschlingungswinkel und Oberflächenart geeignet sind |
| Ungleichmäßige Ausbreitung von links nach rechts | Ob die Bogenrichtung, der Installationswinkel und die Seitenspannung konsistent sind |
| Falten kehren nach der Ausbreitung zurück | Ob die Zugkraft nachgelagert, die Führung, der Kontakt beim Einpressen oder der Rückspulkontakt das Ergebnis ebenfalls beeinflussen |
Ob sich das Netz ausreichend über seine Breite ausbreitet
Ob die Spreizerstruktur, der Wickelwinkel und die Spannung aufeinander abgestimmt sind
Ob das Web vor dem Betreten des Schlüsselbereichs verbreitet werden muss
Ob Rollenkontakt, Umschlingungswinkel und Oberflächenart geeignet sind
Ob die Bogenrichtung, der Installationswinkel und die Seitenspannung konsistent sind
Ob die Zugkraft nachgelagert, die Führung, der Kontakt beim Einpressen oder der Rückspulkontakt das Ergebnis ebenfalls beeinflussen
In solchen Situationen sollte man in der Regel zuerst die Position des Spreaders überprüfen:
Vor dem Schneiden, wenn Kantenfalten, lokale Wellen oder ungleichmäßiger Bahneintritt die Schnittqualität beeinträchtigen.
Vor dem Aufwickeln, wenn die Bahn im Spannbereich akzeptabel aussieht, aber an der Wickelstelle ihre Form verliert
Vor dem Beschichten oder Laminieren muss die Bahn flacher und offener sein, um einen stabilen Kontakt zu gewährleisten.
Vor dem Glätten oder Bügeln einer Stelle, wenn eine Lauffalte wahrscheinlich zu einer Knickfalte wird
Auf breiten, dünnen oder weichen Geweben, die nicht von selbst flach bleiben
Auf Linien, wo sich das Netz über eine kurze Strecke öffnet, aber nicht bis zum nächsten Prozess ausgebreitet bleibt.
Der Nutzen des Spreizers ist in der Regel kurz vor dem nächsten kritischen Arbeitsgang am größten, nicht irgendwo in der Produktionslinie. Ist die Walze zu weit entfernt, kann sich die Bahn erholen, die Trennung verlieren oder wieder Falten werfen, bevor sie den Abschnitt erreicht, der tatsächlich Schutz benötigt.
Eine Streuwalze kann helfen, aber sie allein reicht nicht aus. Bevor man entscheidet, dass die Walzenkonstruktion das Hauptproblem ist, sollten folgende Punkte gemeinsam geprüft werden:
Wickelwinkel
Bogenrichtung und Montagerichtung
Einfahrtsspanne und Ausfahrtsspanne
Bahnspannungszustand
Walzenausrichtung in der Nähe
Ob das Netz bereits vor Erreichen dieser Position in Bewegung ist
Ob es sich dabei um nachgelagerte Quetsch-, Wickel- oder Kontaktbedingungen handelt, die das Problem in die Leitung zurückziehen, ist unklar.
Dies ist wichtig, da viele Ausbreitungsprobleme komplexe Probleme darstellen. Die Walzenstruktur, der Bahnverlauf und die Laufbedingungen müssen oft gemeinsam betrachtet werden.
Wenn das Hauptproblem bereits mit Web-Wanderung oder Instabilität der Randposition zusammenhängt, kann eine damit verbundene Überprüfung auch Folgendes umfassen: Führungswalzen. Wenn sich das Ergebnis stark mit der Geschwindigkeit, der Spannungseinstellung oder dem Rollenaufbau ändert, Bahnspannungswalzen Möglicherweise müssen sie auch gemeinsam überprüft werden.
Spreizwalzen, Bogenwalzen und Bananenwalzen haben alle das gleiche Grundziel: die Bahn während des Laufs über ihre gesamte Breite auszubreiten.
In terms of naming, spreader roller is more of a functional term, emphasizing spreading, expanding, and wrinkle reduction. Bowed roller and banana roller are more structural terms, usually referring to curved or banana-shaped spreader roller designs.
Sie funktionieren üblicherweise durch eine Kombination aus gekrümmter Struktur, Umschlingungswinkel, Biegerichtung, Ein- und Austrittsweite sowie Walzenoberflächenkontakt. Bei einer Spreizerwalze ist die Walzenform nur ein Teil des Ergebnisses. Bahnspannung, Einbaurichtung, Umschlingungswinkel und die Position benachbarter Führungswalzen können die endgültige Spreizerleistung ebenfalls beeinflussen.
Zu den häufigsten Einflussfaktoren gehören:
Die Durchbiegung beeinflusst die Querspreizkraft
Der Wickelwinkel beeinflusst, wie fest die Bahn die Walzenoberfläche berührt.
Die Bogenrichtung beeinflusst, ob sich das Gewebe gleichmäßig von links nach rechts ausbreitet.
Ein- und Austrittsspanne beeinflussen die Bahnstabilität beim Ein- und Austritt aus der Spreizerwalze.
Oberflächenmaterial und Härte beeinflussen sowohl die Ausbreitungsleistung als auch den Oberflächenschutz.
Eine Spreizwalze sollte nicht allein anhand ihres Durchmessers und ihrer Walzenbreite beurteilt werden. In realen Projekten sind diese Punkte in der Regel wichtiger als eine einfache Größenangabe:
Breitere Gewebe weisen eher Randfalten, lokale Wellen oder eine instabile Ausbreitung über die Breite auf.
Beeinflusst die Stärke der internetübergreifenden Verbreitungsaktion.
Beeinflusst, wie fest die Bahn die Walzenoberfläche berührt.
Beeinflusst die Ausbreitungsrichtung und die Gleichmäßigkeit in der Links-Rechts-Richtung
Beeinflusst die Stabilität des Netzes vor und nach der Spreizerposition
Beeinflusst die Laufstabilität, das dynamische Verhalten und die Empfindlichkeit der Position gegenüber dem Zustand der Walze.
Beeinträchtigt die Kontaktstabilität und das Risiko von Dehnung oder Kantenverformung
Zu glatte Oberflächen können sich schwach ausbreiten, während raue Oberflächen empfindliche Materialien beschädigen können.
Folien, Papier, Vliesstoffe, Trennfolien oder beschichtete Materialien können jeweils eine unterschiedliche Prüfpriorität erfordern.
Bei der eigentlichen Qualitätskontrolle sollten diese Punkte zusammen mit der tatsächlichen Faltenposition, dem nachfolgenden Abschnitt und der Frage, ob sich das Problem vor dem Schneiden, Aufwickeln, Laminieren oder einem anderen Kontaktpunkt verschlimmert, überprüft werden.
Bei Austauschprojekten reichen oft die Größe der alten Walze, Fotos vom Einsatzort und die Einbauposition aus, um die erste Richtungsanalyse zu starten.
Unterschiedliche Spreizpositionen erfordern nicht immer die gleiche Walzenrichtung.
Üblicherweise wird die leichte Ausbreitung, die grundlegende Netzöffnung oder der Hilfskontakt überprüft, wenn keine stärkere Quernetzwirkung erforderlich ist.
Wird häufig verwendet, wenn der Pfad im Web vor dem nächsten Prozess eine klarere Verteilung über das gesamte Web hinweg erfordert.
Häufig wird es dann überprüft, wenn die Faltenreduzierung stärker sein muss oder wenn sich das Gewebe nicht gleichmäßig über seine gesamte Breite öffnen lässt.
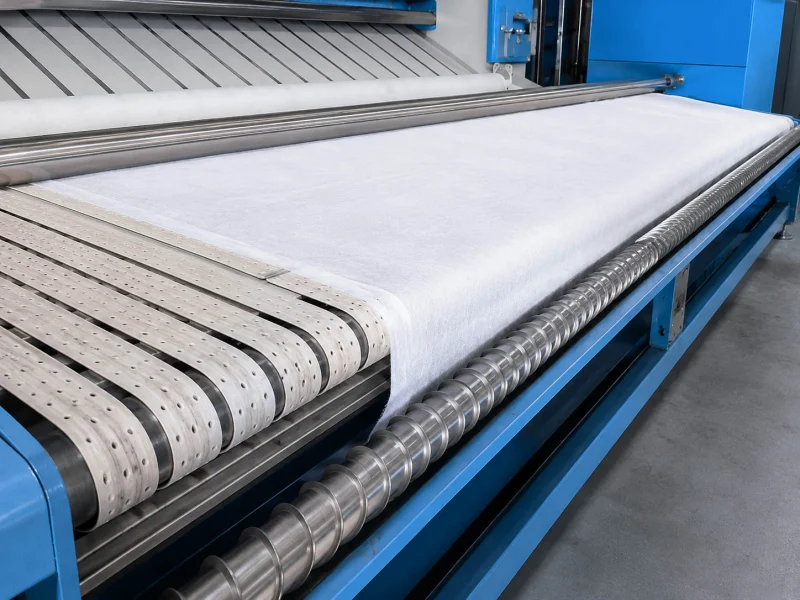
Besser geeignet, wenn die Linie mit unterschiedlichen Materialien, wechselnden Breiten oder Positionen arbeitet, die während der Überprüfung angepasst werden müssen.
Eine feine Textur, eine spezielle Oberfläche oder eine rutschfeste Ausrichtung können die Luftabfuhr und die Kontaktstabilität verbessern. Bei statisch empfindlichen Materialien kann eine entsprechende Überprüfung ebenfalls erforderlich sein. Antistatische / leitfähige Gummiwalzen. Für verschleißbedingte Bedingungen, Polyurethan-Gummiwalzen oder Festsilikonwalzen (HCR) kann je nach Kontaktanforderung ebenfalls relevant sein.
Die endgültige Ausrichtung der Konstruktion sollte weiterhin anhand der tatsächlichen Position und nicht allein anhand der Walzenbezeichnung bestätigt werden.
Das Web sieht auf der Spanne akzeptabel aus, aber Eine Falte erreicht immer noch die Spaltstelle.. In diesem Fall geht es nicht nur darum, ob ein Spreizer existiert, sondern auch darum, ob er nahe genug an der Spaltstelle liegt und ob der Spreizeffekt noch vorhanden ist, wenn das Gewebe dort ankommt.
Das Netz wird über eine kurze Distanz flacher, aber Randlockerung, lokale Wellen oder eingeschlossene Luftrückführung vor dem nächsten Prozess. Dies bedeutet in der Regel, dass es nicht nur um die “stärkere Spreitfähigkeit” geht, sondern auch um die Traktion, den Spannungsübergang oder die Vorgänge im nachgelagerten Bereich.
Wenn sich eine Seite besser öffnet als die andere, muss die Überprüfung oft die Biegerichtung, den Installationswinkel, die Spannweite, die Seitenspannung und die ob die Linie das Netz bereits vom Pfad abzieht.
Manchmal werden auf der Produktionslinie mittlerweile andere Materialien, Breiten, Geschwindigkeiten oder Spannungsbereiche verwendet als zuvor. Bei solchen Projekten reicht es nicht immer aus, die alte Walze einfach zu kopieren. Entscheidender ist die Frage, ob die ursprüngliche Laufrichtung noch mit den aktuellen Betriebsbedingungen übereinstimmt.
Eine Überprüfung der Anpassungs- oder Austauschmöglichkeiten lohnt sich in der Regel, wenn:
Die aktuelle Walze verbessert die Webstruktur nur vorübergehend, und die Falten kehren später zurück.
breites Material wird links/rechts ungleichmäßig geöffnet
Die Walzenoberfläche ist abgenutzt, verglast, verhärtet, beschädigt oder stellenweise verformt.
Das Ausbreitungsverhalten verschlechtert sich, wenn sich Material-, Breiten-, Geschwindigkeits- oder Spannungsbedingungen ändern.
Die Originalzeichnung ist nicht verwendbar, die neue Walze muss anhand der alten oder anhand der Abmessungen vor Ort erstellt werden.
Eine herkömmliche, gummierte Walze reicht nicht mehr aus, und eine gebogene oder bananenförmige Walzenform muss überprüft werden.
Dieselbe Falte tritt im nächsten Abschnitt immer wieder auf und beeinträchtigt das Schneiden, Aufwickeln, Laminieren oder eine andere nachgelagerte Position.
Bei diesen Projekten geht es nicht nur darum, die alte Walze zu kopieren. Viel wichtiger ist die Frage, ob die aktuelle Ausrichtung der Konstruktion noch den Betriebsbedingungen entspricht.
Wird häufig dort getestet, wo Verschleißfestigkeit und Langlebigkeit wichtig sind.
Festsilikonwalzen (HCR)Häufig geprüft dort, wo Oberflächenschutz und kontrollierter Kontakt wichtig sind.
Antistatische / leitfähige GummiwalzenNützlich für statisch empfindliche Materialien oder sauberere Betriebsbedingungen.
NBR-/NitrilkautschukwalzenNützlich dort, wo die allgemeine industrielle Gummibeschichtung noch Teil der Überprüfung ist.
Walzen für die Folienverarbeitung — Oberflächenmarkierungen, Statik, Spannung, Längsschneiden und WickelkontaktFür eine umfassendere Betrachtung des Transports dünner Bahnen, der Ausbreitung und der Stabilität stromabwärts.
Walzen für flexible VerpackungenFür die Verarbeitung von Bahnmaterialien beim Drucken, Laminieren, Schneiden und Aufwickeln.
Walzen für Längsschneide- und WickelanlagenWenn die Spreizqualität die Wickelqualität beeinträchtigt.
Walzen für Lithiumbatterie-ProduktionslinienFür Trennlinien und andere sensible Bahnpositionen.
Walzen für die VliesstoffverarbeitungFür weichere Spinnweben, bei denen Luft, Ausbreitung und Oberflächenbeschaffenheit eine Rolle spielen.
FührungswalzenWenn auch Web-Wanderung und Edge-Instabilität Teil des Problems sind.
BahnspannungswalzenWenn sich das Ausbreitungsergebnis mit dem Spannungszustand oder dem Walzenaufbau ändert.
Eine zuverlässige Gummiwalze hängt von mehr als nur passenden Abmessungen ab. Mischungsrezeptur, Härtestabilität, Bezugsdicke, Oberflächengüte, Wellenkonstruktion und Laufgenauigkeit beeinflussen, wie sich die Walze in Ihrer Anlage verhält.
Wolorin unterstützt sowohl normale Ersatzwalzenprojekte als auch anspruchsvollere kundenspezifische industrielle Gummiwalzenprojekte. Dafür stehen etablierte Fertigungserfahrung, Produktions- und Prüfmittel, verfügbare Zertifikate sowie dokumentierte Qualitätsprüfungen zur Verfügung. Unser System für Gummimischungen kann an unterschiedliche Betriebsanforderungen angepasst werden.
Vor der Auslieferung können projektbezogen wichtige Punkte wie Bezugshärte, Wellendetails, Oberflächenzustand und Laufgenauigkeit geprüft werden.
Weitere Informationen zu unserem Fertigungsumfang, unserer Qualitätskontrolle und unserem Unternehmenshintergrund finden Sie auf den folgenden Seiten.
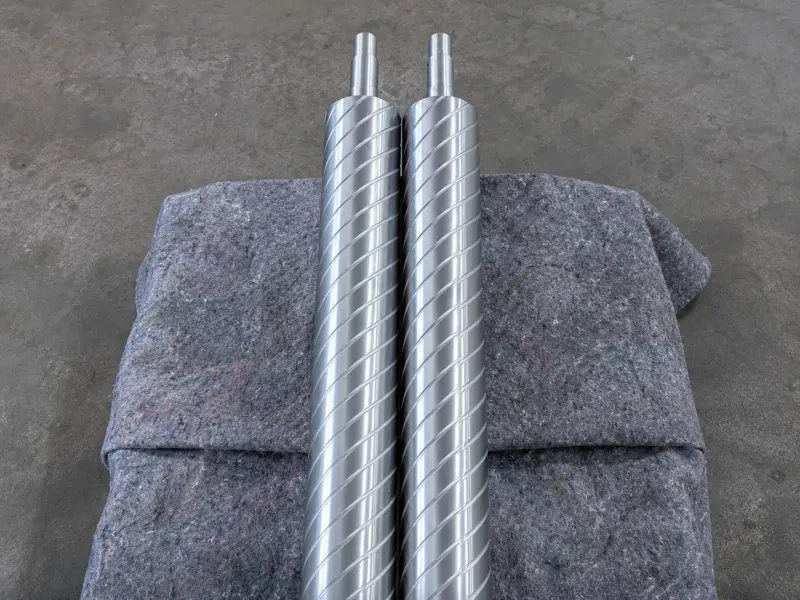
In vielen Produktionsstätten werden sie innerhalb der gleichen Art von Ausbreitungsposition diskutiert.
Genauer gesagt sind Spreizwalzen, Expansionswalzen und Anti-Falten-Walzen funktionalere Bezeichnungen. Gebogene Walzen, Kurvenwalzen und Bananenwalzen hingegen sind eher strukturelle Bezeichnungen. Sie werden häufig eingesetzt, um die Bahn in ihrer Breite besser auszubreiten, Falten an den Rändern zu reduzieren und die Gleichmäßigkeit des Ausbreitens zu verbessern.
Eine Spreizerwalze dient hauptsächlich der Bahnverteilung, der Faltenreduzierung und der Querbahnausdehnung.
Eine Führungsrolle dient hauptsächlich der Bahnführung, der Stabilität der Kantenposition und der Bahnverfolgung.
Sie eignen sich besser für Positionen, die eine Querbahnausbreitung, eine Reduzierung von Kantenfalten oder eine Breitbahnausdehnung erfordern.
Wenn das Material breit, dünn oder spannungsarm ist oder eine herkömmliche gummierte Walze keine stabile Verteilung gewährleistet, lohnt es sich, diese Konstruktionsart in Betracht zu ziehen.
Ja.
Sie können zunächst Fotos der alten Walze, des Außendurchmessers, der LaufBallenlänge, der Abmessungen am Wellenende, der Einbauposition, des Materials und des aktuellen Problems bereitstellen. Falls eine alte Walze oder ein Muster vorhanden ist, kann dieses zur Bestätigung des Austauschplans verwendet werden.
Wenn Sie eine vorhandene Spreizerwalze, Bogenwalze oder Bananenwalze ersetzen müssen oder wenn Ihre Leitung Kantenfalten, Lufteinschlüsse, ungleichmäßige Verteilung oder nach dem Spreizen wiederkehrende Falten aufweist, können Sie uns die vorhandenen Walzenparameter, Fotos oder Zeichnungen zusenden.
Wolorin kann anhand der Walzenposition, des Materialtyps, der Bahnbreite, der Liniengeschwindigkeit und des aktuellen Problems das geeignete Gummibeschichtungsmaterial, die Härte, die Oberfläche und die Strukturrichtung bestimmen.