
Gummibezüge für Sperrholz-Leimauftragswalzen: Was ist anzugeben?
Der Austausch einer gummierten Walze in einer Sperrholz-Leimauftragsmaschine ist in der Regel unkompliziert, wenn die ursprüngliche Walze zuverlässig gearbeitet hat und ihre Spezifikationen verfügbar sind. Bleiben Klebstoff, Furnierbreite und Betriebsbedingungen unverändert, kann ein Angebot auf Grundlage der ursprünglichen Abmessungen und des Rillenprofils angefordert werden.
Zuerst ist zu klären, ob eine Auftragswalze oder eine gummierte Dosierwalze benötigt wird. Konstruktion und Oberflächenanforderungen können sich unterscheiden.
Ein Wechsel des Klebstoffs, verschlissene Rillen oder eine neue Furnierbreite können vor der Bestellung eine genauere Prüfung erforderlich machen. Die ursprüngliche Zeichnung ist die bevorzugte Referenz. Ist sie nicht verfügbar, können die alte Walze, ihr Typenschild und Fotos helfen, die Anforderungen an den Ersatz festzulegen.
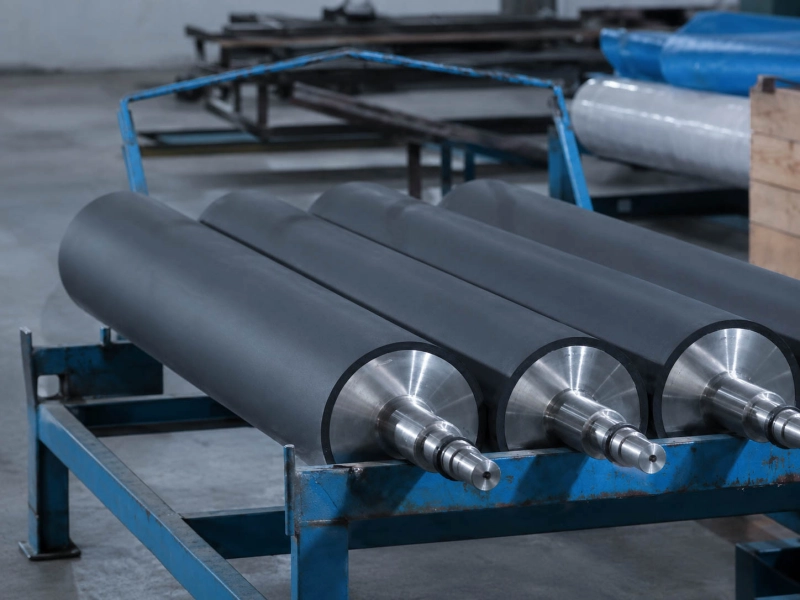
Auftrags- und Dosierwalze eindeutig unterscheiden
Die Auftragswalze bringt den Klebstoff auf das Furnier. Die Dosierwalze regelt die Klebstoffmenge, die der Auftragswalze zugeführt wird. Ihre Konstruktionen sind getrennt zu prüfen.
Beispielsweise verwendet die wasserbasierte Leimauftragsmaschine GS von OMMA in ihrer Standardausführung gerillte gummierte Auftragswalzen und hartgummierte Dosierwalzen.
Beim HGS-Heißklebermodell kommen standardmäßig gerillte gummierte Auftragswalzen zusammen mit verchromten Dosierwalzen zum Einsatz.
Die tatsächliche Maschinenkonstruktion bestimmt, welches Bauteil als gummierter Ersatz bestellt werden kann.
Bei einer Auftragswalze bilden Gummibezug und Rillenprofil einen Teil der Klebstoffübertragungsfläche. Diese Anforderungen stehen im Zusammenhang mit Übertragungswalzen.
Ist die ursprüngliche Dosierwalze gummiert, sind ihre Härte und Oberflächenkonstruktion für den Kontakt mit der Auftragswalze relevant. Die entsprechende Funktion finden Sie unter Dosierwalzen.
Bei einseitig arbeitenden Maschinen muss das aktive Walzenpaar eindeutig identifiziert werden. Bei doppelseitigen Maschinen sind obere und untere Walzen getrennt zu bestätigen, insbesondere wenn ihre Spezifikationen voneinander abweichen.
Maschinenmodell, ursprüngliches Walzenetikett oder Baugruppenzeichnung können helfen, das richtige Bauteil zu bestimmen. Bei der Ersatzanfrage muss die ursprüngliche Konstruktion eindeutig bleiben.
Das ursprüngliche Rillenprofil verwenden, nicht die verschlissene Form
Das Rillenprofil einer Auftragswalze beeinflusst, wie Klebstoff über ihre Oberfläche aufgenommen und dem Furnier zugeführt wird.
Für einen erfolgreichen Ersatz dienen ursprüngliches Rillenprofil, Teilung, Tiefe, Richtung und gerillte Arbeitslänge als Fertigungsreferenz.
Das Problem besteht darin, dass eine alte Walze ihre ursprüngliche Geometrie möglicherweise nicht mehr erkennen lässt.
Angetrockneter Klebstoff kann die Rillen ausfüllen. Reinigen Sie die Walze nach dem dafür vorgesehenen Verfahren, bevor ihr Zustand beurteilt wird.
Mechanischer Verschleiß zeigt andere Merkmale. Rillenkanten können sich abrunden und der Arbeitsbereich kann einen Teil seiner ursprünglichen Rillentiefe verlieren.
Würde eine neue Walze anhand dieser verschlissenen Maße gefertigt, könnte das bereits verschlechterte Profil reproduziert werden.
Vergleichen Sie den Arbeitsbereich mit weniger beanspruchten Abschnitten derselben Walze. Der Unterschied kann Verschleiß sichtbar machen; die ursprünglichen Rillenabmessungen müssen dennoch bestätigt werden.
Bei speziellen OEM-Profilen sind die ursprüngliche Zeichnung, die Rillenspezifikation oder ein nachweislich korrektes Muster zu verwenden. Fotos können helfen, das Muster zu identifizieren, reichen aber möglicherweise nicht aus, um die exakten Abmessungen festzulegen.
Ein anderer Klebstoff kann eine Überprüfung des Rillenprofils rechtfertigen. Eine Änderung sollte auf den tatsächlichen Klebstoff- und Anwendungsanforderungen beruhen.
Hat das ursprüngliche Profil unter unveränderten Bedingungen zuverlässig funktioniert, sollte es beibehalten werden.
Arbeitsbreite vor dem Ersatz einer verschlissenen Walze prüfen
Eine breite Leimauftragsmaschine kann den größten Teil ihrer Einsatzzeit mit schmalerem Furnier arbeiten.
Zeigt die alte Walze ein deutliches Verschleißband, vergleichen Sie dessen Position mit der während der Produktion verwendeten Furnierbreite.
Hat ein Werk beispielsweise mehrere Jahre lang schmales Furnier verarbeitet, kann der mittlere Bereich der Auftragswalze stärkeren Rillenverschleiß zeigen als die Bereiche nahe den Enden.
Soll künftig breiteres Furnier verarbeitet werden, kann der neue Arbeitsbereich Abschnitte mit deutlich unterschiedlichen Oberflächenzuständen einschließen.
Vergleichen Sie den Rillenzustand über die gesamte gereinigte Ballenlänge. Dokumentieren Sie die bisherige und die künftig geplante Furnierbreite sowie die Position sichtbarer Verschleißzonen.
Ein Verschleißband, das mit den bisherigen Furnierkanten übereinstimmt, ist ein nützlicher Hinweis. Der Kontakt mit der Gegenwalze und andere Betriebsbedingungen können das Verschleißbild jedoch ebenfalls beeinflussen.
Für den Ersatz ist zu bestätigen, dass die spezifizierte Arbeitsfläche und die gerillte Länge zur neuen Furnierbreite passen.
Bei doppelseitigen Maschinen sind obere und untere Walze einzeln zu prüfen. Ihre Verschleißbilder können unterschiedlich sein.
Hat die Maschine einen ungleichmäßigen Leimauftrag entwickelt, sind sichtbar verschlissene Rillen oder ein beschädigter Bezug ein Grund, die Walze näher zu prüfen. Furnierzustand, Maschinenausrichtung und Betriebseinstellungen müssen vom Produktionsteam weiterhin separat untersucht werden.
Wann sollte die Gummispezifikation geändert werden?
Die ursprüngliche Gummimischung und Härte sind sinnvolle Referenzen, wenn die Walze mit dem vorhandenen Klebstoff und den bisherigen Reinigungsbedingungen zuverlässig gearbeitet hat.
Eine neue Klebstoffformulierung erfordert mehr Aufmerksamkeit.
Auch wenn zwei Klebstoffe beide als wasserbasiert beschrieben werden, können sich ihre Formulierungen unterscheiden. Ein Wechsel der Reinigungsflüssigkeit kann den Bezug ebenfalls anderen Chemikalien aussetzen.
Prüfen Sie den Zustand des alten Gummis nach der Änderung.
Quellung, Erweichung, Rissbildung oder ungewöhnliche Oberflächenverschlechterung liefern Hinweise dafür, die Gummimischung zu überprüfen. Dokumentieren Sie, wann die Änderung erfolgt ist und ob der Schaden erst danach auftrat.
Die Härte wird relevant, wenn sich die Kontaktanforderungen der Walze ändern.
Ein weicherer Bezug verformt sich unter gleichen Kontaktbedingungen im Allgemeinen stärker, ein härterer weniger. Bei einer Auftragswalze kann dies den Kontakt mit dem Furnier verändern. Bei einer gummierten Dosierwalze kann sich dadurch der Kontaktzustand zur Auftragswalze ändern.
Hat die bisherige Härte zuverlässig funktioniert, bleibt sie eine sinnvolle Referenz.
Rechtfertigen neuer Klebstoff, geänderte Kontaktanforderungen oder ein dokumentierter Walzenschaden eine Anpassung, sollten Gummimischung und Härte gegen diese Bedingungen geprüft werden. Die Ersatzrichtung muss vor Abschluss der Spezifikation bestätigt werden.
Abmessungen und ursprüngliche Spezifikationen bestätigen
Für eine komplette neue Walze ist die ursprüngliche Zeichnung die bevorzugte Fertigungsreferenz.
Benötigt werden unter anderem Außendurchmesser, Ballenlänge, Gesamtlänge, Wellenzapfen, Lagersitze und Details der Antriebsseite.
Bei einer gerillten Auftragswalze müssen zusätzlich Rillenspezifikation und gerillte Arbeitslänge angegeben werden.
Vorsicht bei der Vermessung stark verschlissener Walzen: Der aktuelle Außendurchmesser und die verbleibende Rillentiefe können vom ursprünglichen Design abweichen.
Verwenden Sie nach Möglichkeit bestätigte Originalabmessungen.
Soll ein vorhandener Kern neugummiert werden, müssen dessen Zustand und Abmessungen zuerst bestätigt werden. Bei einer kompletten Ersatzwalze sind Kern- und Wellenendkonstruktion gegen die Einbauanforderungen zu prüfen.
Kann die ursprüngliche Spezifikation wiederverwendet werden?
| Ursprüngliche Spezifikation übernehmen | Vor der Bestellung überprüfen |
|---|---|
| Wann: Die ursprüngliche Walze hat zuverlässig gearbeitet. Klebstoff, Furnierbreite und Betriebsbedingungen bleiben unverändert. | Wann: Klebstoff oder Furnierbreite haben sich geändert, Rillen sind verschlissen oder es ist ungewöhnlicher lokaler Verschleiß aufgetreten. |
| Nachweise: Originalzeichnung, Walzenetikett, bestätigte Abmessungen, Rillenspezifikation und Betriebsaufzeichnungen. | Nachweise: Fotos der alten Walze, Position des Verschleißes und Angaben zu den geänderten Bedingungen. |
| Nächster Schritt: Ersatzangebot anhand der bestätigten Spezifikationen anfordern. | Nächster Schritt: Betroffene Anforderungen an Bezug, Rillenprofil oder Abmessungen bestätigen, bevor der Ersatz endgültig spezifiziert wird. |
Verwandte Seiten
Gummierte Walzen für Aufnahme, Übertragung und Abgabe von Klebstoff.
Anforderungen an Walzen zur Regelung der Klebstoffzufuhr an Dosierpositionen.
Senden Sie Wolorin Ihre Zeichnungen, Abmessungen oder bestätigten Spezifikationen für kundenspezifische Fertigung und Angebot. Fehlen noch Angaben, beginnen Sie mit Fotos der alten Walze, ihrer Position, dem Klebstoffkontakt und dem walzenbezogenen Problem, das gelöst werden soll.