
合板用接着剤スプレッダーロールのゴム被覆:指定すべき項目
接着剤、単板幅、使用条件が変わっていなければ、元の寸法と溝設計を基準に見積りを依頼できます。
まず、必要なのがアプリケーターロールなのか、ゴム被覆された計量ロールなのかを確認します。両者では構造と表面要件が異なる場合があります。
接着剤の変更、溝の摩耗、新しい単板幅への変更がある場合は、発注前に追加確認が必要になることがあります。元図面が最も有効な基準です。図面がない場合は、旧ロール、銘板、写真から交換要件を確認できます。
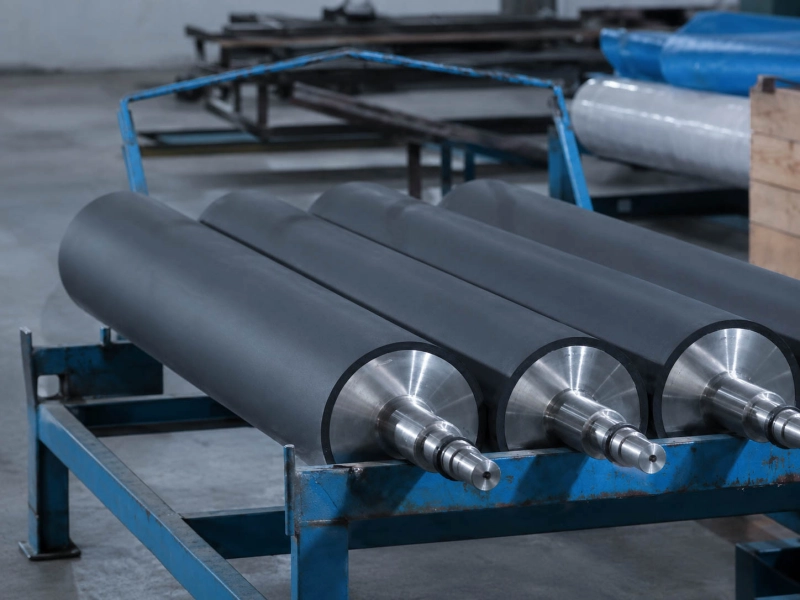
アプリケーターと計量ロールを正しく識別する
アプリケーターは接着剤を単板へ運びます。計量ロールはアプリケーターへ供給される接着剤量を制御します。両者の構造は分けて確認する必要があります。
例えば、OMMAのGS水系接着剤スプレッダーは、標準構成で溝付きゴム被覆アプリケーターロールと硬質ゴム被覆計量ロールを使用します。
HGSホットメルトモデルでは、標準で溝付きゴム被覆アプリケーターとクロムめっきされたドージングロールを使用します。
実際の機械構造によって、どの部品をゴム被覆交換品として発注できるかが決まります。
アプリケーターでは、被覆と溝パターンが接着剤転写表面の一部を構成します。これらの要件は 転写ローラー.
元の計量ロールがゴム被覆の場合、その硬度と表面構造はアプリケーターとの接触に関係します。対応する機能は 計量ローラー.
片面式の機械では、実際に使用するロール対を識別する必要があります。両面式では、特に上下ロールの仕様が異なる場合、それぞれを別々に確認します。
機械型式、元ロールのラベル、組立図は正しい部品の特定に役立ちます。交換問い合わせでは、元の構造を明確にしてください。
摩耗した形状ではなく、元の溝設計を使う
アプリケーターロールの溝パターンは、接着剤がロール表面に保持され、単板へ供給される状態に影響します。
交換品を適切に製作するには、元の溝形状、ピッチ、深さ、方向、溝加工された作業長さが製作基準になります。
問題は、古いロールでは元の形状がそのまま残っていないことです。
乾燥した接着剤が溝を埋めている場合があります。状態を評価する前に、規定の方法でロールを洗浄してください。
機械的摩耗は別の痕跡を残します。溝のエッジが丸くなり、作業部では元の溝深さが失われることがあります。
この摩耗した寸法をそのまま使って新しいロールを製作すると、劣化した形状まで再現してしまう可能性があります。
実際の作業部と、同じロールの使用量が少ない部分を比較します。その差から摩耗を確認できますが、元の溝寸法は別途確認が必要です。
特殊なOEM溝パターンでは、元図面、溝仕様、または正しいことが確認されたサンプルを使用します。写真はパターンの識別には役立ちますが、正確な寸法を決めるには不十分な場合があります。
接着剤が変わった場合は、溝設計の見直しが必要になることがあります。その変更は、実際の接着剤と塗布要件に基づいて判断します。
元のパターンが同じ条件で良好に機能しているなら、その仕様を維持します。
摩耗ロールを交換する前に作業幅を確認する
幅広の接着剤スプレッダーでも、実際には長期間にわたり狭い単板を処理している場合があります。
旧ロールに明確な摩耗帯がある場合は、その位置を生産時の単板幅と比較します。
例えば、数年間にわたり狭幅単板を加工してきた工場では、アプリケーター中央部の溝摩耗が端部より大きくなっている場合があります。
今後より幅広い単板を加工する予定なら、新しい作業範囲には表面状態が大きく異なる領域が含まれる可能性があります。
洗浄後のロール面全体で溝状態を比較してください。以前の単板幅、今後の予定幅、目に見える摩耗位置を記録します。
以前の単板端に一致する摩耗帯は有用な証拠ですが、相手ロールとの接触やその他の使用条件も摩耗パターンに影響します。
交換品では、指定した作業面と溝加工長さが新しい単板幅に合っていることを確認します。
両面式設備では、上ロールと下ロールを個別に確認します。摩耗パターンが異なる場合があります。
機械で塗布ムラが発生している場合、目に見える溝摩耗や被覆損傷はロールを見直す理由になります。ただし、単板状態、機械のアライメント、運転設定は生産側で別途確認する必要があります。
ゴム被覆仕様を変更すべき場合
既存の接着剤と洗浄条件でロールが良好に使用されてきた場合、元のゴム配合と硬度は有効な基準です。
新しい接着剤配合へ変更した場合は、より詳しい確認が必要です。
どちらも「水系」と呼ばれる接着剤でも、配合は異なることがあります。洗浄液が変われば、被覆が接触する薬品も変わる可能性があります。
変更後の旧ゴム状態を確認します。
膨潤、軟化、亀裂、通常とは異なる表面劣化が見られる場合は、配合を見直す根拠になります。変更時期と、その後に損傷が発生したかを記録してください。
ロールの接触要件が変わる場合は、硬度も重要です。
一般に、同じ接触条件では柔らかい被覆ほど変形量が大きく、硬い被覆ほど小さくなります。アプリケーターでは、これが単板との接触状態を変えることがあります。ゴム被覆計量ロールでは、アプリケーターとの接触状態が変わる可能性があります。
従来の性能に問題がなかった場合、元の硬度は合理的な基準です。
新しい接着剤、接触条件、または記録されたロール不良によって変更が必要な場合は、その条件に対して配合と硬度を見直します。仕様を確定する前に交換方向を確認してください。
寸法と元仕様を確認する
新しいロール一式を製作する場合、元図面が最も望ましい製作基準です。
必要寸法には、外径、面長、全長、軸ジャーナル、ベアリング座、駆動端部の詳細が含まれます。
溝付きアプリケーターでは、溝仕様と溝加工された作業長さも確認します。
大きく摩耗したロールを測定するときは注意が必要です。現在の外径や残っている溝深さは、元設計と異なる可能性があります。
確認済みの元寸法がある場合は、それを優先してください。
既存コアへ再被覆する場合は、まずコアの状態と寸法を確認します。ロール一式を交換する場合は、コア構造と軸端構造が取付要件に合っていることを確認します。
元仕様をそのまま再利用できるか
| 元仕様をそのまま使用 | 発注前に見直す |
|---|---|
| 条件: 元ロールが良好に機能し、接着剤、単板幅、使用条件が変わっていない | 条件: 接着剤または単板幅が変わった、溝が摩耗した、局所的な異常摩耗がある |
| 証拠: 元図面、ロールラベル、確認済み寸法、溝仕様、運転記録 | 証拠: 旧ロール写真、摩耗位置、変更された使用条件の詳細 |
| 次の手順: 確認済み仕様を使って交換見積りを依頼 | 次の手順: 交換仕様を確定する前に、影響を受ける被覆、溝、寸法要件を確認 |
図面、寸法、または確認済み仕様をWolorinへお送りください。特注製作と見積りに対応します。情報が不完全な場合は、旧ロール写真、ロール位置、接触する接着剤、現在解決したいロール関連問題から始めてください。