
Покрытия валов клеенаносящих машин для фанеры: что указывать
Замена резинового вала клеенаносящего станка для фанеры обычно не вызывает сложностей, если оригинальный вал работал исправно и его характеристики известны. Если клей, ширина шпона и условия эксплуатации не изменились, расчёт можно начинать с исходных размеров и конструкции канавок.
Сначала убедитесь, какой именно вал требуется: наносящий или дозирующий вал с резиновым покрытием. Их конструкция и требования к поверхности могут различаться.
Изменение клея, износ канавок или новая ширина шпона могут потребовать более детальной проверки перед заказом. Предпочтительным источником информации является исходный чертёж. Если его нет, старый вал, его маркировка и фотографии помогут установить требования к замене.
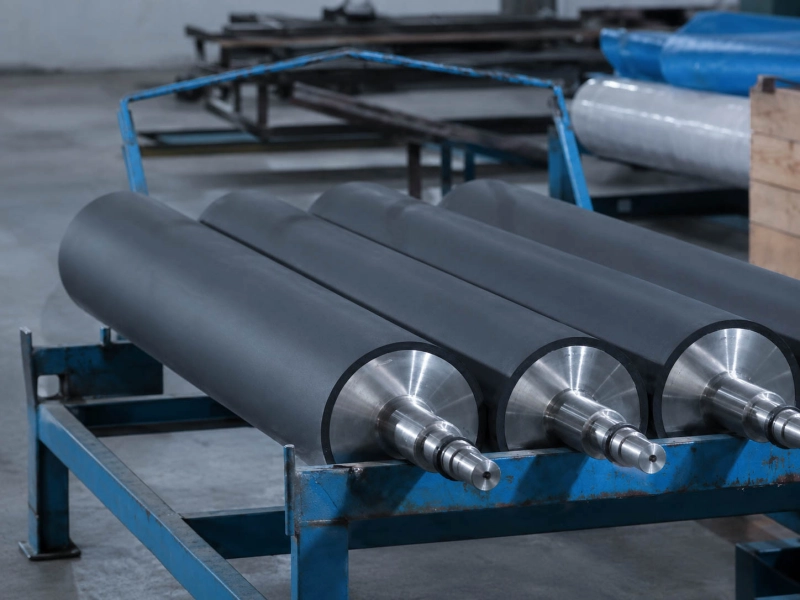
Идентификация наносящих и дозирующих валов
Наносящий вал переносит клей на шпон. Дозирующий вал контролирует количество клея, подаваемого на наносящий вал. Их конструкцию следует проверять отдельно.
Например, стандартная конфигурация клеенаносящего станка OMMA GS для клеев на водной основе использует рифлёные наносящие валы с резиновым покрытием и дозирующие валы с покрытием из твёрдой резины.
Модель HGS для термоклея в стандартной комплектации использует рифлёные наносящие валы с резиновым покрытием и хромированные дозирующие валы.
Конструкция самой машины определяет, какой компонент можно заказывать как вал с резиновым покрытием.
Для наносящего вала покрытие и рисунок канавок являются частью поверхности переноса клея. Эти требования относятся к функции «Передаточные валы». Передаточные валы.
Если исходный дозирующий вал имеет резиновую поверхность, его твёрдость и конструкция поверхности важны для контакта с наносящим валом. Соответствующая функция рассмотрена на странице «Дозирующие валы». Дозирующие валы.
На односторонних машинах нужно определить активную пару валов. На двухсторонних проверяйте верхний и нижний узлы отдельно, особенно если их характеристики различаются.
Модель машины, исходная маркировка вала или сборочный чертёж помогут определить правильную деталь. При подготовке запроса на замену важно точно сохранить исходную конструкцию.
Используйте исходную геометрию канавок, а не изношенную форму
Рисунок канавок на наносящем валу влияет на то, как клей распределяется по поверхности и переносится на шпон.
Для корректной замены исходные профиль канавок, шаг, глубина, направление и рабочая длина служат производственным ориентиром.
Проблема в том, что старый вал может уже не сохранять первоначальную геометрию.
Засохший клей может заполнять канавки. Перед оценкой износа очистите вал по установленной процедуре.
Физический износ выглядит иначе: кромки канавок могут скруглиться, а в рабочей зоне их глубина уменьшается.
Новый вал, изготовленный по таким изношенным размерам, воспроизведёт уже ухудшенную геометрию.
Сравните рабочую зону с менее используемыми участками того же вала. Разница поможет обнаружить износ, но точные исходные размеры канавок всё равно следует подтверждать по надёжному источнику.
Для специальных OEM-профилей используйте исходный чертёж, спецификацию канавок или заведомо правильный образец. Фотографии помогают идентифицировать рисунок, но не всегда позволяют задать его точные размеры.
Другой клей может потребовать пересмотра геометрии канавок. Такое изменение должно основываться на фактическом клее и требованиях к нанесению.
Если исходный рисунок хорошо работал при неизменных условиях, его следует сохранить.
Проверьте рабочую ширину перед заменой изношенного вала
Широкая клеенаносящая машина может большую часть времени работать с более узким шпоном.
Если на старом валу есть выраженная полоса износа, сравните её положение с шириной шпона, обычно используемой в производстве.
Например, если предприятие несколько лет обрабатывало узкий шпон, центральная часть наносящего вала может иметь более сильный износ канавок, чем участки у краёв.
Если теперь планируется более широкий шпон, новая рабочая зона может включать участки с заметно разным состоянием поверхности.
Сравните состояние канавок по всей очищенной поверхности. Запишите прежнюю и планируемую ширину шпона, а также положение видимого износа.
Полоса износа, совпадающая с краями прежней рабочей ширины, является полезным признаком, хотя на характер износа также могут влиять контакт с сопряжённым валом и другие рабочие условия.
Для замены убедитесь, что рабочая ширина и длина рифлёной зоны соответствуют новой ширине шпона.
На двухстороннем оборудовании проверяйте верхний и нижний валы отдельно: характер их износа может различаться.
Если на машине появилось неравномерное нанесение клея, видимый износ канавок или повреждение покрытия являются основанием проверить вал. Состояние шпона, выверку машины и рабочие настройки при этом нужно проверять отдельно.
Когда следует изменять спецификацию резинового покрытия
Исходная резиновая смесь и её твёрдость являются полезными ориентирами, если вал хорошо работал с существующим клеем и способом очистки.
Новая рецептура клея требует отдельной оценки.
Даже два клея на водной основе могут заметно различаться по составу. Замена моющего средства также может изменить химическое воздействие на покрытие.
Проверьте состояние старой резины после таких изменений.
Набухание, размягчение, растрескивание или необычная деградация поверхности указывают на необходимость пересмотреть резиновую смесь. Зафиксируйте, когда изменился клей или моющее средство и когда появилось повреждение.
Твёрдость важна и при изменении требований к контакту.
При одинаковой нагрузке более мягкое покрытие обычно деформируется сильнее, а более твёрдое — меньше. Для наносящего вала это влияет на контакт со шпоном. Для дозирующего вала с резиновым покрытием — на контакт с наносящим валом.
Если прежняя работа была удовлетворительной, исходная твёрдость остаётся разумной отправной точкой.
Если изменение клея, требований к контакту или документированный отказ вала действительно требует другой спецификации, резиновую смесь и твёрдость следует оценивать с учётом этих условий до утверждения производства.
Подтвердите размеры и исходные спецификации
Для нового вала в сборе предпочтительным производственным ориентиром является исходный чертёж.
Необходимые размеры включают готовый наружный диаметр, рабочую длину, общую длину, размеры шеек вала, посадочные места подшипников и параметры приводного конца.
Для рифлёного наносящего вала также должны быть определены геометрия канавок и длина рифлёной рабочей зоны.
Будьте осторожны при измерении сильно изношенного вала. Его текущий наружный диаметр и остаточная глубина канавок могут отличаться от исходной конструкции.
По возможности используйте подтверждённые исходные размеры.
Если проект предусматривает повторное нанесение покрытия на существующий сердечник, сначала проверьте его состояние и размеры. Для полностью нового вала подтвердите конструкцию сердечника и концов вала в соответствии с монтажными требованиями.
Можно ли повторно использовать исходную спецификацию
| Скопировать исходную спецификацию | Проверить перед заказом |
|---|---|
| Когда: исходный вал работал хорошо; клей, ширина шпона и условия эксплуатации не изменились. | Когда: изменились клей или ширина шпона, канавки изношены либо появился аномальный локальный износ. |
| Подтверждение: исходный чертёж, маркировка вала, подтверждённые размеры, спецификация канавок и эксплуатационные данные. | Подтверждение: фотографии старого вала, положение износа и сведения об изменившихся условиях. |
| Следующий шаг: запросить расчёт замены по подтверждённой спецификации. | Следующий шаг: до утверждения замены подтвердить затронутые требования к покрытию, канавкам или размерам. |
Связанные страницы
Валы с резиновым покрытием для захвата, переноса и отдачи клея.
Требования к валам, контролирующим количество клея в дозирующих узлах.
Отправьте Wolorin чертежи, размеры или подтверждённые спецификации для индивидуального изготовления и расчёта цены. Если данные неполные, начните с фотографий старого вала, его позиции, контактирующего клея и текущей проблемы, связанной с валом.