Stripping an Offset-Farbwalzen und Farbannahmeverlust

Auf einer Offset-Farbwalze kann ein trockenes Band entstehen, während der übrige Bereich weiterhin Farbe trägt. In anderen Fällen sieht die gesamte Walze beim Anfahren normal aus, später entwickelt sich ein schwaches Band und der Farbfilm beginnt aufzureißen. Nach der Reinigung kann sich der Zustand kurz erholen, nur damit derselbe Bereich erneut trockenläuft.

Beginnen Sie mit dem Muster. Prüfen Sie, ob der trockene Bereich an einer Position einer Walze bleibt, sich auf mehrere Walzen ausbreitet oder bereits laufenden Veränderungen im Produktionsprozess folgt. Feuchtmittel, Farbzustand, Verunreinigung und Temperatur verdienen Aufmerksamkeit, solange sich das Problem mit dem Prozess bewegt. Kehrt es dagegen wiederholt an denselben Abschnitt einer bestimmten Walze zurück, sollten Walzenoberfläche und Fertigspezifikation genauer betrachtet werden.

Im Offsetdruck bezeichnet Roller Stripping den Verlust einer stabilen Farbannahme auf einem Teil der Farbwalzenoberfläche. Gemeint ist nicht das Entfernen alter Farbe beim Waschen und auch nicht die separate Verwendung des Begriffs „Stripping“ in der Druckvorstufe.

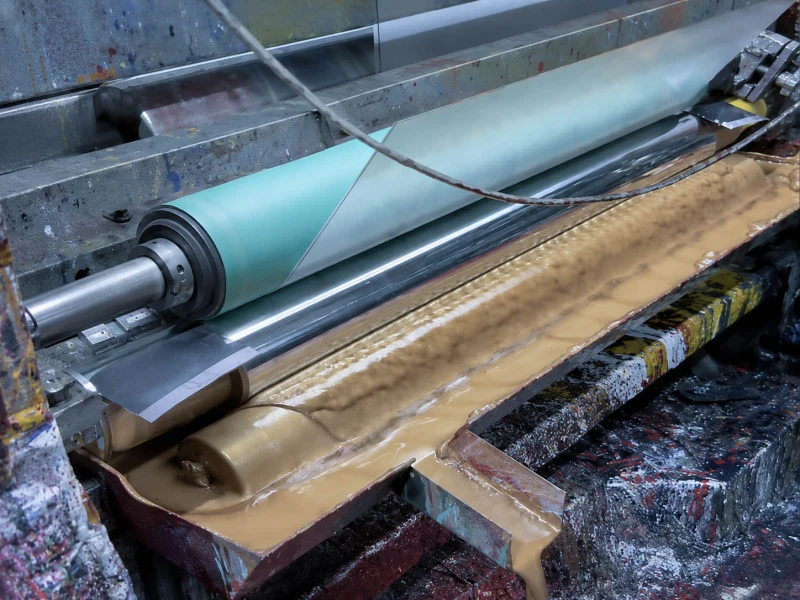
industrielles Transfer- und Beschichtungswalzenverfahren

Bleibt das trockene Band an derselben Stelle?

Ein festes Band lässt sich leichter verfolgen als die allgemeine Aussage „die Walze nimmt keine Farbe an“.

Dokumentieren Sie, an welcher Querposition der Walzenfläche das Band liegt und wie breit es ist. Kehrt es an ungefähr derselben Maschinenbreitenposition zurück, halten Sie auch fest, zu welcher Walze es gehört. Ein Band, das bei normalen Farb- oder Auftragswechseln auf derselben Walze bleibt, ist ein stärkerer Hinweis als ein schwacher Bereich, der im Farbwerk wandert.

Beginnen mehrere Walzen ungefähr gleichzeitig, Farbe schlecht anzunehmen, prüfen Sie, was diese Walzen gemeinsam haben. Zu viel Feuchtmittel, eine veränderte Farbe-Wasser-Wechselwirkung, Verschmutzung oder eine andere gemeinsame Betriebsbedingung gehören dann an den Anfang der Prüfung.

Intermittierende Übertragung erzeugt ein anderes Muster. Eine Walze kann beim Anfahren normal Farbe tragen und diese nach längerer Laufzeit verlieren. Wiederholt sich der Zeitpunkt von Lauf zu Lauf, dokumentieren Sie ihn. „Beginnt nach dem Warmlaufen“ ist wesentlich nützlicher als „strippt manchmal“.

Einen breiteren Überblick über gummierte Walzenpositionen in Drucklinien finden Sie unter Walzen für die Druckindustrie.

Welche Veränderungen treten auf, bevor die Farbannahme abreißt?

Normale Produktion liefert meist ausreichend Vergleichspunkte, ohne dass ein spezieller Test erzeugt werden muss. Eine neue Farbe, ein Farbwechsel, ein längerer Lauf, ein wärmeres Farbwerk, normale Reinigung oder eine bestehende Änderung im Feuchtzustand können bereits hilfreiche Evidenz liefern.

Was Sie sehen Womit vergleichen Fokus
Dasselbe trockene Band bleibt auf einer Walze. Bandposition, Breite, Reaktion auf Reinigung und lokale Walzenoberfläche. Lokale Verschmutzung oder dauerhafte Veränderung dieses Bezugsbereichs.
Mehrere Walzen verlieren ungefähr gleichzeitig Farbe. Feuchtzustand, Farbzustand und Zeitpunkt des Problembeginns. Farbe-Wasser-Wechselwirkung oder gemeinsame Bedingung des Walzenzugs.
Walze ist beim Start normal und strippt später. Laufzeit, verfügbare Walzentemperatur und Wiederholbarkeit des Zeitpunkts. Temperaturabhängiges Farbverhalten oder eine sich während des Laufs aufbauende Bedingung.
Reinigung stellt den Film wieder her, danach trocknet dieselbe Stelle erneut. Dauer der Erholung und genaue Rückkehrposition des Bands. Wiederkehrende Verschmutzung oder dauerhafte lokale Oberflächenänderung.
Problem beginnt nach Farb-, Farbton- oder Auftragswechsel. Vorheriger stabiler Auftrag und tatsächlich geänderte Bedingungen. Farbe, Feuchtmittel, Waschhistorie oder andere geänderte Prozessbedingung.

Tatsächliche Änderungen an Feuchtmittel, Druckmaschineneinstellungen oder Reinigungschemie müssen den Anforderungen von Druckmaschinenhersteller und Verbrauchsmittellieferant folgen.

Bewegt sich das Problem mit dem Feuchtzustand?

Offset-Farbwalzen arbeiten kontinuierlich in einem Farbe-Wasser-Gleichgewicht. Gelangt zu viel Feuchtmittel in das Farbwerk oder verändert Verschmutzung das Benetzungsverhalten einer Oberfläche, kann der Farbfilm instabil werden.

Calcium ist ein praktisches Beispiel. Calciumcarbonat aus Papier kann in das Feuchtsystem gelangen. Calcium- und Gummi-/Gum-Verunreinigungen können Farbwalzen hydrophiler machen, sodass Feuchtmittel leichter auf der Oberfläche verbleibt und Emulgierung sowie Roller Stripping begünstigt werden.

Auch andere Ablagerungen wie Seifen, Ton und papierbezogene Rückstände können den Zustand von Farbwalzen und Feuchtsystem beeinträchtigen. Eine Walze kann daher mechanisch intakt aussehen, während sich ihre Oberfläche nicht mehr so verhält wie im sauberen und stabilen Zustand.

Ein nützlicher Feldhinweis ist, ob sich der trockene Bereich bewegt oder verändert, wenn sich der Feuchtzustand während normaler Produktion verändert. Reagieren mehrere Walzen gemeinsam, bleiben Sie bei der gemeinsamen Prozessbedingung, bevor eine einzelne Walze als Ursache behandelt wird.

Tritt Stripping erst nach dem Warmlaufen auf?

Das Farbwerk erzeugt durch Walzenreibung Wärme. Die Viskosität von Offsetfarbe reagiert stark auf Temperatur, sodass sich ein Walzenzug, der kalt normal arbeitet, später im Lauf anders verhalten kann.

Eine veröffentlichte nützliche Größenordnung lautet, dass eine Änderung um 1°F die Viskosität von Offsetfarbe um etwa 3–4% verändern kann. Viskositätsänderungen beeinflussen auch Tack, Wasseraufnahme und anderes Maschinenverhalten. Diese Zahl ist Hintergrundinformation und weder Maschineneinstellung noch Akzeptanzgrenze.

Beginnt dasselbe schwache Band bei mehreren Aufträgen nach einer ähnlichen Laufzeit, dokumentieren Sie die Zeit und jede verfügbare Walzenoberflächentemperatur. Ist das Band bereits beim Start vorhanden und bleibt exakt an derselben Stelle, ist Temperatur ein schwächerer Hinweis.

Was verändert die Reinigung?

Reinigung ist nützlich, weil sie einen Vorher-Nachher-Vergleich ermöglicht. Der wichtigste Teil folgt, nachdem die Walze wieder Farbe trägt.

Stellt eine normal freigegebene Reinigung den vollständigen Farbfilm wieder her und erscheint der nächste trockene Bereich an einer anderen Stelle, mit anderer Breite oder nur bei einer bestimmten Farbe bzw. einem bestimmten Auftrag, bewegt sich das Problem weiterhin mit den Produktionsbedingungen.

Interessanter für die Walze ist eine andere Historie: Die Oberfläche sieht sauber aus, Farbübertragung kehrt zurück und kurze Zeit später öffnet sich der Film fast exakt an derselben Stelle erneut. Dokumentieren Sie, wie lange die Erholung anhält. Einige Minuten, eine Produktionsschicht und mehrere Tage beschreiben völlig unterschiedliches Verhalten.

Machen Sie aus dieser Beobachtung keine Abfolge immer aggressiverer Reinigungen. Das geeignete Waschmittel hängt von Farbsystem, Walzenbezug und Maschinenanforderungen ab; stärkere Chemie kann den Gummizustand selbst verändern.

Stripping oder verglaste Walze?

Verglasung und Stripping können an derselben Walze auftreten, hinterlassen jedoch unterschiedliche Hinweise.

Zu betrachten Roller Stripping Verglasung oder Ablagerungen
Farbfilm Farbe wird schwach, zieht sich zurück oder hinterlässt ein trockenes Band. Farbübertragung kann schlechter werden, die veränderte Walzenoberfläche ist aber meist leichter sichtbar.
Oberflächenbild Der abweisende Bereich kann relativ sauber aussehen. Oberfläche wirkt oft poliert, glänzend, beschichtet oder sichtbar verschmutzt.
Beste Evidenz Wo der trockene Bereich erscheint und ob er immer wieder dorthin zurückkehrt. Was sich auf der Oberfläche aufgebaut hat und wie schnell dieser Zustand zurückkehrt.

Eine verglaste oder verschmutzte Oberfläche kann schließlich selbst zu schlechter Farbannahme beitragen. Ist eine sichtbare Oberflächenschicht das Hauptsymptom, sollte diese Ablagerung separat diagnostiziert werden. Beim Stripping verfolgen Sie weiterhin Muster und Erholungsverhalten des trockenen Bands.

Wann sollten Sie die Walze selbst prüfen?

Die Walze wird zu einem stärkeren Hinweis, wenn die Evidenz immer an denselben Ort zurückführt: eine Walze, ein Abschnitt der Fläche, eine ähnliche Bandbreite und nur vorübergehende Erholung nach normaler Reinigung. Beginnt das Problem kurz nach Austausch, Schleifen oder Neugummierung, ist das ein weiterer Grund, mit dem vorherigen stabilen Walzenzustand zu vergleichen.

Betrachten Sie zuerst die gesamte Walzenfläche

Ein Nahfoto des trockenen Bereichs ist hilfreich, beginnen Sie aber mit der gesamten Arbeitsfläche. Lokale Unterschiede sind leichter erkennbar, wenn der betroffene Bereich direkt mit dem Gummi auf beiden Seiten verglichen werden kann.

Achten Sie auf lokales Polieren, ungewöhnliche Glätte, Klebrigkeit, Verhärtung, Quellung, feine Risse, eingebettete Verschmutzung oder ungleichmäßigen Verschleiß. Die Änderung muss optisch nicht dramatisch sein. Ein kleiner Unterschied, der exakt dem trockenen Band folgt, kann hilfreicher sein als eine größere Schadstelle an einer anderen Walzenposition.

Walzen, die einen kontrollierten Farb- oder Flüssigkeitsfilm aufnehmen und abgeben, hängen stark von einem gleichmäßigen Oberflächenverhalten ab. Der Zusammenhang zwischen Oberflächenzustand, Kontaktmedium und Übertragungsstabilität ist ebenfalls relevant für Übertragungswalzen.

Härte und Durchmesser mit einer stabilen alten Walze vergleichen

Wenn die vorherige Walze über einen langen Zeitraum zuverlässig lief, bewahren Sie ihre Messwerte und Fotos auf. Diese sind häufig hilfreicher als nur eine Nennzeichnung.

Härte beeinflusst, wie sich der Bezug im Kontakt zweier Walzen verformt und wie sich der Farbfilm zwischen ihren Oberflächen teilt. Der fertige Außendurchmesser beeinflusst die eingebaute Kontaktgeometrie. Ein Metallkern kann der Zeichnung entsprechen, während sich die fertige Walze aufgrund anderer Bezugshärte, anderen Durchmessers oder einer anderen Schleifoberfläche trotzdem anders verhält.

Detaillierte Walzeneinstellungen und Nip-Messungen gehören zum Verfahren des Druckmaschinenherstellers. Für ein Ersatzprojekt ist der praktische Vergleich, ob die neue Walze in den an dieser Position relevanten Maßen und Bezugseigenschaften der bekannten stabilen Walze entspricht.

Werkstoffrichtung erst prüfen, nachdem das Problem mit der Walze verknüpft ist

Offset-Farbwalzen kommen wiederholt mit Farbe, Feuchtmittel, Waschchemie und Wärme in Kontakt. Der fertige Bezug muss unter dieser Kombination stabil bleiben.

Druckwalzenhersteller verwenden unterschiedliche Mischungsfamilien für konventionellen, UV- und Mischbetrieb, weil die Kontaktchemie unterschiedlich ist. Deshalb ist der Name einer Gummifamilie allein keine gute Antwort auf ein Stripping-Problem.

Beginnen Sie mit Farbsystem, Waschchemie, Betriebstemperatur, Härte, Walzenposition und Historie der alten Walze.

Für ausgewählte Farb- und allgemeine industrielle Medienkontaktpositionen können NBR-/Nitrilkautschukwalzen eine zu prüfende Werkstoffrichtung sein. Wo die tatsächliche Position anspruchsvollere Wärme- oder Chemikalienbelastung sieht, können FKM-Gummiwalzen relevant sein.

Keiner der Werkstoffe sollte allein aufgrund des trockenen Bands gewählt werden. Hat die alte Walze gut funktioniert, sind ihre ursprüngliche Werkstoffrichtung und ihr Fertigzustand ein sinnvoller Ausgangspunkt. Ist sie wiederholt verhärtet, gequollen, klebrig geworden oder hat Oberflächenstabilität verloren, verdient die Ersatzmischung eine genauere Prüfung.

Was sollten Sie vor dem Walzenaustausch dokumentieren?

Eine kurze, konsistente Aufzeichnung reicht normalerweise aus. Für einen Walzenlieferanten muss keine vollständige Druckmaschinendiagnose erstellt werden.

  • Position und ungefähre Breite des trockenen Bands.
  • Genaue Walzenposition und ob benachbarte Walzen denselben Farbannahmeverlust zeigen.
  • Ob das Problem bereits beim Start vorhanden ist oder nach einer reproduzierbaren Laufzeit erscheint.
  • Farbtyp und ob das Problem nach einem Farb-, Farbton- oder Auftragswechsel begann.
  • Verfügbare Feuchtdaten und Walzenoberflächentemperatur ungefähr zu dem Zeitpunkt, an dem das Problem erscheint.
  • Was normale Reinigung verändert, wie lange die Verbesserung anhält und an welcher Stelle das trockene Band zurückkehrt.
  • Fotos der gesamten Arbeitsfläche und Nahaufnahmen der alten Walze, insbesondere des trockenen Bereichs und jeder sichtbaren Oberflächenänderung.
  • Aktueller Außendurchmesser, Härte sowie kürzliche Austausch-, Schleif- oder Neugummierungshistorie.

Für ein Walzenprojekt reichen diese Daten normalerweise aus, um zu entscheiden, ob ein unkomplizierter Ersatz der vorherigen stabilen Spezifikation folgen kann oder ob Bezugswerkstoff, Härte, Fertigdurchmesser oder Oberflächenzustand genauer bestätigt werden müssen.

Walzen für die Druckindustrie — Gummierte Walzenpositionen und Betriebsbedingungen in druckbezogenen Linien.

Übertragungswalzen — Oberflächen- und Kontaktanforderungen für kontrollierte Aufnahme und Übertragung von Farbe und anderen Prozessmedien.

NBR-/Nitrilkautschukwalzen — Eine Werkstoffrichtung für ausgewählte Farb- und allgemeine industrielle Medienkontaktpositionen.

FKM-Gummiwalzen — Eine Werkstoffrichtung, die bei Wärme oder anspruchsvollerer Chemikalienbelastung geprüft werden kann.

Wenn Sie Zeichnungen, Maße, ein Muster oder eine klare Walzenspezifikation haben, senden Sie diese direkt für kundenspezifische Fertigung, Angebot oder Produktionsbestätigung.

Sind die Angaben unvollständig, beginnen Sie mit Fotos der alten Walze, Grundmaßen, Walzenposition, Kontaktmedium und dem aktuellen walzenbezogenen Problem.