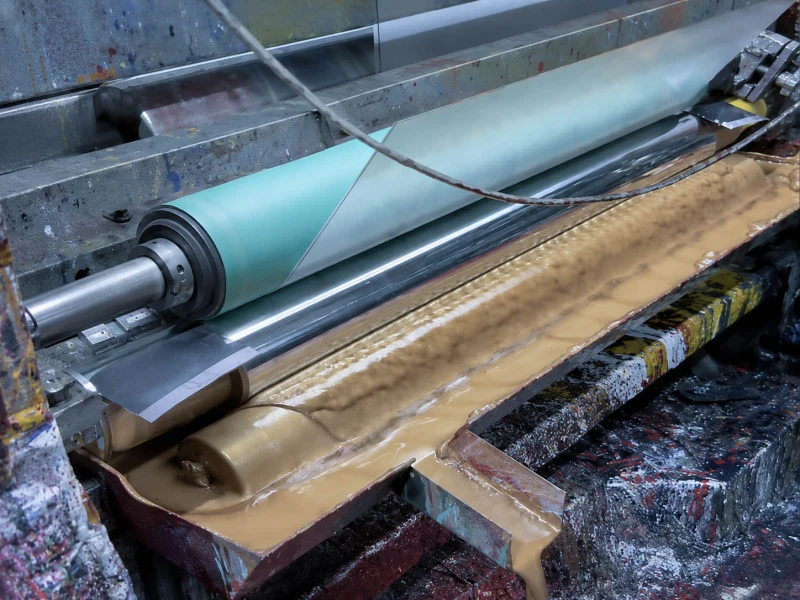
Stripping บนลูกกลิ้งหมึกออฟเซตและการไม่รับหมึก

แถบแห้งอาจเกิดบนลูกกลิ้งหมึกออฟเซตหนึ่งตัว ขณะที่ผิวส่วนอื่นยังคงขนส่งหมึกอยู่ ในบางกรณี ลูกกลิ้งทั้งตัวดูปกติเมื่อเริ่มเดินเครื่อง แต่ภายหลังเกิดแถบอ่อนและฟิล์มหมึกเริ่มแตก การล้างอาจทำให้กลับมาดีชั่วคราว แต่บริเวณเดิมกลับแห้งอีก

เริ่มจากรูปแบบก่อน ตรวจว่าเขตแห้งอยู่ที่ตำแหน่งเดิมบนลูกกลิ้งหนึ่งตัว แพร่ไปหลายลูกกลิ้ง หรือเคลื่อนตามเงื่อนไขที่เปลี่ยนอยู่ระหว่างการผลิต เมื่อตามกระบวนการ ควรดูน้ำยาฟาวน์เทน สภาพหมึก การปนเปื้อน และอุณหภูมิร่วมกัน หากปัญหากลับมาที่ส่วนเดิมของลูกกลิ้งหนึ่งตัวซ้ำ ๆ ควรตรวจผิวลูกกลิ้งและสเปกสำเร็จอย่างละเอียดขึ้น

ในการใช้งานเครื่องออฟเซต คำว่า roller stripping หมายถึงการที่บางส่วนของผิวลูกกลิ้งหมึกสูญเสียความสามารถในการรับหมึกอย่างเสถียร ไม่ใช่การลอกหมึกเก่าออกทางกายภาพระหว่างการล้าง หรือความหมายอีกแบบที่ใช้ในงาน prepress

กระบวนการลูกกลิ้งถ่ายโอนและเคลือบผิวทางอุตสาหกรรม

แถบแห้งอยู่ตำแหน่งเดิมหรือไม่?

แถบคงที่ติดตามง่ายกว่าคำบ่นกว้าง ๆ ว่า “ลูกกลิ้งไม่รับหมึก”

บันทึกว่าแถบอยู่ตรงตำแหน่งใดของหน้าลูกกลิ้งและกว้างประมาณเท่าใด หากกลับมาที่ตำแหน่งใกล้เดิมตามความกว้างเครื่อง ให้บันทึกด้วยว่าเกิดบนลูกกลิ้งตัวใด แถบที่ยังอยู่บนลูกกลิ้งหนึ่งตัวหลังการเปลี่ยนสีหรืองานตามปกติ เป็นเบาะแสที่ชัดกว่าบริเวณอ่อนที่เคลื่อนไปมาในชุดลูกกลิ้งหมึก

หากหลายลูกกลิ้งเริ่มรับหมึกไม่ดีในช่วงเวลาใกล้กัน ให้ตรวจเงื่อนไขที่ลูกกลิ้งเหล่านั้นใช้ร่วมกันก่อน เช่น น้ำยาฟาวน์เทนมากเกินไป ปฏิสัมพันธ์หมึก-น้ำที่เปลี่ยน การปนเปื้อน หรือสภาวะเดินเครื่องร่วมอื่น

การถ่ายโอนที่เป็นช่วง ๆ ให้รูปแบบต่างออกไป ลูกกลิ้งอาจรับหมึกปกติเมื่อเริ่ม แล้วสูญเสียหลังเดินไปช่วงหนึ่ง หากเกิดซ้ำหลังเวลาคล้ายกันในหลายงาน ให้จดไว้ “เริ่มหลังวอร์มเครื่อง” มีประโยชน์กว่า “บางครั้งเกิด stripping” มาก

สำหรับภาพรวมของตำแหน่งลูกกลิ้งยางรอบไลน์พิมพ์ ดู ลูกกลิ้งสำหรับอุตสาหกรรมการพิมพ์.

อะไรเปลี่ยนก่อนที่หมึกจะถูกผลักออก?

ไม่จำเป็นต้องสร้างการทดสอบพิเศษ การผลิตปกติก็มีจุดเปรียบเทียบเพียงพอ หมึกใหม่ การเปลี่ยนสี งานยาว ชุดลูกกลิ้งหมึกที่ร้อนขึ้น การล้างตามปกติ และการเปลี่ยนสภาพระบบน้ำ ล้วนเป็นหลักฐานที่มีประโยชน์

สิ่งที่เห็น สิ่งที่ควรเปรียบเทียบ แนวทางที่ควรระวัง
แถบแห้งเดิมยังอยู่บนลูกกลิ้งหนึ่งตัว ตำแหน่งและความกว้างของแถบ การตอบสนองต่อการล้าง ผิวเฉพาะจุด การปนเปื้อนเฉพาะจุด หรือการเปลี่ยนสภาพถาวรของช่วงยางนั้น
หลายลูกกลิ้งสูญเสียการรับหมึกในเวลาใกล้กัน สภาพระบบน้ำ สภาพหมึก เวลาเริ่มปัญหา ปฏิสัมพันธ์หมึก-น้ำ หรือเงื่อนไขร่วมของชุดลูกกลิ้ง
เริ่มปกติ แต่ภายหลังเกิด stripping เวลาเดินเครื่อง อุณหภูมิผิวลูกกลิ้งถ้ามี เวลาเกิดซ้ำ พฤติกรรมหมึกที่สัมพันธ์กับอุณหภูมิ หรือสภาพที่สะสมระหว่างเดินเครื่อง
ล้างแล้วฟื้น แต่บริเวณเดิมกลับแห้งอีก ระยะเวลาที่ฟื้น และตำแหน่งที่แถบกลับมาอย่างแม่นยำ การปนเปื้อนซ้ำ หรือการเปลี่ยนผิวเฉพาะจุดที่คงอยู่
เริ่มหลังเปลี่ยนหมึก สี หรืองาน งานที่เคยเสถียรกับสิ่งที่เปลี่ยนจริงระหว่างสองงาน หมึก น้ำยาฟาวน์เทน ประวัติการล้าง หรือเงื่อนไขกระบวนการอื่นที่เปลี่ยน

การเปลี่ยนน้ำยาฟาวน์เทน การตั้งเครื่อง หรือเคมีทำความสะอาดจริง ควรทำตามข้อกำหนดของผู้ผลิตเครื่องและผู้จัดหาวัสดุสิ้นเปลือง

ปัญหาเคลื่อนตามสภาพระบบน้ำหรือไม่?

ลูกกลิ้งหมึกออฟเซตทำงานอยู่ในสมดุลหมึก-น้ำอย่างต่อเนื่อง เมื่อน้ำยาฟาวน์เทนเข้าสู่ชุดหมึกมากเกินไป หรือการปนเปื้อนเปลี่ยนพฤติกรรมการเปียกผิว ความเสถียรของฟิล์มหมึกอาจลดลง

แคลเซียมเป็นตัวอย่างที่พบได้จริง แคลเซียมคาร์บอเนตจากกระดาษสามารถเข้าสู่ระบบน้ำได้ การปนเปื้อนจากแคลเซียมและ gum สามารถทำให้ผิวลูกกลิ้งหมึกมีความชอบน้ำมากขึ้น ทำให้น้ำยาฟาวน์เทนคงอยู่บนผิวง่ายขึ้น และมีส่วนต่อการ emulsification ของหมึกและ roller stripping

คราบอื่น เช่น สบู่ ดิน และเศษจากกระดาษ ก็สามารถรบกวนสภาพของลูกกลิ้งหมึกและระบบน้ำได้ ดังนั้นลูกกลิ้งอาจดูสมบูรณ์ทางกล แต่พฤติกรรมผิวไม่เหมือนตอนสะอาดและเสถียร

สัญญาณภาคสนามที่มีประโยชน์คือเขตแห้งเคลื่อนหรือเปลี่ยนเมื่อสภาพระบบน้ำเปลี่ยนระหว่างการผลิตปกติหรือไม่ หากหลายลูกกลิ้งตอบสนองพร้อมกัน ให้ตรวจเงื่อนไขกระบวนการร่วมต่อก่อนสรุปว่าลูกกลิ้งหนึ่งตัวเป็นสาเหตุ

Stripping ปรากฏเฉพาะหลังวอร์มเครื่องหรือไม่?

ชุดลูกกลิ้งหมึกสร้างความร้อนจากแรงเสียดทาน ความหนืดของหมึกออฟเซตตอบสนองต่ออุณหภูมิอย่างมาก ดังนั้นชุดลูกกลิ้งที่ทำงานปกติเมื่อเย็นอาจมีพฤติกรรมต่างในช่วงหลังของงาน

สเกลอ้างอิงที่มีการเผยแพร่และมีประโยชน์คือ การเปลี่ยน 1°F สามารถทำให้ความหนืดของหมึกออฟเซตเปลี่ยนประมาณ 3–4%การเปลี่ยนความหนืดยังมีผลต่อ tack การรับน้ำ และพฤติกรรมอื่นบนเครื่อง ตัวเลขนี้เป็นข้อมูลพื้นฐาน ไม่ใช่ค่าตั้งเครื่องหรือเกณฑ์ยอมรับ

หากแถบอ่อนเดิมเริ่มหลังเวลาเดินเครื่องใกล้เคียงกันในหลายงาน ให้บันทึกเวลาและอุณหภูมิผิวลูกกลิ้งถ้ามี หากแถบมีตั้งแต่เริ่มและอยู่ตำแหน่งเดิมอย่างแม่นยำ อุณหภูมิจะเป็นเบาะแสที่อ่อนกว่า

การล้างทำให้อะไรเปลี่ยน?

การล้างมีประโยชน์เพราะให้การเปรียบเทียบก่อนและหลัง สิ่งสำคัญที่สุดคือผลหลังลูกกลิ้งเริ่มขนส่งหมึกอีกครั้ง

หากการล้างตามวิธีที่อนุมัติทำให้ฟิล์มหมึกกลับมาทั่วหน้า และเขตแห้งครั้งถัดไปเกิดคนละตำแหน่ง กว้างต่างกัน หรือกลับมาเฉพาะกับหมึก/งานหนึ่ง แสดงว่าปัญหายังเคลื่อนตามเงื่อนไขผลิต

ประวัติที่ทำให้สงสัยลูกกลิ้งมากขึ้นจะต่างออกไป ผิวสะอาดและการถ่ายโอนกลับมา แต่หลังเวลาสั้น ๆ ฟิล์มเปิดอีกครั้งเกือบตำแหน่งเดิม บันทึกว่าการฟื้นตัวอยู่นานเท่าใด ไม่กี่นาที หนึ่งกะ หรือหลายวัน เป็นพฤติกรรมที่ต่างกันมาก

อย่าตอบสนองด้วยการใช้การล้างที่แรงขึ้นซ้ำ ๆ น้ำยาที่เหมาะขึ้นกับระบบหมึก ยางหุ้ม และข้อกำหนดของเครื่อง สารเคมีที่แรงขึ้นสามารถเปลี่ยนสภาพยางเองได้

เป็น stripping หรือเป็นลูกกลิ้งที่เกิด glazing?

Glazing และ stripping สามารถเกิดร่วมกันบนลูกกลิ้งเดียว แต่เบาะแสต่างกัน

จุดที่ตรวจ Roller stripping Glazing หรือคราบสะสม
ฟิล์มหมึก หมึกอ่อน ถูกผลักออก หรือเกิดแถบแห้ง การถ่ายโอนอาจแย่ แต่ผิวลูกกลิ้งที่เปลี่ยนมักเห็นได้ชัดกว่า
ลักษณะผิว บริเวณที่ไม่รับหมึกอาจยังดูค่อนข้างสะอาด ผิวมักดูถูกขัดมัน มันวาว มีชั้นเคลือบ หรือมีคราบที่มองเห็น
หลักฐานที่ดีที่สุด ตำแหน่งเขตแห้งและการกลับมาซ้ำหรือไม่ อะไรสะสมบนผิว และสภาพนั้นกลับมาเร็วเพียงใด

ผิวที่เกิด glazing หรือปนเปื้อนอาจมีส่วนทำให้รับหมึกไม่ดีในที่สุด เมื่อชั้นผิวที่มองเห็นเป็นอาการหลัก ควรวินิจฉัยคราบนั้นแยกต่างหาก สำหรับ stripping ให้ติดตามรูปแบบแถบแห้งและพฤติกรรมการฟื้นตัวต่อ

เมื่อใดควรตรวจลูกกลิ้งเอง?

ลูกกลิ้งจะเป็นเบาะแสที่แรงขึ้นเมื่อหลักฐานกลับมาที่จุดเดิมเสมอ: ลูกกลิ้งหนึ่งตัว ช่วงหนึ่งของหน้าลูกกลิ้ง ความกว้างแถบแห้งใกล้เคียงเดิม และฟื้นตัวเพียงชั่วคราวหลังล้างตามปกติ หากปัญหาเริ่มทันทีหลังเปลี่ยน เจียร หรือหุ้มใหม่ ยิ่งมีเหตุผลให้เปรียบเทียบกับสภาพเสถียรก่อนหน้า

เริ่มจากดูหน้าลูกกลิ้งทั้งหน้า

ภาพใกล้ของเขตแห้งมีประโยชน์ แต่ควรเริ่มจากมองหน้าลูกกลิ้งทั้งหมด เปรียบเทียบบริเวณที่ได้รับผลกับยางด้านซ้ายและขวา จะเห็นความต่างเฉพาะจุดง่ายขึ้น

ตรวจความมันวาวเฉพาะจุด ความเรียบผิดปกติ ความเหนียว การแข็ง การบวม รอยแตกละเอียด สิ่งปนเปื้อนฝังตัว และการสึกไม่สม่ำเสมอ การเปลี่ยนผิวไม่จำเป็นต้องรุนแรง ความต่างเล็ก ๆ ที่ตรงกับแถบแห้งพอดี อาจมีประโยชน์กว่าความเสียหายใหญ่บริเวณอื่น

ลูกกลิ้งที่ต้องรับและปล่อยฟิล์มหมึกหรือของเหลวอย่างควบคุม พึ่งพาพฤติกรรมผิวที่สม่ำเสมอมาก ความสัมพันธ์โดยรวมระหว่างสภาพผิว สื่อสัมผัส และเสถียรภาพการถ่ายโอนยังเกี่ยวข้องกับ ลูกกลิ้งถ่ายโอน.

เปรียบเทียบความแข็งและเส้นผ่านศูนย์กลางกับลูกกลิ้งเดิมที่เคยเสถียร

หากลูกกลิ้งเดิมเคยทำงานดีเป็นเวลานาน ให้เก็บค่าที่วัดและภาพไว้ มักมีประโยชน์กว่าค่าบนแบบตามชื่อเพียงอย่างเดียว

ความแข็งมีผลต่อวิธีที่ยางหุ้มเสียรูปเมื่อลูกกลิ้งสองตัวสัมผัส และวิธีที่ฟิล์มหมึกแบ่งตัวระหว่างผิว เส้นผ่านศูนย์กลางภายนอกสำเร็จมีผลต่อรูปทรงการสัมผัสเมื่อติดตั้ง แกนโลหะอาจตรงกับแบบ แต่ลูกกลิ้งสำเร็จยังทำงานต่าง หากความแข็งยาง เส้นผ่านศูนย์กลาง หรือผิวหลังเจียรเปลี่ยน

การตั้งลูกกลิ้งและการวัดนิปโดยละเอียดควรทำตามขั้นตอนผู้ผลิตเครื่อง สำหรับโครงการเปลี่ยน การเปรียบเทียบที่ใช้งานได้จริงคือ ลูกกลิ้งใหม่ตรงกับลูกกลิ้งที่พิสูจน์แล้วในมิติและสมบัติยางที่สำคัญต่อจุดนั้นหรือไม่

หลังเชื่อมโยงปัญหากับลูกกลิ้งแล้ว จึงตรวจแนวทางวัสดุยาง

ลูกกลิ้งหมึกออฟเซตสัมผัสหมึก น้ำยาฟาวน์เทน เคมีทำความสะอาด และความร้อนซ้ำ ๆ ยางสำเร็จต้องคงเสถียรภายใต้ชุดเงื่อนไขนี้

ผู้ผลิตลูกกลิ้งพิมพ์ใช้ตระกูลคอมพาวด์ต่างกันสำหรับการพิมพ์ทั่วไป UV และ mixed-mode เพราะเคมีสัมผัสต่างกัน จึงไม่ควรพยายามแก้ปัญหา stripping ด้วยชื่อยางเพียงชื่อเดียว

เริ่มจากระบบหมึก เคมีทำความสะอาด อุณหภูมิเดินงาน ความแข็ง ตำแหน่งลูกกลิ้ง และประวัติลูกกลิ้งเดิม

สำหรับบางตำแหน่งที่สัมผัสหมึกและสื่ออุตสาหกรรมทั่วไป ลูกกลิ้งยาง NBR / ไนไตรล์ อาจเป็นแนวทางตรวจหนึ่ง หากตำแหน่งจริงมีความร้อนหรือสารเคมีรุนแรงกว่า ลูกกลิ้งยาง FKM ก็อาจเกี่ยวข้องเช่นกัน

อย่าเลือกวัสดุจากอาการแถบแห้งเพียงอย่างเดียว หากลูกกลิ้งเดิมทำงานดี แนวทางวัสดุเดิมและสภาพสำเร็จเป็นจุดเริ่มต้นที่ดี หากมันแข็ง บวม เหนียว หรือเสียเสถียรภาพผิวซ้ำ ๆ ควรทบทวนคอมพาวด์ของยางเปลี่ยนอย่างละเอียดขึ้น

ควรบันทึกอะไรไว้ก่อนเปลี่ยนลูกกลิ้ง?

บันทึกสั้นและสม่ำเสมอก็เพียงพอ ไม่จำเป็นต้องทำรายงานวินิจฉัยเครื่องทั้งหมดให้ผู้จัดหาลูกกลิ้ง

  • ตำแหน่งและความกว้างโดยประมาณของแถบแห้ง
  • ตำแหน่งลูกกลิ้งที่แน่นอน และลูกกลิ้งข้างเคียงมีอาการไม่รับหมึกแบบเดียวกันหรือไม่
  • อาการมีตั้งแต่เริ่ม หรือเกิดหลังเวลาเดินเครื่องที่ทำซ้ำได้
  • ชนิดหมึก และปัญหาเริ่มหลังเปลี่ยนหมึก สี หรืองานหรือไม่
  • บันทึกสภาพระบบน้ำและอุณหภูมิผิวลูกกลิ้งเมื่อเกิดปัญหา ถ้ามี
  • การล้างตามปกติเปลี่ยนอะไร การดีขึ้นอยู่นานเท่าใด และแถบแห้งกลับมาตรงไหน
  • ภาพทั้งหน้าและภาพใกล้ โดยเฉพาะเขตแห้งและการเปลี่ยนผิวที่มองเห็น
  • เส้นผ่านศูนย์กลางภายนอกปัจจุบัน ความแข็ง และประวัติเปลี่ยน เจียร หรือหุ้มใหม่ล่าสุด

สำหรับโครงการลูกกลิ้ง บันทึกเหล่านี้มักเพียงพอให้ตัดสินว่าควรทำซ้ำสเปกที่เคยเสถียรอย่างตรงไปตรงมา หรือควรตรวจวัสดุยาง ความแข็ง เส้นผ่านศูนย์กลางสำเร็จ และสภาพผิวให้ละเอียดขึ้น

ลูกกลิ้งสำหรับอุตสาหกรรมการพิมพ์ — ตำแหน่งและเงื่อนไขทำงานของลูกกลิ้งยางรอบไลน์พิมพ์

ลูกกลิ้งถ่ายโอน — ข้อกำหนดด้านผิวและการสัมผัสสำหรับการรับและถ่ายโอนหมึกหรือสื่อกระบวนการอื่นอย่างควบคุม

ลูกกลิ้งยาง NBR / ไนไตรล์ — แนวทางวัสดุสำหรับบางตำแหน่งที่สัมผัสหมึกและสื่ออุตสาหกรรมทั่วไป

ลูกกลิ้งยาง FKM — แนวทางวัสดุที่ควรพิจารณาเมื่อความร้อนหรือการสัมผัสสารเคมีที่รุนแรงกว่ามีผลต่อลูกกลิ้ง

หากมีแบบ มิติ ตัวอย่าง หรือสเปกลูกกลิ้งที่ชัดเจน ส่งมาได้โดยตรงเพื่อผลิตตามแบบ เสนอราคา หรือยืนยันการผลิต

หากข้อมูลยังไม่ครบ ให้เริ่มจากภาพลูกกลิ้งเดิม มิติพื้นฐาน ตำแหน่งลูกกลิ้ง สื่อที่สัมผัส และปัญหาที่เกี่ยวข้องกับลูกกลิ้งในปัจจุบัน