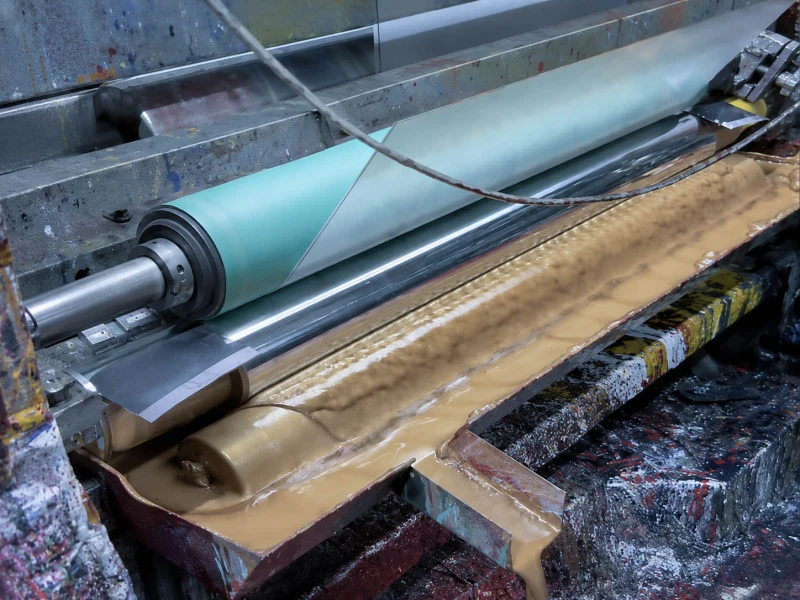
Полошение красочных валиков офсетной машины и отказ от приёма краски

На одном красочном валике офсетной машины может появиться сухая полоса, тогда как остальная поверхность продолжает нормально нести краску. В других случаях при запуске весь валик выглядит нормально, но позже появляется слабая полоса, и красочная плёнка начинает разрываться. После очистки поверхность может на время восстановиться, а затем та же зона снова становится сухой.

Сначала оцените рисунок дефекта. Проверьте, остаётся ли сухая зона в одном положении на одном валике, распространяется ли на несколько валиков или следует за изменениями, которые уже происходят в процессе печати. Пока проблема движется вместе с процессом, нужно учитывать увлажняющий раствор, состояние краски, загрязнение и температуру. Если она повторяемо возвращается к одному и тому же участку одного валика, поверхность и окончательную спецификацию этого валика стоит проверить подробнее.

В офсетном производстве полошение валика (roller stripping) означает потерю стабильного приёма краски на части поверхности красочного валика. Это не означает физическое удаление старой краски во время смывки и не относится к отдельному допечатному значению слова “stripping”.

промышленный процесс нанесения покрытий и нанесения покрытий с помощью роликов

Остаётся ли сухая полоса в одном месте?

Фиксированную полосу проследить проще, чем общее замечание «валик плохо принимает краску».

Запишите, где именно по ширине рабочей поверхности находится полоса и насколько она широкая. Если она повторяется примерно в одной и той же поперечной позиции, отметьте также, на каком конкретно валике она находится. Полоса, остающаяся на одном валике после обычной смены цвета или работы, является более сильной подсказкой, чем слабая зона, которая перемещается по красочному аппарату.

Если несколько валиков примерно одновременно начинают хуже принимать краску, проверьте условия, которые у них общие. Избыточный увлажняющий раствор, изменение взаимодействия краски и воды, загрязнение или другое общее рабочее условие нужно рассматривать раньше, чем отдельный валик.

Периодическая потеря переноса даёт другую картину. Валик может нормально работать при запуске и терять краску только спустя определённое время. Если это повторяется примерно через одинаковый интервал на разных работах, запишите его. Формулировка «начинается после прогрева» гораздо полезнее, чем «иногда полосит».

Более широкий обзор резиновых валов на печатных линиях см. на странице Валы для полиграфической промышленности.

Что меняется до того, как краска начинает отходить?

Обычное производство уже даёт достаточно точек для сравнения без отдельного специального теста. Новая краска, смена цвета, более длинный тираж, нагрев красочного аппарата, обычная мойка или уже существующее изменение в увлажнении могут дать полезные доказательства.

Что видно С чем сравнивать На чём держать внимание
Та же сухая полоса остаётся на одном валике Положение и ширина полосы, реакция на очистку, локальное состояние поверхности Локальное загрязнение или устойчивое изменение этого участка покрытия
Несколько валиков одновременно начинают терять краску Состояние увлажнения, краски и момент начала проблемы Взаимодействие краска–вода или другое общее условие красочного аппарата
При запуске валик нормальный, позже появляется полошение Время работы, доступная температура валика, повторяемость момента возникновения Температурно-зависимое поведение краски или накопление какого-либо фактора во время работы
После очистки плёнка восстанавливается, но та же зона снова высыхает Как долго держится восстановление и где именно возвращается полоса Повторное загрязнение или устойчивое локальное изменение поверхности
Проблема началась после смены краски, цвета или работы Предыдущая стабильная работа и фактические изменения между двумя тиражами Краска, увлажняющий раствор, история мойки или другое изменённое процессное условие

Фактические изменения увлажняющего раствора, настроек машины или моющей химии должны выполняться по требованиям производителя машины и поставщика расходных материалов.

Следует ли проблема за состоянием увлажнения?

Красочные валики офсетной машины постоянно работают в системе баланса краска–вода. Если в красочный аппарат попадает слишком много увлажняющего раствора или загрязнение меняет смачиваемость поверхности, стабильность красочной плёнки может ухудшиться.

Кальций — практичный пример. Карбонат кальция из бумаги может попасть в систему увлажнения. Загрязнение кальцием и гуммирующими компонентами может сделать поверхность красочных валиков более гидрофильной, поэтому увлажняющий раствор легче остаётся на ней и способствует эмульгированию краски и полошению валиков.

Другие отложения — например мыло, глина и бумажные загрязнения — тоже могут нарушать состояние красочных валиков и системы увлажнения. Поэтому механически целый валик может иметь поверхность, которая уже ведёт себя не так, как в чистом и стабильном состоянии.

Полезный производственный признак — перемещается или изменяется ли сухая зона по мере изменения состояния увлажнения в обычной работе. Если несколько валиков реагируют одновременно, продолжайте проверять общее процессное условие и не объявляйте причиной один валик слишком рано.

Появляется ли полошение только после прогрева?

Красочный аппарат нагревается из-за трения валиков. Вязкость офсетной краски сильно зависит от температуры, поэтому система, нормально работающая в холодном состоянии, позже может вести себя иначе.

Один полезный опубликованный ориентир: изменение температуры на 1°F может изменить вязкость офсетной краски примерно на 3–4%. Изменение вязкости также влияет на tack, захват воды и другое поведение при печати. Это фоновая информация, а не настройка машины и не критерий приемки.

Если на нескольких работах одна и та же слабая полоса начинается после примерно одинакового времени работы, записывайте это время и, если возможно, температуру поверхности валика. Если полоса присутствует с самого запуска и всегда остаётся строго в одном месте, температура становится менее сильным направлением поиска.

Что меняется после очистки?

Очистка полезна тем, что даёт сравнение до и после. Самая важная информация появляется после того, как валик снова начал переносить краску.

Если штатная одобренная очистка полностью восстанавливает красочную плёнку, а следующая сухая зона возникает уже в другом месте, меняет ширину или появляется только с определённой краской или работой, проблема всё ещё движется вместе с производственными условиями.

Более подозрительная для валика история выглядит иначе: поверхность стала чистой, перенос вернулся, но через короткое время плёнка снова раскрылась почти в том же месте. Запишите, сколько длится восстановление. Несколько минут, одна смена и несколько дней — это совершенно разное поведение.

Не превращайте такое наблюдение в цикл всё более агрессивной мойки. Подходящий очиститель зависит от красочной системы, покрытия валика и требований машины, а более сильная химия сама может менять состояние резины.

Это полошение или глазированный валик?

Глазирование и полошение могут возникать на одном валике одновременно, но дают разные признаки.

Что смотреть Полошение валика Глазирование или отложения
Красочная плёнка Краска ослабевает, отходит или образует сухую полосу Перенос может ухудшаться, но изменение поверхности обычно заметнее визуально
Внешний вид поверхности Зона отказа от краски может выглядеть относительно чистой Поверхность часто выглядит отполированной, блестящей, покрытой плёнкой или явно загрязнённой
Лучшее доказательство Где появляется сухая зона и возвращается ли она туда же Что накопилось на поверхности и как быстро это состояние повторяется

Глазированная или загрязнённая поверхность в итоге тоже может ухудшить приём краски. Если главным симптомом является видимый поверхностный слой, его следует диагностировать отдельно. При полошении продолжайте отслеживать рисунок сухой полосы и поведение после восстановления.

Когда нужно проверять сам валик?

Валик становится более сильным кандидатом, когда доказательства постоянно возвращаются в одно место: один валик, один участок поверхности, похожая ширина сухой полосы и только временное восстановление после обычной мойки. Если проблема началась вскоре после замены, шлифования или повторного гуммирования, есть дополнительная причина сравнить валик с прежним стабильным состоянием.

Сначала осмотрите всю рабочую поверхность

Крупный план сухой зоны полезен, но начните с общего вида всего валика. Локальную разницу легче заметить, когда поражённый участок можно сравнить с резиной по обе стороны.

Ищите локальный блеск, необычную гладкость, липкость, отверждение, набухание, мелкие трещины, внедрённое загрязнение и неравномерный износ. Изменение не обязано быть ярко выраженным. Небольшая разница, точно совпадающая с сухой полосой, может быть полезнее крупного повреждения в другом месте.

Валики, которые должны стабильно принимать и отдавать контролируемую плёнку краски или жидкости, сильно зависят от равномерного поведения поверхности. Связь между состоянием поверхности, контактирующей средой и стабильностью переноса подробнее раскрыта здесь: Передающие валы.

Сравните твёрдость и диаметр с проверенным старым валиком

Если предыдущий валик долго работал хорошо, сохраняйте его измерения и фотографии. Они часто полезнее одного номинального чертежа.

Твёрдость влияет на то, как покрытие деформируется в контакте двух валиков и как красочная плёнка разделяется между поверхностями. Окончательный наружный диаметр влияет на установленную геометрию контакта. Металлический сердечник может точно соответствовать чертежу, а готовый валик всё равно будет работать иначе из-за другой твёрдости покрытия, диаметра или шлифованной поверхности.

Точные настройки валиков и измерения nip должны выполняться по процедуре производителя печатной машины. Для проекта замены практичнее сравнить, соответствует ли новый валик проверенному старому по тем размерам и свойствам покрытия, которые важны именно в этой позиции.

После привязки проблемы к валику проверьте направление по резиновой смеси

Красочные валики офсетной машины постоянно контактируют с краской, увлажняющим раствором, моющей химией и теплом. Готовое покрытие должно сохранять стабильность при этой комбинации.

Производители печатных валиков используют разные семейства смесей для обычной, UV- и смешанной печати именно потому, что химическая среда различается. Поэтому одно название каучука — слабый ответ на проблему полошения.

Начинайте с красочной системы, моющей химии, рабочей температуры, твёрдости, позиции валика и истории старого валика.

Для отдельных позиций с контактом с краской и обычными промышленными средами можно рассматривать Резиновые валы NBR / из нитрильного каучука . Если конкретная позиция испытывает более высокую температуру или более тяжёлое химическое воздействие, могут быть релевантны Резиновые валы FKM

Ни один материал нельзя выбирать только по симптому сухой полосы. Если старый валик работал хорошо, его исходное направление по материалу и готовое состояние — хороший ориентир. Если он повторяемо твердел, набухал, становился липким или терял стабильность поверхности, смесь нового покрытия нужно проверять подробнее.

Что записать перед заменой валика?

Короткого и последовательного набора данных обычно достаточно. Для производителя валика не нужен полный диагностический отчёт по печатной машине.

  • Положение сухой полосы и её приблизительная ширина.
  • Точная позиция валика и наличие такого же отказа от краски на соседних валиках.
  • Есть ли проблема уже при запуске или появляется после повторяемого времени работы.
  • Тип краски и началась ли проблема после смены краски, цвета или работы.
  • Доступные записи по увлажнению и температура поверхности валика примерно в момент появления проблемы.
  • Что меняет обычная очистка, как долго держится улучшение и где снова появляется сухая полоса.
  • Фотографии всей рабочей поверхности и крупные планы, особенно сухой зоны и любых видимых изменений поверхности.
  • Текущий наружный диаметр, твёрдость и недавняя история замены, шлифования или повторного гуммирования.

Для проекта валика этих данных обычно достаточно, чтобы понять, можно ли выполнить прямую замену по прежней стабильной спецификации или нужно подробнее подтвердить материал покрытия, твёрдость, окончательный диаметр и состояние поверхности.

Валы для полиграфической промышленности — позиции и рабочие условия резиновых валов на печатных линиях.

Передающие валы — требования к поверхности и контакту для контролируемого захвата и передачи краски и других процессных сред.

Резиновые валы NBR / из нитрильного каучука — направление по материалу для отдельных позиций с контактом с краской и обычными промышленными средами.

Резиновые валы FKM — направление для случаев, где на валик влияют повышенная температура или более тяжёлое химическое воздействие.

Если у вас есть чертежи, размеры, образцы или чёткая спецификация валика, отправьте их напрямую для изготовления на заказ, расчёта цены или подтверждения производства.

Если данных недостаточно, начните с фотографий старого валика, основных размеров, позиции валика, контактирующих сред и текущей проблемы, связанной с валиком.