
Probleme beim Verkleben von Wellpappe: Ungleichmäßiger Klebstofffilm, trockene Stellen und Klebstoffüberschuss
Ein Problem mit der Verklebung von Wellpappe äußert sich oft in einfachen Plattenfehlern: trockene Wellenkanten, schwache Verklebung, feuchte Klebefugen oder Stärke, die außerhalb des Kontaktbereichs herausgedrückt wurde. An der Maschine können an derselben Platte gleichzeitig zwei gegensätzliche Anzeichen auftreten. Eine Bahn weist zu wenig Klebstoff auf, eine andere zu viel.
Ein sinnvoller Ausgangspunkt ist der Klebstoffauftrag. Der Stärkeklebstoff muss auf der Leimwalze einen stabilen Film bilden, den Dosierbereich durchlaufen, die Wellenspitzen berühren und kontrolliert bleiben, wenn der Druck Liner und Medium zusammenführt.
Wenn ein Teil dieses Pfades instabil wird, zeigt das Board dies schnell an.
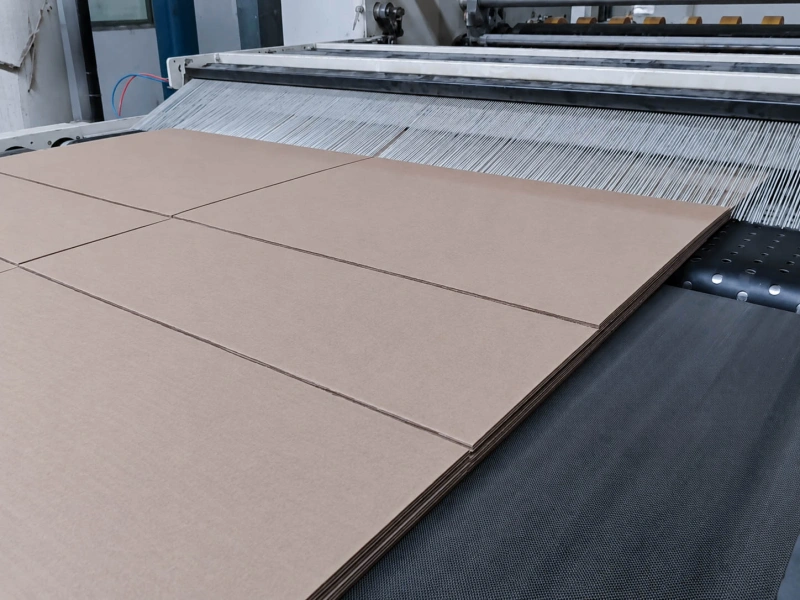
Lesen Sie die Anweisungen auf der Platine, bevor Sie die Maschine wechseln.
Das Spielbrett liefert meist den ersten Hinweis.
Trockene Stellen deuten darauf hin, dass einige Flötenspitzen nicht ausreichend Klebstoff aufgenommen haben. Mögliche Ursachen sind eine zu dünne Klebstoffschicht, eine beschädigte Schutzfolie, ein unsauberer Kontakt zwischen Flötenspitze und Material oder eine zu hohe Übertragungsgeschwindigkeit.
Austretender Klebstoff bedeutet, dass zu viel Klebstoff in die Kontaktfläche gelangt ist oder dass der Druck den Klebstoff aus der Flötenspitze herausgedrückt hat. Feuchtes oder weiches Papier kann dies deutlicher sichtbar machen.
Ungleichmäßiger Klebstofffilm über die gesamte Breite tritt oft schon vor dem Druckkontakt auf. Eine Seite kann einen dickeren Film aufweisen als die andere. Dies deutet in der Regel auf Lücken, Dosierungsprobleme, den Zustand der Rolle, Papierfeuchtigkeit oder seitliche Druckunterschiede hin.
| Schild | Erster zu überprüfender Bereich |
|---|---|
| trockene Stellen | Filmdicke, Kontakt der Nutenspitze, Geschwindigkeit |
| Klebstoff quoll aus der Flötenspitze | Filmmenge, Druck, Papierfeuchtigkeit |
| eine Seite nass, andere trocken | Seitlicher Spalt, Druckgleichgewicht, Feuchtigkeitsunterschied |
| Die trockenen Fahrbahnen kehren nach der Reinigung zurück | Getrocknete Stärke, Ablagerungen, Walzenoberflächenzustand |
| Das Problem tritt nach einer Geschwindigkeitserhöhung auf | Transferzeit, Filmstabilität, Stärkefluss |
Nutzen Sie die Tabelle als Sortierhilfe. Sobald der wahrscheinlichste Bereich frei ist, führen Sie die nächste Überprüfung in der Nähe dieses Bereichs durch.
Der Stärkezustand kann die gleiche Walzeneinstellung verändern.
Die Leimwalze kann aus instabiler Stärke keinen stabilen Film erzeugen. Bei Änderungen der Viskosität, Temperatur, des Gelzustands oder der Zirkulation kann der gleiche Walzenspalt zu einem anderen Ergebnis führen.
Dünnflüssiger Stärkefilm lässt sich zwar leicht verarbeiten, doch der Film kann auf der Rolle schwach werden. Er kann reißen, bevor alle Wellenspitzen genügend Leim aufgenommen haben. Das Ergebnis sind dann vereinzelte Trockenstellen oder schmale Trockenspuren.
Zu viel Stärke kann die Rolle zu stark beladen. Dies kann zu Streifen, Rillen, feuchten Klebestellen oder einem Herausquellen des Klebstoffs nach dem Anpressen führen. Wird der Klebstoff bei längerem Gebrauch dicker, kann sich die Oberfläche der Platte allmählich von normalen Klebefugen zu unsauberen, feuchten Bereichen verändern.
Auch die Bedingungen beim Neustart sind wichtig. Nach einer Unterbrechung kann die Stärke abkühlen, eindicken, auf freiliegenden Oberflächen antrocknen oder ungleichmäßig durch den Kreislauf zurückfließen. Die ersten Platten nach dem Neustart können daher starke Linien, fehlenden Klebstoff oder einen unsauberen Farbauftrag aufweisen.
Nützliche Produktionshinweise sind kurz:
- Viskosität und Temperatur zum Zeitpunkt des Auftretens des Defekts;
- ob das Problem nach einem Neustart auftritt;
- ob es nach langer Laufzeit wächst;
- ob sich eine neue Charge anders verhält;
- ob höhere Geschwindigkeiten mehr trockene Stellen verursachen;
- ob schwerere Stärke zu mehr Auspressen führt.
Diese Notizen helfen bei der Entscheidung, ob man mit der Stärkekontrolle fortfährt oder zur Leimwalze, Dosierung, Wellenkontakt oder Druckzone übergeht.
Die Kleberolle und der Dosierspalt steuern den Film, bevor er auf die Platine gelangt.
Die Leimwalze transportiert den Stärkefilm. Die Dosierwalze bzw. der Rakelbereich schneidet diesen Film ab, bevor die Wellenspitzen ihn berühren. Bei Instabilitäten in diesem Bereich weist die Platine häufig ein deutliches quer verlaufendes Maschinenmuster auf.
Typischerweise ist eine Seite feuchter als die andere. Auf der Bedienerseite kann es zu Auspressspuren kommen, während die Antriebsseite trockene Spitzen aufweist. Die Stärke kann akzeptabel sein, aber die Filmdicke ist über die Walzenoberfläche unterschiedlich.
Ein weiterer häufiger Fall ist eine trockene Walzenspur, die nach der Reinigung wieder auftritt. Die Reinigung entfernt zwar kurzzeitig getrocknete Stärke, aber sobald der gleiche Bereich erneut mit Stärke beladen wird, tritt die trockene Spur wieder auf. Dies deutet auf lokale Ablagerungen, eine verstopfte Oberfläche, Beschädigungen oder eine Walzenoberfläche hin, an der Rückstände haften.
Prüfen Sie zuerst die einfachen Punkte:
- Ist der Spalt zwischen Bedienerseite und Fahrerseite gering?
- Führt schon eine kleine Spaltänderung dazu, dass das Board von trocken zu nass wechselt?
- Bleibt getrocknete Stärke an derselben Stelle?
- Ist die Walzenoberfläche zerkratzt, verbeult, abgenutzt oder verstopft?
- Trat das Problem nach dem Schleifen, Austauschen, Reinigen oder Lagerarbeiten an den Walzen auf?
- Wiederholt sich die Markierung oder die Trockenspur bei Walzenrotation?
Für Klebstoffaufnahme- und Übertragungspositionen, Übertragungswalzen Die Hauptwalzenrichtung ist zu beachten. Zur Kontrolle der Klebstoffmenge und der Filmdicke gilt Folgendes:, Dosierwalzen sind der nähere Bezugspunkt.
Die Entscheidung sollte sich aus dem Walzenmuster ergeben. Wenn eine Änderung des Spalts den Fehler sofort behebt, sollte im Dosierbereich weitergearbeitet werden. Wenn eine Reinigung nur kurzfristig hilft und der Fehler auf derselben Bahn wieder auftritt, sollten die Walzenoberfläche und das Verhalten der Rückstände genauer untersucht werden.
Beim Transfer der Flötenspitze beginnen viele falsche Einstellungen.
Bei der Klebstoffapplikation auf Wellpappe gibt es einen besonderen Punkt, den gewöhnliche Beschichtungen nicht haben: Der Klebstoff muss bis zu den Wellenspitzen übertragen werden.
Die Kontaktfläche der Flötenspitze ist schmal. Schon eine kleine Veränderung der Kontaktfläche kann große Auswirkungen auf die Platine haben. Zu wenig Kontakt führt zu trockenen Spitzen. Zu viel Kontakt drückt den Klebstoff über die Ziellinie hinaus. Ungleichmäßiger Kontakt über die gesamte Breite bewirkt, dass eine Seite trocken und die andere nass ist.
Die Feuchtigkeit des Papiers beeinflusst diesen Kontakt. Ein trockenes Medium kann der Stärke schnell Wasser entziehen und die nutzbare Bindungszeit verkürzen. Ein feuchtes oder weiches Medium kann zu viel Druck aufnehmen und stärkere Auspressspuren verursachen. Ein Papierwechsel kann dazu führen, dass der gestrige Spalt heute nicht mehr richtig aussieht.
Der Druck beeinflusst auch das sichtbare Ergebnis. Mehr Druck kann trockene Stellen schließen, aber auch zu Verschmierungen führen. Weniger Druck kann feuchte Stellen glätten, aber auch trockene Bereiche öffnen. Bei druckempfindlichen Änderungen, Andruckwalzen und die Kontaktfläche sollten gemeinsam überprüft werden.
Das Muster lässt sich folgendermaßen lesen:
- Trockene Spitzen an bestimmten Flötenlinien: Lokalen Flötenkontakt und Klebstoffaufnahme prüfen;
- Nach Erhöhung der Filmgeschwindigkeit trocknen die Spitzen über einen größeren Bereich: Filmstabilität und Transferzeit prüfen;
- Auspressen nach Druckerhöhung: Reduzieren Sie die Druckfrage, bevor Sie weitere Stärkevariablen ändern;
- unterschiedliches Verhalten nach Papierwechsel: Vergleich der Feuchtigkeit von Deckpapier und Medium, des Wellenzustands und des Vorwärmzustands;
- eine Seite durchgehend unterschiedlich: Vergleichen Sie Spalt, Druck und Papierfeuchtigkeit über die gesamte Breite.
Im weiteren Kontext der Papierverarbeitung, Walzen für die Papierverarbeitung kann zugehörige Walzenpositionsprüfungen unterstützen. Dieser Artikel konzentriert sich auf den Klebstoffauftragsbereich: Stärkefilm, Walzenspitzenübertragung, Druckkontakt und die direkt in diesem Bereich beteiligten Walzen.
Die Reinigungsreaktion sagt mehr aus als ein Foto einer sauberen Oberfläche.
Ein sauberes Filmfoto ist nützlich, aber die Reinigungsreaktion ist noch nützlicher.
Wenn die Reinigung den Zustand der Platine verbessert und der gleiche Fehler bald wieder auftritt, liegt das Problem in der Produktion vor. Möglicherweise sammeln sich erneut Materialreste an getrockneter Stärke, Papierstaub, Klebstoffresten, verstopften Zellen, Oberflächenkratzern oder einer mangelhaften Trennschicht.
Wenn die Reinigung keine Besserung bringt, liegt die Hauptursache möglicherweise woanders: Stärkezustand, Spalt, Druck, Papierfeuchtigkeit, Wellenkontakt oder Walzenausrichtung.
Wenn die Reinigung nur auf einer Seite hilft, vergleichen Sie die Ablagerungen auf der gesamten Walzenoberfläche. Eine Seite kann mehr Klebstoff aufgenommen haben, mehr Rückstände aufweisen oder einer anderen Kontaktbelastung ausgesetzt sein.
Bei wiederholtem Klebstoffaufbau siehe die Anleitung auf Material haftet an Gummiwalzenoberflächen kann dazu beitragen, das Verhalten von Rückständen mit dem Zustand der Walzenoberfläche und der Reinigungsmethode in Zusammenhang zu bringen.
Gute Fotos für eine Rollenprüfung sind beispielsweise:
- vollständige Walzenfläche vor der Reinigung;
- Nahaufnahme der trockenen Fahrspur bzw. des stark verklebten Bereichs;
- beide Rollenkanten;
- Oberfläche nach der Reinigung;
- jegliche Kratzer, Dellen, Schwellungen, Risse, klebrige Stellen oder ungleichmäßige Abnutzung.
Diese Fotos helfen Wolorin, den walzenbezogenen Teil des Problems zu verstehen. Sie ersetzen jedoch nicht die werkseigenen Prozessaufzeichnungen.
Wann Wolorin die Walze genauer prüfen sollte
Wolorin ist Hersteller von Gummiwalzen und Lieferant von kundenspezifischen Walzen. Bei Problemen mit dem Klebstoffauftrag auf Wellpappe lohnt sich eine Überprüfung der Walze, wenn die Ursache immer wieder auf die Position oder Oberfläche der Walze hinweist.
Gute Gründe für eine Überprüfung der Rolle sind unter anderem:
- Die trockenen Fahrspuren behalten ihre Breite bei;
- Eine Seite bleibt nach der normalen Prozessanpassung feuchter oder trockener;
- Durch die Reinigung lässt sich das Problem zwar beheben, aber es tritt wieder auf.;
- Kleinste Spaltveränderungen bewirken große Klebstoffveränderungen;
- Das Problem tritt nach dem Austausch, dem Schleifen, dem Neubeziehen oder der Lagerarbeit auf;
- Die Walzenoberfläche weist getrocknete Stärke, Kratzer, Dellen, Aufquellen, harte Stellen, Risse, klebrige Bereiche oder ungleichmäßigen Verschleiß auf;
- Für die vorhandene Walze gibt es keine eindeutige Zeichnung, Materialangaben, Härteangaben oder Oberflächenspezifikation.
Bei gummierten Walzen, die mit Stärkekleber, Wasser oder Reinigungsmitteln in Kontakt kommen, reicht die Materialbezeichnung allein nicht aus. Eine alte, jahrelang einwandfrei funktionierende nitrilbeschichtete Walze kann ein guter Ausgangspunkt sein. Wenn die alte Beschichtung klebrig, aufgequollen, rissig, hart oder schwer zu reinigen ist, sollte die Austauschrichtung anhand der tatsächlichen Kontaktbedingungen überprüft werden.
NBR-/Nitrilkautschukwalzen Dies mag eine gängige Richtung für viele Bereiche sein, in denen Wasser, Öl, Klebstoffe und allgemeine Flüssigkeiten in Kontakt kommen, aber die endgültige Auswahl sollte der Walzenposition, dem Kontaktmedium, der Reinigungsmethode, dem Druck, den Oberflächenanforderungen und dem Zustand der alten Walze entsprechen.
Wo Abmessungen, Oberflächenbeschaffenheit, Härte, Rundlaufgenauigkeit oder Prüfprotokolle wichtig sind, ist Wolorin die richtige Wahl. QUALITÄTSKONTROLLE & PRÜFUNG Auf dieser Seite werden die entsprechenden Fertigungs- und Prüfhintergründe erläutert.
Was Sie für eine Klebstoffrollen- oder Dosierrollenanfrage vorbereiten sollten
Sie müssen keinen vollständigen Bericht über die Wellpappenanlage erstellen. Relevant sind die Informationen, die den Zusammenhang zwischen der aktuellen Walze und dem Problem auf der Platte herstellen.
Bereiten Sie vor, was Sie bereits haben:
- Walzenzeichnung oder Hauptabmessungen;
- Fotos alter Walzen, die die gesamte Walzenfläche, beide Enden und abgenutzte Stellen zeigen;
- Walzenposition, z. B. Leimwalze, Dosierwalze, Rakelbereich, Druckkontakt oder eine andere Position;
- Kontaktmedium, wie z. B. Stärkekleber, Wasser, Reinigungsflüssigkeit, Papierstaub oder anderes Kontaktmaterial;
- aktuelle Probleme im Zusammenhang mit Gummi, wie z. B. Verkleben, Aufquellen, Rissbildung, Aushärtung, schneller Verschleiß, trockene Laufbahnen, ungleichmäßiger Klebstoffauftrag oder schwierige Reinigung;
- Aktuelles Gummimaterial und Härte, falls bekannt;
- Oberflächenbeschaffenheit, z. B. glatt, graviert, abgenutzt, zerkratzt, verstopft, klebrig, glasiert oder uneben;
- Güteklasse des Holzes und Flötentyp;
- trockene Stellen, Klebstoffüberschuss oder ungleichmäßige Klebstoffverteilung;
- Leimrolle / Dosierspalt, falls vorhanden;
- RohrLiniengeschwindigkeit, Druck, Viskosität und Temperatur, sofern verfügbar;
- Was wurde angepasst und was hat sich nach der Anpassung geändert?.
Vollständigere Informationen sind hilfreich, aber auch unvollständige Informationen reichen für den Anfang aus.
Wenn Sie Zeichnungen, Maße oder alte Fotos von Walzen haben, können Sie Senden Sie die Details an Wolorin.. Wir können Ihnen anhand der von Ihnen bereitgestellten Informationen bei der Bestätigung der Walzenspezifikationen, der Austauschrichtung, der Angebotserstellung oder der Produktionsvorbereitung behilflich sein.
Falls Sie noch nicht über viele Informationen verfügen, beginnen Sie mit der Walzenposition, alten Walzenfotos, dem Kontaktmedium und dem aktuellen Problem im Zusammenhang mit der Walze.
Verwandte Seiten
Zeichnungen oder Walzendaten senden
Bei Problemen mit der Klebstoffapplikation auf Wellpappe kann Wolorin helfen, wenn das Problem mit der Leimwalze, der Dosierwalze, dem Druckkontakt, dem Zustand der Gummiabdeckung, der Walzenoberfläche oder den Spezifikationen der Ersatzwalze zusammenhängt.
Bitte senden Sie Zeichnungen, Maße, Fotos der alten Walze, die Walzenposition, das Kontaktmedium, das aktuelle Gummimaterial und dessen Härte (falls bekannt) sowie die Beschreibung des aktuellen Problems mit der Walze. Hilfreiche Fotos sollten die gesamte Walzenfläche, beide Enden, abgenutzte Bereiche, Rückstände, Risse, Aufquellen, klebrige Stellen, Kratzer, Dellen oder ungleichmäßigen Verschleiß zeigen.
Wenn Sie bereits eine klare Spezifikation haben, kann Wolorin auf Basis Ihrer Unterlagen mit der kundenspezifischen Fertigung, der Angebotserstellung oder der Produktionsbestätigung fortfahren.
Falls die Angaben zur Walze unvollständig sind, beginnen Sie mit den Fotos der alten Walze, den Hauptabmessungen, der Walzenposition, dem Kontaktmedium und dem Problem, das an der aktuellen Walze auftritt.