
Problemas de aplicación de pegamento en cartón corrugado: película de pegamento irregular, zonas secas y exceso de pegamento.
Un problema con el pegamento en el cartón corrugado suele manifestarse como un simple defecto: puntas de las ondulaciones secas, unión débil, líneas de pegamento húmedas o almidón que se sale del área de contacto. En la máquina, el mismo cartón puede presentar dos signos opuestos simultáneamente. Una línea parece tener poco pegamento, mientras que la otra parece tener demasiado.
El punto de partida útil es la trayectoria de transferencia del adhesivo. El adhesivo de almidón debe formar una película estable sobre el rollo de adhesivo, pasar por la zona de dosificación, tocar las puntas de las estrías y mantenerse controlado cuando la presión une el revestimiento y el medio.
Cuando una parte de ese camino se vuelve inestable, el tablero lo muestra rápidamente.
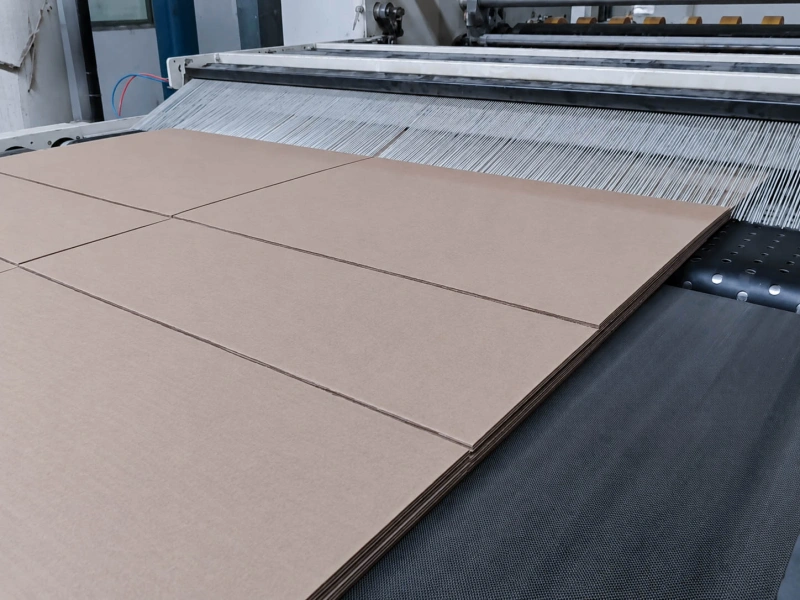
Lea el tablero antes de cambiar la máquina.
Normalmente, el tablero da la primera pista.
Las zonas secas indican que algunas puntas de flauta no recibieron suficiente adhesivo. Esto puede deberse a que el pegamento es demasiado fino, la película está rota, la punta de la flauta no hace contacto correctamente o la velocidad de impresión es demasiado alta para una transferencia estable.
El exceso de pegamento indica que llegó demasiado pegamento a la zona de contacto o que la presión lo empujó fuera de la punta de la flauta. El papel húmedo o blando puede hacer que esto sea más visible.
Es frecuente que la película de pegamento presente irregularidades a lo ancho antes del contacto con la presión. Un lado puede tener una película más gruesa, mientras que el otro tiene una más fina. Esto suele indicar problemas con la separación entre las capas, la dosificación, el estado del rollo, la humedad del papel o la diferencia de presión entre ambos lados.
| Letrero de tablero | Primera zona a revisar |
|---|---|
| Zonas secas en ciertas pistas de flauta | Espesor de la película, contacto de la punta de la flauta, velocidad |
| Pegamento exprimido fuera de la punta de la flauta | Cantidad de película, presión, humedad del papel |
| Un lado húmedo y el otro seco. | Espacio lateral, equilibrio de presión, diferencia de humedad |
| Las pistas secas vuelven a estar operativas tras la limpieza. | Almidón seco, acumulación, condición de la superficie del rodillo |
| El problema aparece después de aumentar la velocidad. | Tiempo de transferencia, estabilidad de la película, flujo de almidón |
Utilice la tabla como herramienta de clasificación. Una vez que la zona probable esté despejada, realice la siguiente comprobación cerca de esa zona.
El estado del almidón puede cambiar la misma configuración del rollo.
El rodillo de encolado no puede crear una película estable a partir de almidón inestable. Cuando la viscosidad, la temperatura, el estado del gel o la circulación cambian, la misma separación entre rodillos puede dar como resultado un tablero distinto.
Aunque el almidón fino pueda parecer fácil de aplicar, la película puede debilitarse en el rollo. Puede romperse antes de que todas las puntas de las ondulaciones recojan suficiente pegamento. En consecuencia, el cartón presenta puntos secos dispersos o franjas secas estrechas.
El exceso de almidón puede sobrecargar el rollo. Esto puede provocar vetas, crestas, líneas de pegamento húmedas o que el pegamento se salga tras el contacto con la presión. Si el pegamento se vuelve más denso durante un uso prolongado, el cartón puede pasar gradualmente de líneas de unión normales a zonas húmedas y desordenadas.
Las condiciones de reinicio también son importantes. Tras una interrupción, el almidón puede enfriarse, espesarse, secarse en las superficies expuestas o recircularse de forma irregular. Las primeras planchas tras el reinicio pueden presentar líneas marcadas, falta de pegamento o una transferencia de color más sucia.
Las notas de producción útiles son breves:
- viscosidad y temperatura cuando aparece el defecto;
- si el problema comienza después de reiniciar;
- si crece después de correr durante mucho tiempo;
- si un lote nuevo se comporta de manera diferente;
- si una mayor velocidad crea más zonas secas;
- si un almidón más pesado produce mayor extrusión.
Estas notas ayudan a decidir si se debe continuar con el control del almidón o pasar al rodillo de pegamento, la dosificación, el contacto con la acanaladura o el área de presión.
El rodillo adhesivo y el espacio de dosificación controlan la película antes de que la placa la vea.
El rodillo de encolado transporta la película de almidón. El rodillo dosificador o zona de rascado recorta dicha película antes de que las puntas de las ondulaciones la toquen. Cuando esta parte se desestabiliza, el cartón suele presentar un patrón transversal bien definido.
Un caso típico es que un lado esté más húmedo que el otro. El lado del operador puede presentar exceso de producto, mientras que el lado de accionamiento muestra puntas secas. El almidón puede ser aceptable, pero el espesor de la película varía en toda la superficie del rodillo.
Otro caso común es el de una zona seca que vuelve a secarse después de la limpieza. La limpieza elimina el almidón seco durante un breve periodo. Una vez que la misma zona se vuelve a llenar, la zona seca reaparece. Esto indica acumulación localizada, superficie obstruida, daños o una superficie del rodillo que retiene residuos.
Comprueba primero los elementos sencillos:
- ¿La distancia entre el lado del operador y el lado de la transmisión es mínima?
- ¿Un pequeño cambio en la separación hace que la tabla pase de estar seca a estar mojada?
- ¿El almidón seco permanece en la misma zona?
- ¿La superficie del rodillo está rayada, abollada, desgastada o bloqueada?
- ¿El problema comenzó después del rectificado, la sustitución, la limpieza o el mantenimiento de los rodamientos?
- ¿La marca o el carril seco se repiten con la rotación del rodillo?
Para posiciones de recogida y transferencia de adhesivo, Rodillos de transferencia son las principales direcciones del rodillo a revisar. Para el control de la cantidad de pegamento y el espesor de la película, Rodillos dosificadores son la referencia más cercana.
La decisión debe basarse en el patrón de la placa. Si al cambiar la separación el defecto se modifica inmediatamente, permanezca en el área de dosificación. Si la limpieza ayuda brevemente y el problema persiste en la misma línea, examine con mayor detenimiento la superficie del rodillo y el comportamiento de los residuos.
La transferencia de la punta de la flauta es donde comienzan muchos ajustes incorrectos.
La aplicación de pegamento para cartón ondulado tiene una particularidad que no tienen los recubrimientos comunes: el adhesivo debe transferirse a las puntas de las ondulaciones.
El punto de contacto de la punta de la flauta es estrecho. Un pequeño cambio en el punto de contacto puede provocar un gran cambio en la tabla. Un contacto insuficiente deja las puntas secas. Un contacto excesivo empuja el pegamento fuera de la línea de destino. Un contacto desigual a lo ancho hace que un lado quede seco y el otro húmedo.
La humedad del papel altera este contacto. Un soporte seco puede extraer rápidamente el agua del almidón y acortar el tiempo de adhesión. Un soporte húmedo o blando puede soportar demasiada presión y provocar un mayor exceso de exudación. Un cambio de papel puede hacer que la separación de ayer parezca incorrecta hoy.
La presión también cambia el resultado visible. Más presión puede cerrar algunas zonas secas, pero también puede provocar que se expulse el exceso de líquido. Menos presión puede limpiar las líneas húmedas, pero puede abrir zonas secas. Para cambios sensibles a la presión, Rodillos de presión y la zona de contacto debe revisarse conjuntamente.
Lee el patrón de esta manera:
- Puntas secas en ciertas ranuras de la flauta: compruebe el contacto local con la flauta y la adherencia del pegamento;
- Puntas secas en un área más amplia después de aumentar la velocidad: compruebe la estabilidad de la película y el tiempo de transferencia;
- Expulsión tras aumento de presión: reducir la presión antes de cambiar más variables del almidón;
- Comportamiento diferente después del cambio de papel: compare la humedad del revestimiento y del medio, el estado de la ondulación y el estado de precalentamiento;
- Un lado presenta diferencias constantes: compare la separación, la presión y la humedad del papel a lo ancho.
Para un contexto más amplio sobre el manejo del papel, Rodillos para conversión de papel Puede brindar soporte para verificaciones relacionadas con la posición de los rodillos. Este artículo se centra en el área de aplicación del adhesivo: película de almidón, transferencia de la punta de la ranura, contacto de presión y los rodillos directamente involucrados en esa zona.
La respuesta a la limpieza te dice más que una simple foto de una superficie limpia.
Una foto del rollo limpio es útil, pero la respuesta de limpieza es aún más útil.
Si la limpieza mejora el aspecto del tablero y el mismo defecto reaparece pronto, el problema persiste durante la producción. Es posible que el almidón seco, el polvo de papel, los residuos de adhesivo, las celdas bloqueadas, los arañazos en la superficie o una superficie desmoldante deficiente estén provocando la acumulación de material.
Si la limpieza no produce ningún cambio, la causa principal puede residir en otro lugar: estado del almidón, espacio entre los rodillos, presión, humedad del papel, contacto con la acanaladura o alineación del rodillo.
Si la limpieza solo funciona en un lado, compare la acumulación de residuos en toda la superficie del rodillo. Un lado puede recibir más adhesivo, contener más residuos o tener una carga de contacto diferente.
Para la acumulación repetida de adhesivo, la guía en Material que se adhiere a las superficies de los rodillos de goma Puede ayudar a relacionar el comportamiento de los residuos con el estado de la superficie del rodillo y el método de limpieza.
Algunas buenas fotos para una revisión con rodillo incluyen:
- Cara completa del rollo antes de la limpieza;
- Primer plano del carril seco o de la zona con abundante pegamento;
- ambos bordes del rollo;
- superficie después de la limpieza;
- cualquier rasguño, abolladura, hinchazón, grieta, área pegajosa o desgaste irregular.
Estas fotos ayudan a Wolorin a comprender la parte del problema relacionada con los rodillos. No reemplazan los registros de configuración de procesos de la propia planta.
Cuándo Wolorin debería mirar el rollo
Wolorin es fabricante de rodillos de caucho y proveedor de rodillos a medida. En caso de problemas con la aplicación de adhesivo en cartón corrugado, conviene revisar el rodillo cuando el síntoma apunta repetidamente a la posición o la superficie del mismo.
Entre las buenas razones para revisar el rollo se incluyen:
- Los carriles secos mantienen la misma anchura;
- Un lado permanece más húmedo o más seco después del ajuste normal del proceso;
- La limpieza ayuda, pero luego vuelve a aparecer el mismo problema;
- Pequeños cambios en la separación generan grandes cambios en el pegamento;
- El problema comienza después del reemplazo, rectificado, recubrimiento o reparación de los rodillos;
- La superficie del rollo presenta almidón seco, arañazos, abolladuras, hinchazón, zonas endurecidas, grietas, áreas pegajosas o desgaste irregular;
- El rodillo existente no tiene un dibujo claro, registro de materiales, registro de dureza ni especificación de superficie.
Para rodillos recubiertos de caucho en contacto con adhesivo de almidón, agua o líquido de limpieza, el nombre del material por sí solo no es suficiente. Un rodillo antiguo recubierto de nitrilo que haya funcionado bien durante años puede ser un buen punto de partida. Si el recubrimiento antiguo se ha vuelto pegajoso, hinchado, agrietado, duro o difícil de limpiar, se debe verificar la dirección de reemplazo según las condiciones reales de contacto.
Rodillos de caucho NBR / nitrilo Puede ser una dirección común para muchas posiciones de contacto con agua, aceite, adhesivos y líquidos en general, pero la selección final debe coincidir con la posición del rodillo, el medio de contacto, el método de limpieza, la presión, los requisitos de la superficie y el estado del rodillo antiguo.
Cuando las dimensiones, el acabado superficial, la dureza, la excentricidad o los registros de inspección son importantes, Wolorin's Control de calidad Esta página proporciona información general sobre la fabricación y la inspección.
Qué preparar para una solicitud de rollo de pegamento o rollo dosificador
No es necesario elaborar un informe completo de la corrugadora. La información útil es la que relaciona el rodillo actual con el problema del cartón.
Prepara lo que ya tienes:
- dibujo del rodillo o dimensiones principales;
- Fotos antiguas de rodillos, incluyendo la cara completa, ambos extremos y las zonas desgastadas;
- posición del rodillo, como el rodillo de pegamento, el rodillo dosificador, el área de raspado, el contacto de presión u otra posición;
- medio de contacto, como adhesivo de almidón, agua, líquido de limpieza, polvo de papel u otro material de contacto;
- Problemas actuales relacionados con el caucho, como adherencia, hinchazón, agrietamiento, endurecimiento, desgaste rápido, zonas secas, transferencia de pegamento irregular o dificultad de limpieza;
- Material de caucho actual y dureza, si se conocen;
- estado de la superficie, como lisa, grabada, desgastada, rayada, bloqueada, pegajosa, vidriada o irregular;
- Grado de la tabla y tipo de flauta;
- zona seca, exceso de pegamento o aplicación irregular del mismo;
- rollo de pegamento / espacio de dosificación si está disponible;
- Velocidad de la línea, presión, viscosidad y temperatura, si están disponibles;
- Qué se ajustó y qué cambió después del ajuste.
Contar con información más completa es útil, pero la información incompleta aún es suficiente para empezar.
Si tiene dibujos, dimensiones o fotos antiguas de rodillos, puede enviar los detalles a Wolorin. Podemos ayudarle a confirmar las especificaciones de los rodillos, la dirección de reemplazo, el presupuesto o la preparación de la producción en función de la información proporcionada.
Si aún no dispone de mucha información, comience por la posición del rodillo, fotos antiguas del rodillo, el medio de contacto y el problema actual relacionado con el rodillo.
Páginas relacionadas
Enviar planos o datos del rodillo
Para problemas de aplicación de pegamento en cartón ondulado, Wolorin puede ayudar cuando el problema está relacionado con el rodillo de pegamento, el rodillo dosificador, el contacto de presión, el estado de la cubierta de goma, la superficie del rodillo o las especificaciones del rodillo de repuesto.
Envíe dibujos, dimensiones, fotos del rodillo antiguo, posición del rodillo, medio de contacto, material y dureza del caucho actual (si se conocen) y el problema actual del rodillo. Las fotos útiles incluyen la superficie completa del rodillo, ambos extremos, zonas desgastadas, zonas con residuos, grietas, hinchazón, puntos pegajosos, arañazos, abolladuras o desgaste irregular.
Si ya dispone de unas especificaciones claras, Wolorin puede proceder a la fabricación a medida, la elaboración de un presupuesto o la confirmación de la producción basándose en su documentación.
Si los detalles del rodillo están incompletos, comience con las fotos antiguas del rodillo, las dimensiones principales, la posición del rodillo, el medio de contacto y el problema observado en el rodillo actual.