So wählen Sie Gummibezüge für Auftrags- und Pick-up-Walzen beim Coil Coating

Aufnahmewalzen und Auftragswalzen verarbeiten oft die gleiche Beschichtung, aber ihre Anforderungen an die Deckkraft sind unterschiedlich.

Bei einer gängigen Zwei- oder Dreiwalzen-Bandbeschichtungsanlage nimmt die Aufnahmewalze Beschichtungsmaterial von der Zufuhrseite auf und transportiert es zur nächsten Walzenkontaktstelle. Die Auftragswalze nimmt dieses Beschichtungsmaterial auf und bildet den abschließenden, gummierten Kontakt mit dem sich bewegenden Band.

Beide Abdeckungen müssen Beschichtung, Grundierung, Lösungsmittel, Reinigungsflüssigkeit, Temperatur und Stillstandszeiten standhalten. Ihre mechanischen Anforderungen bestimmen die Auswahlkriterien.

Die Aufnahmewalze muss eine stabile Benetzung, einen zuverlässigen Flüssigkeitstransport und eine gute Flüssigkeitsabgabe gewährleisten sowie beständig gegen dauerhaften Flüssigkeitskontakt sein. Die Auftragswalze benötigt einen kontrollierten Streifenkontakt, eine geeignete Oberflächenbeschaffenheit, eine stabile Härte, einen präzisen Durchmesser, geringen Rundlauf und eine gleichmäßige Kantenbeschaffenheit.

Die Übertragung einer einzigen Abdeckungsspezifikation auf beide Positionen kann zwar eine akzeptable chemische Beständigkeit gewährleisten, aber dennoch zu schlechten Arbeitsergebnissen führen.

Coil-Coating-Applikator und Aufnahmewalzen

Aufnahmerolle und Applikatorrolle: Welche Aufgaben haben sie jeweils?

Bewertungspunkt Aufnehmrolle Applikatorrolle
Hauptjob Beschichtung aufnehmen und in den Walzenzug transportieren Die übertragene Beschichtung auf den Streifen auftragen.
Hauptansprechpartner Beschichtungswanne oder Flüssigkeitszufuhr, dann eine weitere Walze Transferseitenrolle und beweglicher Metallstreifen
Erforderliches Ergebnis Ein stabiler Flüssigkeitsfilm, der den nächsten Kontakt erreicht Eine kontrollierte Beschichtungsschicht auf dem Streifen
Hauptflächennutzung Gleichmäßig befeuchten, Flüssigkeit aufnehmen und sauber ablösen Gleichmäßiger Streifenkontakt ohne unerwünschte Abdrücke
Geschwindigkeitsbeziehung Beeinträchtigt die Flüssigkeitsaufnahme, -nachfüllung und -übertragung. Beeinflusst die Auftrags- und Wischwirkung in Abhängigkeit von der Streifengeschwindigkeit
Genauigkeitspriorität Wiederholbarer Flüssigkeitstransfer bei jeder Umdrehung Stabiler Kontakt über die gesamte Fläche und bei jeder Drehung
Typische alte Papierrollenbeweise Glasur, mangelhafte Benetzung, Rückstände, Quellung, verunreinigte Ränder Verschleiß in Streifenbreite, polierte Bänder, Kantenstufen, Markierungen, rotationsbedingte Muster

Die Abdeckungen der Aufnahmerollen benötigen eine stabile Benetzung und einen sicheren Transfer.

Die Aufnahmewalze arbeitet auf der Flüssigkeitsseite des Beschichtungssystems. Ihre Oberfläche kann während jedes Produktionszyklus mit Beschichtung, Nebel, Rückständen und Reinigungsflüssigkeit in Kontakt kommen.

Die Oberfläche kann auch nach einer Veränderung ihres Flüssigkeitstransportverhaltens noch glatt aussehen. Glasierte Bereiche können langsam benetzen. Eingetrocknete Rückstände können in einem Bereich zusätzliche Flüssigkeit zurückhalten. Ein aufgequollener Rand kann den lokalen Durchmesser verändern. Reinigungsrückstände können einen schmalen Bereich hinterlassen, der sich nach erneuter Reinigung anders verhält.

Diese Veränderungen treten oft auf, bevor Risse oder ernsthafte Schäden an der Abdeckung sichtbar werden.

Die Benetzung muss auf der gesamten Arbeitsfläche gleichmäßig sein.

Die Aufnahmefläche erfüllt drei praktische Aufgaben:

  • Die Beschichtung über die gesamte Arbeitsbreite aufnehmen;
  • einen kontrollierten Flüssigkeitsfilm während der Rotation transportieren;
  • Lassen Sie diesen Film beim nächsten Kontakt konsequent wieder frei.

Eine hochglanzpolierte Oberfläche kann die Benetzung mit manchen Beschichtungssystemen erschweren. Eine offenere Oberfläche kann Rückstände ansammeln und ist schwieriger zu reinigen. Die optimale Oberflächenbeschaffenheit ist diejenige, die den Flüssigkeitsfilm während Produktion, Reinigung, Stillstand und Wiederanlauf stabil hält.

Mehrere Details helfen bei der Definition der erforderlichen Oberfläche:

  • ob die Walze teilweise eingetaucht oder durch ein anderes Flüssigkeitskontaktverfahren versorgt wird;
  • ob sich die Beschichtung schnell ausbreitet oder vereinzelte nasse Stellen hinterlässt;
  • ob Rückstände bei kurzen Stopps antrocknen;
  • ob die Reinigung den gesamten Walzenballen gleichmäßig wiederherstellt;
  • wo der Aufbau nach dem Neustart der Produktion erstmals wieder auftritt.

Bei Positionen, die hauptsächlich für Abholung und Transport zuständig sind, ist die Arbeitslogik eng damit verbunden. Übertragungswalzen. Wenn eine andere Walze die Flüssigkeitsmenge vor dem Auftragen reguliert, hängt ihre Beziehung zu der Dosierwalzen sollte ebenfalls identifiziert werden.

Der fertige Durchmesser verändert die tatsächliche Oberflächengeschwindigkeit

Die Geschwindigkeit der Aufnahmewalze beeinflusst die Flüssigkeitszufuhr und die Zeit, die die Beschichtung auf dem Deckmaterial verbleibt, bevor der nächste Kontakt erfolgt.

Die Anzeige einer Maschine kann vor und nach dem Schleifen oder Neubeschichten einer Walze denselben Drehzahlprozentsatz anzeigen. Die tatsächliche Umfangsgeschwindigkeit ändert sich jedoch mit dem fertigen Durchmesser.

Bei gleicher Drehzahl bewirkt eine Durchmesseränderung von 1% annähernd eine Änderung der Oberflächengeschwindigkeit von 1%. Das Quellen während des Betriebs hat denselben Effekt.

Beispielsweise kann eine neue Aufnahmewalze mit der alten Motoreinstellung laufen, während ein leicht abweichender Enddurchmesser ihr Verhältnis zur nächsten Walze verändert. Der Bediener bemerkt eine Änderung des Materialtransfers, obwohl die Steuerungseinstellung unverändert geblieben ist.

Zu den nützlichen Ersatzdaten gehören der fertige Durchmesser, die Drehzahl bzw. Umfangsgeschwindigkeit sowie Durchmesser und Drehzahl der Kontaktwalze. Wolorin nutzt diese Informationen zur Bestätigung der Walzenspezifikation. Das Prozessteam des Kunden ist weiterhin für die Festlegung des Betriebsdrehzahlverhältnisses in der Anlage verantwortlich.

Beschädigungen an den Enden der Abdeckung können bis zur Klebefuge reichen.

Beschichtungs- und Reinigungsmittelreste sammeln sich häufig an den Enden der Abdeckung. Getrocknete Rückstände können einen kleinen Grat bilden, der Flüssigkeit an der Kante zurückhält. Sobald die Kante beschädigt ist, kann Flüssigkeit die Klebefuge erreichen oder während des Abschaltens eingeschlossen bleiben.

Überprüfen Sie die alte Rolle auf Folgendes:

  • lokale Schwellung in der Nähe eines Endes;
  • ein weicher Streifen nahe am Rand des Einbands;
  • Beschichtung an der Stirnfläche anliegend;
  • Anheben entlang der Klebefuge;
  • Eine Kante verglast schneller als die andere;
  • Korrosion oder Beschädigung im freiliegenden Kernbereich.

Fotografieren Sie diese Bereiche vor der Reinigung oder dem Schleifen. Auf einem Foto der gesamten Oberfläche kann der Zustand der Kante, der zum Versagen der vorherigen Beschichtung geführt hat, möglicherweise nicht erkennbar sein.

Die Applikatorrollenabdeckungen benötigen einen stabilen Kontakt zum Streifen.

Die Applikatorrolle bildet den letzten gummierten Kontaktpunkt mit dem Streifen. Lokale Veränderungen der Beschichtung können sich in Form von Veränderungen des Glanzes, der Textur, der Gleichmäßigkeit der Beschichtung oder des Kantenbildes äußern.

Die Ausgangsinformationen sollten vom Produkt stammen:

  • Material und Oberflächenbeschaffenheit der Streifen;
  • beschichtete Seite;
  • normale und minimale Streifenbreiten;
  • Erscheinungsbild erforderlich;
  • Empfindlichkeit gegenüber Markierungen;
  • Empfindlichkeit gegenüber Schwankungen der Beschichtungsbreite;
  • Geschwindigkeit der Applikatoroberfläche relativ zur Streifengeschwindigkeit.

Für ein breiteres Anwendungsspektrum von Spulen und Bändern siehe Walzen für Stahl- und Metallurgieanwendungen.

Die Oberflächenbeschaffenheit kann direkt auf dem beschichteten Streifen sichtbar sein.

Begriffe wie glatt, geschliffen, matt oder poliert sind ohne ein Streifenoberflächen-Zielobjekt unvollständig.

Eine Beschichtung, die mit einer Grundierung gut harmoniert, kann bei einer anderen Beschichtung Rückstände ansammeln. Schleifspuren, die auf der Walze kaum sichtbar sind, können deutlicher hervortreten, sobald die Beschichtung einen Hochglanzstreifen erreicht hat. Ein polierter Arbeitsstreifen kann die lokale Kontaktfläche ebenfalls verändern, bevor der Rest der Beschichtung abgenutzt aussieht.

Nützliche Beobachtungen sind beispielsweise:

  • ob die Markierung dem Umfang der Walze folgt;
  • ob es nur auf bestimmten Streifenoberflächen auftritt;
  • ob die Reinigung es beseitigt oder es nur vorübergehend verbessert;
  • ob sich das Ergebnis bei breiten und schmalen Spulen ändert;
  • ob eine Streifenkantenposition poliert oder abgestuft ist.

Die erforderliche Oberflächenbeschaffenheit sollte anhand der alten Walze, des Beschichtungskontakts und des Erscheinungsbilds des Streifens gemeinsam überprüft werden. Eine allgemeine Rauheitsbeschreibung liefert weniger hilfreiche Informationen als ein klares Foto der alten Arbeitsfläche und des auf dem Streifen sichtbaren Ergebnisses.

Dieselbe Shore-A-Härte kann sich unterschiedlich verhalten

Die Härte ist zwar eine wichtige Spezifikation, beschreibt aber nicht die gesamte Oberfläche des Applikators.

Zwei Abdeckungen können den gleichen Shore-A-Wert aufweisen und sich dennoch während der Produktion unterschiedlich verformen. Das Ergebnis wird beeinflusst durch:

  • Bezugsdicke;
  • zusammengesetzte Reaktion unter wiederholter Belastung;
  • Betriebstemperatur;
  • Kontakt mit Lösungsmitteln oder Reinigungsmitteln;
  • Bindungsbedingung;
  • Schleifgenauigkeit;
  • Fertiger Durchmesser und Rundlauf.

Eine weichere Oberfläche kann eine größere Kontaktfläche bilden und stärker auf Druckänderungen reagieren. Eine gehärtete oder hochglanzpolierte Oberfläche kann den Kontakt konzentrieren und einen empfindlichen Streifen leichter beschädigen.

Lokale Härteveränderungen sind besonders nützlich zu dokumentieren. Ein Messwert in der Mitte kann normal erscheinen, während die Randbereiche härter, weicher oder polierter geworden sein können.

Vergleichen Sie die Mitte, beide Streifenkanten und die unbedeckten Bereiche außerhalb der üblichen Produktionsbreite. Dieser Vergleich liefert oft mehr Informationen als ein einzelner durchschnittlicher Härtewert.

Durch den Auslauf kann ein sich wiederholendes Beschichtungsmuster entstehen.

Der Rundlauf der Applikatorwalze verändert den Kontakt zum Material während der Walzendrehung. Eine geringfügige radiale Abweichung kann sich als wiederkehrendes Beschichtungsband, regelmäßige Oberflächenmarkierung oder Defekt äußern, der bei höherer Bandgeschwindigkeit deutlicher sichtbar wird.

Die Fehlerquelle kann sich im Deckel, im Schleifmittel, im Kern, in der Welle, in den Lagern oder in der Installation befinden. Ein Austausch des Gummimaterials behebt kein Problem mit der mechanischen Genauigkeit.

Bei einem Austausch der Applikatorrolle Folgendes dokumentieren:

  • Fertigdurchmesser;
  • erforderlicher Rundlauf oder Konzentrizität;
  • Zustand von Zapfen und Lager;
  • ob sich die Markierung bei Drehung der Walze wiederholt;
  • ob sich das Muster nach dem Schleifen, Neubeziehen, Lagerarbeiten oder Wiedereinbau verändert hat.

Die Bandbreite liefert zudem eine aussagekräftige Verschleißkarte. Lange Produktionsläufe mit schmalen Spulen können polierte Bänder oder kleine Stufen an den Bandkanten erzeugen. Bei der Rückkehr zu einer breiteren Spule können diese alten Begrenzungen den Kontakt verändern.

Bei Seitenlichtaufnahmen lassen sich polierte Kanten, Stufen, Kratzer und lokale Oberflächenveränderungen in der Regel besser erkennen als bei normaler Frontbeleuchtung.

Warum dieselbe Beschichtung unterschiedliche Bezüge verlangen kann

Die Beschichtungschemie setzt die gemeinsamen Grenzwerte für beide Walzen. Das Gummisystem muss die Beschichtung bzw. Grundierung, das Lösungsmittel, die Reinigungsflüssigkeit, die Temperatur und die Dauer der Nässe der Oberfläche während des Betriebs oder der Stillstandszeit tolerieren.

Die Walzenbelastung bestimmt die übrigen Spezifikationen.

Auswahlfaktor Priorität der Abholrolle Applikatorrollen-Priorität
Chemische Beständigkeit Benetzung, Durchmesser und Flüssigkeitstransfer stabil halten Kontaktform, Oberflächenbeschaffenheit und Beschichtungsaussehen stabil halten
Reinigungsmaßnahmen Gleichmäßige Benetzung ohne Rückstände wiederherstellen Wiederherstellung einer sauberen Kontaktfläche ohne polierte oder verunreinigte Bänder
Oberflächenbeschaffenheit Unterstützung beim Aufnehmen, Tragen und Abgeben Erscheinungsbild der Trägerbeschichtung und gleichmäßiger Streifenkontakt
Oberflächengeschwindigkeit Sicherstellung einer stabilen Flüssigkeitsnachschub- und Transferleistung Stellen Sie die erforderliche Anwendungsbeziehung zum Streifen aufrecht.
Härtestabilität Halten Sie den Übertragungskontakt und den effektiven Durchmesser konstant. Die Breite und Form der Streifenkontaktzone müssen konstant bleiben.
Bindung Verhindern Sie das Eindringen von Flüssigkeit an nassen Kanten Beständigkeit gegen wiederholte Belastung, Biegung, Hitze und Kantenspannung
Rundlauf Vermeiden Sie Abweichungen beim Tonabnehmer einmal pro Umdrehung. Vermeiden Sie Beschichtungsschwankungen einmal pro Umdrehung
Randzustand Rückstände und Flüssigkeitskontakt in der Nähe der Abdeckungsenden minimieren Verschleiß in der Bandbreite, polierte Bänder und Kantenstufen verwalten

Stellen Sie sich zwei Walzen vor, die dieselbe Grundierung auftragen. Die Aufnahmewalze benötigt möglicherweise eine Oberfläche, die sich nach der Reinigung schnell benetzen lässt und die Flüssigkeit ohne lokale Trockenstellen aufnimmt. Die Auftragswalze benötigt hingegen eine feinere und gleichmäßigere Oberfläche, da sich jede lokale Veränderung direkt auf den Streifen auswirkt.

Die Beschichtung ist dieselbe. Die Kontaktbeanspruchung ist unterschiedlich.

Die Materialauswahl erfolgt im Anschluss an diesen Vergleich.

NBR-/Nitrilkautschukwalzen sind eine praktische Ausgangsrichtung für ausgewählte Beschichtungen, Öle, Klebstoffe und allgemeine Flüssigkeitskontaktbedingungen. FKM-Gummiwalzen Sie werden relevant, wenn Hitze, Lösungsmittel, Öl oder aggressive Medien anspruchsvollere chemische Bedingungen schaffen. Polyurethan-Gummiwalzen eignet sich möglicherweise für Positionen, bei denen Verschleißfestigkeit, Lastaufnahme und Dimensionsverhalten eine größere Rolle spielen.

Diese Materialbezeichnungen beschreiben breite Materialfamilien. Die fertige Walze hängt jedoch weiterhin von der Mischungsrichtung, der Verklebung, dem Deckschichtaufbau, der Aushärtung, dem Schleifen, der Oberflächenbeschaffenheit und der geforderten Genauigkeit ab.

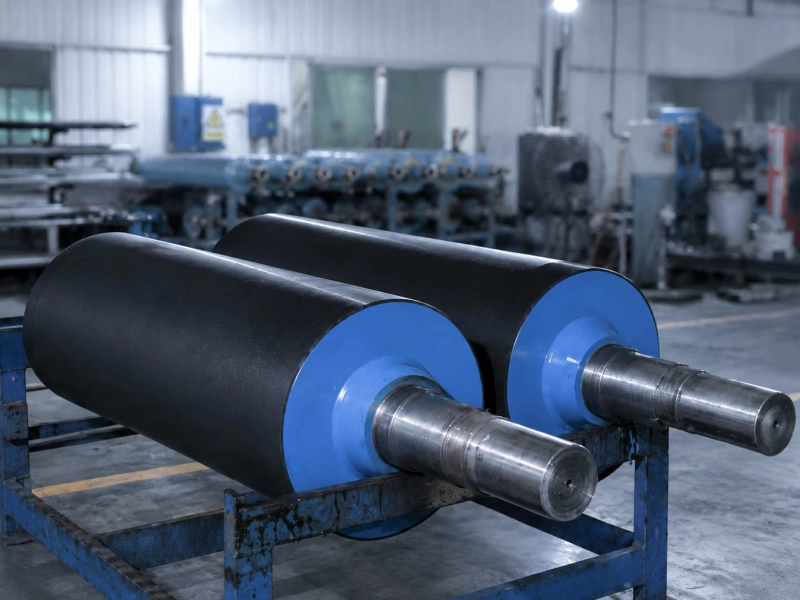
Was die alten Rolls-Royce Ihnen erzählen können

Eine alte Papierrolle enthält Aufzeichnungen über den tatsächlichen Betriebszustand. Durch Reinigen und Schleifen geht ein Großteil dieser Spuren verloren.

Old-Roll-Schild Rollenlesen Applikatorrollenablesung
Glasierte Oberfläche Benetzung und Flüssigkeitstransport könnten sich verändert haben Der Kontakt zwischen den Streifen könnte schwieriger oder ungleichmäßiger geworden sein.
Schwellung Der effektive Durchmesser und die Übertragungsgeschwindigkeit können sich verändert haben. Kontaktform und Beschichtungsgleichmäßigkeit können sich geändert haben
Klebriger Rückstand Die Freisetzungs- oder Reinigungsreaktion kann instabil sein. Rückstände könnten den Streifenkontakt stören.
Kantenbeschädigung Flüssigkeitseintritt, Rückstandsansammlungen oder die Freilegung von Verbindungen können eine Rolle spielen. Es kann sich um Kantenverladung oder Schmalbandproduktion handeln.
Einseitiger Verschleiß Die Position der Pfanne, die Beladung beim Transfer, die Ausrichtung oder die Flüssigkeitsverteilung können unterschiedlich sein. Druckausgleich, Streifenführung, Montage oder Ausrichtung können unterschiedlich sein
Rotationsbezogenes Muster Die Tonhöhe kann einmal pro Umdrehung variieren. Der Streifenkontakt kann sich einmal pro Umdrehung ändern.
Abdeckung anheben Es kann zu Flüssigkeitsdurchdringung oder Beschädigung der Klebefuge kommen. Wiederholte Belastung, Biegung, Hitze oder Kantenspannung können eine Rolle spielen.

Eine Walze, die lange Zeit einwandfrei funktioniert hat und einen gleichmäßigen, allmählichen Verschleiß aufweist, bietet in der Regel einen guten Ausgangspunkt für die Entscheidung über einen Austausch. Zeichnungen, Fertigmaße, aktuelle Härte, Oberflächenbeschaffenheit und Proben der alten Walze können bereits ausreichend sein.

Frühes oder wiederholtes Versagen erfordert detailliertere Informationen. Führen Sie eine kurze Betriebshistorie, wenn:

  • Der Deckel quoll nach dem Wechsel des Lösungsmittels oder Reinigungsmittels auf;
  • Kurz nach Einführung einer neuen Reinigungsmethode traten Glasurfehler auf;
  • Kantenschäden traten nach vorheriger Neubeschichtung wieder auf;
  • Spuren, die nach Schleifarbeiten, Lagerarbeiten, Austausch oder Wiedermontage entstanden sind;
  • Der Enddurchmesser oder die Härte veränderten sich während des Betriebs.

Anzeichen dafür, dass die Rollenabdeckung genauer untersucht werden sollte

Eine Überprüfung mit Bezug auf die Walzen wird dann sinnvoll, wenn die Beweismittel immer wieder zu einer bestimmten Walzenposition zurückkehren:

  • Das Problem begann nach den Walzenarbeiten;
  • Ein Markierungs- oder Übertragungswechsel wiederholt sich einmal pro Umdrehung;
  • Der Einband ist aufgequollen, glasig, klebrig, weich, hart, abgelöst oder ungleichmäßig abgenutzt;
  • Das Ergebnis ändert sich entlang eines Verschleißbereichs in Streifenbreite;
  • Durch die Reinigung lässt sich kurzfristig etwas einsparen, dann verändert sich der gleiche Walzenbereich wieder;
  • Der gemessene Durchmesser, die Härte oder der Rundlauf entsprechen nicht mehr dem vorherigen Zustand.

Beschichtungsviskosität, Beschichtungstemperatur, Filtration, Füllstand der Beschichtungswanne, Walzenspalteinstellung und andere Anlageneinstellungen können den Beschichtungsauftrag ebenfalls beeinflussen. Diese Bedingungen verbleiben in der Verantwortung der Prozess- und Anlagenteams des Kunden.

Sie sind für Wolorin weiterhin nützlich, da sie erklären, welchen Belastungen die Ersatzwalze standhalten muss. Wolorin nutzt diese Informationen, um die Walze hinsichtlich Deckschicht, Konstruktion, Oberflächenbeschaffenheit und Fertigungsanforderungen optimal abzustimmen.

Informationen, die für ein Projekt zur Aufnahme oder Applikatorrolle benötigt werden

Einige Informationen sind beiden Rollen gemeinsam:

  • Beschichtungs-, Grundierungs- oder Konversionsflüssigkeit;
  • Lösungsmittel und Reinigungsflüssigkeit;
  • Betriebstemperatur;
  • Liniengeschwindigkeit;
  • aktuelles Gummimaterial und Härte, sofern bekannt;
  • Quellung, Verglasung, Härteänderung oder Durchmesseränderung alter Walzen.

Die übrigen Informationen sollten nach Walzenposition getrennt werden.

Was Sie für die Abholliste mitgeben sollten Was Sie für die Applikatorrolle einsenden müssen
Zeichnung, fertiger Durchmesser, Stirnlänge, Wellendetails und bekannte Bezugsdicke Zeichnung, fertiger Durchmesser, Stirnlänge, Wellendetails und bekannte Bezugsdicke
Kontaktfläche der Wanne, Flüssigkeitsstand, Eintauchtiefe oder Ansaugvorrichtung Bandmaterial, beschichtete Seite, Breitenbereich und Kontaktanordnung
Tatsächliche Aufnahmegeschwindigkeit und Kontaktwalzengeschwindigkeit Tatsächliche Applikatoroberflächengeschwindigkeit und Streifengeschwindigkeit
Benetzungs-, Flüssigkeitstransport-, Freisetzungs-, Rückstands- und Reinigungsverhalten Erforderliche Oberflächenbeschaffenheit, Erscheinungsbildvorgabe, Markierungsempfindlichkeit und Querbreitenempfindlichkeit
Lokale Trockenstellen, ungleichmäßige Luftaufnahme oder rotationsbedingte Änderungen Rundlaufanforderungen, Kantenverschleiß, polierte Bänder und rotationsbedingte Markierungen
Fotos der ganzen Fläche, beider Enden, Rückstände vor Reinigung und Haftkanten Fotos der ganzen Fläche, Bandbreitenzonen, Kantenstufen, polierten Bänder und markierten Bereiche

Beschriften Sie jede Zeichnung und jedes Foto als Aufnahmerolle oder Applikatorrolle. Geben Sie die Maschinenposition an, wenn mehrere ähnliche Walzen auf derselben Linie installiert sind.

Für einen unkomplizierten Austausch genügen möglicherweise die Zeichnung, die Abmessungen, die aktuelle Härte, die Oberflächeninformationen, das Kontaktmedium und Fotos der alten Rolle.

Wenn die vorherige Beschichtung vorzeitig versagte oder derselbe Schaden erneut auftrat, sollten die kürzlich vorgenommenen Änderungen und die Ausfallhistorie der alten Rolle berücksichtigt werden. Dies hilft festzustellen, ob die Ersatzbeschichtung den festgelegten Spezifikationen entsprechen kann oder ob eine andere Mischungsrichtung, Klebedetails, Oberflächenbeschaffenheit, Beschichtungskonstruktion oder Genauigkeitsanforderungen erforderlich sind.

Verwandte Seiten zum Thema Coil-Coating-Walzen

Wie Wolorin Projekte zur Herstellung von Coil-Coating-Walzen unterstützt

Wolorin fertigt kundenspezifische Industriegummiwalzen für Neuproduktion, Ersatzteilbeschaffung und ausgewählte Neubezugsprojekte.

Die Projektanforderungen können anhand von Zeichnungen, vorhandenen Walzenabmessungen, alten Walzenmustern, Arbeitsbedingungen oder einer Kombination dieser Quellen bestätigt werden.

Relevante Projektunterstützung umfasst:

Senden Sie uns Ihre Details zur Abholung oder Applikatorrolle.

Falls Sie bereits Zeichnungen, fertige Maße, Muster oder eine detaillierte Walzenspezifikation haben, senden Sie diese bitte direkt an Wolorin. Auf Basis Ihrer Unterlagen können wir mit der kundenspezifischen Fertigung, einem Angebot oder einer Produktionsbestätigung beginnen.

Bitte geben Sie bei Projekten mit Aufnahmewalzen oder Applikatorwalzen die Walzenposition an und fügen Sie Folgendes hinzu:

  • Fertigdurchmesser, Stirnlänge, Wellendetails und bekannte Deckeldicke;
  • Aktuelle Härte und Oberflächenspezifikation, falls verfügbar;
  • Beschichtung, Grundierung, Lösungsmittel und Reinigungsflüssigkeit, die mit der Abdeckung in Kontakt kommen;
  • Informationen zur tatsächlichen Rollgeschwindigkeit;
  • Fotos von alten Filmrollen, aufgenommen vor der Reinigung oder dem Schleifen;
  • die aktuellen Probleme im Zusammenhang mit der Walze, wie z. B. Aufquellen, Verglasen, Beschädigung der Kanten, Veränderung der Härte, Veränderung des Durchmessers, rotationsbedingte Spuren, ungleichmäßiger Verschleiß oder Versagen der Verklebung.

Sind die Informationen unvollständig, beginnen Sie mit der Walzenposition, den Grundabmessungen, dem Kontaktmedium, Fotos der alten Walze und dem aktuellen Problem im Zusammenhang mit der Gummiwalze.