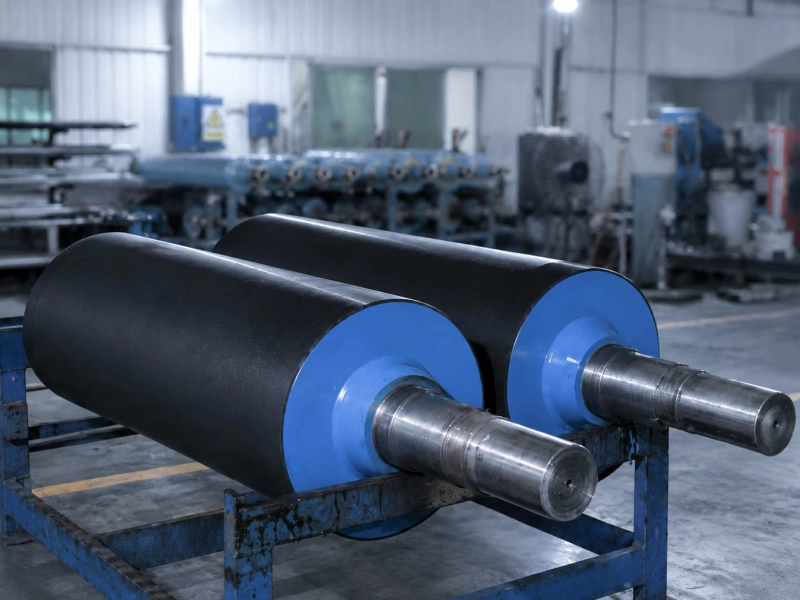
アプリケーターロールは鋼帯への安定接触が必要
アプリケーターロールは、鋼帯への最終塗布接触を担います。被覆の局部変化は光沢、テクスチャ、塗膜均一性、端部外観に直接出ます。
開始情報は製品から取得する必要があります。
- ストリップ材の種類と表面状態。
- コーティングされた面。
- 標準幅および最小幅のストリップ幅。
- 求められる外見;
- 点数に対する感受性;
- 横幅コーティングのばらつきに対する感度。
- 鋼帯材質・表面状態、塗装面、通常/最小幅、外観要求、痕への感度、幅方向塗膜差への感度、鋼帯速度に対するアプリケーター表面速度を確認します。
より広範なコイルおよびストリップ用途については、以下を参照してください。 鉄鋼・冶金用ゴムローラー.
表面仕上げは塗装鋼帯へ直接現れる
平滑、研磨、マット、ポリッシュといった用語は、ストリップ表面のターゲットがなければ不完全です。
「平滑」「研磨」「マット」「ポリッシュ」だけでは不十分です。あるプライマーで良好な仕上げが別塗料では残留を抱えることがあります。ロール上でほぼ見えない研磨線が高光沢鋼帯では明確になることもあります。
参考になる観察結果は以下のとおりです。
- マークがローラーの円周に沿っているかどうか。
- それが特定のストリップ表面にのみ現れるかどうか。
- 周期痕か、特定鋼帯表面だけか、清掃で消えるか短時間だけ改善するか、広幅・狭幅で変わるか、鋼帯端位置が光沢化・段差化していないかを確認します。
- 旧ロール、接触塗料、鋼帯外観を合わせて仕上げを決めます。
- ストリップの端面の一方の位置が研磨されているか、段差状になっているか。
必要な仕上がりは、古いロール、コーティングの接触状態、およびストリップの外観を総合的に確認して判断する必要があります。一般的な粗さの説明では、古い加工面とストリップに現れた結果を明確に写した写真よりも有用な情報が得られません。
同じショアA硬度でも運転時の変形挙動は同じではない
硬度は重要な仕様ですが、アプリケーターカバー全体を表すものではありません。
硬度だけで被覆挙動は決まりません。被覆厚、繰返し荷重への配合応答、温度、溶剤・洗浄剤曝露、接着、研磨精度、仕上がり外径、振れが影響します。
- 被覆厚さ。
- 繰り返し負荷下における複合的な応答;
- 動作温度;
- 溶剤または洗浄剤への曝露。
- 接着条件;
- 研削精度;
- 仕上がり直径と振れ。
軟化した被覆は接触幅が広がり、圧力変化へ敏感になります。硬化・高度光沢化した表面は接触を局部集中させ、敏感な鋼帯へ痕を付けやすくなります。
局所的な硬度変化を記録しておくことは特に重要です。中心部の測定値は正常に見えるかもしれませんが、ストリップの端の部分は硬くなったり、柔らかくなったり、より滑らかになったりしている可能性があります。
中央、両方の通常鋼帯端位置、通常幅より外側の未使用部を比較してください。中央一点の硬度測定より有効な場合があります。
振れは周期的な塗膜パターンを作る
アプリケーターロールの振れは回転に伴い鋼帯との接触を変えます。小さな半径変化でも周期的な塗膜帯、表面痕、高速時に強くなる不良として現れることがあります。
原因は被覆、研磨、芯金、軸、ベアリング、取付けのいずれにもあり得ます。機械精度不良はゴム材質を変えても直りません。
アプリケーターロールの交換については、以下を記録してください。
- 完成直径;
- 必要な振れ精度または同心度。
- ジャーナルおよびベアリングの状態。
- ローラーの回転に伴ってマークが繰り返されるかどうか。
- 交換時は仕上がり外径、振れ・同心度要求、軸頸・ベアリング状態、ロール回転と不良ピッチの関係、研磨・再ライニング・ベアリング作業・再取付け後の変化を記録します。
ストリップの幅も、有用な摩耗マップとなる。狭いコイルで長時間生産を行うと、ストリップの端付近に研磨された帯状の跡や小さな段差が生じることがある。より幅の広いコイルに戻した際に、これらの古い境界が接触面を変化させる可能性がある。
側面から撮影した写真は、通常の正面からの照明よりも、研磨された部分、縁の段差、傷、局所的な仕上げの変化などをより鮮明に捉えることができる。
同じ塗料でもロール被覆が異なる理由
塗料化学は両ロール共通の耐性限界を決めます。ゴム系は塗料・プライマー、溶剤、洗浄液、温度、運転・停止中の濡れ時間へ耐える必要があります。
その後の仕様はロール役割で決まります。
| 選定項目 |
ピックアップ優先 |
アプリケーター優先 |
| 耐薬品性 |
濡れ、外径、液転移を安定 |
接触形状、仕上げ、塗装外観を安定 |
| 清掃応答 |
残留を抱えず均一濡れへ戻す |
光沢帯・汚染帯を作らず清浄接触へ戻す |
| 表面仕上げ |
ピックアップ、運搬、リリースをサポートする |
塗装外観・均一鋼帯接触 |
| 表面速度 |
液補給・転移を安定 |
鋼帯との塗布関係を安定 |
| 硬度安定性 |
転移接触・実効径を安定 |
鋼帯接触幅・形状を安定 |
| ボンディング |
濡れ端部からの液侵入へ耐える |
繰返し荷重、曲げ、熱、鋼帯端負荷へ耐える |
| 振れ |
1回転ごとの取り上げ変動を防ぐ |
1回転ごとの塗膜変動を防ぐ |
| 端部 |
残留・液曝露を管理 |
幅摩耗、光沢帯、端部段差を管理 |
同じプライマーを扱う2つのロールを考えてみましょう。ピックアップロールは、洗浄後に素早く濡れ、部分的に乾燥することなく液体を運ぶ表面が必要になるかもしれません。一方、アプリケーターロールは、あらゆる局所的な変化が直接ストリップに影響を与えるため、よりきめ細かく均一な仕上げが必要になるかもしれません。
コーティングは同じです。接触時の負荷が異なります。
材料選定はこの比較に基づいて行われる。
NBR/ニトリルゴムローラー これらは、特定のコーティング剤、オイル、接着剤、および一般的な液体接触条件に対する実用的な出発点となるものです。 FKMゴムローラー 熱、溶剤、油、または腐食性の媒体によって、より過酷な化学的条件が生じる場合に重要となる。 ポリウレタンゴムローラー 耐摩耗性、耐荷重性、寸法安定性がより重視される用途に適している可能性があります。
材料名は材料群を示すだけです。最終ローラーは配合、接着、被覆構造、加硫、研磨、表面仕上げ、必要精度まで合わせて決めます。